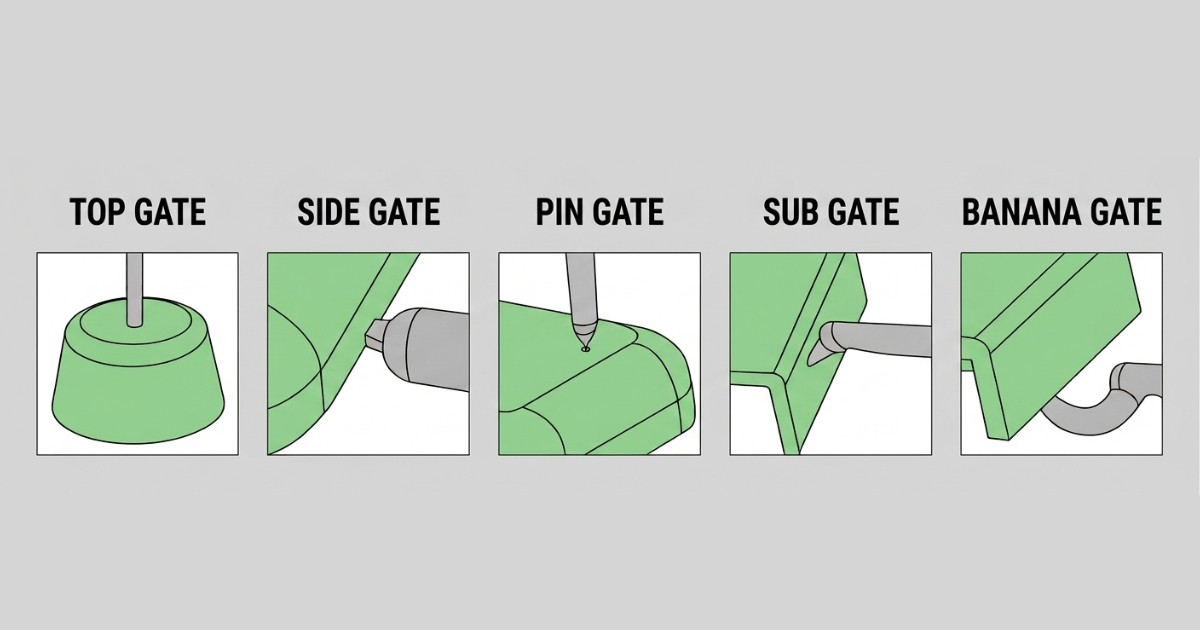
Guía de Diseño de Entradas para Moldes de Inyección — Tipos, Ubicación y Gestión de Marcas
Un diseñador de moldes en un fabricante por contrato recibe el archivo de una carcasa transparente de policarbonato para dispositivo médico: 85 × 55 × 22 mm, pared de 2,0 mm, acabado pulido SPI A-1 en todas las superficies visibles y una nota de especificación que dice “sin marca de entrada visible en ninguna superficie Clase A”. La pieza tiene cuatro caras exteriores, todas cosméticas. La cara inferior es una superficie de acoplamiento por clip con 12 elementos en voladizo — funcionalmente cargada, no disponible para ubicar la entrada. La superficie interna está poblada de separadores de PCB, torres de clip y la pared de un compartimento de batería.
El diseñador tiene dos preguntas que determinan todo lo demás: ¿dónde va la entrada y qué tipo de entrada puede entregar el resultado cosmético requerido mientras llena una pared de 2 mm a lo largo de 85 mm de recorrido de flujo?
El diseño de entradas es la intersección de la ingeniería de moldes, el comportamiento del material y los requisitos cosméticos. Una ubicación de entrada mal elegida produce una línea de soldadura a través de un elemento estructural. Un tipo de entrada mal elegido deja una marca que excede la especificación cosmética. Una entrada demasiado pequeña aumenta la presión de llenado, alarga el tiempo de ciclo y puede degradar el material por cizallamiento en el punto de entrada. Esta guía cubre los cinco tipos de entrada usados en moldes de inyección de producción, las reglas de ubicación que determinan la calidad de llenado y los estándares de gestión de marcas que exigen las piezas cosméticas.
Qué Hace la Entrada
La entrada es la restricción final a través de la cual el plástico fundido entra en la cavidad del molde. Es la sección transversal más pequeña de todo el sistema de alimentación de masa fundida — intencionadamente. La entrada cumple cuatro funciones:
- Restricción de flujo — Crea calentamiento por cizallamiento en el punto de entrada a la cavidad, reduciendo la viscosidad del fundido justo cuando el material entra en la cavidad. Es el mismo principio que frotarse las manos para calentarlas: la velocidad de cizallamiento a través de la entrada estrecha genera calor por fricción que mejora la fluidez precisamente donde se necesita.
- Control de congelación — La entrada es el primer punto que se congela cuando se detiene la inyección, sellando la cavidad respecto del sistema de canales. Si la entrada es demasiado grande, la cavidad puede devolver material al canal cuando cae la presión de inyección — produciendo huecos, rechupes y variación dimensional.
- Ubicación de la marca — La entrada deja una marca testigo en la pieza. El tipo de entrada determina el tamaño, la forma y la ubicación de esa marca testigo. La especificación cosmética condiciona la selección de entrada tanto como los requisitos de llenado.
- Método de desbarbado — Cómo se separa la entrada de la pieza después del moldeo determina si el desbarbado es automático (lo hace el molde durante la expulsión), manual (lo corta un operario) o robotizado (un manipulador de colada o herramienta de fin de brazo). El método de desbarbado afecta directamente al coste por pieza.
Tipos de Entrada — Selección por Geometría y Requisito
1. Entrada Lateral (Entrada de Borde)
El tipo de entrada más común. Una sección rectangular o trapezoidal mecanizada en la línea de partición, que alimenta la cavidad desde un lado. La entrada está en el mismo plano que la línea de partición y alimenta directamente la pared de la cavidad.
| Parámetro | Valor Típico |
|---|---|
| Ancho de entrada | 1,5–6,0 mm (típicamente 0,5–0,8× la pared de la pieza en la entrada) |
| Profundidad de entrada | 0,5–1,5 mm (típicamente 0,5–0,7× el espesor de pared) |
| Longitud del tramo de entrada | 0,5–1,5 mm (tramo corto = menos caída de presión, más difícil de mecanizar) |
| Ángulo de salida en la entrada | 2–3° por cada lado para una expulsión limpia |
Cuándo usar: Entrada de uso general para piezas donde la marca de entrada puede quedar en un borde no cosmético. Funciona con casi todos los materiales y geometrías de pieza. La sección rectangular da una entrada de fundido ancha y poco profunda que distribuye el frente de flujo de manera uniforme a lo largo de la pared de la cavidad — reduciendo el jetting y produciendo un patrón de llenado suave.
Cuándo no usar: Cuando la pieza tiene requisitos cosméticos en todas las caras exteriores, o cuando la ubicación de la entrada cae en una superficie visible para el usuario final. Las entradas laterales dejan una marca rectangular que requiere recorte manual — un operario corta el resto de entrada con alicates de corte enrasado y la superficie cortada debe quedar dentro de la especificación cosmética.
Desbarbado: Manual — un operario recorta la marca de entrada después de la expulsión. El tiempo de recorte suele ser de 3–8 segundos por pieza, según las dimensiones de la entrada y su accesibilidad. En producción de alto volumen, el coste de mano de obra acumulado del desbarbado manual justifica a menudo el mayor coste de utillaje de un tipo de entrada con desbarbado automático.
2. Entrada Submarina (Entrada de Túnel / Subentrada)
Un túnel cónico o trapezoidal mecanizado en ángulo a través del acero del molde, que entra en la cavidad por debajo de la línea de partición. La entrada se arranca de la pieza automáticamente durante la expulsión — el túnel inclinado cizalla la entrada en la pared de la cavidad al expulsar la pieza, separando la pieza del canal sin intervención del operario.
| Parámetro | Valor Típico |
|---|---|
| Diámetro de entrada en cavidad | 0,5–1,8 mm |
| Ángulo del túnel | 30–45° desde la horizontal |
| Longitud del túnel | 1,5–4,0 mm |
| Ubicación de la entrada | 0,5–1,0 mm por debajo de la línea de partición, en la pared lateral de la cavidad |
Cuándo usar: Producción de alto volumen donde el coste del desbarbado manual es inaceptable. Las entradas submarinas permiten un moldeo totalmente automático — la pieza y el canal se expulsan por separado, el canal cae en un contenedor de recogida y las piezas pasan a la siguiente operación sin manipulación del operario en la prensa. Especialmente eficaz para PP, PE y materiales flexibles que serían difíciles de recortar limpio con una entrada lateral.
Cuándo no usar: Materiales rígidos y frágiles (PS, POM sin carga, algunas calidades de PMMA) que se fracturan en lugar de cizallarse en la entrada durante la expulsión — el desgarro de la entrada puede propagarse hacia el cuerpo de la pieza, creando una grieta o un punto débil estructural. Los materiales con carga de vidrio aceleran el desgaste del túnel — la carga abrasiva erosiona el borde de entrada del túnel a lo largo de 50.000–100.000 disparos, lo que obliga a sustituir el inserto. Tampoco es adecuada para piezas donde la marca de entrada (un pequeño resalte en el punto de entrada) queda en una superficie cosmética.
Desbarbado: Automático — cizallado durante la expulsión. La marca es un pequeño resalte o una depresión en el punto de entrada, típicamente de 0,2–0,5 mm de altura. Aceptable en superficies internas y paredes exteriores ocultas; no aceptable en superficies cosméticas Clase A.
3. Entrada en Abanico
Una entrada que se ensancha desde el canal en un patrón triangular o de abanico, entrando en la cavidad a lo largo de un frente amplio. La profundidad de la entrada es constante, pero el ancho se expande para distribuir el fundido sobre un área de entrada a la cavidad más amplia.
| Parámetro | Valor Típico |
|---|---|
| Ancho de entrada en cavidad | 6–40 mm (típicamente 2–10× la profundidad del tramo de entrada) |
| Profundidad de entrada | 0,3–1,0 mm (más delgada que la pared de la pieza en el punto de entrada) |
| Ángulo del abanico | 15–30° de ángulo total incluido |
| Longitud del tramo de entrada | 0,5–1,5 mm |
Cuándo usar: Piezas grandes y planas donde una entrada puntual única produciría un tiempo de llenado y una caída de presión excesivos. La entrada de fundido ancha produce un frente de flujo uniforme que reduce el riesgo de marcas de flujo (efecto de surco de disco) en superficies planas visibles — habitual en marcos de pantalla, paneles de electrodomésticos y piezas transparentes donde las marcas de flujo son un defecto cosmético primario.
Cuándo no usar: Piezas pequeñas (el ancho de la entrada en abanico superaría la dimensión de la pieza), moldes multicavidad donde las entradas en abanico consumirían demasiado espacio del molde, o piezas con geometría compleja en el borde de entrada, donde el frente de fundido ancho produciría un comportamiento de llenado impredecible.
Desbarbado: Manual — requiere recorte a lo largo de una línea de entrada ancha. Cuanto más ancha la entrada, más tiempo de operario por pieza. Para una entrada en abanico de 30 mm de ancho, el tiempo de recorte es de 8–12 segundos, frente a 3–5 segundos de una entrada lateral de 4 mm. Las entradas en abanico se limitan generalmente a moldes de una sola cavidad o de baja cavitación, donde la mano de obra de desbarbado no domina el coste por pieza.
4. Entrada de Diafragma (Entrada Anular)
Una entrada de circunferencia completa para piezas cilíndricas, en la que el fundido entra alrededor de todo el perímetro de la pieza. La entrada forma un anillo delgado que alimenta la cavidad desde 360° simultáneamente.
| Parámetro | Valor Típico |
|---|---|
| Espesor del tramo de entrada | 0,2–0,5 mm |
| Longitud del tramo de entrada | 0,5–1,0 mm |
| Tipo de canal | Canal frío con anillo de alimentación anular |
Cuándo usar: Piezas cilíndricas o rotacionalmente simétricas — engranajes, retenedores de rodamiento, carcasas de lentes, cuerpos de válvula y cualquier pieza redonda donde la concentricidad sea crítica. La entrada de fundido a 360° produce un flujo perfectamente radial, eliminando el alabeo que causa el llenado asimétrico de una entrada lateral única en una pieza redonda. También se usa en piezas cilíndricas de pared delgada (pared <1,0 mm), donde la entrada a 360° minimiza la longitud de flujo y reduce la presión de llenado.
Cuándo no usar: Piezas no cilíndricas (la geometría no admite una entrada anular), o piezas donde la marca de entrada en toda la circunferencia es inaceptable — la entrada de diafragma deja una línea testigo anular delgada que hay que recortar o mecanizar.
Desbarbado: Manual o mecanizado. La entrada anular delgada se troquela normalmente en una operación secundaria de recorte (un juego de punzón y matriz elimina el anillo de entrada en una sola carrera de prensa) o se mecaniza en torno cuando hay requisitos de tolerancia estrecha. Algunos diseños incorporan una entrada de diafragma interna (que alimenta el centro de una pieza anular) y se rompe con un casquillo expulsor durante la expulsión.
5. Entrada de Válvula (Canal Caliente con Válvula)
Una entrada de canal caliente con un pasador accionado mecánicamente que abre y cierra el orificio de entrada en la superficie de la cavidad. El pasador retrocede por presión neumática o hidráulica para permitir el flujo de fundido durante la inyección y después avanza para sellar la entrada en la superficie de la cavidad cuando la cavidad está llena. El resultado es una marca de entrada casi enrasada con la superficie de la pieza — una marca testigo circular y plana en lugar de un resalte sobresaliente.
| Parámetro | Valor Típico |
|---|---|
| Diámetro de entrada | 1,5–6,0 mm (con el pasador de válvula totalmente retraído) |
| Diámetro del pasador | 1,0–4,0 mm (coincide con el orificio de entrada) |
| Accionamiento | Neumático (estándar) o hidráulico (para materiales de alta temperatura de fundido) |
Cuándo usar: Piezas cosméticas donde no se acepta ninguna marca de entrada en relieve — molduras interiores de automoción, carcasas de electrónica de consumo, carcasas de dispositivos médicos y cualquier superficie Clase A donde la marca testigo quede en una cara visible. También se usa en pesos de disparo grandes (>200 g), donde la entrada debe permanecer abierta durante una fase prolongada de llenado y compactación, y en la alimentación secuencial con válvulas, donde varias entradas de válvula abren en secuencia para controlar el patrón de llenado en piezas grandes (parachoques de automoción, paneles de instrumentos).
Cuándo no usar: Producción de bajo volumen donde el coste del sistema de canal caliente (3.000–8.000 $ por boquilla de válvula) no se amortiza sobre suficientes unidades. Materiales térmicamente sensibles que se degradarían en el colector del canal caliente con un tiempo de residencia prolongado. Piezas menores de aproximadamente 20 g, donde el hardware de la entrada de válvula es físicamente demasiado grande para la geometría de la cavidad.
Desbarbado: Ninguno — el pasador de válvula sella la entrada enrasada o casi enrasada con la superficie de la cavidad. La marca de entrada es una línea testigo circular plana, típicamente de 0,02–0,05 mm de profundidad, que puede especificarse como aceptable incluso en superficies visibles si se posiciona con criterio.
Ubicación de la Entrada — Las Cinco Reglas
La ubicación de la entrada es tan importante como el tipo de entrada. Una entrada correctamente diseñada en la ubicación equivocada produce una pieza que llena, pero no funciona.
Regla 1: Entrar en la Sección Más Gruesa
El plástico fluye de delgado a grueso con resistencia y de grueso a delgado con naturalidad. La entrada debe alimentar la sección más gruesa de la pieza para que el frente de fundido avance de grueso a delgado — esto asegura que las secciones delgadas sean las últimas en llenar, que es lo que se busca, porque las secciones delgadas se congelan primero. Si la entrada alimenta una sección delgada y el fundido debe fluir hacia una región más gruesa, la sección delgada se congela antes de que la sección gruesa esté completamente compactada, produciendo rechupes y huecos en la zona gruesa.
Para una pieza con espesor de pared variable, ubique la entrada en la pared más gruesa y deje que el recorrido de flujo progrese hacia secciones cada vez más delgadas.
Regla 2: Posicionar las Líneas de Soldadura Deliberadamente
Cada agujero, ranura o pasador de macho en la cavidad crea una línea de soldadura aguas abajo. La posición de la línea de soldadura es predecible — se forma donde el frente de fundido se reúne después de ser dividido por una obstrucción. El diseñador controla dónde se forman las líneas de soldadura posicionando la entrada respecto de la obstrucción.
Si una línea de soldadura debe existir, ubíquela:
- En una superficie no cosmética (nervio interno, pared oculta)
- Lejos de elementos estructurales (jefes, clips, puntos de bisagra)
- Lejos de ubicaciones de insertos roscados donde la menor resistencia en la soldadura provocaría un fallo por arranque
El software de análisis de flujo de molde predice las ubicaciones de las líneas de soldadura antes de cortar el acero. Un diseñador de moldes que se salta este paso descubre las líneas de soldadura en la muestra de T1 y después tiene que explicar al cliente por qué una línea visible cruza el logotipo de la cara frontal de la pieza.
Regla 3: Minimizar la Longitud de Flujo
La longitud de flujo desde la entrada hasta el extremo más lejano de la cavidad determina la presión de inyección requerida y el espesor de pared mínimo que puede llenarse. Para un material y un espesor de pared dados, existe una longitud de flujo máxima más allá de la cual el frente de fundido se congela antes de alcanzar el extremo de la cavidad — produciendo un llenado incompleto.
| Material | Relación Máxima Longitud de Flujo : Espesor de Pared |
|---|---|
| PP (fácil flujo) | 250:1 – 300:1 |
| ABS | 150:1 – 200:1 |
| PC | 80:1 – 120:1 |
| PC/ABS | 100:1 – 150:1 |
| PA6 | 150:1 – 250:1 |
| PBT | 100:1 – 150:1 |
| POM | 100:1 – 180:1 |
| PEEK | 50:1 – 80:1 |
Si la longitud de flujo requerida supera la capacidad del material con el espesor de pared dado, las opciones son: aumentar el espesor de pared (si el diseño lo permite), acercar la entrada al extremo lejano (reduciendo la longitud de flujo) o añadir entradas adicionales (dividiendo el flujo en tramos más cortos, a costa de líneas de soldadura adicionales).
Regla 4: Evitar el Impacto Directo sobre Machos
Colocar la entrada directamente frente a un pasador de macho obliga al fundido a impactar sobre la superficie del pasador a alta velocidad, creando una marca de flujo (plateado o splay) que irradia desde el punto de impacto. La solución: desplazar la entrada al menos 2× el diámetro de entrada respecto de la línea central de cualquier pasador de macho, o usar una entrada con lengüeta que redirija el flujo paralelo a la superficie del pasador en lugar de perpendicular a ella.
Regla 5: Tener en Cuenta el Comportamiento Específico del Material
- Materiales con carga de vidrio (PA6-GF30, PP-GF20, PBT-GF30): La orientación de la fibra de vidrio sigue la dirección del flujo. Una entrada que produce flujo asimétrico (una entrada lateral única en una pieza rectangular) crea orientación de fibra asimétrica, lo que produce contracción diferencial en las direcciones de flujo y transversal — y el consiguiente alabeo. Una entrada central o entradas laterales dobles que producen flujo simétrico minimizan el alabeo posterior al moldeo en materiales con carga.
- Materiales ignífugos: Los aditivos FR aumentan la viscosidad del fundido y reducen la estabilidad térmica. Entradas más grandes (1,2–1,5× la sección transversal estándar para el mismo espesor de pared) reducen el calentamiento por cizallamiento y evitan la degradación del material en la entrada. Entradas más pequeñas con materiales FR producen marcas de quemadura en la entrada en los primeros 100–200 disparos.
- Materiales transparentes (PC, PMMA, MABS): La marca de entrada es más visible que en materiales pigmentados. Las entradas submarinas en piezas transparentes dejan una concentración de tensión interna visible como un halo de birrefringencia bajo luz polarizada. Las entradas laterales en un borde no cosmético son la opción por defecto más segura para piezas transparentes, salvo que el volumen de producción justifique una entrada de válvula.
Tamaño de Entrada — El Cálculo de la Sección Transversal
Una entrada demasiado pequeña causa degradación por cizallamiento (el material se quema en la entrada), una caída de presión excesiva (mayor necesidad de fuerza de cierre) y jetting (el fundido entra en la cavidad como un chorro estrecho en lugar de un frente suave). Una entrada demasiado grande alarga el tiempo de ciclo (la entrada se congela más despacio, retrasando la recuperación del husillo), deja una marca mayor y, en un sistema de canal frío, implica un canal más pesado que desperdicia material.
El punto de partida para la profundidad y el ancho de la entrada es el espesor de pared de la pieza en la ubicación de la entrada:
| Material | Profundidad de Entrada | Ancho de Entrada |
|---|---|---|
| ABS, PS, PMMA (amorfo, fácil flujo) | 0,5–0,7× pared | 0,5–1,0× profundidad |
| PC, PPO (amorfo, viscoso) | 0,7–0,8× pared | 0,5–1,0× profundidad |
| PP, PE (semicristalino, fácil flujo) | 0,4–0,6× pared | 0,8–1,2× profundidad |
| PA6, PA66 (semicristalino, moderado) | 0,6–0,8× pared | 0,5–1,0× profundidad |
| POM, PBT (semicristalino, moderado) | 0,6–0,8× pared | 0,5–0,8× profundidad |
| Con carga de vidrio (>20 %) | 0,8–1,0× pared | 0,6–0,8× profundidad |
| PEEK, PPS, PEI | 0,8–1,0× pared | 0,6–0,8× profundidad |
Para una pared de ABS de 2,0 mm en la ubicación de la entrada: profundidad de entrada = 1,0–1,4 mm, ancho de entrada = 0,5–1,4 mm. Una profundidad de 1,2 mm y un ancho de 1,0 mm es un punto de partida conservador que puede ajustarse según los resultados de llenado de T1.
La longitud del tramo de la entrada — la distancia desde el canal hasta la cavidad a través de la cual la sección transversal de la entrada es constante — debe ser tan corta como permita la mecanización, típicamente 0,5–1,5 mm. Un tramo más corto reduce la caída de presión a través de la entrada y el calentamiento por cizallamiento del material. Un tramo más largo aumenta la caída de presión y el calentamiento por cizallamiento, pero da un punto de rotura más limpio en entradas submarinas. La longitud del tramo es un parámetro de mecanizado, no de diseño — el diseñador especifica el valor práctico mínimo para el tipo de entrada y deja que el fabricante del molde determine qué puede lograr su proceso de EDM o CNC.
Marca de Entrada por Clase Cosmética
Las especificaciones cosméticas definen qué grado de marca testigo es aceptable:
| Clase Cosmética | Requisito de Marca | Tipos de Entrada Aceptables |
|---|---|---|
| Clase A (visible, sin testigo) | Enrasada a 0,05 mm máx., sin resalte | Solo entrada de válvula |
| Clase B (visible, testigo menor aceptable) | Testigo en relieve ≤0,2 mm, superficie de corte plana | Entrada submarina (cara no cosmética), entrada lateral recortada |
| Clase C (no visible u oculta) | Testigo ≤0,5 mm, marca de corte aceptable | Entrada lateral, submarina, en abanico |
| Interna (solo funcional) | Sin restricción | Cualquier tipo de entrada |
Para la carcasa de dispositivo médico con la que abría esta guía — Clase A en todas las caras exteriores, superficie interna cargada de elementos funcionales — la solución es una entrada de válvula en la superficie interna. El pasador de válvula entra desde el lado del macho (superficie interna de la cavidad), posicionado entre los separadores de PCB, donde deja una marca circular de 0,02 mm de profundidad en una cara interna no cosmética. El sistema de canal caliente añade 5.000 $ al coste del molde, pero evita el desbarbado manual y los rechazos cosméticos — la alternativa de una entrada lateral en el borde inferior del clip habría requerido recortar manualmente 12 entradas por pieza, con un tiempo estimado de 18 segundos de operario por pieza, añadiendo aproximadamente 0,45 $ por pieza en coste de mano de obra. A 50.000 unidades por año, la entrada de válvula amortiza la inversión en canal caliente en el primer año de producción y produce una pieza cosméticamente superior.
El diseño de la entrada no es un añadido al final del proceso de diseño del molde. Determina la calidad de llenado, controla la posición de las líneas de soldadura, fija el estándar cosmético de la pieza y define el coste de desbarbado por pieza que se acumula en cada corrida de producción durante la vida del molde. El tiempo dedicado a determinar el tipo y la posición de la entrada se compensa con creces evitando una sola modificación del utillaje para reubicar una entrada colocada sin considerar la Regla 2: posicionar las líneas de soldadura deliberadamente.