Moldeo por Inyección Asistido por Gas — Guía Técnica para Piezas Plásticas Huecas y de Pared Gruesa
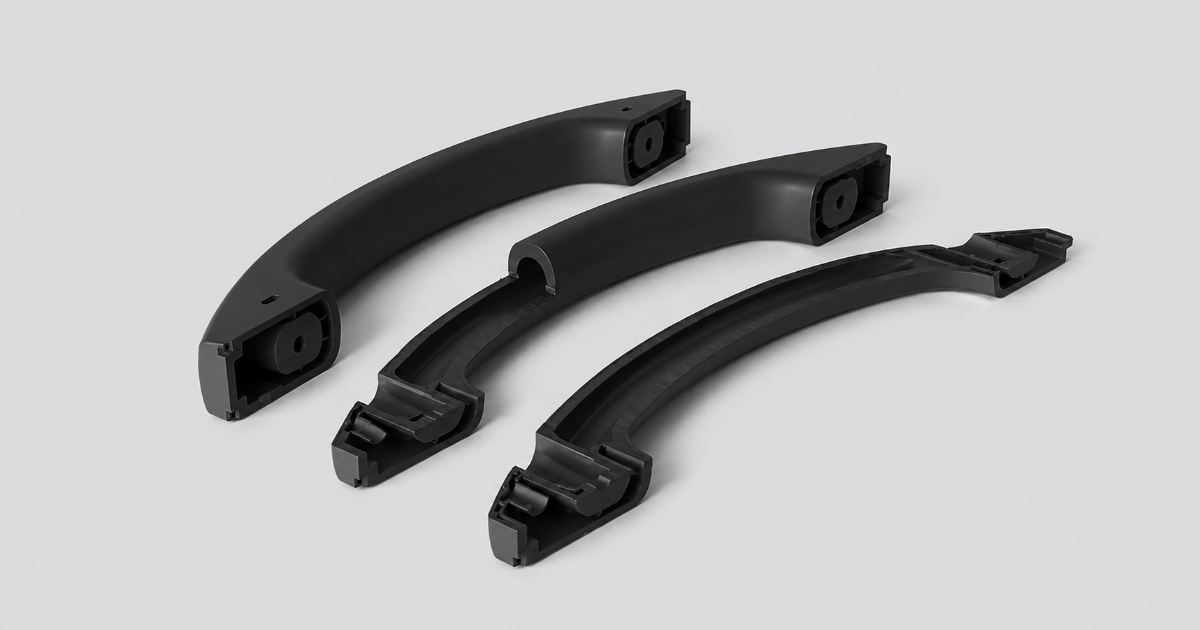
Un ingeniero de producto en un proveedor automotriz está diseñando una manija interior de agarre para puerta. El diseño actual es una pieza maciza de ABS — 180 mm de largo, 28 mm de diámetro en el agarre, con un espesor de pared nominal de 4 mm y cuatro jefes de fijación. A 50.000 unidades por año, el tiempo de ciclo es de 42 segundos. La pieza pesa 85 gramos. Cada unión de jefe muestra un rechupe visible a través del acabado pintado Clase A. El OEM ha rechazado las últimas tres presentaciones PPAP por defectos cosméticos en las ubicaciones de los jefes. El equipo de utillaje ha agotado la presión de compactación, ha aumentado el tiempo de mantenimiento y ha probado tres grados de material distintos. Nada elimina los rechupes sin extender el tiempo de ciclo más allá del margen de coste cotizado.
La solución no es más presión de compactación. Es nitrógeno gaseoso.
El Problema: Cuando el Plástico Macizo Es Demasiado
Una pieza de plástico con una sección transversal de 20 mm parece un trabajo de moldeo por inyección sencillo — hasta que se hacen los números. El tiempo de enfriamiento de una sección maciza de 20 mm es aproximadamente proporcional al cuadrado del espesor de pared. Con 2 mm de pared, el enfriamiento tarda 5–8 segundos. Con 20 mm, tarda 8–12 minutos. Ese no es un tiempo de ciclo que funcione en un entorno de producción.
Aunque se pudiera esperar, la pieza desarrollaría un rechupe profundo en cada unión de sección gruesa. A medida que el núcleo fundido se enfría y contrae, la piel ya solidificada es arrastrada hacia dentro — una depresión visible que ninguna presión de compactación puede impedir. Aumentar la presión de compactación para compensar genera tensión interna que deforma la pieza durante la expulsión.
Aquí es donde entra en la conversación el moldeo por inyección asistido por gas.
Tomemos un reposabrazos de silla, una manija de puerta automotriz o un asa de electrodoméstico. Estas piezas necesitan rigidez estructural — una sección maciza consumiría material innecesario, extendería el tiempo de ciclo hasta niveles económicamente inviables y produciría defectos cosméticos en cada unión. El moldeo asistido por gas resuelve los tres problemas a la vez: ahueca la sección gruesa con nitrógeno presurizado, reduciendo el material un 20–40 %, el tiempo de enfriamiento un 40–60 % y los rechupes a cero.
¿Qué Es el Moldeo por Inyección Asistido por Gas?
El moldeo por inyección asistido por gas es una variante del proceso en la que se inyecta nitrógeno presurizado (típicamente 200–350 bar) en la cavidad del molde durante o inmediatamente después de la inyección de la masa fundida. El gas sigue el camino de menor resistencia a través del núcleo fundido de la pieza, desplazando el plástico hacia fuera contra la pared de la cavidad y creando una red de canales huecos en todas las secciones gruesas.
El gas no se mezcla con el plástico — empuja el material del núcleo aún fundido hacia delante, completando el llenado de la cavidad mientras ahueca el interior. El resultado es una pieza con piel maciza y núcleo hueco, estructuralmente similar a un hueso o a un tubo hueco: máxima rigidez a flexión con el mínimo peso de material.
Dos variantes del proceso dominan la práctica industrial:
Proceso de Disparo Corto (Moldeo Interno con Gas)
La cavidad del molde se llena intencionadamente solo hasta el 70–85 % de su volumen total con masa fundida. A continuación se inyecta nitrógeno a través de una boquilla de gas directamente en el plástico fundido. El gas se expande y empuja el plástico hacia fuera hasta que contacta con toda la pared de la cavidad. Como la inyección de gas compensa el disparo corto intencionado, la pieza final queda completamente formada — pero con un núcleo hueco en lugar de una sección maciza.
El método de disparo corto es la variante más extendida. Funciona mejor en piezas con secciones gruesas claramente definidas que puedan servir de canales de gas — manijas, rieles, marcos y componentes con un único camino de flujo dominante.
Proceso de Disparo Completo (Moldeo Externo con Gas)
En el moldeo de disparo completo, la cavidad se llena por completo con masa fundida — un ciclo de inyección estándar. Después se introduce gas en la cara no visible de la pieza, normalmente mediante boquillas de gas situadas frente a las superficies cosméticas. El gas no penetra en el interior de la pieza, sino que aplica presión uniforme sobre la superficie, compactando el plástico contra la cavidad desde el exterior mientras el núcleo se enfría.
El moldeo externo con gas se usa principalmente para eliminar rechupes en grandes superficies planas y estructuras nervadas — frentes de electrodomésticos, paneles de salpicadero y carcasas de electrónica de consumo donde los requisitos cosméticos excluyen cualquier defecto superficial. La presión de gas, mantenida durante toda la fase de enfriamiento, impide que la piel de plástico se separe de la superficie de la cavidad a medida que el núcleo contrae.
La Física: Por Qué el Gas Logra lo que la Presión de Compactación No Puede
El moldeo por inyección convencional se apoya en la propia masa fundida para transmitir la presión de compactación desde el husillo a través de la entrada, del canal de alimentación, de las paredes delgadas y hacia las secciones gruesas. Pero el plástico es un fluido hidráulico deficiente — su viscosidad aumenta exponencialmente a medida que se enfría, y la caída de presión a lo largo del camino de flujo hace que una sección gruesa a 150 mm de la entrada pueda ver solo el 15–20 % de la presión de compactación aplicada en el husillo.
El gas no tiene esa limitación. El nitrógeno a 300 bar experimenta una caída de presión despreciable en cualquier distancia dentro de un molde. Una vez formado el canal de gas, la presión es uniforme en toda la red de gas. Una sección gruesa a 200 mm de la entrada ve exactamente la misma presión de compactación que una a 20 mm de la entrada.
Ese reparto uniforme de presión es la razón fundamental por la que el moldeo asistido por gas elimina los rechupes. Cada milímetro cúbico del interior de la pieza se mantiene a presión idéntica hasta que la piel solidifica. No hay zonas de baja presión donde la contracción pueda tirar de la superficie hacia dentro.
Cuándo Usar Moldeo Asistido por Gas: La Matriz de Decisión
No toda pieza de pared gruesa necesita asistencia de gas. La decisión depende de la geometría concreta y de la ecuación económica.
Candidatos Ideales
| Tipo de Geometría | Por Qué Gana el Gas | Ejemplos |
|---|---|---|
| Mangos y asas macizas | Elimina el rechupe en las uniones y reduce el material un 25–35 % | Reposabrazos de silla, mangos de herramienta, asas de electrodoméstico |
| Rieles estructurales largos | Un canal de gas continuo sustituye al nervio macizo y reduce el peso un 30–40 % | Rieles de techo automotrices, guías de transportador |
| Paneles grandes con retícula de nervios | El gas externo compacta los nervios sin rechupes en la cara vista | Paneles de salpicadero, tableros de muebles, puertas de electrodoméstico |
| Transiciones de grueso a delgado | El gas reparte la presión de forma uniforme entre cambios de sección | Carcasas de bombas, tapas de colector |
| Componentes con múltiples jefes | Los canales de gas conectan secciones gruesas aisladas y compactan de forma uniforme | Bastidores de equipo, carcasas de dispositivos médicos |
Cuándo Es Mejor el Moldeo Convencional
| Condición | Motivo |
|---|---|
| Espesor de pared uniforme <3 mm | No hay secciones gruesas que el gas pueda seguir — el proceso añade coste sin beneficio |
| Altos requisitos cosméticos en las ubicaciones de las boquillas de gas | Las boquillas dejan una pequeña marca testigo — inaceptable en superficies visibles Clase A |
| Piezas transparentes | El canal de gas crea un hueco interno visible — se degrada la claridad óptica |
| Volúmenes de disparo pequeños (<5.000/año) | La amortización del equipo de asistencia de gas supera el ahorro de material y de ciclo |
| Piezas que requieren densidad uniforme | Algunas aplicaciones estructurales necesitan secciones macizas para repartir la carga |
Selección de Materiales para Moldeo Asistido por Gas
La mayoría de los termoplásticos de moldeo por inyección son compatibles con el procesado asistido por gas, pero el proceso impone requisitos específicos que estrechan la selección práctica de materiales:
Materiales ideales:
- PP (Polipropileno): El material más habitual en asistencia de gas. La baja viscosidad de la masa fundida permite que el gas penetre largas distancias (canales de gas de más de 600 mm son viables). La amplia ventana de procesado tolera el ciclo de inyección de gas. Excelente para muebles, electrodomésticos e interiores automotrices.
- ABS: Buenas características de penetración de gas. Superficies internas de canal lisas. Muy adecuado para piezas pintadas y galvanoplásticas donde hay que eliminar los rechupes.
- HDPE: Comportamiento similar al PP en el procesado con gas. Se usa en grandes contenedores estructurales, palés y mobiliario de exterior.
- PA 6/66 (Nylon): Mayor viscosidad que el PP pero manejable con temperaturas de masa elevadas. Se usa en componentes automotrices bajo capó donde se exige resistencia térmica y química.
Materiales que requieren ajustes de proceso:
- PC (Policarbonato): La alta viscosidad de la masa fundida limita la distancia de penetración del gas. Requiere mayor presión de gas (250–350 bar) y temperatura de masa elevada. La superficie del canal de gas puede presentar rugosidad interna.
- Mezcla PC/ABS: Mejor comportamiento en el procesado con gas que el PC puro. Se usa en carcasas electrónicas pintadas y paneles de electrodomésticos.
- POM (Acetal): Procesable con gas pero exige un control de temperatura cuidadoso. La degradación a temperaturas de proceso puede generar formaldehído gaseoso — se requiere ventilación y monitorización del proceso.
- Grados con fibra de vidrio: Abrasivos para las boquillas de gas y exigen componentes de boquilla endurecidos. La distancia de penetración del gas se reduce porque las fibras de vidrio aumentan la viscosidad de la masa fundida.
Materiales a evitar:
- LCP (Polímero de Cristal Líquido): Flujo de masa muy anisótropo — el gas sigue caminos impredecibles y la geometría del canal deja de ser controlable.
- TPE/TPU: El comportamiento elástico de la masa fundida hace inconsistente la formación del canal de gas. El gas puede “culebrear” a través de la masa blanda en lugar de formar un canal limpio.
Pautas de Diseño de la Geometría del Canal de Gas
El canal de gas es el hueco proyectado que transporta nitrógeno a través de la pieza. Su diseño determina si el proceso funciona o falla.
Dimensionado del Canal
El diámetro del canal de gas debe ser 2–3× el espesor de pared nominal adyacente. En una pieza con paredes de 3 mm, la sección transversal del canal de gas debe ser de 6–9 mm de diámetro. Por debajo de 2× el espesor de pared, el gas fluye preferentemente por las secciones de pared más delgadas en lugar de mantenerse contenido en el canal designado — esto produce una ruptura de gas incontrolada hacia la superficie de la pieza, un defecto conocido como “fingering”.
El canal de gas debe ser continuo y sin interrupciones desde el punto de inyección de gas hasta el final de la sección gruesa. Los canales ciegos, donde el gas puede entrar pero no circular, crean desequilibrios de presión — el gas se comprime en el extremo ciego pero no puede repartir la presión de compactación a las secciones adyacentes.
Ubicación de las Boquillas de Gas
Las boquillas de gas deben situarse en superficies no visibles siempre que sea posible — la cara inferior de una manija, la cara posterior de un panel o la superficie de un nervio interno. La boquilla de gas deja una pequeña marca testigo (típicamente de 1,0–2,0 mm de diámetro) que se ve en superficies texturadas y resulta llamativa en acabados de alto brillo.
En piezas con varias secciones gruesas separadas por paredes delgadas pueden hacer falta varias boquillas de gas — una por cada sección gruesa aislada. Una sola boquilla no puede presurizar una sección gruesa que esté físicamente desconectada de la red de canales de gas.
Compatibilidad con Sobremoldeo y Multimaterial
El moldeo asistido por gas puede combinarse con sobremoldeo, pero el canal de gas debe quedar completamente contenido dentro del material sustrato. Si el canal de gas corta la línea de unión entre sustrato y sobremoldeo, el gas presurizado puede delaminar los dos materiales en la interfaz.
Requisitos de Equipo e Instalación
El moldeo asistido por gas requiere dos componentes de sistema adicionales a una máquina de moldeo por inyección estándar:
Módulo de generación y compresión de nitrógeno. El sistema toma aire ambiente, separa el oxígeno y la humedad mediante una unidad de membrana o PSA (adsorción por cambio de presión) y comprime el nitrógeno restante a 200–350 bar. Un módulo típico suministra nitrógeno con 99,5 % de pureza a caudales suficientes para entregar volúmenes de gas de 2–50 cm³ por disparo, según la geometría del canal.
Unidad de control de inyección de gas. El controlador regula la presión de gas, el volumen de gas, la sincronización de la inyección y el perfil de decaimiento de presión durante la fase de enfriamiento. La mayoría de los controladores modernos ofrecen perfiles de presión multietapa — una fase inicial de alta presión (250–350 bar) para establecer el canal de gas, seguida de una presión de sostenimiento menor (100–200 bar) durante el enfriamiento para evitar la sobrecompactación.
El gas se introduce mediante una boquilla instalada directamente en el molde, conectada a la unidad de control por tubería de acero inoxidable de alta presión. Las boquillas de gas existen en dos configuraciones: boquillas fijas (montaje directo en el molde) para geometrías simples, y boquillas retráctiles (retraídas tras la inyección de gas para dejar una superficie limpia) para aplicaciones críticas de aspecto.
Parámetros del Proceso
| Parámetro | Rango Típico | Notas |
|---|---|---|
| Presión de gas (inicial) | 200–350 bar | Mayor para materiales viscosos (PC, PA) |
| Presión de gas (sostenimiento) | 100–200 bar | Evita la sobrecompactación durante el enfriamiento |
| Tiempo de retardo del gas | 0,5–3,0 s | Tras la inyección de plástico; más corto en paredes delgadas |
| Tiempo de inyección de gas | 1,0–5,0 s | Hasta que el canal está completamente formado |
| Tiempo de mantenimiento de gas | 10–30 s | Hasta el cierre por congelación de la entrada |
| Volumen de disparo de masa | 70–85 % de la cavidad | Método de disparo corto; 100 % para gas externo |
| Temperatura de masa | Estándar del material | Puede aumentarse 5–10°C para la penetración del gas |
| Pureza del nitrógeno | ≥99,5 % | El oxígeno degrada el polímero y causa marcas de quemadura |
El tiempo de retardo del gas — el intervalo entre el final de la inyección de plástico y el inicio de la inyección de gas — es el parámetro de sincronización más sensible. Una simulación de análisis de flujo de molde puede predecir la ventana de retardo óptima antes de cortar acero, reduciendo las iteraciones de ajuste en T1 en 2–3 ciclos. Si es demasiado corto, el gas atraviesa la masa fundida antes de que se forme una piel estable y produce una ruptura de la superficie. Si es demasiado largo, la piel es demasiado gruesa para que el gas desplace el material del núcleo, y la formación del canal queda incompleta. La ventana es típicamente de 0,5–3,0 segundos, según la difusividad térmica del material y el espesor de pared.
Control de Calidad en Piezas Asistidas por Gas
Las piezas asistidas por gas introducen requisitos de control de calidad que van más allá del moldeo convencional:
- Continuidad del canal. Inspección por rayos X o ultrasonidos de los canales de gas en muestras de primer artículo para verificar que los canales son continuos, están correctamente posicionados y no contienen huecos aislados — integrada en el protocolo de control de calidad en producción. El corte de secciones transversales en 1:500 muestras confirma el diámetro del canal y la distribución del espesor de pared.
- Inspección superficial. Inspección visual bajo 800 lux para detectar ruptura de gas (“fingering”), ampollas superficiales y marcas testigo de las boquillas de gas. Las ubicaciones de las boquillas son zonas de alto riesgo — el orificio de la boquilla puede obstruirse o desgastarse y producir una inyección de gas inconsistente.
- Verificación de peso. El volumen del canal de gas se refleja directamente en el peso de la pieza. Una variación de peso superior a ±1,5 % indica penetración de gas inconsistente — formación incompleta del canal (pieza pesada) o penetración excesiva de gas (pieza ligera).
- Ensayo de resistencia. Las piezas huecas pierden resistencia a compresión frente a las equivalentes macizas. Los ensayos funcionales — tracción para manijas, carga para rieles estructurales — deben realizarse sobre piezas asistidas por gas en lugar de confiar en tablas de propiedades del material que asumen secciones macizas.
- Monitorización de la pureza del nitrógeno. Un contenido de oxígeno en el suministro de nitrógeno superior a 0,5 % produce marcas de quemadura internas en la superficie del canal de gas. No son visibles desde el exterior, pero crean una degradación local del polímero que reduce las propiedades mecánicas.
Asistido por Gas frente a Alternativas
| Proceso | Ideal Para | Coste | Acabado Superficial | Reducción de Peso |
|---|---|---|---|---|
| Asistido por gas | Piezas de pared gruesa con canales internos | Moderado (sobrecoste de equipo) | Bueno (marcas testigo en las boquillas) | 20–40 % |
| Espuma estructural | Piezas grandes y gruesas; acústica/amortiguación | Bajo | Deficiente (remolino, salpicadura de gas) | 15–25 % |
| Asistido por agua | Canales huecos de gran diámetro (10–50 mm) | Mayor | Bueno (superficie interna lisa) | 30–50 % |
| Espumado químico | Piezas de pared delgada; reducción de peso menor | Bajo | Medio | 5–15 % |
| Macizo + ensamblaje | Cualquier geometría compleja | Variable | El mejor | 0% |
El moldeo por inyección asistido por agua es una alternativa emergente para piezas que requieren canales huecos de gran diámetro (10–50 mm) — conductos de refrigerante automotrices, colectores de manejo de fluidos y cuadros de bicicleta. El agua tiene mayor capacidad térmica y mayor viscosidad que el nitrógeno, lo que produce una superficie interna del canal más lisa y un enfriamiento más rápido. La contrapartida es un equipo más complejo, la manipulación del agua y la eliminación del agua tras el moldeo.
El moldeo de espuma estructural, con agentes de espumado químicos o espumado microcelular MuCell, es el proceso competidor para la reducción de peso de uso general. Produce un núcleo de espuma uniforme en lugar de canales huecos discretos. El acabado superficial es inferior (patrón de remolino característico), pero el proceso no requiere equipo de inyección de gas y funciona con moldes estándar.
Resumen
El moldeo por inyección asistido por gas resuelve un problema concreto y económicamente relevante: piezas plásticas de pared gruesa que enfrían demasiado despacio, pesan demasiado y tienden al rechupe cuando se moldean como secciones macizas. Al inyectar nitrógeno presurizado en el núcleo fundido, el proceso ahueca las secciones gruesas — reduciendo el consumo de material un 20–40 %, recortando el tiempo de enfriamiento un 40–60 % y eliminando los rechupes por completo.
El proceso no es una mejora universal sobre el moldeo convencional. Con espesores de pared uniformes por debajo de 3 mm, el equipo de inyección de gas añade coste sin beneficio. En superficies cosméticas Clase A, la marca testigo de la boquilla exige una ubicación meditada en caras no visibles. En piezas transparentes, el hueco interno es visualmente inaceptable. Pero para reposabrazos de silla, manijas de agarre automotrices, rieles estructurales de electrodomésticos y cualquier pieza donde las secciones gruesas cumplen una función estructural y no estética, el moldeo asistido por gas es la diferencia entre un proceso de producción viable y una pieza que no puede moldearse de forma económica.
La decisión de usar asistencia de gas debe tomarse durante el diseño de la pieza — no cuando las primeras muestras T1 vuelven con rechupes. Añadir canales de gas a posteriori en un molde diseñado para llenado macizo rara vez es factible. La geometría del canal de gas, la ubicación de las boquillas, la calibración del volumen de disparo corto y el perfil de decaimiento de presión se diseñan en el molde desde el principio.
Esta guía cubre los fundamentos del proceso, los criterios de selección de materiales y las pautas de diseño del moldeo por inyección asistido por gas. Para una revisión DFM de su pieza concreta — incluida la viabilidad del canal de gas, el modelado de costes y la proyección del tiempo de ciclo — contacte con nuestro equipo de ingeniería con un modelo 3D. Respuesta DFM en 24 horas.