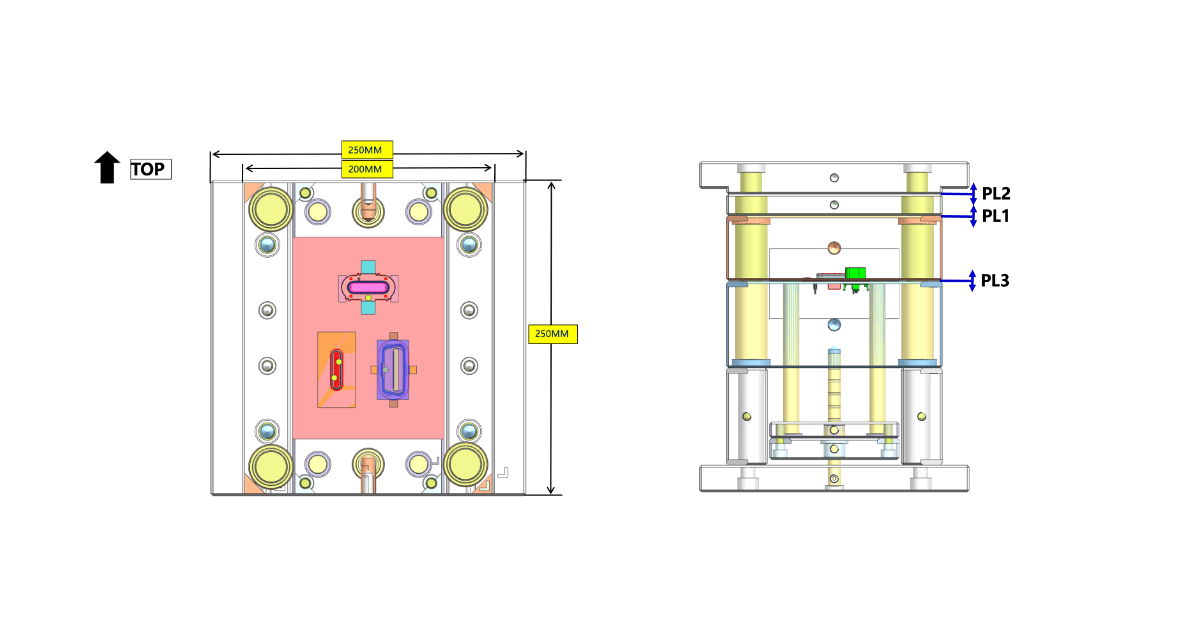
Guía de Diseño de Moldes Familia — Equilibrar Piezas Distintas en un Solo Molde
Un producto se comercializa como conjunto: un conector, una tapa trasera y un soporte — tres piezas que se ensamblan en un solo dispositivo. El comprador pide tres moldes y recibe tres cotizaciones. El fabricante de moldes vuelve con una cuarta opción: un molde, tres cavidades, tres piezas distintas, un ciclo. Eso es un molde familia — y la cotización es aproximadamente un 40 % inferior a los tres moldes separados.
El ahorro es real, pero se compra con ingeniería. Un molde familia pide a un sistema de colada que llene tres piezas con longitudes de flujo distintas, a un tiempo de ciclo que enfríe tres espesores de pared y a una base de molde que soporte tres tasas de contracción. Cada uno de esos conflictos tiene una solución de diseño — y cada uno tiene un modo de fallo cuando el diseño lo omite. Esta guía cubre el trabajo de diseño que hace que un molde familia mantenga tolerancias de producción en lugar de convertirse en una estación de clasificación permanente. Para la decisión económica — cuándo un molde familia es la inversión correcta — empiece por la guía general de moldes multicavidad y familia.
Los Dos Tipos de Moldes Familia
Los moldes familia se dividen en dos categorías, y los requisitos de diseño difieren claramente entre ellas.
Moldes de conjunto (set molds). Todas las cavidades producen piezas de un ensamblaje con demanda coincidente: una mitad izquierda y derecha de carcasa, un conector con su tapa, una base con su soporte. Cada ciclo produce un conjunto completo. Los moldes de conjunto son el caso clásico — nuestro programa automotriz OBD funciona en configuración 1+1+1, produciendo conector, tapa trasera y soporte desde un molde en una sola inyección.
Moldes mixtos (mixed molds). Las cavidades producen piezas no relacionadas que casualmente comparten material, color y calendario de producción. La demanda de cada pieza es independiente — y ese es el problema estructural. Cuando el volumen de pedido de una pieza baja, su cavidad sigue corriendo en cada ciclo, produciendo inventario que nadie pidió. Los moldes mixtos son casi siempre un error por encima de volúmenes de prototipo; los moldes de conjunto con demanda coincidente son la aplicación defendible.
El resto de esta guía asume un molde de conjunto. Si sus piezas no se ensamblan en un producto, el trabajo de diseño siguiente no rescata la economía — divida el molde.
Distribución de Cavidades — Fuerza de Cierre y Longitud de Flujo
La primera decisión de diseño es dónde se ubican las cavidades en la base del molde, y la deciden dos restricciones que tiran en direcciones opuestas.
Balance de fuerza de cierre. El área proyectada de cada cavidad, multiplicada por la presión de cavidad, debe sumar una fuerza resultante que pase por el centro del molde. Si la pieza grande queda en un lado del molde y las pequeñas en el otro, la distribución de la fuerza de cierre es asimétrica — la placa se deflecta, la línea de partición abre de forma desigual y las piezas pequeñas rebabean mientras la grande queda mal compactada. Regla de distribución: repartir las cavidades alrededor del bebedero de modo que el centro ponderado de las áreas proyectadas quede dentro del 5 % del centro del molde. Para un conector (área proyectada grande), una tapa (media) y un soporte (pequeño), el soporte va opuesto al conector, no a su lado.
Balance de longitud de flujo. El canal de colada desde el bebedero hasta cada cavidad debe ser lo más igual posible — pero con piezas distintas, la igualdad geométrica es imposible y tampoco es el objetivo. Lo que importa es que la compuerta de cada cavidad entregue fundido al caudal correcto para el volumen de su pieza. Las dos restricciones chocan: el balance de cierre quiere la cavidad grande centrada; el balance de flujo quiere caminos cortos a las cavidades pequeñas. La distribución que satisface ambas suele ser un compromiso alcanzado en DFM, no una disposición obvia.
| Factor de diseño | Molde de conjunto (demanda coincidente) | Molde mixto (demanda independiente) |
|---|---|---|
| Riesgo principal | Desajuste de llenado/ciclo entre cavidades | Desequilibrio de inventario, cavidad ociosa |
| Motor de distribución | Simetría de cierre + longitud de flujo | Compatibilidad de material/color |
| Lógica económica | Un molde reemplaza 2–3 moldes | Solo si calendario y demanda coinciden |
| Veredicto | Defendible bajo ~30K conjuntos/año | Evitar por encima de volumen de prototipo |
Equilibrar el Llenado — Dimensionado de Compuertas por Cavidad
Un molde multicavidad para piezas idénticas se equilibra haciendo cada camino de flujo geométricamente idéntico. Un molde familia no puede — las piezas difieren en volumen y longitud de flujo por diseño. Equilibrar un molde familia es ingeniería de compuertas por cavidad, y empieza con números, no con tiros de prueba.
Relación de peso. El peso de inyección de la pieza mayor dividido por el de la menor define la clase de dificultad. Una relación de hasta 3:1 se equilibra rutinariamente con dimensionado de compuertas. Entre 3:1 y 5:1, espere una penalización de ciclo y planifique compuertas de válvula. Por encima de 5:1, la cavidad pequeña permanece bajo presión de inyección plena durante todo el tiempo de llenado de la pieza grande — sobrecompactación, rebaba y deriva dimensional son casi seguros salvo que la compuerta de la cavidad pequeña pueda cerrarse de forma independiente. Por encima de 5:1 es el punto donde un molde familia debe rechazarse en DFM.
Dimensionado del tramo de compuerta. La compuerta de cada cavidad se dimensiona para su propio tiempo de llenado. La ecuación de trabajo es la relación de flujo por orificio: el caudal escala con el área de la compuerta, por lo que la sección de compuerta de cada cavidad se fija proporcionalmente a su volumen de inyección dividido por su tiempo de llenado objetivo. En la práctica: la pieza grande recibe la compuerta grande y el margen de tiempo de llenado; la pieza pequeña recibe una compuerta restringida que limita su llenado a aproximadamente el mismo tiempo que la pieza grande. Una pieza pequeña que llena en 0,4 segundos mientras la grande tarda 1,2 segundos es la firma del fallo — la cavidad pequeña termina de llenar y comienza a compactar mientras el husillo sigue avanzando.
Por qué el balanceo tipo MeltFlipper no aplica. Las tecnologías de corrección del desequilibrio inducido por cizalladura — la geometría de rotación de fundido desarrollada para coladas multicavidad geométricamente balanceadas — resuelven un problema de distribución entre cavidades idénticas. El desequilibrio de un molde familia es un problema de dimensionado entre cavidades distintas. La restricción de compuerta por cavidad es la herramienta que lo aborda; la rotación del canal no lo es.
Verificación en T0. El balance de llenado se verifica con una serie de inyección corta, como en cualquier molde multicavidad: los llenados parciales a velocidad de inyección nominal deben mostrar que todas las cavidades alcanzan porcentajes de llenado comparables en la misma posición del husillo, y las comprobaciones de peso en 30 tiros deben mantener la variación cavidad a cavidad por debajo del 1 % del peso medio de pieza. Si la cavidad #2 llena al 95 % mientras la #1 está al 80 %, los tramos de compuerta se recortan — eso es desarrollo normal del molde, no un fallo de prueba. Consulte la guía de diseño de compuertas para tipos de compuerta y dimensiones de tramo por material.
Estrategia de Compactación — La Decisión de Compuerta de Válvula
El balance de llenado resuelve la primera mitad del problema. La segunda mitad es la compactación: tras el llenado, cada pieza necesita su propia presión y tiempo de sostenimiento. La tapa de pared delgada necesita una compactación corta e intensa; el soporte grueso, una larga y suave. Un solo husillo no puede dar ambas a la vez — la colada compartida significa que cada cavidad ve la misma presión de sostenimiento.
Dos configuraciones lo resuelven:
Colada fría con restricción de compuerta por cavidad. La compuerta restringida de la pieza pequeña congela pronto, cortando su cavidad de la presión de sostenimiento mientras la pieza grande sigue compactando. Esto funciona — y es lo que usa el molde OBD 1+1+1, con colada fría y tamaños de compuerta fijados en DFM — pero el momento de congelación depende del material y la temperatura. Un cambio de proceso lo desplaza; el balance es estable solo dentro de la ventana de proceso validada.
Compuertas de válvula secuenciales. Cada cavidad recibe una compuerta de válvula de colada caliente con apertura/cierre independiente: la cavidad grande abre primero, las pequeñas abren cuando el frente de flujo pasa sus compuertas o con retardo programado, y cada válvula cierra para terminar la fase de compactación de su cavidad de forma independiente. Es lo más cercano a control de proceso por cavidad que un molde familia puede tener — al coste de un sistema de colada caliente con válvulas, que añade unos 8.000–15.000 $ al molde para un distribuidor de 2–4 compuertas.
| Método de compactación | Coste del molde | Control | Mejor para |
|---|---|---|---|
| Colada fría + compuertas restringidas | Base | Solo momento de congelación | Relación ≤ 3:1, proceso estable |
| Válvulas secuenciales | + 8K–15K $ | Compactación independiente por cavidad | Relación > 3:1, tolerancias estrechas, alto volumen |
La decisión se toma en DFM contra la relación de peso, los requisitos de tolerancia y el volumen anual — no eligiendo por defecto la opción barata y esperando que la congelación caiga dentro de la ventana de proceso.
Refrigeración por Zonas — Un Molde, Distintas Temperaturas
El conflicto de tiempo de ciclo es la ineficiencia más visible del molde familia: la pieza más gruesa fija el ciclo y cada pieza más delgada espera. Menos visible es que las piezas también quieren temperaturas de molde distintas. El soporte de 3,5 mm enfría mejor con molde a 70 °C; la tapa de 1,5 mm preferiría 50 °C. Una sola temperatura de molde es un compromiso que degrada a ambas.
La refrigeración por zonas aborda ambos problemas con circuitos de refrigeración independientes por cavidad:
- Circuitos separados. Cada cavidad recibe su propio circuito de refrigeración con su propia válvula de control de caudal en el colector del molde, de modo que el caudal de refrigerante — y por tanto la extracción de calor — se ajusta por cavidad, no se promedia en el molde.
- Separación térmica. Las cavidades que requieren temperaturas de molde realmente distintas necesitan aislamiento térmico entre zonas — huecos de aire o placas aislantes mecanizados en la base del molde entre zonas de temperatura. Sin aislamiento, las zonas se contaminan entre sí y la diferencia de temperatura colapsa.
- Diseño de refrigeración por pieza. El trazado de canales alrededor de cada cavidad sigue la geometría de la pieza — consulte la guía de diseño de sistemas de refrigeración para reglas de trazado. En un molde familia, el diseño se hace por cavidad y luego se integra.
La contracción interactúa con la refrigeración. Piezas distintas corren a temperaturas distintas, contraen a tasas distintas y en magnitudes distintas — incluso en el mismo material, una pared gruesa contrae más que una delgada. Los rasgos de ajuste entre piezas de molde familia (clipajes, nervios de centrado, torretas para tornillos) deben diseñarse contra las dimensiones moldeadas reales que cada pieza alcanzará, predichas por simulación de flujo de molde — no contra valores nominales de CAD. Un clipaje dimensionado desde CAD con 0,1 mm de interferencia puede llegar a la línea de ensamblaje con 0,05 mm de holgura porque las dos piezas contrajeron de forma distinta.
Lista DFM de 10 Puntos para Moldes Familia
Antes de cortar acero, toda distribución de molde familia debería pasar estas diez comprobaciones:
- Demanda coincidente. Todas las piezas se ensamblan en un producto al mismo ritmo. Las cavidades de demanda dispar se rechazan o el molde se divide.
- Relación de peso bajo 5:1. Por encima de 3:1 se presupuestan compuertas de válvula; por encima de 5:1, la distribución se rechaza.
- Simetría de fuerza de cierre. Centro ponderado de áreas proyectadas dentro del 5 % del centro del molde; ningún lado del molde soporta la carga completa de la cavidad mayor.
- Dimensionado de compuerta por cavidad. Cada tramo de compuerta dimensionado para el volumen de inyección y tiempo de llenado objetivo de su cavidad; ninguna cavidad comparte una dimensión de compuerta por conveniencia.
- Método de compactación seleccionado. Colada fría con compuertas de congelación o válvulas secuenciales — elegido en DFM contra relación y tolerancia, no en T0.
- Refrigeración por zonas. Circuitos independientes por cavidad; aislamiento térmico donde las cavidades necesitan temperaturas de molde distintas.
- Tolerancias diferenciadas por contracción. Rasgos de ajuste dimensionados contra dimensiones moldeadas predichas por pieza, con datos de flujo de molde.
- Numeración de cavidades. Cada cavidad grabada con un identificador en una superficie no funcional para trazabilidad de calidad por cavidad.
- Balance de expulsión. Rigidez de la placa expulsora comprobada contra la carga de expulsión combinada de todas las cavidades; fuerzas de expulsión igualadas por cavidad.
- Estrategia de insertos de repuesto. Un molde familia no puede correr un juego parcial de cavidades — si un inserto de cavidad se daña, todo el molde para. Los insertos de repuesto para la cavidad de mayor desgaste se especifican al comprar el molde, y la selección de acero para moldes contempla que la base compartida sirve al juego completo.
Preguntas Frecuentes
¿Cuál es la relación de peso máxima entre piezas en un molde familia?
Hasta 3:1 se equilibra rutinariamente con dimensionado de compuertas por cavidad. De 3:1 a 5:1, planifique compuertas de válvula secuenciales y acepte una penalización de ciclo. Por encima de 5:1, la cavidad pequeña se sobrecompacta mientras la grande llena — rechace la distribución en DFM.
¿Los moldes familia necesitan colada caliente?
No. Los moldes familia de colada fría con restricción de compuerta por cavidad funcionan bien hasta una relación de peso de unos 3:1 — el molde OBD 1+1+1 es un diseño de colada fría. La colada caliente es la elección correcta cuando se necesitan válvulas para compactación independiente, o cuando el volumen de la colada fría dominaría el peso de inyección.
¿Cómo se verifica el balance de llenado en un molde familia?
Serie de inyección corta a velocidad de inyección nominal: en la misma posición del husillo, todas las cavidades deben mostrar progreso de llenado comparable. Luego una comprobación de peso en 30 tiros — variación cavidad a cavidad bajo el 1 % del peso medio. Los criterios de aprobación son por pieza, no por tiro: cada pieza debe cumplir su propia especificación dimensional, y la comprobación de balance confirma que la secuencia de llenado es estable.
¿Qué pasa cuando una cavidad se desgasta o se daña?
Todo el molde se detiene — un molde familia no tiene modo de producción parcial. Por eso la estrategia de insertos de repuesto es el punto 10 de la lista. La economía de un molde familia debe incluir el coste de los insertos de repuesto para la cavidad de mayor desgaste y la exposición a paradas del conjunto completo.
¿Cuándo debe dividirse un molde familia en moldes separados?
Por encima de unos 30.000 conjuntos al año, la penalización de ciclo y el riesgo de rechazo superan el ahorro en utillaje. También divida cuando la demanda no coincide, cuando la relación de peso supera 5:1, o cuando las tolerancias de ajuste en ensamblaje son más estrechas que la variación cavidad a cavidad que la distribución puede mantener. La tabla de decisión completa está en la guía general de moldes multicavidad y familia.
Un molde familia es una solución de ingeniería legítima para un problema de conjunto con demanda coincidente — no un truco de recorte de costes. El ahorro en utillaje es real, alrededor del 40 % frente a moldes separados, pero convierte el coste inicial en complejidad de diseño: compuertas por cavidad, una estrategia de compactación, refrigeración por zonas y tolerancias diferenciadas por contracción. Cuando esos cuatro elementos están diseñados, el molde produce conjuntos de calidad de producción ciclo tras ciclo. Cuando se omiten, el ahorro reaparece como mano de obra de clasificación, conjuntos desechados y un molde que no puede mantener sus propias tolerancias. Nuestro servicio de fabricación de moldes multicavidad construye tanto moldes multicavidad balanceados como moldes familia de conjunto coincidente, con el programa OBD 1+1+1 como referencia publicada. Solicite una revisión DFM para su conjunto de piezas →