Estándares de Acabado Superficial y Textura en Moldeo por Inyección: SPI, VDI, Mold-Tech
Un ingeniero escribe «SPI B-1» en un plano y sigue adelante. El fabricante de moldes lo lee y tiene tres preguntas: ¿SPI B-1 obtenido cómo — por pulido, por piedra o por electroerosión? ¿Sobre qué dureza de acero? ¿Sobre una superficie plana, con contorno o dentro de un nervio profundo? Cada respuesta cambia el coste, el plazo y el aspecto y el tacto reales de la superficie.
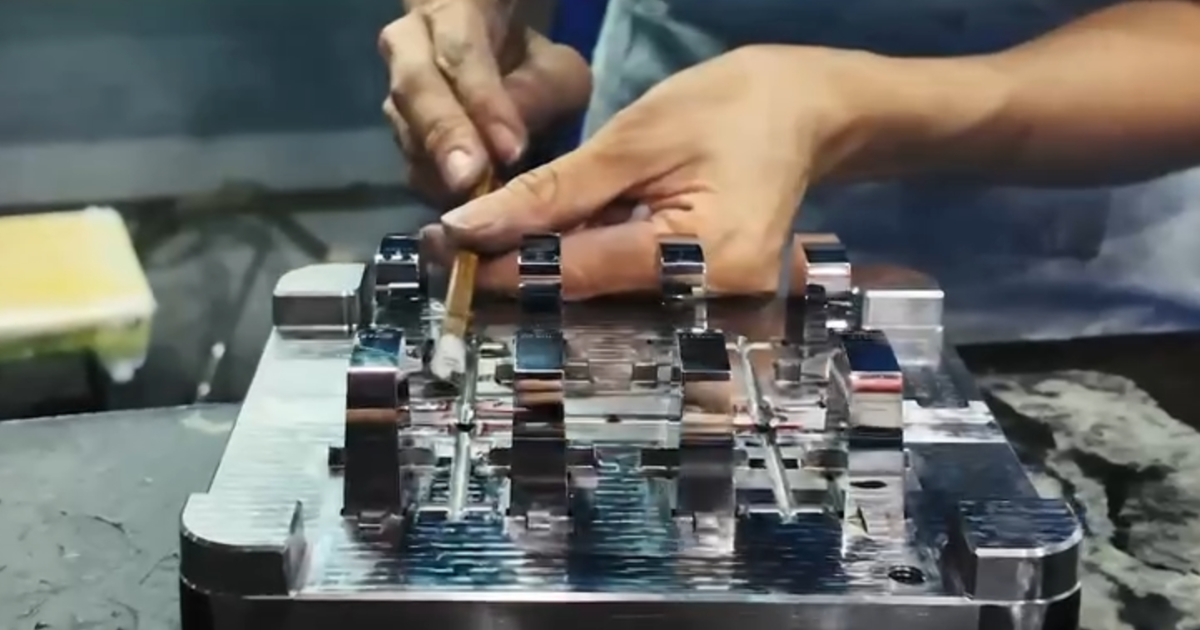
Las especificaciones de acabado superficial están en una intersección incómoda del moldeo por inyección. Son estéticas — el cliente ve y toca la superficie. Son funcionales — la superficie afecta al desmoldeo, a la fricción y a la adherencia del recubrimiento. Y equivocarse es caro — repulir la superficie de un molde después de construir la herramienta cuesta de cientos a miles de dólares y retrasa el T1 una semana. Acertar la especificación a la primera merece el esfuerzo.
Esta guía cubre los cuatro estándares de acabado superficial que aparecerán en los planos de pieza — SPI, VDI 3400, Mold-Tech y Ra — con la información práctica que un ingeniero necesita para especificarlos correctamente y que un comprador necesita para entender sus implicaciones de coste.
1. Estándares de acabado superficial SPI
El estándar SPI (Society of the Plastics Industry) es la clasificación de acabado superficial más extendida en Norteamérica y Asia. Divide los acabados de molde en cuatro grados — A, B, C, D — según el método de fabricación empleado para producir la superficie sobre el acero del molde.
Grado A de SPI — Pulido con diamante (alto brillo)
Obtenido abrillantando con diamante el acero del molde hasta acabado espejo.
| Código SPI | Método | Rango Ra (μm) | Aspecto |
|---|---|---|---|
| A-1 | Compuesto de diamante grado #3 | 0,012–0,025 | Espejo óptico, calidad de lente |
| A-2 | Compuesto de diamante grado #6 | 0,025–0,050 | Alto brillo, transparencia de pieza |
| A-3 | Compuesto de diamante grado #15 | 0,050–0,100 | Brillante, estándar de producto de consumo |
Dónde se usa: Lentes ópticas, cubiertas transparentes, superficies cosméticas de alto brillo, guías de luz LED. Dondequiera que la pieza plástica deba transmitir luz o reflejar con claridad de espejo.
Impacto en coste: El pulido grado A es el acabado superficial más caro. Una superficie A-1 pulida a espejo sobre una zona plana añade de 2 a 4 horas de pulido manual por cavidad. Sobre una superficie con contorno o dentro de un nervio, el tiempo se duplica porque el pulidor no puede usar un plato plano y debe trabajar con herramientas rotativas pequeñas y compuesto. Presupueste un adicional de $150–400 por cavidad para A-1, $100–250 para A-2 y $60–150 para A-3, según la complejidad de la geometría.
Regla de diseño: El pulido grado A amplifica cada imperfección. Una línea de unión invisible sobre una superficie grado B se convierte en una veta visible sobre una superficie A-2. Una ligera marca de hundimiento sobre un nervio de 2 μm de profundidad queda por debajo del umbral del tacto en cualquier otro acabado — y es claramente visible como distorsión en el reflejo sobre grado A. Si especifica grado A, la geometría de la pieza debe diseñarse para evitar los rasgos que producen esos defectos, o la pieza debe alimentarse de modo que los defectos caigan sobre una superficie no cosmética.
Grado B de SPI — Pulido con papel o piedra (semibrillo)
Obtenido lijando el molde con papel o piedra de grano progresivamente más fino.
| Código SPI | Método | Rango Ra (μm) | Aspecto |
|---|---|---|---|
| B-1 | Papel grano 600 | 0,10–0,15 | Satinado liso, estándar de electrónica de consumo |
| B-2 | Papel grano 400 | 0,15–0,25 | Mate fino |
| B-3 | Papel grano 320 | 0,25–0,40 | Mate medio |
Dónde se usa: Carcasas de electrónica de consumo, frentes de electrodomésticos, embellecedores interiores de automoción. B-1 es la superficie cosmética por defecto de la mayoría de productos moldeados por inyección.
Impacto en coste: El grado B es la base. Es lo que un fabricante de moldes produce como trabajo de acabado estándar en las superficies de cavidad. Un acabado B-1 no añade prima de coste al molde — va incluido en el precio del utillaje. B-2 y B-3 son marginalmente más baratos porque requieren menos tiempo de pulido, pero el ahorro es pequeño ($30–60 por cavidad) y rara vez compensa especificar un grado inferior solo por coste.
Grado C de SPI — Acabado con piedra de grano (mate basto)
Obtenido con piedras de grano grueso sobre la superficie del molde.
| Código SPI | Método | Rango Ra (μm) | Aspecto |
|---|---|---|---|
| C-1 | Piedra grano 600 | 0,40–0,60 | Textura fina, base de superficie pintada |
| C-2 | Piedra grano 400 | 0,60–0,80 | Semi basto |
| C-3 | Piedra grano 320 | 0,80–1,00 | Mate grueso |
Dónde se usa: Piezas estructurales internas, superficies que se van a pintar o recubrir, superficies no cosméticas en las que aun así se exige un aspecto uniforme.
Regla de diseño: Las superficies grado C ofrecen una adherencia excelente para pinturas y recubrimientos. La rugosidad crea anclaje mecánico para la capa de recubrimiento, mejorando los resultados del ensayo de adherencia por cuadrícula respecto a grado B o superior. Si la pieza se va a pintar por pulverización, especificar C-1 o C-2 en las superficies pintadas es técnicamente correcto — mejora la adherencia de la pintura sin añadir coste.
Grado D de SPI — Acabado por chorreado (texturizado)
Obtenido por chorreado de la superficie del molde — microesferas de vidrio, óxido de aluminio o arena.
| Código SPI | Método | Rango Ra (μm) | Aspecto |
|---|---|---|---|
| D-1 | Chorreado de microesferas de vidrio (fino) | 1,0–2,0 | Textura fina uniforme |
| D-2 | Chorreado de óxido de aluminio (medio) | 2,0–4,0 | Textura media |
| D-3 | Chorreado de arena (grueso) | 4,0–8,0 | Textura fuerte |
Dónde se usa: Carcasas de herramientas, cubiertas de equipos industriales, superficies donde se necesita agarre, zonas donde hay que ocultar defectos de moldeo menores.
Impacto en coste: Los acabados grado D son en general más baratos que A o B porque el chorreado es más rápido que el pulido. Sin embargo, el acabado no es duradero — las superficies chorreadas con microesferas de vidrio se desgastan más rápido que las pulidas a lo largo de la vida del molde. Un acabado D-1 en un molde que procesa material con fibra de vidrio puede degradarse visiblemente en 50.000 disparos.
2. Estándares de textura VDI 3400
VDI 3400 es el estándar alemán de texturas superficiales de molde, producidas por electroerosión (EDM) en lugar de pulido o chorreado. Es el estándar de textura dominante en la fabricación europea y se usa ampliamente en Asia.
Las texturas VDI se producen directamente por el proceso EDM — la erosión por chispa crea una superficie picada uniforme cuya rugosidad se controla con los parámetros de EDM (corriente, duración de pulso, material del electrodo). Una textura VDI 12 se produce con ajustes finos de EDM. Una textura VDI 45 se produce con ajustes agresivos que crean cráteres más profundos y mayores.
| Clase VDI | Rango Ra (μm) | SPI comparable | Aspecto | Aplicación habitual |
|---|---|---|---|---|
| VDI 12 | 0,40 | B-3 / C-1 | Acabado EDM fino | Superficies técnicas |
| VDI 15 | 0,56 | C-1 | Textura muy fina | Piezas interiores cosméticas |
| VDI 18 | 0,80 | C-2 | Textura fina uniforme | Carcasas de producto de consumo |
| VDI 21 | 1,12 | D-1 | Textura ligera | Embellecedores interiores de automoción |
| VDI 24 | 1,60 | D-1 / D-2 | Textura media | Carcasas de herramientas, agarres |
| VDI 27 | 2,24 | D-2 | Textura basto | Equipo industrial |
| VDI 30 | 3,15 | D-2 | Textura fuerte | Cubiertas, paneles |
| VDI 33 | 4,50 | D-3 | Textura muy fuerte | Piezas estructurales |
| VDI 36 | 6,30 | D-3+ | Textura rugosa | No cosmético |
| VDI 39 | 9,00 | — | Muy rugosa | Superficies ocultas |
| VDI 42 | 12,50 | — | Extremadamente rugosa | Superficies de agarre |
| VDI 45 | 18,00 | — | Rugosidad máxima | Aplicaciones especiales |
Impacto en coste: Dentro del rango VDI 12–27 la diferencia de coste es despreciable — los ajustes de EDM se modifican en el programa de la máquina. Por encima de VDI 30, electrodos mayores y tiempos de erosión más largos aumentan el coste de EDM un 10–25 %. Por debajo de VDI 12, la superficie pasa a un acabado de grado pulido que no se puede obtener solo con EDM — requiere pulido manual después del EDM, lo que añade coste.
Regla de diseño: Las texturas VDI sobre una superficie de cavidad deben tener en cuenta el ángulo de desmoldeo. Una textura VDI 33 en una pared vertical sin desmoldeo suficiente hará que la pieza se agarre durante la expulsión. Desmoldeo mínimo para texturas VDI:
- VDI 12–18: 0,5° mínimo
- VDI 21–27: 1,0° mínimo
- VDI 30–36: 1,5° mínimo
- VDI 39–45: 2,0–3,0° mínimo
El desmoldeo y la textura interactúan con el espesor de pared y el diseño de nervios, que se tratan en las directrices de diseño de piezas plásticas.
3. Estándares de textura Mold-Tech
Mold-Tech es una marca — no un estándar — pero se ha convertido en el sistema de referencia de facto para las texturas grabadas químicamente en moldeo por inyección. Las texturas Mold-Tech se producen grabando químicamente el acero del molde mediante un proceso de fotorresistencia: se imprime un patrón sobre una película, se transfiere a la superficie del molde y se graba con ácido a través del resist para crear la profundidad y el patrón de la textura.
A diferencia de SPI (pulido o chorreado mecánico) y de VDI (EDM), las texturas Mold-Tech pueden reproducir patrones concretos — grano de piel, veta de madera, patrones geométricos, tejido de fibra de carbono. Eso convierte a Mold-Tech en el estándar para piezas interiores de automoción, estilización de productos de consumo y cualquier aplicación en la que la textura deba imitar un material natural.
Referencias Mold-Tech habituales:
| Patrón Mold-Tech | Descripción | Rango de profundidad | Aplicación típica |
|---|---|---|---|
| MT-11000 series | Patrones geométricos finos | 0,025–0,075 mm | Electrónica, electrodomésticos |
| MT-12000 series | Geométrico medio | 0,050–0,125 mm | Interior de automoción, consumo |
| YS-1285 | Grano de piel medio | 0,075–0,100 mm | Paneles de instrumentos de automoción |
| MT-9000 series | Orgánico basto / piedra | 0,125–0,200 mm | Suelos, embellecedores exteriores |
Impacto en coste: Grabar químicamente una textura Mold-Tech en una cavidad cuesta $300–1.200 por cavidad según la complejidad del patrón, la superficie de la cavidad y la dureza del acero. Los aceros más duros (H13, S136 a HRC 48–52) se graban más despacio y cuestan más que el P20 (HRC 28–32). Las texturas profundas (>0,100 mm) requieren tiempos de grabado más largos y concentraciones de ácido mayores, lo que aumenta el coste un 30–50 %.
Restricción de diseño crítica: El grabado químico aumenta las dimensiones de la cavidad en la profundidad de la textura. Si una superficie de cavidad de 100,00 mm se graba a 0,075 mm de profundidad, la cavidad pasa a 100,15 mm — la pieza plástica será mayor en la profundidad de la textura. El diseño del molde debe compensarlo mecanizando la cavidad por debajo de medida antes del grabado. Si la textura se especifica después de construir el molde, hay que remecanizar la cavidad o compensar la profundidad de la textura en otro sitio — ambas correcciones son caras.
4. Ra (rugosidad media) — la métrica universal
Ra es la media aritmética de las desviaciones de rugosidad respecto a la línea media, medida en micrómetros (μm). Es la especificación cuantitativa de acabado superficial más común y aparece en los planos de ingeniería con independencia del estándar de textura que se utilice.
Ra se mide con un rugosímetro — una punta que se arrastra por la superficie y registra las desviaciones verticales. El resultado es un único número que describe la rugosidad media pero no dice nada del patrón, de la direccionalidad ni del aspecto visual.
Correlación de Ra con los estándares:
| Ra (μm) | Equivalente SPI | Equivalente VDI | Equivalente Mold-Tech |
|---|---|---|---|
| 0,025 | A-2 | — | — |
| 0,05 | A-3 | — | — |
| 0,10 | B-1 | — | — |
| 0,40 | B-3 / C-1 | VDI 12 | — |
| 0,80 | C-2 | VDI 18 | — |
| 1,12 | D-1 | VDI 21 | — |
| 1,60 | D-1/2 | VDI 24 | MT-11000 (fino) |
| 2,24 | D-2 | VDI 27 | MT-11000 |
| 3,15 | D-3 | VDI 30 | MT-12000 (medio) |
| 6,30 | — | VDI 36 | MT-9000 (basto) |
| 12,50 | — | VDI 42 | — |
Lo que Ra no le dice:
- Direccionalidad. Una superficie con Ra 0,40 μm producida por lijado lineal se nota y refleja la luz de forma distinta que una producida por EDM orbital aleatorio con el mismo valor de Ra. Dos superficies con Ra idéntica pueden verse completamente diferentes.
- Altura de pico frente a profundidad de valle. Ra promedia todo. Una superficie con unos pocos arañazos profundos y un campo por lo demás liso puede tener el mismo Ra que una textura fina uniforme — pero el cliente verá los arañazos.
- Aspecto visual. Ra no tiene correlación alguna con el brillo, la uniformidad de color ni la calidad percibida. Use Ra como métrica de control de proceso, no como especificación visual.
5. Cómo especificar el acabado superficial en un plano
Una especificación correcta de acabado superficial responde a cuatro preguntas:
- ¿Qué estándar? SPI, VDI 3400, Mold-Tech o Ra.
- ¿Qué grado o patrón? B-1, VDI 24, MT-12000, Ra 0,40 μm.
- ¿Dónde en la pieza? Qué superficies. «Todas las superficies cosméticas SPI B-1» es aceptable si va acompañado de un plano que marque qué superficies son cosméticas.
- ¿Cuál es el método de verificación? Comparación visual con una muestra de referencia, medición con rugosímetro o ambas — la rutina de inspección se describe en el control de calidad en el moldeo por inyección.
Llamadas de plano aceptables:
SPI B-1, todas las superficies del lado AVDI 24, superficies de cavidad según mapa de texturaMold-Tech YS-1285, superficie visible del panel de instrumentosRa ≤ 0,10 μm, solo superficie de lente
Llamadas ambiguas que generarán preguntas:
- «Acabado SPI» — ¿qué grado?
- «Texturizado» — ¿qué patrón? ¿Qué profundidad?
- «Liso» — ¿liso SPI A-3 o liso SPI B-1? La diferencia se ve y cuesta dinero.
- «Tal como mecanizado» — ¿una superficie fresada a Ra 0,80 μm o una superficie EDM a Ra 3,15 μm? Ambas están «tal como mecanizadas».
El acabado superficial se especifica en dos líneas de un plano y genera consecuencias que recorren el coste del utillaje, el tiempo de ciclo, la calidad de la pieza y el mantenimiento del molde durante toda la vida del programa. Los estándares existen para que un ingeniero en Stuttgart y un fabricante de moldes en Shenzhen entiendan lo mismo cuando leen «VDI 24». Úselos con precisión y la superficie que vuelva en el T1 será la que esperaba.
FAQ — SPI, VDI 3400 y las tablas de acabado superficial
¿En qué se diferencia el acabado SPI del acabado VDI?
Son dos sistemas nacionales distintos que describen la misma propiedad física desde direcciones diferentes. El SPI (sistema estadounidense) agrupa los acabados según cómo se trabaja el acero — pulido con diamante, pulido con papel o piedra, piedra de grano o chorreado. La VDI 3400 (sistema alemán) describe acabados producidos por electroerosión, con clases de VDI 12 a VDI 45. Los dos se solapan en rugosidad pero no en aspecto: una superficie SPI D-1 está rayada por abrasión, mientras que una superficie VDI 24 con un Ra similar es un campo uniforme de cráteres de EDM. Se notan y reflejan la luz de forma distinta, lo que importa en piezas visibles.
¿Qué significa VDI 3400?
La VDI 3400 es el estándar alemán de texturas superficiales de molde producidas por electroerosión. El número de clase (de 12 a 45) aumenta con la rugosidad: la VDI 12 es un acabado EDM fino con Ra 0,40 μm y la VDI 45 es la más rugosa, con Ra 18,00 μm. La textura la crea el propio proceso de erosión por chispa — la corriente, la duración de pulso y el material del electrodo controlan el tamaño del cráter —, así que una clase VDI especifica tanto un programa de mecanizado como un aspecto. Es el estándar de textura dominante en la fabricación europea y se usa ampliamente en Asia.
¿Qué acero admite de verdad un acabado fino?
La aptitud para el pulido depende del grado de acero y de su dureza, y es la restricción que decide si un SPI A-2 es alcanzable o no. Un P20 a 28–34 HRC no admite el mismo pulido que un S136 a 48–52 HRC, y una textura grabada en el acero equivocado no se reproduce de forma consistente entre cavidades. La guía de selección de acero para moldes indica qué grados encajan con cada clase de acabado.
¿Qué es la tabla de acabados SPI?
El sistema SPI tiene 12 grados en cuatro grupos, definidos por el método de arranque de material: A (pulido con diamante, A-1 a A-3) para alto brillo, B (pulido con papel o piedra, B-1 a B-3) para semibrillo, C (piedra de grano, C-1 a C-3) para mate basto y D (chorreado, D-1 a D-3) para texturizado. El A-1 es el más fino y el D-3 el más basto. La tabla completa grado a grado con valores de Ra está en la sección 1; la matriz de conversión de Ra a los estándares está en la sección 4.
¿La resina limita el acabado que puedo especificar?
Sí. La misma superficie de cavidad da un resultado visible distinto en ABS, PC y PP — las resinas amorfas admiten más brillo que las semicristalinas, y los grados con fibra de vidrio muestran el relieve de la fibra en superficies pulidas que ningún pulido elimina. Las notas por grado están en la biblioteca de materiales.
¿Es lo mismo VDI 24 que SPI D-1?
Están cerca en rugosidad (ambos en torno a Ra 1,60 μm), pero no son intercambiables en aspecto. La VDI 24 es una textura EDM media que se usa en carcasas de herramientas y agarres; la SPI D-1 es el acabado por chorreado más fino. Si la pieza tiene una superficie visible y el cliente ha aprobado una muestra, iguale la muestra — no el número. Dos superficies con el mismo Ra pueden verse completamente distintas según cómo se produjo la textura.
¿Qué acabado superficial debo indicar en el plano?
Cuatro elementos: el estándar (SPI, VDI 3400, Mold-Tech o Ra), el grado (B-1, VDI 24, MT-11000, Ra 0,40 μm), las superficies a las que se aplica (marcadas en el plano, no solo indicadas en una nota) y el método de verificación (comparación visual con una muestra aprobada, lectura de rugosímetro o ambas). Evite palabras sueltas como «liso», «texturizado» o «tal como mecanizado» — cada una remite a varios grados distintos con costes distintos.
¿Cuesta más un acabado superficial más fino?
Depende de dónde esté en la escala. Entre VDI 12 y VDI 27 la diferencia de coste es despreciable — los ajustes de EDM cambian en el programa de la máquina. Por encima de VDI 30, electrodos mayores y tiempos de erosión más largos añaden un 10–25 % al coste de EDM. Por debajo de VDI 12 la superficie entra en territorio de pulido que el EDM no alcanza, así que hace falta pulido manual después del EDM, que es el extremo caro. La textura además obliga a desmoldeo: VDI 12–18 necesita 0,5° mínimo, VDI 30–36 necesita 1,5°, VDI 39–45 necesita 2,0–3,0° — y un desmoldeo que no está en el plano se convierte en un cambio en el T1.
Los mapas de textura se deciden durante el diseño del molde y se ejecutan en la fabricación del molde; ambos pasos son los que convierten una especificación de acabado en una superficie real.
Hable con nuestro equipo de diseño de moldes sobre sus requisitos de acabado superficial →