Embalaje de Exportación para Moldes y Piezas de Plástico: Guía para Compradores
Un comprador en Alemania aprueba las muestras T2. El molde — una herramienta P20 de 4 cavidades y 1.200 kg — está terminado. El transitario reserva un contenedor de 40 pies. El fabricante del molde envuelve la herramienta en film estirable, la atornilla a un palé de madera y la carga. Sin desecante. Sin VCI. Sin estructura de acero. El contenedor pasa 28 días en el mar, cruza el ecuador dos veces y llega a Hamburgo en febrero.
La caja ha absorbido humedad. El film estirable atrapó condensación contra la superficie del molde. La línea de partición de la placa A presenta óxido superficial en tres bordes. Los expulsores — sin protección, sin recubrimiento — tienen corrosión superficial. El comprador presenta un reclamo. El transitario señala el método de embalaje. El fabricante del molde señala las condiciones del envío. El ajustador de seguros señala el embalaje inadecuado como causa próxima. El molde requiere $1.200 en pulido y sustitución de expulsores antes de poder producir. El retraso es de 10 días.
Esta guía cubre lo que un comprador necesita saber sobre el embalaje de exportación de moldes de inyección y piezas de plástico — normas de caja, protección contra la humedad, carga en contenedor y opciones de embalaje de piezas. Está escrita para compradores que nunca han recibido un envío internacional de moldes y quieren que la herramienta llegue en el mismo estado en que salió del taller de utillaje.
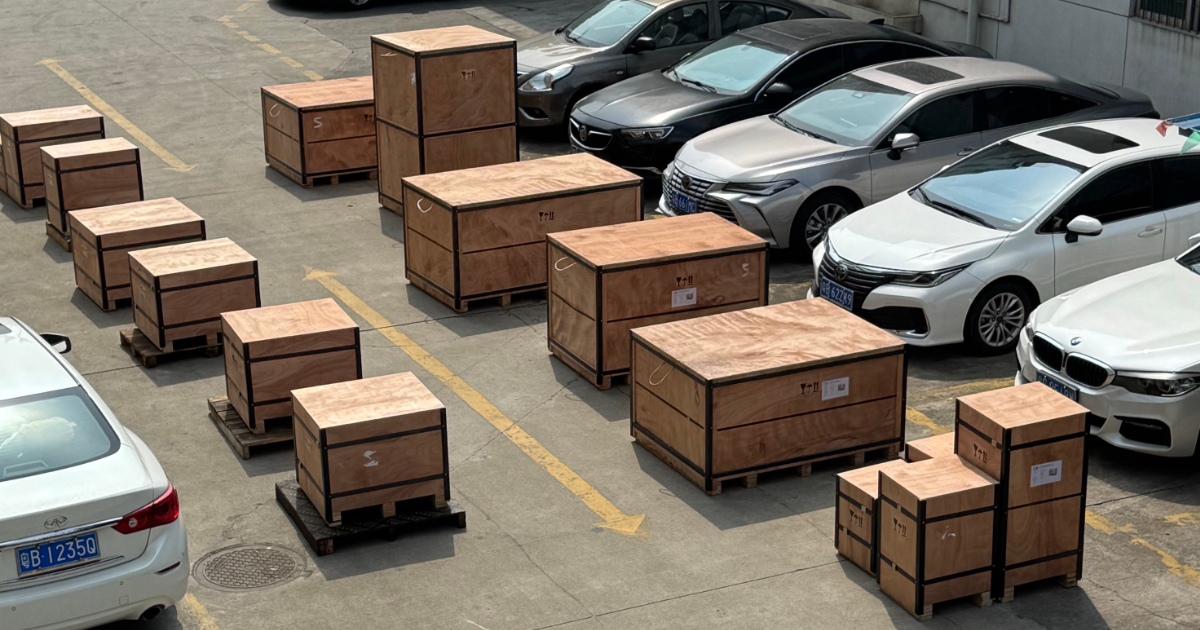
1. Normas de Embalaje en Caja para Moldes
Un molde no es una pieza de carga genérica. Es un conjunto de acero de precisión que pesa de 200 kg a 15.000 kg, con superficies pulidas, expulsores templados, componentes deslizantes y líneas de partición mecanizadas que deben sellar bajo presión de inyección. La caja que lo protege durante el envío internacional no es embalaje — es un seguro.
Clases de Peso y Especificaciones de Caja
| Peso del Molde | Tipo de Caja | Requisitos |
|---|---|---|
| < 200 kg | Caja de contrachapado tratado ISPM 15 | Contrachapado de 12–15 mm, bloqueo interno, base atornillada |
| 200–500 kg | Contrachapado tratado ISPM 15 + base reforzada con acero | Contrachapado de 15–18 mm, escuadras de acero en las esquinas, bolsillos para horquilla |
| 500–2.000 kg | Caja de estructura de acero con paneles de madera tratada | Bastidor de tubo o angular de acero soldado, paneles de contrachapado de 18 mm, cierre atornillado, ojales de izado en 4 puntos |
| > 2.000 kg | Estructura de acero de calibre pesado, abierta o cerrada | Bastidor de acero estructural, ojales de izado dimensionados para el peso total + 50 % de factor de seguridad, atornillada al piso del contenedor con flejes de acero |
Cumplimiento ISPM 15. Toda la madera utilizada en cajas de envío internacional debe estar tratada según ISPM 15 — tratada térmicamente hasta una temperatura en el núcleo de 56 °C durante al menos 30 minutos y marcada con el sello IPPC. No es opcional. Los contenedores que llegan con madera no conforme se ponen en cuarentena, se tratan a cargo del comprador o se reexportan. El sello IPPC debe ser visible en al menos dos caras de la caja.
Requisito de estructura de acero. Los moldes de más de 500 kg no deben enviarse en cajas totalmente de madera. Las cargas dinámicas durante la manipulación del contenedor — un molde de 1.200 kg dentro de una caja experimenta cargas efectivas de 2–3× su peso estático durante la carga del contenedor, el transporte por camión y la manipulación con grúa — agrietarán una caja solo de madera. Un bastidor de tubo de acero soldado con paneles de contrachapado atornillados transfiere la carga a la estructura de acero. La caja cuesta $200–$600 más que un equivalente todo de madera y evita daños cuyo coste de reparación es 5–20× esa cantidad.
Bloqueo Interno
El molde debe quedar inmovilizado dentro de la caja. Un molde que puede desplazarse 5 mm dentro de su caja durante el tránsito golpeará contra la pared de la caja durante 28 días. El resultado: componentes del molde dañados, paneles de la caja agrietados y un envío que llega en peor estado del que salió.
Requisitos de bloqueo interno:
- Pernos, no tornillos. El molde se fija con pernos a la base de la caja a través de sus agujeros de montaje del plato o de puntos de izado dedicados. Los tornillos para madera se arrancan bajo carga dinámica. Use pernos M12–M20 a través de la base de la caja hasta insertos roscados en la base del molde, o pasantes con tuercas de seguridad.
- Sin contacto con superficies pulidas. La madera de bloqueo debe contactar únicamente la base del molde, las placas de fijación o superficies designadas no críticas. Nunca bloquee contra la línea de partición, las superficies de cavidad, las placas expulsoras ni ninguna cara pulida o mecanizada.
- Bloqueo sin huelgo. Los tacos de madera encajados entre el molde y las paredes de la caja deben ir a ajuste forzado. Un huelgo de 2 mm permite que el molde recorra 2 mm antes del impacto — la fuerza máxima en el impacto es varias veces mayor que si el taco está ajustado.
2. Protección contra la Humedad
El mecanismo de daño más común en los envíos internacionales de moldes no es el impacto. Es la corrosión.
Un contenedor marítimo sellado es una cámara de condensación. El sol de día calienta el interior, el aire caliente retiene humedad y, de noche, el contenedor se enfría y el agua condensa sobre las superficies más frías — el molde de acero. A lo largo de 28 días de ciclos térmicos, el molde se moja y se seca repetidamente. Las superficies de acero pulido sin protección muestran óxido superficial en 72 horas.
Las Capas de Protección
| Método | Qué Hace | Requerido Para |
|---|---|---|
| VCI (inhibidor de corrosión volátil) | Libera moléculas que forman una capa protectora monomolecular sobre las superficies de acero | Todos los moldes de acero. Estándar mínimo |
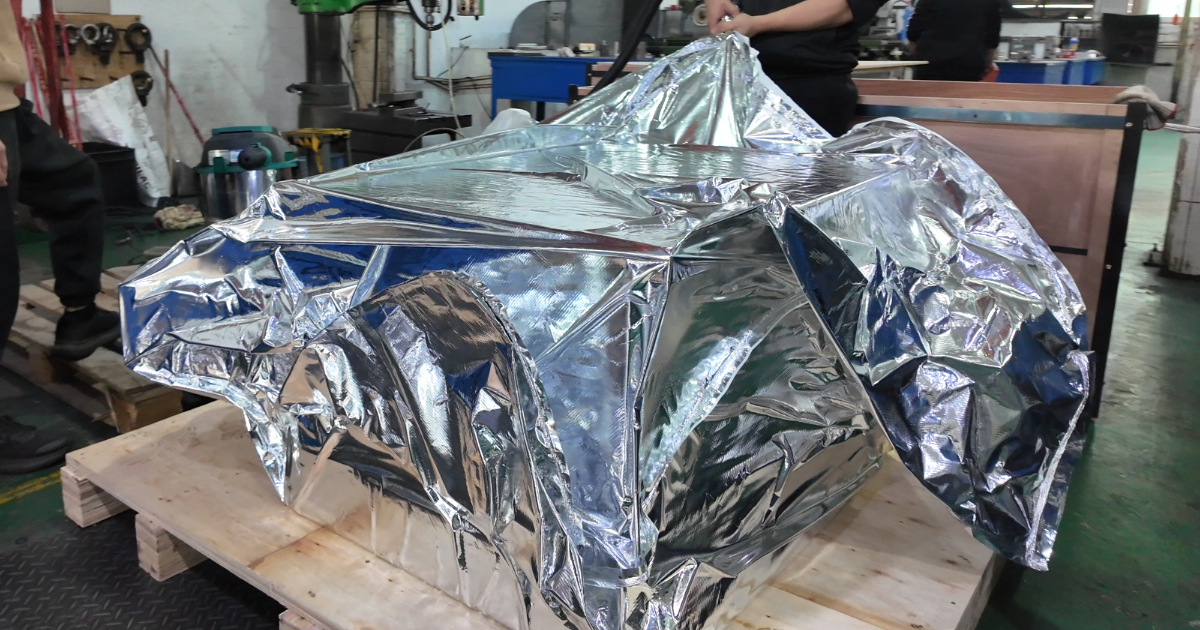
| Envoltura de película VCI | Película de PE impregnada con VCI que sella el molde del aire ambiente | Moldes con superficies pulidas, expulsores, correderas |
| Bolsas desecantes | Absorben la humedad residual dentro de la envoltura sellada | Todas las aplicaciones con envoltura sellada. 500 g–1 kg por metro cúbico de volumen encerrado |
| Sellado al vacío con VCI | Barrera total — película VCI + vacío + sellado térmico | Moldes con superficies SPI A-1/A-2, moldes ópticos, tránsito largo (> 30 días) |
| Aceite cosmético / protector antioxidante | Aplicado directamente sobre las superficies de acero expuestas | Protección de respaldo. Compatible con el material de moldeo — algunos aceites contaminan piezas médicas u ópticas |
El procedimiento estándar para un molde de producción (500–2.000 kg, acero P20 o H13, envío internacional en contenedor):
- Limpiar todas las superficies — eliminar refrigerante, huellas dactilares, residuos de mecanizado
- Aplicar aceite antioxidante ligero en todo el acero expuesto (línea de partición, insertos de cavidad, expulsores, pasadores guía, superficies de fijación)
- Envolver todo el molde en película VCI, sellada con cinta en todas las juntas
- Colocar 1–2 kg de desecante de gel de sílice dentro de la envoltura VCI
- Atornillar el molde envuelto a la base de la caja
- Instalar el bloqueo interno
- Cerrar y sellar la caja
Este procedimiento añade $80–$150 en materiales y 2 horas de mano de obra de embalaje. El coste de no hacerlo: $500–$3.000 en reparación de corrosión y 5–15 días de retraso de producción.
3. Carga en Contenedor
Cómo se posiciona y asegura un molde dentro de un contenedor marítimo determina si llega al muelle de recepción o al escritorio del ajustador de seguros.
Distribución de la Carga
Los moldes son densos — una herramienta de 1.500 kg ocupa quizá 2 metros cúbicos. La carga sobre el piso del contenedor en la huella de la caja es 5–10× mayor que la carga media de piso para carga general. Posicione los moldes pesados:
- Sobre los puntos de los ejes del contenedor, no en el centro del vano. El piso del contenedor es más resistente en los extremos y más débil en el punto medio de un vano sin apoyo durante el izado.
- Distribuidos en el ancho del contenedor. Dos cajas de 750 kg colocadas una al lado de la otra distribuyen la carga entre los travesaños.
- Nunca concentrados sobre un larguero. Un contenedor desequilibrado es inestable durante la manipulación con grúa y se inclinará — con riesgo de dejar caer la carga.
Sujeción de la Caja
Una caja con un molde de 1.200 kg dentro de un contenedor debe resistir frenadas de emergencia, mar gruesa y manipulación con grúa. El método de sujeción depende del diseño de la caja:
| Tipo de Caja | Método de Sujeción |
|---|---|
| Caja de madera, < 500 kg | Flejes de acero (2×) a través de la base de la caja hasta los anillos de amarre del contenedor. Estiba de madera entre la caja y las paredes del contenedor. |
| Caja de estructura de acero, > 500 kg | Atornillada al piso del contenedor a través de agujeros preperforados en la base de la estructura de acero. Flejes de acero como respaldo. |
| Caja abierta por arriba (molde con componentes sobresalientes) | Cubierta con lona impermeable sujeta al bastidor de la caja. El contenedor debe ir bajo cubierta o ser un contenedor impermeable. |
Qué va en el mismo contenedor que el molde. Si el molde y las primeras piezas de producción se envían juntos — habitual en envíos T2/T3 — las cajas de piezas no deben cargarse contra la caja del molde. Las cajas de piezas son compresibles. Una caja de molde que se desplaza 10 mm contra la pared de una caja de cartón destruye su contenido. O cargue las piezas en un contenedor separado, o construya un tabique de contrachapado entre la caja del molde y los palés de piezas.
4. Embalaje de Piezas de Plástico
El molde es la mitad del envío. Las piezas que produce son la otra mitad — y el embalaje de piezas va del granel industrial al listo para retail.
Opciones de Embalaje
| Método | Coste por Pieza | Ideal Para | Notas |
|---|---|---|---|
| Granel (bolsa + caja de cartón) | $0,01–$0,03 | Componentes internos, piezas no cosméticas, superficies de cara B | Las piezas se tocan entre sí. Se esperan algunas marcas superficiales. |
| Embalaje por capas (lámina de espuma de PE entre capas) | $0,03–$0,08 | Piezas cosméticas, superficies pintadas, cara A Clase A | Elimina el contacto entre piezas. Embalaje intensivo en mano de obra. |
| Caja con separadores (celdas individuales) | $0,05–$0,15 | Piezas cosméticas pequeñas, lentes, componentes de dispositivos médicos | Protección máxima. Cada pieza aislada. |
| Bandeja termoformada al vacío + caja | $0,10–$0,30 | Listo para retail, alimentación automatizada de ensamblaje | Bandejas diseñadas según la geometría de la pieza. Reutilizables en producción. |
| Listo para retail (caja impresa + inserto + código de barras) | $0,20–$0,60+ | Productos de consumo, piezas de posventa | Presentación de marca completa. Incluye UPC/EAN, inserto de instrucciones. |
La especificación de la caja de cartón. Las cajas de exportación para piezas de plástico deben estar dimensionadas para la altura de apilado de una carga de contenedor — típicamente 6–8 cajas de alto, con la caja inferior soportando 50–80 kg de carga estática durante 4–6 semanas. Especificación estándar de caja de exportación: corrugado de doble pared (flauta BC, 6–7 mm de espesor combinado), resistencia al estallido ≥ 1.200 kPa, resistencia al aplastamiento de borde ≥ 6,0 kN/m. Las cajas de pared simple solo son aceptables para piezas de menos de 5 kg de peso bruto de caja y solo cuando están paletizadas.
Paletización. Las cajas apiladas a mano se desplazan durante el tránsito. Las cargas paletizadas — cajas apiladas sobre un palé tratado ISPM 15, envueltas con film estirable y, opcionalmente, flejadas — se manipulan con carretilla en origen y en destino. La paletización añade $15–$25 por palé y reduce el daño por manipulación en un orden de magnitud.
5. Documentación y Marcado
Un envío bien embalado llega con documentación que permite el despacho aduanero y la inspección de recepción sin abrir cada caja.
Requisitos de marcado de la caja:
- Nombre y dirección del expedidor y del consignatario (coincidentes con la factura comercial)
- Número de caja (p. ej., “1 de 3”)
- Peso bruto y neto (kg)
- Dimensiones (L × A × H, cm)
- Símbolos de manipulación: flecha “TOP”, “FRAGILE”, “KEEP DRY” — estarcidos en negro, altura mínima de 80 mm
- Sello IPPC (en cajas de madera, mínimo 2 caras)
- Marca del centro de gravedad para cajas de más de 2.000 kg o con distribución de peso asimétrica
Paquete documental:
- Factura comercial (en sobre impermeable adherido a la caja n.º 1 y enviada por correo electrónico por separado)
- Lista de empaque (mismo método de fijación)
- Copia del conocimiento de embarque / guía aérea
- Certificado de origen (si lo exige el país de destino)
- Certificado de cumplimiento ISPM 15 (si se exige)
El paquete documental fijado a la caja debe ir dentro de una bolsa portadocumentos impermeable autoadhesiva — no con cinta, no con grapas. La cinta falla con la humedad y las grapas perforan los documentos.
Preguntas Frecuentes
¿Cuánto añade el embalaje de exportación al coste del molde?
Para un molde de 500–2.000 kg, una caja ISPM 15 de estructura de acero con protección VCI y bloqueo interno cuesta $300–$800 según el tamaño del molde y la complejidad de la caja. Esto supone el 2–5 % del coste de un molde de producción típico y está incluido en la cotización del molde de cualquier proveedor con experiencia en exportación. Si una cotización no incluye el embalaje de exportación, confirme si es una partida — o si el proveedor espera que el cliente recoja en planta.
¿Puedo enviar el molde por vía aérea en lugar de marítima?
Sí, pero la economía rara vez funciona. El flete aéreo cuesta 5–10× el flete marítimo por kilogramo, y un molde está entre la carga más densa que enviará. Un molde de 1.000 kg de Shenzhen a Fráncfort cuesta aproximadamente $400–$600 por vía marítima (LCL o cuota de FCL) y $4.000–$6.000 por vía aérea. El flete aéreo solo tiene sentido cuando el retraso de producción de un tránsito marítimo de 28 días cuesta más que la prima del flete aéreo — por ejemplo, un molde necesario para cumplir una fecha límite de presentación regulatoria o una línea de producción parada esperando la herramienta.
¿Cuál es la diferencia entre LCL y FCL en los envíos de moldes?
LCL (Less than Container Load) significa que su caja comparte contenedor con otra carga. FCL (Full Container Load) significa que controla el contenedor completo. Para moldes de más de 500 kg, se prefiere claramente FCL — un molde de 1.200 kg en un contenedor LCL se carga, descarga y vuelve a cargar en los puntos de consolidación y desconsolidación, multiplicando el riesgo de daño por manipulación. La diferencia de coste para un único contenedor de 20 pies de Shenzhen a un puerto europeo es típicamente $400–$800 más para FCL frente a la cuota de LCL. Para un molde de $15.000–$50.000, no es el lugar donde ahorrar dinero.
El embalaje de exportación es el último paso del proceso de fabricación del molde, y determina si la herramienta que llega a su planta es la misma que salió del taller. Especifique los requisitos de caja en la RFQ — ISPM 15, estructura de acero para herramientas de más de 500 kg, envoltura VCI, desecante, bloqueo atornillado. Inspeccione la caja por fotografía antes de que el molde salga del proveedor. Una caja de $500 que evita una reparación de $3.000 y un retraso de dos semanas tiene el ROI más alto de cualquier partida del pedido de compra del molde.
Estos estándares de embalaje se aplican independientemente del destino. El despacho aduanero, los procedimientos de puerto de entrada y los tiempos de tránsito varían por país — para logística específica de cada mercado, consulte nuestras guías para compradores en EE. UU. y Alemania, o explore todas las regiones en nuestras guías de compras y abastecimiento.
Envíe su archivo de pieza para una revisión DFM gratuita y una estimación de coste del molde →