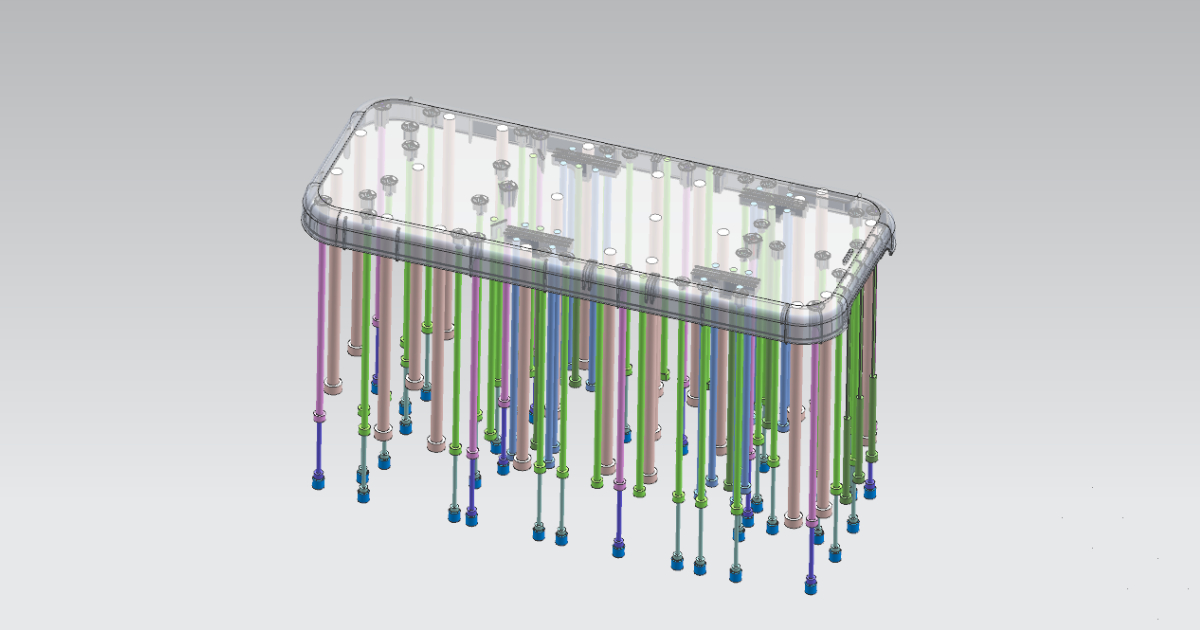
Diseño del Sistema de Expulsión para Moldes de Inyección — Pines, Cuchillas, Placas Extractoras y Secuenciación de Retorno
Un diseñador de moldes revisa las muestras T1 de un nuevo molde para una carcasa de dispositivo médico — un molde de 4 cavidades para una envolvente de PC/ABS con 55 mm de profundidad, paredes de 2,0 mm y acabado exterior pulido SPI A-2. Las piezas se expulsan consistentemente. El tiempo de ciclo es de 24 segundos. La calidad cosmética en la entrada es perfecta. Solo hay un problema: cada pieza muestra cuatro marcas circulares de pines expulsores en la superficie exterior — cada una de aproximadamente 6 mm de diámetro, elevada 0,05 mm sobre la superficie circundante y visible bajo el estándar de inspección de 800 lux del cliente. La especificación de superficie Clase A dice: “sin marcas visibles de expulsores en el exterior.”
El diseñador de moldes colocó los pines expulsores en la cara exterior plana de la pieza porque la superficie interior está ocupada por 14 separadores de PCB, dos torres de clip y una pared de compartimento de batería — ninguna de las cuales tenía área plana suficiente para un pin expulsor de 6 mm. La cara exterior plana era la única superficie disponible. El resultado: un molde que produce piezas dimensionalmente correctas, completamente llenas y cosméticamente defectuosas — y una modificación del molde que cuesta ¥12.000 y retrasa la producción diez días.
El diseño del sistema de expulsión es lo último que especifica el diseñador de moldes y lo primero que ve el cliente. Cada pin expulsor deja una marca testigo. La tarea del diseño es hacer que esas marcas sean invisibles, aceptables o estén sobre una superficie que el cliente nunca mira.
Qué Hace el Sistema de Expulsión
Tras el enfriamiento y la solidificación, la pieza queda adherida al lado del macho del molde. La pieza se ha contraído sobre el macho — la misma contracción diferencial que causa deformación en producción actúa ahora como fuerza de retención que sujeta la pieza dentro del molde. El sistema de expulsión debe vencer esta fuerza de retención, empujar la pieza fuera del macho y permitir que caiga libre o que un robot la retire — todo sin deformar, rayar ni marcar la pieza más allá de lo que permite la especificación cosmética.
La fuerza de retención es proporcional a:
- La contracción del plástico (a mayor contracción, mayor agarre sobre el macho)
- El área de superficie del macho en contacto con la pieza
- El coeficiente de fricción entre el plástico y el macho de acero pulido
- El ángulo de desmoldeo (a menor desmoldeo, mayor retención; un desmoldeo de 0,5° produce aproximadamente 3× la fuerza de retención de un desmoldeo de 2°)
Para una carcasa típica con un macho de 55 mm de profundidad y 2° de desmoldeo, en PC/ABS: fuerza de retención ≈ 800–1.200 N por cavidad. Un molde de 4 cavidades requiere aproximadamente 3.200–4.800 N de fuerza de expulsión — suministrada por el sistema de expulsión a través de la placa expulsora de la máquina, que normalmente aporta 20–80 kN de fuerza en una carrera de 100–150 mm.
La fuerza de expulsión debe distribuirse entre suficientes elementos expulsores para que ninguno supere la resistencia a la compresión del plástico a la temperatura de expulsión. Expulsar una pieza caliente de PP (todavía a 80 °C cuando se abre el molde) con un solo pin de 4 mm perfora la pieza sin remedio — un defecto de expulsión causado no por el llenado ni por el enfriamiento, sino por un área de contacto del expulsor insuficiente para la resistencia a la compresión del material a la temperatura de expulsión.
Los Cinco Tipos de Expulsores
1. Pines Expulsores — El Caballo de Batalla
Pines cilíndricos que empujan la pieza desde el lado del macho. Se fabrican en diámetros estándar de 1,5 mm a 25 mm, en acero H13 templado (48–52 HRC) y con una tolerancia de diámetro exterior rectificado de −0,005 a −0,015 mm para un ajuste deslizante en el alojamiento de la placa expulsora.
| Diámetro del Pin (mm) | Fuerza Máx. de Expulsión por Pin (N) — PC/ABS a 90 °C | Fuerza Máx. por Pin (N) — PP a 80 °C | Aplicación Típica |
|---|---|---|---|
| 3 | 60–90 | 30–50 | Elementos pequeños, nervios estrechos |
| 4 | 110–160 | 55–85 | Nervios, resaltes, elementos medianos |
| 5 | 170–250 | 85–130 | Elementos estándar en superficies planas |
| 6 | 250–360 | 125–190 | Estándar para carcasas y envolventes |
| 8 | 450–630 | 220–330 | Grandes superficies planas, piezas estructurales |
| 10 | 700–1.000 | 350–520 | Piezas pesadas, gran profundidad de embutición |
Los pines expulsores dejan una marca testigo circular. La marca es una combinación de:
- La impresión de la cara del pin: la cara pulida del pin transfiere su acabado superficial a la pieza. Una cara de pin pulida (Ra 0,4 μm) deja una marca brillante; una cara de pin texturizada puede mimetizarse con una superficie de pieza texturizada.
- Diferencial de dilatación térmica: el pin está a la misma temperatura que el acero del macho (50–80 °C), mientras que la superficie de la pieza que contacta está a 80–100 °C. La cara más fría del pin enfría localmente la superficie de la pieza y crea un halo visible alrededor de la marca del pin.
- Indentación mecánica: si la fuerza de expulsión por pin supera el límite elástico a compresión del plástico a la temperatura de expulsión, el pin hunde la superficie en lugar de empujar contra ella. El plástico cede localmente y la marca del pin es una depresión en vez de una marca testigo en relieve.
2. Expulsores de Cuchilla — Para Nervios y Paredes Delgadas
Cuchillas expulsoras rectangulares con una relación ancho-espesor de 3:1 a 10:1. Las cuchillas expulsan elementos delgados — nervios, cartelas, paredes estrechas — donde un pin redondo no cabría. El espesor de la cuchilla es típicamente de 1,0–3,0 mm y el ancho de 3–30 mm.
| Espesor de la Cuchilla (mm) | Rango de Ancho de la Cuchilla (mm) | Fuerza Máx. por Cuchilla (N) | Aplicación Típica |
|---|---|---|---|
| 1,0 | 3–10 | 40–80 | Nervios delgados, cartelas |
| 1,5 | 5–15 | 90–160 | Nervios medianos, paredes estrechas |
| 2,0 | 6–20 | 160–280 | Nervios estructurales, paredes profundas |
| 3,0 | 9–30 | 350–600 | Nervios gruesos, secciones pesadas |
Las cuchillas se orientan con la dimensión delgada paralela a la dirección del nervio o de la pared. La cuchilla contacta el nervio a lo largo de su longitud, distribuyendo la fuerza de expulsión sobre la sección transversal del nervio en lugar de sobre un punto. La marca testigo es una impresión rectangular sobre la superficie del nervio — aceptable en nervios internos, inaceptable en superficies cosméticas.
3. Expulsores de Camisa — Para Resaltes y Machos
Una camisa cilíndrica hueca que rodea un pin de macho. La camisa expulsa la pieza mientras el pin de macho permanece fijo, lo que proporciona expulsión en todo el perímetro de un resalte o de un elemento circular. Las camisas son estándar para expulsar resaltes demasiado altos como para que los pines expulsores circundantes los alcancen, o para resaltes en los que la fuerza de expulsión debe aplicarse lo más cerca posible de la interfaz de ajuste por contracción entre el plástico y el pin de acero.
| DI de la Camisa (mm) | DE de la Camisa (mm) | Espesor de Pared (mm) | Fuerza Máx. (N) |
|---|---|---|---|
| 3 | 5–6 | 1,0–1,5 | 60–120 |
| 4 | 6–8 | 1,0–2,0 | 110–220 |
| 6 | 9–12 | 1,5–3,0 | 250–500 |
| 8 | 12–16 | 2,0–4,0 | 450–880 |
| 10 | 15–20 | 2,5–5,0 | 700–1.400 |
La superficie exterior de la camisa contacta el plástico y la marca testigo es un anillo anular alrededor del resalte. En un resalte en el que la cabeza del tornillo de fijación o la arandela cubre la superficie superior, este anillo queda oculto tras el montaje — lo que convierte la camisa en el expulsor idóneo para piezas con muchos resaltes en las que las marcas de pines sobre superficies planas serían visibles.
4. Placas Extractoras — Para Expulsión sin Marca Visible
Una placa extractora es una placa plana que contacta todo el perímetro de la pieza — normalmente alrededor del borde exterior o a lo largo de una brida continua — y empuja la pieza fuera del macho sin marcas localizadas de pines. Las placas extractoras son la solución para superficies Clase A en las que no se acepta ninguna marca testigo de pin.
| Tipo de Pieza | Área de Contacto de la Placa Extractora | Aplicación Típica |
|---|---|---|
| Lentes transparentes, guías de luz | Borde del perímetro o brida | Cero marcas visibles en superficies ópticas |
| Carcasas cosméticas (Clase A) | Brida interna, escalón de clip | Marcas aceptables en elementos internos no visibles |
| Contenedores de pared delgada | Borde o labio | Expulsión en todo el perímetro, sin distorsión |
| Engranajes y piezas de precisión | Cara del cubo o brida del diámetro exterior | Expulsión uniforme, sin distorsión del perfil del diente |
La placa extractora se acciona con el mismo sistema de expulsión que mueve los pines — conectada a la placa expulsora mediante tirantes o montada directamente sobre ella. La placa debe guiarse sobre columnas guía templadas para evitar que se incline durante la expulsión, lo que la bloquearía sobre el macho y produciría una expulsión desigual. La carrera de la placa extractora se limita a la profundidad de la pieza más 2–5 mm de holgura — típicamente 15–60 mm, inferior a la carrera de expulsión.
5. Expulsión por Aire — Para Piezas de Pared Delgada y Flexibles
Se introduce aire comprimido entre la pieza y el macho a través de microválvulas o insertos de acero poroso. El aire rompe el vacío entre la pieza y el macho y ayuda a la expulsión. La expulsión por aire raramente es el método principal — casi siempre se usa como asistencia, en combinación con pines o con una placa extractora, para piezas en las que la adhesión por vacío entre la pieza y la superficie pulida del macho es la fuerza de retención dominante.
La expulsión por aire es especialmente eficaz en contenedores y vasos de pared delgada (espesor de pared <1,5 mm), donde la fuerza de vacío puede superar la fuerza de retención mecánica y donde los expulsores mecánicos deformarían la pieza todavía caliente.
Reglas de Colocación de Expulsores
Regla 1: Colocar en Superficies No Cosméticas
La primera regla de la colocación de expulsores es la misma que la primera regla de la colocación de entradas: poner las marcas testigo donde el cliente nunca las verá. Los expulsores pertenecen a nervios internos, cabezas de resaltes (cubiertas por la cabeza del tornillo), el interior de elementos de clip, la cara inferior de bridas y cualquier superficie definida como no cosmética en el plano de la pieza.
Una revisión DFM que identifique las superficies disponibles para expulsores debe realizarse antes de diseñar el sistema de refrigeración — porque los canales de refrigeración y los pines expulsores compiten por el mismo espacio en el acero del macho. El mecanizado de precisión que exigen los alojamientos de expulsores (tolerancia H7, acabado del alojamiento Ra 0,8 μm) es de la misma clase de trabajo que las entradas y los canales de refrigeración que comparten la geometría del macho. Un macho con canales de refrigeración bien colocados y sin espacio para pines expulsores es tan problemático como un macho con pines expulsores que bloquean cada posible ubicación de canal de refrigeración.
Regla 2: Equilibrar la Fuerza de Expulsión
Los elementos expulsores deben disponerse simétricamente alrededor del centro de la pieza, de modo que la fuerza de expulsión neta pase por el centro de masa de la pieza. Una expulsión asimétrica — pines en un lado de la pieza pero no en el otro — inclina la pieza durante la expulsión y hace que se bloquee contra el macho. El bloqueo aumenta la fuerza de expulsión, lo que aumenta la tendencia a marcar, que el diseñador de moldes resuelve añadiendo más pines — los cuales, si se colocan de forma asimétrica, empeoran el bloqueo.
El centro de la fuerza de expulsión debe coincidir con el centro geométrico de la pieza. Para una pieza rectangular, cuatro pines expulsores en las esquinas proporcionan una expulsión equilibrada. Para una pieza circular, tres o más pines sobre un círculo primitivo proporcionan una expulsión equilibrada. Para una pieza irregular, el patrón de expulsores debe diseñarse alrededor del centro proyectado del área, no de las superficies planas más cercanas disponibles.
Regla 3: Nunca Colocar Frente a Paredes Delgadas
Un pin expulsor colocado frente a una pared de 0,8 mm deformará la pared antes de que la pieza se libere del macho. La fuerza necesaria para expulsar la pieza del macho se distribuye sobre el área de contacto de los expulsores — pero la fuerza de reacción se concentra en la ubicación del pin expulsor. Una pared delgada frente al pin expulsor no tiene rigidez a flexión suficiente para resistir la fuerza de expulsión, y la pieza se deforma localmente en lugar de liberarse del macho.
El espesor de pared en la ubicación del expulsor debe ser de al menos 1,0 mm para un pin de 4 mm y 1,5 mm para un pin de 6 mm. Si la pared es más delgada, el expulsor debe reubicarse en una sección más gruesa — un nervio, un resalte, una brida o una cartela.
Regla 4: Mantener Distancia del Pin al Borde
Los pines expulsores deben situarse a al menos 1,5–2,0 mm de cualquier borde de cavidad, línea de partición o elemento del macho. A menos de 1,5 mm, el alojamiento del pin rompe el acero hacia el elemento adyacente y crea un camino de rebaba para el plástico. Un alojamiento de pin que intersecta un borde de cavidad produce una marca testigo con rebaba afilada — el plástico fluye hacia la holgura entre el pin y el alojamiento en la intersección del borde.
Regla 5: Respetar el Ángulo de Desmoldeo
Los pines expulsores deben ser perpendiculares al plano de partición — no pueden seguir el ángulo de desmoldeo de una superficie inclinada o conformada. Esto significa que en una pared con desmoldeo (2–3° respecto a la vertical), la cara del pin expulsor contacta la superficie de la pieza con un ángulo igual al ángulo de desmoldeo. La cara del pin no es paralela a la superficie de la pieza. El contacto se produce a lo largo de una línea en lugar de sobre un área circular, lo que genera una marca testigo en forma de media luna y concentra la fuerza de expulsión en un contacto lineal.
En superficies con desmoldeo superior a 2°, el diseñador debe empotrar la cara del pin en un bolsillo de fondo plano mecanizado en el acero del macho, para que la cara del pin quede paralela a la superficie de la pieza. El bolsillo es una operación de mecanizado adicional — una fresa de fondo plano cortada en la superficie inclinada del macho — pero convierte el contacto lineal de nuevo en un contacto de área completa.
Expulsión en Dos Etapas y Retorno Anticipado
Por Qué Expulsión en Dos Etapas
Una pieza con nervios profundos y un macho alto puede requerir dos etapas de expulsión: la primera etapa retrae el macho o separa una placa extractora de la superficie del macho, rompiendo el vacío inicial y el agarre por contracción; la segunda etapa empuja la pieza completamente fuera de la superficie restante del macho con pines expulsores. La expulsión en una sola etapa sobre una pieza con macho profundo concentra toda la fuerza de expulsión en el despegue inicial — el momento de mayor fuerza del ciclo de expulsión — y arriesga deformar la pieza o perforarla.
La expulsión en dos etapas se implementa con un secuenciador mecánico o hidráulico en el sistema de expulsión: la primera etapa (normalmente la placa extractora o expulsores de gran área) recorre 5–15 mm para liberar la pieza; la segunda etapa (pines o camisas) completa a continuación la carrera de expulsión. La secuenciación puede lograrse con pines de retardo, cilindros hidráulicos o pestillos mecánicos en el sistema de expulsión.
Mecanismo de Retorno Anticipado
La placa expulsora debe volver a su posición de origen antes de que el molde cierre. Si la placa expulsora sigue adelantada cuando el molde cierra, los pines expulsores chocarán con la cavidad — dañando los pines, la superficie de la cavidad o ambas. El retorno estándar se realiza mediante resortes mecánicos o la carrera de retracción del expulsor de la máquina. Pero en un ciclo de moldeo de alta velocidad, esperar a que los resortes devuelvan la placa expulsora añade tiempo a la secuencia de cierre del molde.
Un mecanismo de retorno anticipado (también llamado retorno positivo o retorno de seguridad) utiliza enlaces mecánicos — pines de retroceso que contactan la placa de cavidad durante el cierre del molde — para forzar la placa expulsora a su posición de origen antes de que el macho y la cavidad se junten. Es independiente de la fuerza del resorte y del tiempo de la máquina, y elimina el riesgo de que un pin expulsor que quedó en posición adelantada choque con una cavidad que se está cerrando.
En moldes con piezas de gran profundidad en los que la carrera de expulsión supera los 60 mm, el retorno anticipado es práctica estándar. En moldes de alto ciclo (tiempo de ciclo <15 segundos), el tiempo ahorrado al eliminar la espera del retorno por resorte puede ser de 0,5–1,0 segundo por ciclo — una reducción del tiempo de ciclo del 3–7 %.
Acabado Superficial del Expulsor y Cosmética
La cara del pin expulsor deja una marca testigo determinada por el acabado de la cara del pin en relación con la superficie de la pieza circundante:
| Acabado de la Cara del Pin | Acabado de la Superficie de la Pieza | Apariencia de la Marca Testigo |
|---|---|---|
| Pulido (Ra 0,2–0,4 μm) | Pulido (SPI A-1/A-2) | Apenas visible — punto brillante sobre superficie brillante |
| Pulido (Ra 0,2–0,4 μm) | Mate / textura VDI | Visible — punto brillante sobre superficie mate |
| Texturizado a juego | Texturizado (VDI 27, SPI C-1) | Casi invisible — la textura enmascara el borde del pin |
| Granallado (Ra 1,6–3,2 μm) | Cualquiera | Punto plano, ligeramente rugoso |
La marca de pin expulsor más invisible cosméticamente es aquella en la que la textura de la cara del pin coincide con la superficie circundante. En una pieza texturizada, texturizar las caras de los pines con la misma especificación elimina el halo visible que distingue un pin pulido de una superficie texturizada. En una pieza pulida (SPI A-1), una cara de pin pulida (Ra 0,2 μm) produce una marca invisible en la mayoría de las condiciones de inspección — pero puede seguir siendo visible bajo luz inclinada de 800 lux.
El diseñador del molde de la carcasa del dispositivo médico que empezó con marcas de pines expulsores en el exterior Clase A revisó la expulsión: se eliminaron cuatro pines de Ø6 mm de la cara exterior y se sustituyeron por ocho cuchillas expulsoras de Ø3 mm en los nervios internos, cuatro camisas expulsoras de Ø4 mm alrededor de los resaltes de PCB y dos pines de Ø8 mm en las caras internas de las torres de clip. La modificación del molde costó ¥12.000 y exigió volver a mecanizar el inserto del macho para añadir las ranuras de las cuchillas expulsoras y los alojamientos de las camisas. El molde revisado produjo piezas sin marcas visibles de expulsores en la superficie exterior. El cliente aprobó las muestras T2 en el primer envío.
El diseño del sistema de expulsión no es una idea tardía en el proceso de diseño del molde. Es una negociación entre la geometría de la pieza (que determina dónde pueden colocarse los expulsores), la especificación cosmética (que determina dónde pueden ser visibles) y las propiedades del material a la temperatura de expulsión (que determinan la fuerza que cada elemento expulsor puede aplicar sin dañar la pieza). El diseñador de moldes que resuelve esta negociación antes de cortar el acero del macho produce un molde que expulsa limpiamente, no marca ninguna superficie visible y trabaja con el tiempo de ciclo cotizado.
Hable con nosotros sobre el diseño del sistema de expulsión de su molde →