Defectos del Moldeo por Inyección: Identificación, Causas y Soluciones
Entender los defectos comunes del moldeo por inyección — y cómo prevenirlos — puede ahorrar miles de dólares en retrabajo de moldes, lanzamientos retrasados y escapes de calidad. La mayoría de los defectos son prevenibles, y cuanto antes en el proceso se aborde la causa raíz, más barato resulta corregirlos.
Estos son los cinco defectos más comunes del moldeo por inyección, sus causas raíz y lo que usted y su proveedor de moldes pueden hacer para eliminarlos.
1. Marcas de Hundimiento (Sink Marks)
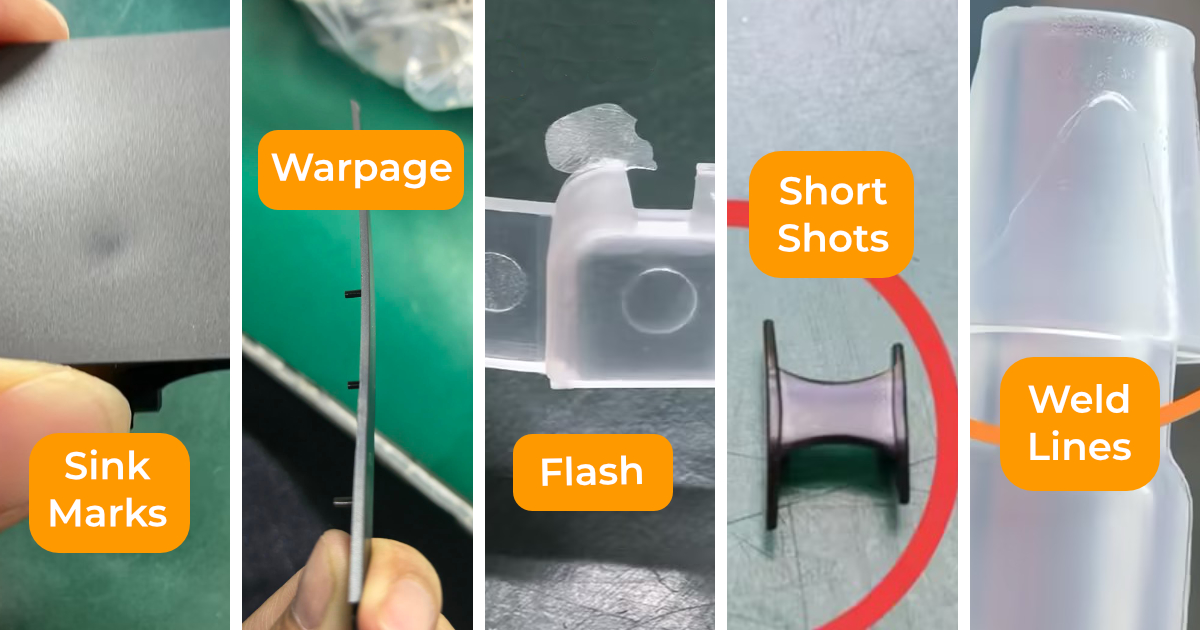
Aspecto: Una depresión o hoyuelo visible en la superficie de la pieza, normalmente en el lado opuesto a una sección gruesa, un resalte o un nervio.
Causa: La marca de hundimiento se produce cuando la piel exterior de la pieza solidifica mientras el material interior todavía se está enfriando y contrayendo. Al contraerse el núcleo, tira de la superficie hacia dentro y crea una depresión. Cuanto más gruesa es la sección, más marcado es el hundimiento.
Cómo prevenirlo:
En el diseño de la pieza:
- Mantenga el espesor de pared uniforme — evite las transiciones bruscas entre secciones finas y gruesas
- Diseñe los nervios al 50–60 % del espesor de pared nominal (por ejemplo, una pared de 3 mm → espesor de nervio máximo de 1,8 mm)
- Use resaltes huecos o vaciados para reducir masa en las secciones gruesas
En el diseño del molde:
- Coloque las entradas más cerca de las secciones gruesas para que la presión de compactación llegue antes de que la entrada se congele
- Optimice la presión y el tiempo de compactación durante el desarrollo del proceso
En el proceso:
- Aumente la presión de compactación y prolongue el tiempo de compactación
- Reduzca la temperatura de la masa fundida (reduce la contracción total)
- Reduzca la temperatura del molde en las zonas gruesas (acelera el enfriamiento de la superficie)
Detección: Las marcas de hundimiento se ven con luz rasante. En piezas críticas en apariencia, acuerde un estándar cosmético con su proveedor — defina la profundidad y la ubicación aceptables del hundimiento antes de producción.
2. Deformación (Warpage)
Aspecto: La pieza sale del molde dimensionalmente distorsionada — combada, torsionada o curvada — en lugar de plana y conforme a plano.
Causa: La deformación se produce cuando la contracción diferencial crea tensiones internas en la pieza. Las zonas que se enfrían más rápido o que tienen una orientación del material distinta se contraen de forma diferente y sacan la geometría de su forma.
Disparadores comunes:
- Espesor de pared no uniforme (un lado se enfría más rápido)
- Colocación asimétrica de las entradas (llenado y orientación desiguales)
- Refrigeración desequilibrada (un lado del molde trabaja más frío)
- Elección de material incorrecta para la geometría (las resinas de alta contracción como PP y PE son las más propensas)
Cómo prevenirlo:
En el diseño de la pieza:
- Diseñe un espesor de pared uniforme en toda la pieza
- Añada nervios a los paneles grandes y planos — resisten los esfuerzos de flexión durante el enfriamiento
- Evite secciones planas largas sin soporte en materiales propensos a la deformación
En el diseño del molde:
- Ejecute la simulación Moldflow para predecir la deformación antes de cortar el utillaje
- Equilibre los circuitos de refrigeración en el lado del macho y en el de la cavidad
- Optimice la ubicación de la entrada para lograr un llenado simétrico
En el proceso:
- Reduzca la velocidad de inyección (menor tensión de orientación)
- Aumente el tiempo de enfriamiento
- Considere canales de refrigeración conformal para geometrías complejas
Nota de material: Los materiales semicristalinos (PP, PA, POM, PBT) se deforman bastante más que los amorfos (ABS, PC, PMMA). Si su geometría es susceptible a la deformación y dispone de flexibilidad de material, vale la pena considerarlo en la fase de diseño.
3. Rebabas (Flash)
Aspecto: Una aleta o película fina de plástico que sobresale del borde de la pieza, normalmente a lo largo de la línea de partición, en los pernos expulsores o en las ventilaciones.
Causa: La rebaba se produce cuando el plástico fundido escapa de la cavidad del molde hacia la holgura entre los componentes del molde — la línea de partición, alrededor de los pernos expulsores, en las ventilaciones o en las interfaces de las correderas.
Causas raíz:
- Fuerza de cierre insuficiente — la presión de inyección supera la fuerza que mantiene cerrado el molde
- Superficies de línea de partición desgastadas o dañadas — las caras del molde ya no cierran con ajuste
- Canales de ventilación sobredimensionados
- Velocidad o presión de inyección excesivas
Cómo prevenirlo:
En el diseño del molde:
- Diseñe un área de cierre adecuada (área de línea de partición) para resistir la presión de inyección
- Mantenga las profundidades de ventilación por debajo del umbral de rebaba del material (típicamente 0,015–0,025 mm para la mayoría de las resinas)
- Asegure un ajuste estrecho entre el macho, la cavidad y los componentes de las correderas
En el mantenimiento del molde:
- Inspeccione y repase las superficies de la línea de partición con regularidad — 1.000–2.000 disparos si aparece rebaba
- Verifique el ajuste de los pernos expulsores y sustituya los desgastados
En el proceso:
- Reduzca la velocidad y la presión de inyección
- Reduzca la temperatura de la masa fundida
- Aumente la fuerza de cierre (si la capacidad de la máquina lo permite)
Nota importante: En moldes antiguos, la rebaba es a menudo un problema de desgaste del molde. Un molde nuevo de un proveedor solvente debe salir sin rebaba en las muestras de T1. Si recibe un T1 con rebaba, indica un problema de diseño o de mecanizado del molde que debe corregirse antes de producción.
4. Llenado Incompleto (Short Shots)
Aspecto: La pieza está incompleta — una zona de la cavidad no se llenó, dejando un hueco o una sección ausente, normalmente en el punto de último llenado (lejos de la entrada o en una pared fina).
Causa: El plástico fundido se quedó sin presión, sin calor o sin recorrido de flujo antes de llenar toda la cavidad.
Causas comunes:
- Volumen de inyección insuficiente (tamaño de disparo demasiado pequeño)
- Presión de inyección insuficiente
- Temperatura de la masa fundida demasiado baja — el plástico es demasiado viscoso para fluir hasta el extremo de la cavidad
- Paredes finas que se congelan antes de que llegue el frente de masa fundida
- Entrada bloqueada o subdimensionada que restringe el flujo
- Ventilación inadecuada — el aire atrapado genera contrapresión
Cómo prevenirlo:
En el diseño de la pieza:
- Evite paredes de menos de 0,8 mm en la mayoría de las resinas (0,5 mm para PC, 1,0 mm para PA66-GF)
- Añada recorridos de flujo (secciones más gruesas) para guiar la masa fundida hacia las zonas difíciles de llenar
En el diseño del molde:
- Aumente el tamaño de la entrada o añada entradas en piezas grandes o finas
- Mejore la ventilación en las zonas de último llenado (línea de partición, pernos expulsores)
- Ejecute la simulación Moldflow para identificar posibles ubicaciones de llenado incompleto
En el proceso:
- Aumente el tamaño del disparo
- Aumente la velocidad y la presión de inyección
- Aumente la temperatura del barril
- Aumente la temperatura del molde
5. Líneas de Soldadura (Weld Lines)
Aspecto: Una línea o costura visible en la superficie de la pieza donde dos frentes de masa fundida se encontraron durante el llenado. Puede aparecer como una decoloración, un surco o una línea. En piezas estructurales, las líneas de soldadura representan un punto débil.
Causa: Cuando el plástico fundido fluye alrededor de un agujero o de un obstáculo (un pasador, un inserto, una abertura) y los dos frentes de masa fundida se reúnen, se forma una línea de soldadura. La unión tiene una resistencia de cohesión molecular menor que el material circundante porque los frentes ya se han enfriado parcialmente al encontrarse.
Por qué importa:
- En lo estético: Las líneas de soldadura son visibles en superficies brillantes, sobre todo con resinas pigmentadas
- En lo estructural: La resistencia de la línea de soldadura puede ser del 30–80 % de la resistencia del material en masa, según el material y las condiciones de proceso
Cómo prevenirlas (o minimizarlas):
En el diseño del molde:
- Reposicione la entrada para situar las líneas de soldadura lejos de las zonas de visibilidad cosmética o de alta tensión
- Añada pestañas de desbordamiento o trampas de línea de soldadura en la ubicación de la soldadura (mecanizadas después del moldeo)
- En piezas simétricas, use varias entradas con posiciones de línea de soldadura coincidentes
En el proceso:
- Aumente la temperatura de la masa fundida y la del molde — una masa más caliente se reúne con mejor cohesión
- Aumente la velocidad de inyección — los frentes de masa fundida se encuentran todavía a mayor temperatura
- Aumente la presión de compactación en la zona de la soldadura
En la selección de material:
- Los materiales amorfos (ABS, PC) suelen producir líneas de soldadura más resistentes que los semicristalinos (PP, PA)
- Evite los materiales con fibra de vidrio cuando la resistencia de la línea de soldadura sea crítica — las resinas GF producen líneas de soldadura muy débiles
Resumen
| Defecto | Causa principal de diseño | Causa principal de proceso |
|---|---|---|
| Marcas de hundimiento | Secciones gruesas, nervios macizos | Presión de compactación insuficiente |
| Deformación | Espesor no uniforme | Refrigeración desequilibrada |
| Rebabas | Área de cierre insuficiente | Presión de inyección excesiva |
| Llenado incompleto | Paredes finas, ventilación deficiente | Temperatura/presión insuficientes |
| Líneas de soldadura | Ubicación de la entrada cerca de agujeros | Temperatura de masa fundida baja |
El mejor momento para abordar los cinco defectos es antes de construir el molde. Una revisión DFM completa y una simulación Moldflow identifican cada posible ubicación de defecto — a una fracción del coste de corregirlos en acero.
JBRplas realiza un análisis DFM gratuito con cada cotización. Envíe el archivo de su pieza e identificaremos estos riesgos antes de que se comprometa con el utillaje.