Diseño de Sistemas de Refrigeración para Moldes de Inyección — Canales, Deflectores, Tubos Burbujeadores y Matemáticas de Reynolds
Un fabricante de moldes recibe una RFQ para un contenedor de polipropileno — 180 mm de diámetro, 120 mm de profundidad, pared de 2,2 mm, con un macho de 95 mm de profundidad que forma la cavidad interna. El macho es un bloque macizo de acero P20 de 140 mm de diámetro. El tiempo de ciclo objetivo es de 25 segundos. El fabricante taladra dos líneas de agua de 10 mm a través del macho, las conecta al termorregulador y envía el molde.
En T1, el tiempo de ciclo es de 42 segundos. La temperatura superficial del macho — medida con un termopar de contacto durante una prueba de inyección corta — es de 72 °C, mientras que el lado de la cavidad está a 48 °C. La diferencia de temperatura de 24 °C provoca un enfriamiento diferencial: la piel de la pieza del lado del macho permanece fundida más tiempo, la estructura cristalina se desarrolla de manera diferente entre las dos superficies y la pieza se deforma hacia el lado más caliente del macho tras la expulsión — un defecto de moldeo causado no por el llenado o la compactación, sino por una extracción de calor no uniforme. El fabricante intenta bajar la temperatura del agua de 25 °C a 15 °C. La temperatura del macho baja a 65 °C. Sigue 17 °C por encima del lado de la cavidad. El tiempo de ciclo baja 3 segundos. Sigue 14 segundos por encima del objetivo.
El problema no es la temperatura del agua. Es que dos líneas rectas de 10 mm no pueden enfriar un macho de acero macizo de 140 mm de diámetro y 95 mm de profundidad. El calor debe viajar desde la superficie del macho a través de 60–70 mm de acero macizo antes de llegar a un canal de refrigeración — y el acero conduce el calor a 30–50 W/m·K, aproximadamente una décima parte de la conductividad del aluminio. Para cuando el calor de la superficie del macho llega al agua, el agua ya está a la temperatura de retorno y el gradiente de transferencia de calor es casi nulo en el centro del macho.
El diseño de sistemas de refrigeración no consiste en taladrar agujeros por los que fluya agua. Consiste en colocar superficies de extracción de calor lo suficientemente cerca del acero de la cavidad para que la resistencia térmica desde el plástico hasta el refrigerante sea lo suficientemente baja para cumplir el objetivo de tiempo de ciclo sin crear un gradiente de temperatura superficial que deforme la pieza.
Por Qué Importa la Refrigeración — La Ecuación de Tiempo y Calidad
El tiempo de enfriamiento representa el 50–70 % del ciclo de moldeo por inyección. La pieza no puede expulsarse hasta que toda la sección transversal — incluido el núcleo que solidifica al final en la sección más gruesa — haya enfriado por debajo de la temperatura de deflexión térmica del material y haya desarrollado el módulo suficiente para soportar las fuerzas de expulsión sin deformación permanente. Por eso el espesor de pared es la palanca dominante del tiempo de ciclo — el tiempo de enfriamiento escala con el cuadrado de la pared, independientemente de lo bien que funcione el sistema de refrigeración.
El tiempo de enfriamiento para un espesor de pared dado se aproxima mediante:
t_enfriamiento ≈ (s² / (π² × α)) × ln((8/π²) × ((T_fusión − T_molde) / (T_expulsión − T_molde)))
Donde:
s= espesor de pared (mm)α= difusividad térmica del plástico (mm²/s), típicamente 0,08–0,12 para amorfos y 0,10–0,15 para semicristalinosT_fusión= temperatura de fusión (°C)T_molde= temperatura superficial del molde (°C)T_expulsión= temperatura de expulsión (°C)
La conclusión clave de la ecuación: el tiempo de enfriamiento escala con el cuadrado del espesor de pared e inversamente con la temperatura superficial del molde. Reducir a la mitad el espesor de pared reduce el tiempo de enfriamiento en un 75 %. Reducir la temperatura superficial del molde en 10 °C — alcanzable acercando el canal de refrigeración 5 mm a la cavidad — reduce el tiempo de enfriamiento aproximadamente un 12–18 % para una pieza típica de PP.
El trabajo del sistema de refrigeración es mantener la superficie de la cavidad a una temperatura uniforme y especificada, extrayendo calor del acero a la velocidad a la que el plástico lo aporta — aproximadamente 300–600 kJ por kilogramo de plástico procesado. Para una inyección de 200 g de PP con un ciclo de 30 segundos, la velocidad de extracción de calor es de aproximadamente 2,5–5,0 kW — más o menos la potencia de dos calefactores domésticos, concentrada en un molde del tamaño de un horno microondas.
Los Tres Modos de Diseño de Canales de Refrigeración
1. Canales Rectos Taladrados — La Base
El método más simple y común. Agujeros rectos taladrados a través de las placas del molde, conectados mediante mangueras externas o bolsas fresadas internas para formar un circuito. Los canales suelen tener 8–14 mm de diámetro y se sitúan a 1,5–2,5× el diámetro del canal desde la superficie de la cavidad.
| Diámetro del Canal (mm) | Distancia Recomendada a la Cavidad (mm) | Separación Recomendada (mm) | Caudal a 3 m/s (L/min) |
|---|---|---|---|
| 8 | 12–20 | 20–30 | 9 |
| 10 | 15–25 | 25–38 | 14 |
| 12 | 18–30 | 30–45 | 20 |
| 14 | 21–35 | 35–53 | 28 |
La distancia a la superficie de la cavidad es un compromiso: más cerca = mejor refrigeración pero mayor tensión térmica en el acero (el gradiente de temperatura entre la superficie de la cavidad a 200 °C y la pared del canal de refrigeración a 25 °C genera tensión de compresión en la superficie de la cavidad). Un canal demasiado cerca de la cavidad puede provocar grietas por choque térmico en la superficie de la cavidad tras 100.000–200.000 ciclos, especialmente en aluminio o aceros preendurecidos.
Los canales rectos funcionan bien para superficies de cavidad planas o suavemente curvadas con una relación de aspecto (profundidad a anchura) inferior a aproximadamente 1:1. Para un macho más profundo que su diámetro, los canales rectos dejan sin refrigerar el centro del macho — el calor debe conducirse a través de todo el radio del macho antes de llegar a un canal situado en la pared. Aquí es donde el segundo modo se hace necesario.
2. Deflectores y Tubos Burbujeadores — Enfriando el Macho
Deflectores dividen un agujero taladrado en dos canales de flujo — entrante y saliente — con una chapa o placa que recorre la mayor parte de la longitud del agujero. El agua fluye por un lado del deflector y regresa por el otro. El deflector dirige el flujo hacia el fondo (la punta del macho) y de vuelta, asegurando que el refrigerante alcance la parte más caliente del macho — la punta que forma la sección más profunda de la pieza.
| Diámetro del Macho (mm) | Diámetro del Agujero para Deflector (mm) | Espesor de la Chapa (mm) | Profundidad Máx. del Macho (mm) |
|---|---|---|---|
| 20–40 | 10–12 | 1,5–2,0 | 80–120 |
| 40–80 | 12–16 | 2,0–2,5 | 120–200 |
| 80–150 | 16–22 | 2,5–3,0 | 200–350 |
La chapa deflectora debe terminar 5–8 mm antes del fondo del agujero taladrado para permitir que el refrigerante dé la vuelta sin crear una zona muerta en la punta. La chapa debe tener un ajuste positivo en el agujero — una holgura superior a 0,2 mm entre la chapa y la pared del agujero permite que el refrigerante sortee la chapa, reduciendo el flujo en la punta.
Tubos burbujeadores son una variante para machos demasiado estrechos para un deflector. Un tubo de pequeño diámetro (4–8 mm) se inserta en un agujero taladrado. El refrigerante fluye hacia arriba por el tubo interior y regresa hacia abajo por el espacio anular entre el tubo y la pared del agujero. El tubo burbujeador lleva refrigerante hasta la punta de un macho estrecho — diámetros de hasta aproximadamente 12 mm — donde una chapa deflectora sería demasiado fina para mecanizar u obstruiría el flujo.
| Diámetro del Macho (mm) | DE del Tubo Burbujeador (mm) | Diámetro del Agujero (mm) | Caudal (L/min) |
|---|---|---|---|
| 12–25 | 4–6 | 8–12 | 2–5 |
| 25–40 | 6–8 | 12–16 | 5–10 |
| 40–60 | 8–10 | 16–20 | 10–18 |
3. Pasadores Térmicos — Refrigeración Puntual de Alto Rendimiento
Un pasador térmico es un tubo sellado que contiene un fluido de trabajo (normalmente agua o metanol a vacío parcial) que transfiere calor por evaporación y condensación — un tubo de calor en miniatura. La base del pasador se aloja en el canal de refrigeración. La punta se introduce en el macho. El calor del macho hace hervir el fluido en la punta; el vapor viaja hasta la base refrigerada, se condensa y el líquido regresa por acción capilar. La conductividad térmica efectiva de un pasador térmico es 100–500× la de una barra de cobre maciza de las mismas dimensiones.
Los pasadores térmicos se usan donde un punto caliente — una sección de acero fina, una nervadura profunda, la raíz de un jefe — no puede alcanzarse con un canal taladrado ni con un tubo burbujeador. Son estándar en moldes de alta cavitación donde un único punto caliente limita el tiempo de ciclo de todo el molde. Un pasador térmico cuesta $80–200 y requiere un asiento taladrado en el macho, lo que lo convierte en una solución puntual rentable frente a la alternativa de añadir un circuito de refrigeración completo.
El Número de Reynolds — Cuando el Flujo Importa
El diseño de canales de refrigeración es fundamentalmente un problema de transferencia de calor, y la transferencia desde la pared del canal al refrigerante está gobernada por el régimen de flujo. El flujo laminar (número de Reynolds Re < 2.300) genera en la pared del canal una capa límite que actúa como una película aislante — la transferencia de calor a través de esta capa es mala. El flujo turbulento (Re > 4.000) rompe la capa límite y aumenta el coeficiente de transferencia de calor 3–5× respecto al flujo laminar.
El número de Reynolds para un canal circular:
Re = (ρ × v × D) / μ
Donde:
- ρ = densidad del refrigerante (1.000 kg/m³ para el agua)
- v = velocidad de flujo (m/s)
- D = diámetro del canal (m)
- μ = viscosidad dinámica (0,001 Pa·s para el agua a 20 °C)
Para un canal de 10 mm: alcanzar Re = 4.000 exige una velocidad de flujo de aproximadamente 0,4 m/s — un caudal de unos 2 L/min. Esto es trivialmente alcanzable con un termorregulador de molde estándar. El problema no es lograr flujo turbulento en el canal principal — es lograrlo en los deflectores, los tubos burbujeadores y las secciones estrechas donde la velocidad cae y la capa límite se restablece.
Objetivos prácticos de número de Reynolds para circuitos de refrigeración:
| Tipo de Circuito | Re Objetivo | Justificación |
|---|---|---|
| Canal principal (recto, ≥10 mm) | >5.000 | Garantiza flujo completamente turbulento con margen para la división del flujo |
| Canal con deflector | >4.000 por lado | Tras la división, cada lado lleva la mitad del caudal total |
| Espacio anular de tubo burbujeador | >3.500 | La geometría anular tiene mayor relación superficie-volumen; la transición a la turbulencia ocurre a un Re más bajo |
| Canal conformado (impreso) | >3.000 | La rugosidad superficial de los canales impresos promueve turbulencia más temprana |
Por debajo de estos objetivos, el circuito de refrigeración extrae menos calor del que sugiere la geometría — y el tiempo de ciclo lo paga.
Caída de Presión — La Restricción Práctica
Un circuito de refrigeración de molde es un sistema hidráulico cerrado. La bomba del termorregulador entrega un caudal especificado a una presión especificada — típicamente 3–6 bar (0,3–0,6 MPa) en el colector de suministro. Cada codo, derivación en T, cambio de diámetro, deflector y burbujeador introduce una caída de presión. La caída de presión total del circuito no debe superar la presión de descarga de la bomba al caudal objetivo.
| Elemento | Caída de Presión Aprox. | Notas |
|---|---|---|
| 1 m canal recto de 10 mm | 0,02–0,05 bar | A 10 L/min, pared lisa |
| Codo de 90° (agudo) | 0,05–0,10 bar | 10 mm, longitud equivalente ~0,5 m |
| Deflector (dos giros de 180°) | 0,15–0,30 bar | Agujero de 12 mm a 10 L/min |
| Tubo burbujeador (retorno anular) | 0,20–0,50 bar | Tubo de 6 mm en agujero de 12 mm |
| Caudalímetro (tipo turbina) | 0,05–0,15 bar | Varía según el modelo |
| Acoplamiento rápido | 0,03–0,08 bar por par | A 10 L/min |
Para un circuito típico con 2 m de canal recto, cuatro codos, dos deflectores y dos acoplamientos rápidos: caída de presión total ≈ 0,1 + 0,3 + 0,4 + 0,1 = 0,9 bar. Bien dentro de una bomba de 3 bar. Pero añada cuatro deflectores más y ocho codos más para un macho complejo con múltiples insertos, y la caída de presión puede llegar a 3–4 bar — superando la capacidad de la bomba y dejando sin caudal a los deflectores más lejanos.
La restricción de caída de presión obliga a diseñar los circuitos de refrigeración como circuitos en paralelo, no en serie, en moldes multicavidad o con múltiples insertos. Cada circuito debe atender un número limitado de elementos de refrigeración (2–4 por circuito para deflectores; 4–8 por circuito para canales rectos) y alimentarse de forma independiente desde un colector de distribución. El enfoque de flujo paralelo garantiza que cada cavidad reciba la misma temperatura de refrigerante y el mismo caudal.
Reglas de Disposición de la Refrigeración
Regla 1: Enfriar el Macho de Forma Agresiva
El lado del macho del molde siempre está más caliente que el lado de la cavidad porque el macho está rodeado por la pieza de plástico — tiene menos superficie expuesta para irradiar calor al aire ambiente y a los platos de la prensa. El macho requiere típicamente un 30–50 % más de capacidad de refrigeración (más canales, mayores diámetros o mayores caudales) que el lado de la cavidad para el mismo punto de consigna de temperatura. Si la cavidad tiene cuatro canales de 10 mm, el macho debería tener seis canales de 10 mm o cuatro canales de 12 mm.
Regla 2: Distancia a la Cavidad — La Regla 2D
La distancia desde el centro del canal de refrigeración hasta la superficie de la cavidad debe ser de 1,5–2,5× el diámetro del canal. Más cerca de 1,5D: tensión térmica en el acero, riesgo de grietas por choque térmico y marcas visibles del canal en la superficie de la pieza (especialmente en superficies pulidas o texturizadas). Más lejos de 2,5D: la resistencia térmica a través del acero es demasiado alta y el tiempo de enfriamiento aumenta. La separación entre canales adyacentes debe ser de 2,5–4,0× el diámetro del canal — los canales separados menos de 2,5D aportan rendimientos decrecientes porque extraen calor de zonas de acero que se solapan.
Regla 3: Flujo Turbulento en Todas Partes
Cada segmento del circuito de refrigeración debe alcanzar Re > 4.000 al caudal de diseño. Esto incluye las regiones aguas abajo de las divisiones de flujo y los retornos anulares de los tubos burbujeadores. Un circuito turbulento en el canal principal pero laminar en el retorno del burbujeador entrega solo el 20–30 % de su capacidad teórica en el punto más caliente del molde.
Regla 4: Configuración en Contracorriente
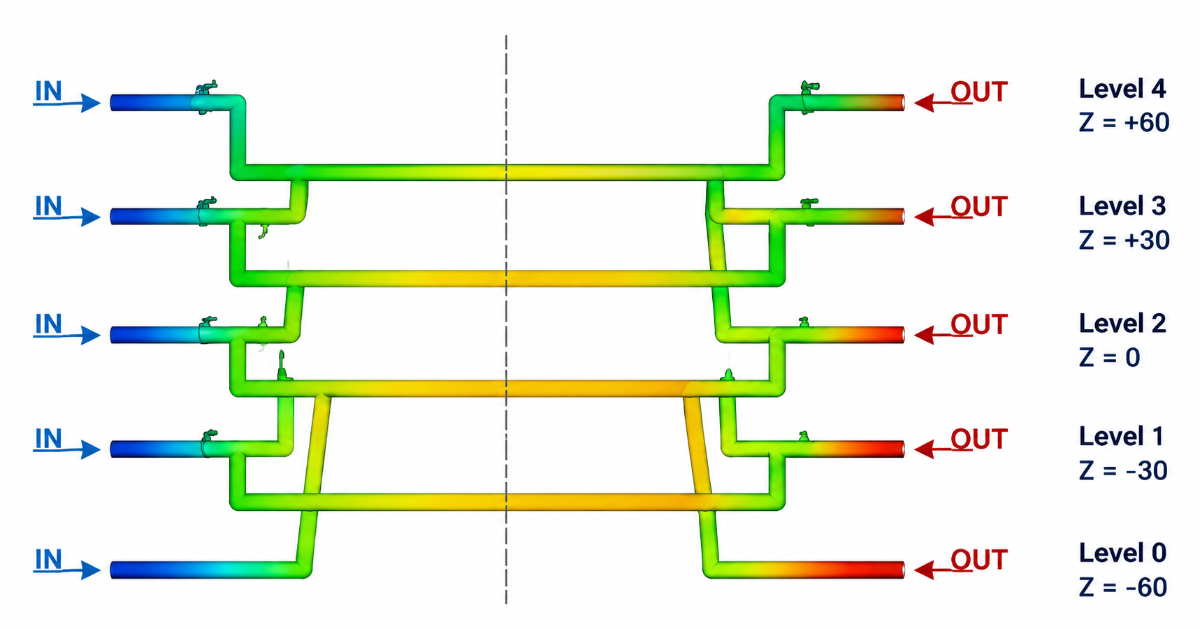
En un molde de dos placas, el circuito de refrigeración del macho debe fluir en dirección opuesta al circuito de la cavidad — disposición en contracorriente. Esto promedia el gradiente de temperatura en toda la pieza: el extremo caliente del circuito de la cavidad (donde el refrigerante ha recogido calor) queda opuesto al extremo frío del circuito del macho (donde el refrigerante acaba de entrar), y viceversa. El flujo paralelo (ambos circuitos en la misma dirección) crea un gradiente de temperatura desde el lado de entrada hasta el de salida del molde, produciendo enfriamiento diferencial en la pieza y la consiguiente deformación.
Regla 5: Circuitos Independientes
El lado de la cavidad y el lado del macho deben tener circuitos de control de temperatura independientes con sus propios termorreguladores. La cavidad y el macho tienen masas térmicas diferentes, volúmenes de acero diferentes y requisitos de refrigeración diferentes. Un solo termorregulador que alimente ambos lados fuerza al macho y a la cavidad al mismo punto de consigna — pero el macho funcionará más caliente porque tiene menos capacidad de refrigeración en relación con el calor que recibe. El control independiente permite que el macho funcione 5–10 °C más caliente que la cavidad (estándar para materiales semicristalinos que se benefician de un enfriamiento más lento en el lado del macho para el desarrollo de la cristalinidad) o a la misma temperatura (estándar para materiales amorfos donde el objetivo principal es un enfriamiento uniforme). Este control diferencial de temperatura forma parte del enfoque de moldeo científico — el sistema de refrigeración no solo extrae calor; controla la velocidad y la uniformidad de la extracción de calor para lograr un resultado de calidad específico.
Cuándo Usar Refrigeración Conformada
La refrigeración conformada — canales que siguen el contorno de la cavidad, producidos por impresión 3D (SLM/DMLS) del inserto del molde — es la solución cuando los canales rectos taladrados no pueden seguir la geometría de la cavidad. El enfoque de refrigeración conformada reduce el tiempo de enfriamiento en un 20–40 % para piezas con machos profundos, contornos complejos o transiciones grueso-fino que crean puntos calientes inaccesibles a los canales rectos.
La refrigeración conformada no sustituye a un sistema de refrigeración convencional bien diseñado. Es una escalada para geometrías que un sistema convencional no puede refrigerar adecuadamente. La secuencia de decisión:
- ¿Pueden los canales rectos con deflectores y burbujeadores alcanzar el objetivo de tiempo de ciclo? Si sí, usar refrigeración convencional.
- ¿Puede un pasador térmico resolver el punto caliente restante? Si sí, añadir pasadores térmicos al diseño convencional.
- ¿Merece la brecha de tiempo de ciclo restante el coste del inserto de refrigeración conformada ($3.000–8.000 por inserto)? Si sí, usar refrigeración conformada para el inserto concreto que limita el ciclo.
Un diseñador de moldes que siguiera estas reglas para el contenedor de polipropileno con el macho de 95 mm de profundidad especificaría: un canal con deflector de 20 mm de diámetro que llegue hasta 8 mm de la punta del macho, con chapa deflectora de acero inoxidable de 2,5 mm de espesor, cuatro canales rectos de 10 mm en la pared del macho a 18 mm de la superficie de la cavidad y 30 mm de separación, y control de temperatura independiente para el macho (ajustado a 55 °C) y la cavidad (ajustada a 45 °C). Caudal total de refrigerante: 18 L/min a 4 bar, repartido en dos circuitos en paralelo. Número de Reynolds en el canal con deflector: aproximadamente 5.200 al caudal de diseño. Tiempo de ciclo objetivo: 26 segundos — dentro de 1 segundo del objetivo de la RFQ.
El diseño de sistemas de refrigeración no es un ejercicio de fontanería. Es un problema de transferencia de calor disfrazado de agujeros taladrados. El tiempo de ciclo que el ingeniero comercial cotiza depende de los canales de refrigeración que el diseñador de moldes especifica — y la diferencia entre dos agujeros de 10 mm y un sistema de deflector y canales correctamente diseñado es la diferencia entre un molde que cumple el tiempo de ciclo cotizado y un molde que cuesta un 40 % más por pieza durante el resto de su vida productiva.
Consulte sobre un proyecto de diseño de refrigeración de moldes →