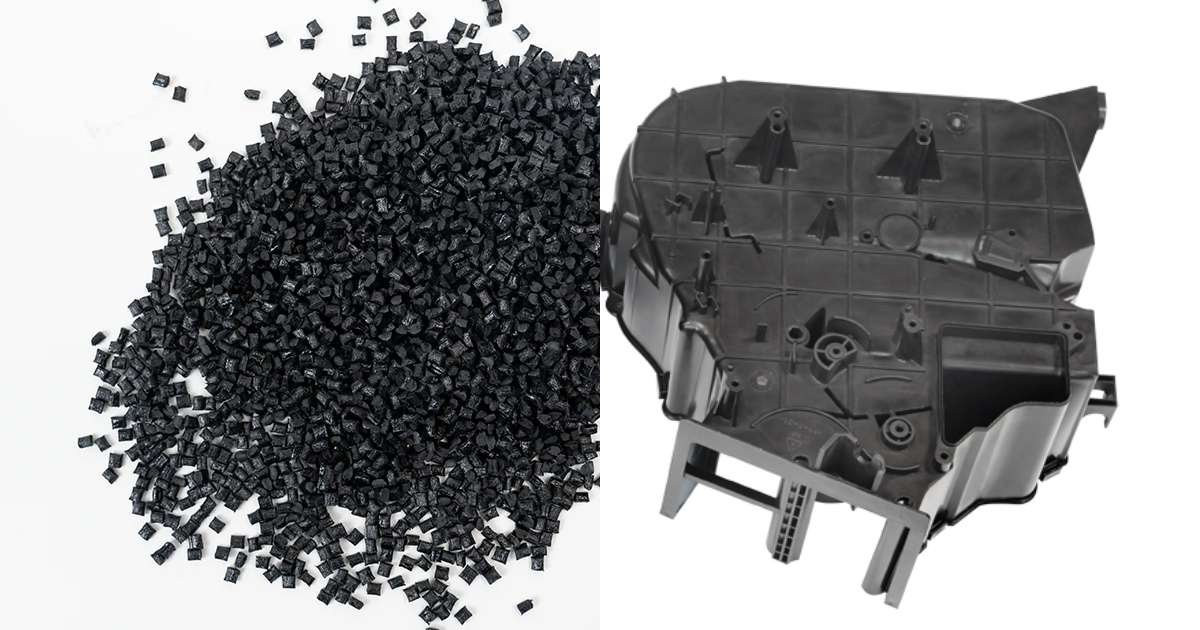
Conversión de Metal a Plástico: Guía para Ingenieros de Diseño
Un ingeniero de producto hereda un soporte de aluminio mecanizado: 380 gramos, 14 pasos de fabricación, un coste unitario de $4,70 a 50.000 piezas al año. El soporte conecta tres subconjuntos. Tiene ocho orificios roscados, dos casquillos de ajuste a presión y un alojamiento de posicionamiento fresado. Está en la lista de materiales desde que el producto se lanzó en 2013. Nadie lo ha cuestionado.
El ingeniero hace los números de una conversión a PA66-GF50 moldeado por inyección. El soporte de plástico pesa 210 gramos: una reducción de peso del 45 %. Los 14 pasos de fabricación se reducen a uno: moldear por inyección y listo. Los ocho orificios roscados pasan a insertos roscados moldeados en la pieza. Los dos casquillos de ajuste a presión pasan a geometrías moldeadas. El alojamiento de posicionamiento fresado pasa a ser un nervio moldeado. Coste de utillaje: $18.000. Coste de pieza a 50.000 unidades al año: $1,15. Ahorro anual: $177.500. Retorno: 5 semanas.
La conversión de metal a plástico no consiste en sustituir un material por otro más barato. Consiste en sustituir un proceso de fabricación por otro fundamentalmente distinto — y aprovechar la libertad de diseño que ofrece el moldeo por inyección. Esta guía cubre cuándo la conversión tiene sentido técnico y económico, y cómo abordarla sin cambiar un problema de metal por un problema de plástico.
1. Cuándo Tiene Sentido la Conversión
No toda pieza metálica debe ser de plástico. La conversión es un conjunto de compromisos, y el análisis empieza por los requisitos funcionales de la pieza: carga, temperatura, exposición química, estabilidad dimensional y volumen de producción.
| Criterio | Favorece al Metal | Favorece al Plástico |
|---|---|---|
| Temperatura de servicio continua | > 150 °C | < 150 °C (PPA, PPS y PEEK llegan a 200–260 °C) |
| Resistencia a la tracción requerida | > 200 MPa | < 200 MPa (PA66-GF50: ~210 MPa a 23 °C) |
| Tolerancia dimensional | < ±0,02 mm | ±0,05–0,15 mm típico en resinas de ingeniería |
| Exposición química | Disolventes agresivos, ácidos y bases fuertes | La mayoría de fluidos automotrices, productos químicos poco agresivos |
| Requisito eléctrico | Se requiere conductividad | Se requiere aislamiento |
| Volumen anual | < 5.000 (gana el mecanizado) | > 10.000 (utillaje amortizado) |
| Geometría de la pieza | Simple, prismática | Compleja, contorneada, formas orgánicas |
| Consolidación de montaje | 1–2 piezas | 3+ piezas suelen poder combinarse en una sola pieza moldeada |
La señal económica. El indicador más fuerte de que una pieza metálica debe revisarse para conversión es un número alto de operaciones secundarias. Cada paso de mecanizado, cada roscado, cada prensado de casquillo, cada operación de desbarbado — cada uno es un coste que el moldeo por inyección elimina al conformar la geometría final en el molde. Una pieza metálica con 10 o más pasos de fabricación es candidata a conversión, independientemente de su tamaño o su material.
La señal técnica. Las piezas metálicas sobredimensionadas para su carga funcional — un soporte especificado en aluminio 6061-T6 donde la tensión máxima es de 40 MPa frente a un límite elástico de 276 MPa — arrastran una penalización de peso y coste que un sustituto de plástico técnico correctamente diseñado puede eliminar. El coeficiente de seguridad que tenía sentido cuando la pieza se mecanizaba desde bloque puede ser innecesario cuando la pieza se diseña específicamente para la carga.
2. Comparación de Resistencia: Resinas Técnicas vs Metales
La primera pregunta que hacen los compradores es: «¿es el plástico suficientemente resistente?». La respuesta es: depende de qué plástico, de qué metal y de qué propiedad importa para la función.
| Propiedad | Aluminio 6061-T6 | Acero Dulce (1018) | PA66-GF30 | PA66-GF50 | PPS-GF40 | PEEK-GF30 |
|---|---|---|---|---|---|---|
| Densidad (g/cm³) | 2,70 | 7,87 | 1,38 | 1,56 | 1,66 | 1,49 |
| Resistencia a la tracción (MPa) | 310 | 440 | 180 | 210 | 170 | 160 |
| Módulo de tracción (GPa) | 69 | 205 | 10 | 16 | 14 | 10 |
| Módulo de flexión (GPa) | 69 | 205 | 8,5 | 14 | 13 | 9 |
| HDT a 1,82 MPa (°C) | — | — | 250 | 255 | 270 | 315 |
| Izod con entalla (J/m) | — | — | 110 | 130 | 80 | 95 |
| CLTE (×10⁻⁶/°C) | 23 | 12 | 30–35 | 18–25 | 20–25 | 20–25 |
Las cifras muestran el panorama real: el plástico no es un sustituto directo del metal. Un soporte de PA66-GF50 tiene un tercio de la rigidez de la pieza de aluminio a la que sustituye. Esto no es un problema: es una restricción de diseño. La pieza de plástico debe rediseñarse con nervios, cartelas y secciones más gruesas en los puntos de carga para compensar el menor módulo. Un soporte de plástico bien diseñado no es un soporte metálico en otro material. Es un soporte diseñado para el material.
La regla del nervio. Para que una pieza de plástico iguale la rigidez a flexión de una pieza metálica de idénticas dimensiones envolventes, el módulo de sección debe aumentar en la proporción de los módulos elásticos. Una pieza de PA66-GF50 que sustituye a aluminio 6061-T6 necesita aproximadamente 4,3× el módulo de sección de la pieza de aluminio para lograr la misma rigidez a flexión (69 GPa ÷ 16 GPa). Esto se consigue mediante nervado: la altura y la separación de los nervios se calculan para aportar la rigidez requerida sin aumentar el espesor de pared nominal.
Cuándo marca la diferencia la fibra de vidrio. El PA66 sin carga tiene una resistencia a la tracción de ~80 MPa y un módulo de flexión de ~3 GPa — sin comparación con el metal estructural más blando. Añadir un 30 % de fibra de vidrio (PA66-GF30) más que duplica la resistencia y casi triplica el módulo. Añadir un 50 % de fibra de vidrio (PA66-GF50) lleva el módulo a 16 GPa — todavía muy por debajo del aluminio, pero lo bastante alto como para que un diseño nervado cierre la brecha de rigidez. La fibra de vidrio es lo que hace posible la sustitución de metal estructural.
3. Reducción de Peso
Para un volumen envolvente dado, pasar del metal al plástico reduce el peso un 40–70 % después de contabilizar el nervado y los aumentos de sección necesarios para compensar el menor módulo.
| Pieza Metálica | Peso (g) | Equivalente en Plástico | Peso (g) | Reducción |
|---|---|---|---|---|
| Soporte de aluminio (mecanizado) | 380 | PA66-GF50 (nervado, moldeado) | 210 | 45 % |
| Placa de montaje de acero (estampada) | 850 | PA6-GF30 (moldeado) | 340 | 60 % |
| Carcasa de zinc inyectado | 520 | PC/ABS (moldeado) | 195 | 63 % |
| Conjunto soldado de acero (montaje de 4 piezas) | 2.400 | PP-GF40 (una sola pieza moldeada) | 820 | 66 % |
La reducción de peso importa por tres razones más allá del ahorro en coste de material: menor peso de envío (cada kilogramo ahorrado en un componente de vehículo vale aproximadamente $3–5 en combustible a lo largo de la vida del vehículo), menor esfuerzo de manipulación y montaje y — en productos de mano, portátiles o montados en vehículo — mejor experiencia de usuario y menor dimensionado de motor o actuador.
4. Consolidación de Piezas
Las conversiones de metal a plástico más valiosas no son cambios de material. Son consolidaciones de piezas: sustituir un montaje metálico de varias piezas por una sola pieza moldeada por inyección.
Un montaje metálico que requiere: un soporte estampado, un pasador de posicionamiento mecanizado, dos pestañas soldadas por puntos, un clip elástico remachado y un operario para montarlos — a menudo puede sustituirse por una sola pieza moldeada por inyección que incorpora las cinco características directamente del molde. El molde cuesta más que cualquiera de los utillajes de fabricación metálica por separado. Cuesta menos que la suma de todos ellos, más la mano de obra de montaje.
Ejemplo de consolidación — soporte HVAC de automoción:
| Montaje Metálico | Conversión a Plástico | |
|---|---|---|
| Componentes | 4 (soporte mecanizado, 2 casquillos, clip de fijación) | 1 pieza moldeada |
| Pasos de fabricación | 12 (mecanizar, desbarbar, roscar × 8, prensar × 2, control de calidad) | 1 (moldeo por inyección) |
| Pasos de montaje | 3 (instalar casquillos, clip, verificar par) | 0 — todas las características moldeadas en la pieza |
| Peso | 380 g (aluminio) | 210 g (PA66-GF50) |
| Coste unitario (50K/año) | $4,70 | $1,15 |
| Inversión en utillaje | $3.500 (útiles) | $18.000 (molde) |
El molde se amortizó en menos de 5 semanas de producción. A partir de ahí, cada soporte producido costaba $3,55 menos que su predecesor metálico. Ahorro anual: $177.500.
5. Eliminación de Operaciones Secundarias
Cada operación secundaria en una pieza metálica es un coste que una pieza de plástico bien diseñada elimina. Aquí es donde la economía de la conversión se vuelve convincente.
| Operación Metálica | Equivalente en Plástico | Ahorro |
|---|---|---|
| Roscado de orificios | Insertos roscados de latón o acero inoxidable moldeados en la pieza | Elimina el roscado y la mano de obra de instalación de insertos. Los insertos se instalan durante el moldeo (moldeo con insertos) o se termofijan tras el moldeo. |
| Desbarbado | No requerido — la rebaba de la línea de partición se controla con el ajuste del molde y el proceso | Eliminado por completo |
| Casquillos de ajuste a presión | Superficies de apoyo moldeadas o casquillos con inserto sobremoldeado | Elimina la operación de prensado y el inventario de casquillos |
| Soldadura por puntos / remachado | Encajes a presión, jefes o bisagras vivas moldeados | Elimina el proceso de unión secundario |
| Anodizado / galvanizado / pintura | Color moldeado en masa (masterbatch) o tampografía para marcados | Elimina el proceso de acabado. Nota: requiere resina estabilizada a UV en aplicaciones de exterior |
| Mecanizado de alojamientos de posicionamiento | Nervios, jefes y apoyos de referencia moldeados — conformados en la cavidad | Eliminado por completo |
El corolario: si una pieza metálica no tiene operaciones secundarias — un soporte estampado simple que va de la prensa directo a la línea de montaje — el incentivo económico para convertirla es mucho menor. El valor de la conversión viene de comprimir la cadena de proceso, no del diferencial de materia prima.
6. Reglas DFM para Piezas Convertidas
Una pieza metálica copiada en plástico fracasará. El diseño debe reingenierizarse para el material y el proceso.
Uniformidad del espesor de pared. Las piezas metálicas pueden tener jefes gruesos y almas delgadas porque el metal es isótropo y homogéneo. El plástico se contrae al enfriarse, y las secciones gruesas se contraen más que las delgadas — lo que causa hundimientos, huecos internos y alabeo. Cada sección de una pieza convertida debe diseñarse con un espesor de pared nominal uniforme, típicamente 2–3 mm en aplicaciones estructurales. Las secciones gruesas deben aligerarse con núcleos; las delgadas deben engrosarse.
Ángulos de desmoldeo. Las piezas metálicas tienen paredes sin inclinación. Una pieza de aluminio mecanizada es exactamente perpendicular al plano de partición. Las piezas de plástico necesitan ángulo de desmoldeo — típicamente 1–3° en paredes exteriores y 0,5–1° en nervios y jefes — para liberarse del molde. Añadir ángulo de desmoldeo a la geometría de una pieza convertida no es opcional; es un requisito del proceso.
Diseño de nervios. Los nervios aportan rigidez sin añadir espesor de pared. La regla: espesor de base del nervio ≤ 60 % del espesor de pared nominal para evitar hundimiento en la superficie opuesta. Altura del nervio ≤ 3× el espesor de pared nominal por moldeabilidad. Separación entre nervios ≥ 2× el espesor de pared nominal para dejar acero entre ellos.
Jefes de fijación. Las piezas metálicas usan orificios roscados. Las piezas de plástico usan insertos roscados moldeados en la pieza o tornillos autorroscantes en jefes moldeados. El diámetro exterior del jefe debe ser 2× el diámetro del inserto, y el jefe debe ir unido a la pared lateral con cartelas para repartir la carga de fijación.
Contracción del material. Las piezas metálicas se mecanizan a medida. Las piezas de plástico se contraen al enfriarse: el PA66-GF30 se contrae 0,3–0,5 % respecto a la dimensión de la cavidad del molde. La cavidad debe mecanizarse sobredimensionada por el factor de contracción, y la contracción es anisótropa — mayor en la dirección de flujo que transversalmente. El diseñador del molde lo compensa, pero el diseñador de la pieza debe entender que las dimensiones tal como se moldean tienen una banda de tolerancia más amplia que las dimensiones mecanizadas.
Preguntas Frecuentes
¿Puedo convertir una pieza estructural con un requisito de seguridad?
Sí, con el material y la validación adecuados. El PA66-GF50, el PPA-GF40 y el PPS-GF40 se usan en soportes estructurales automotrices bajo el capó, tapas de motor y componentes de transmisión — todas aplicaciones relevantes para la seguridad. La clave es un análisis FEA específico del material con datos precisos de fluencia y fatiga, seguido de ensayos de validación a nivel de componente a la temperatura de servicio. No extrapole desde el FEA de la pieza metálica.
¿Y la fluencia?
La fluencia — la tendencia de un material a deformarse bajo carga constante con el tiempo — es la diferencia fundamental entre el comportamiento estructural del metal y del plástico. La fluencia del metal es despreciable por debajo de aproximadamente 0,3–0,4× la temperatura de fusión (en kelvin). Para el aluminio a temperatura ambiente, ese umbral es de ~200 °C: la fluencia no es una preocupación. Para el PA66 a temperatura ambiente, la fluencia es medible. Una pieza estructural de plástico debe diseñarse de forma que la tensión sostenida quede por debajo del valor admisible limitado por fluencia del material — típicamente un 20–40 % de la resistencia a la tracción a corto plazo en carga continua a temperatura ambiente. El refuerzo de fibra de vidrio reduce sustancialmente la fluencia; los termoplásticos sin carga generalmente no son aptos para cargas estructurales sostenidas.
¿Cuándo no tiene sentido la conversión?
Cuatro condiciones. Primera, cuando la temperatura de servicio continua supera la HDT del material en más de 20 °C — la pieza se deformará bajo carga. Segunda, cuando el volumen anual está por debajo de 5.000 piezas — el periodo de amortización del utillaje se hace demasiado largo. Tercera, cuando la pieza requiere conductividad eléctrica o térmica — los plásticos son aislantes (aunque existen grados térmicamente conductores con primas de coste significativas). Cuarta, cuando una especificación normativa o del cliente exige metal — los componentes estructurales aeroespaciales, ciertas aplicaciones de recipientes a presión y algunos utillajes de implantes médicos están fijados al metal por normativa.
¿Qué pasa con el utillaje metálico existente?
Se agota la producción restante mientras se construye y cualifica el utillaje de plástico. La conversión es por fases: piezas metálicas hasta que se aprueban las muestras T2, y después el cambio. El utillaje metálico no se desecha de inmediato; se conserva hasta que la pieza de plástico acumula 6–12 meses de historial de producción. Si la pieza de plástico presenta un problema en campo, la pieza metálica es un respaldo operativo.
La conversión de metal a plástico es un rediseño de ingeniería, no una sustitución de material. El caso económico es más fuerte cuando coinciden tres factores: un número alto de operaciones secundarias en la pieza metálica, volúmenes anuales por encima de 10.000 y una geometría de pieza que puede beneficiarse de la libertad de diseño del moldeo por inyección — consolidación, formas orgánicas, fijaciones integradas. La pieza que sale de la conversión se verá distinta de la pieza metálica a la que sustituye. Pesará menos, costará menos y se montará más rápido. Pero debe diseñarse para el material desde el primer boceto, no traducirse de un plano metálico con el nombre del material tachado.
Hable con nuestro equipo de diseño de moldes sobre una conversión de metal a plástico →
Vea el caso práctico de conversión del soporte HVAC de automoción →