Control de Calidad en Moldeo por Inyección — CMM, SPC y Flujo de Inspección
Un comprador recibe un envío de 10.000 piezas moldeadas. El informe dimensional dice que todo está dentro de tolerancia. El informe de inspección visual dice que no se encontró ningún defecto. El certificado de conformidad está firmado y fechado.
Tres semanas después, la línea de montaje se detiene. Las piezas no encajan. El informe dimensional, resulta, midió cinco piezas de una única cavidad de un molde de ocho cavidades. Las otras siete cavidades estaban 0,15 mm por encima del nominal en un resalte crítico. El informe no estaba equivocado. Estaba incompleto. El comprador no sabía qué pedir, así que el proveedor entregó lo que se le pidió: un informe, cualquier informe, con la palabra “aprobado” escrita encima.
El control de calidad en moldeo por inyección no va del certificado. Va de los datos que hay detrás del certificado — qué se midió, cuántas piezas se midieron, cuándo se midieron y qué dicen realmente las mediciones. Esta guía recorre el flujo de inspección que un moldeador competente ejecuta en cada orden de producción, y qué debería esperar recibir un comprador en cada etapa.
1. El Flujo de Inspección en Cinco Etapas
Una orden de producción en una planta de moldeo por inyección con gestión de calidad pasa por cinco puertas de inspección. Cada puerta genera documentación. Si se salta una puerta, la documentación de las puertas posteriores no es fiable.
Etapa 1 — Inspección de Material Entrante
Antes de que cualquier material entre a la máquina, el lote de resina se verifica contra la orden de compra y la especificación del material.
Qué ocurre: La resina entrante se comprueba para confirmar el grado correcto (por ejemplo, PA66-GF30, no PA6-GF30), el proveedor correcto y el número de lote correcto. Se puede analizar la humedad de una muestra si el material es higroscópico (PA, PC, PET). El certificado de material del proveedor de resina se archiva para trazabilidad.
Documentación generada: Registro de recepción de material con número de lote, nombre del proveedor, verificación de grado y resultado del ensayo de humedad (si aplica).
Qué debería ver el comprador: El número de lote del certificado de material debe poder rastrearse hacia adelante hasta cada envío de piezas terminadas producido con ese lote. Si usted pregunta “¿qué lote de resina se usó para las piezas del envío n.º 247?” y el proveedor no puede responder en menos de cinco minutos, su sistema de trazabilidad no existe.
Etapa 2 — Inspección de Primera Pieza
Las primeras piezas de la corrida de producción — una vez estabilizado el proceso — se retiran para una inspección dimensional completa. Es la puerta de inspección más importante, porque verifica que el molde, el material y los parámetros de proceso producen piezas que coinciden con el plano antes de que la corrida siga adelante.
Qué ocurre: Normalmente se toman 3–5 piezas cuando el proceso alcanza el estado estacionario (temperatura de fundido estable, tiempo de llenado constante, colchón constante). Cada dimensión del plano se mide y se registra contra el nominal y la tolerancia. En moldes multicavidad, las piezas de cada cavidad se miden por separado — la variación entre cavidades queda documentada.
Documentación generada: Informe de inspección de primera pieza (FAI). Es una tabla dimensión por dimensión que muestra la cota del plano, el valor nominal, la tolerancia superior e inferior y los valores medidos en cada cavidad.
Qué debería ver el comprador: El informe FAI debe indicar de qué cavidad proviene cada medición. Una sola columna de mediciones etiquetada “muestra n.º 1” sin identificación de cavidad es una señal de alarma — el proveedor o no sabe qué cavidad produjo qué pieza, o midió una sola cavidad y presenta los datos como representativos de todas.
Etapa 3 — Inspección en Proceso
Durante la corrida de producción se retiran piezas a intervalos definidos para controles dimensionales y visuales continuos. Esto detecta la deriva del proceso — una dimensión que estaba en tolerancia en la primera pieza y se ha desplazado hacia el límite a medida que se estabilizaba la temperatura del molde, el lote de material muestra variación o una cavidad empieza a desgastarse.
Qué ocurre: A los intervalos definidos por el plan de control (normalmente cada 2–4 horas, o cada N disparos), el operador retira 1–3 piezas de cada cavidad. Se miden las dimensiones críticas — no todas las dimensiones, sino las 3–8 que más importan para el ajuste y la función — y se registran en una carta de control.
Documentación generada: Registros de inspección en proceso con cartas de control (X-barra y R, o individuales y rango móvil) para las dimensiones críticas.
Qué debería ver el comprador: La carta de control debe mostrar puntos de datos en el tiempo con límites de control. Una línea plana en el nominal y sin variación no es buena señal — significa que nadie está midiendo de verdad. Los datos medidos reales tienen variación.
Etapa 4 — Inspección Final
Terminada la corrida de producción y antes de embalar las piezas, una inspección final muestrea las piezas terminadas para controles dimensionales, visuales y funcionales.
Qué ocurre: Se extrae una muestra según un plan de muestreo AQL (límite de calidad aceptable) — normalmente AQL 1.0 o 0.65 para defectos críticos, AQL 2.5 o 4.0 para defectos menores. El tamaño de la muestra depende del tamaño del lote. Un lote de 3.200–10.000 piezas con AQL 1.0 exige inspeccionar 125 muestras, con un máximo de 3 piezas defectuosas permitidas.
Documentación generada: Informe de inspección final con el plan de muestreo AQL, la clasificación de defectos (crítico/mayor/menor), las cantidades inspeccionadas, los defectos encontrados por categoría y la decisión de aceptar o rechazar.
Qué debería ver el comprador: El nivel AQL y el tamaño de muestra deben figurar de forma explícita. Un informe que dice “inspeccionado al 100 % — sin defectos” sobre un lote de 5.000 piezas es falso. Nadie inspecciona 5.000 piezas al 100 % salvo que las piezas valgan más que la mano de obra de inspección.
Etapa 5 — Inspección Antes del Envío
Una verificación final antes de que las piezas se carguen en el contenedor de embarque. Es habitualmente el último punto de control y el más cercano a la inspección de recepción del comprador.
Qué ocurre: Se extrae una muestra de las cajas ya embaladas — no de la línea de producción — para verificar que las piezas que se envían coinciden con las muestras aprobadas y con la especificación de embalaje. Las dimensiones pueden comprobarse en un subconjunto. Se verifica la calidad del embalaje, el etiquetado y la cantidad por caja.
Documentación generada: Informe de inspección previa al envío y lista de embalaje con el contenido por caja.
2. Cómo Leer un Informe CMM
Una máquina de medición por coordenadas (CMM) usa una sonda de contacto para medir dimensiones de la pieza registrando las coordenadas X, Y, Z de puntos concretos de la superficie. La salida es un informe que lista cada dimensión medida, el valor nominal, los límites de tolerancia superior e inferior, el valor realmente medido y la desviación.
Qué le dice un buen informe CMM:
- El número de pieza, el nivel de revisión y el número de plano — para saber qué versión se midió.
- La fecha de medición y el instrumento utilizado — trazabilidad a un instrumento calibrado.
- Para cada dimensión: el valor medido, la desviación respecto al nominal y si está dentro o fuera de tolerancia.
- La identificación de cavidad — cada cavidad medida e informada por separado.
- La referencia del programa CMM — para que la misma rutina de medición pueda repetirse en lotes futuros.
En qué fijarse:
- Todas las dimensiones en tolerancia, pero sesgadas. Si cada dimensión crítica está a +0,05 del nominal (dentro de una tolerancia de ±0,10), el proceso corre en un borde de la banda de tolerancia. Un pequeño cambio de lote de material o el desgaste del molde lo sacarán de tolerancia. No es un informe para aceptar sin discutirlo — es un informe que dice “hay que ajustar el proceso para centrarlo”.
- Una dimensión fuera, todo lo demás perfecto. Si 25 dimensiones están en tolerancia y una se sale 0,02 mm, el molde puede necesitar un ajuste menor — o la tolerancia del plano en esa dimensión puede ser irrealmente estrecha para el material y la geometría. En cualquier caso, el informe ha cumplido su función al sacar el problema a la superficie antes de que salgan las piezas.
- Ningún informe. El comprador pide un informe CMM y recibe un resumen de una página que dice “todas las dimensiones en tolerancia” sin ningún valor medido. Eso no es un informe CMM. Es una carta de garantía, y no vale nada.
3. Entender los Datos SPC
El control estadístico de proceso usa cartas de control para distinguir la variación normal del proceso (causa común — siempre presente) de la variación anómala (causa especial — algo ha cambiado y hay que investigarlo).
Las dos cartas de control más habituales en moldeo por inyección:
Carta X-barra y R: En cada intervalo de inspección se mide una muestra pequeña (normalmente 3–5 piezas). Se representan la media (X-barra) y el rango (R) de cada muestra. La carta X-barra muestra si la media del proceso es estable. La carta R muestra si la variación dentro de la muestra es estable. Un desplazamiento en la carta X-barra sin un desplazamiento correspondiente en R significa que la media del proceso se movió — posiblemente por un cambio de temperatura del molde, un cambio de viscosidad del material o una cavidad que empieza a desgastarse. Un desplazamiento en R sin X-barra significa que la variación aumentó — posiblemente por compactación inconsistente, desgaste del anillo de retención o variación de humedad del material.
Carta individual y de rango móvil (I-MR): Se usa cuando solo se toma una medición por intervalo de inspección. La carta de individuales representa cada medición. La carta de rango móvil representa la diferencia absoluta entre mediciones consecutivas. Las cartas I-MR son habituales en moldeo por inyección para dimensiones lentas de medir — mediciones CMM en las que cada punto de datos tarda 5–10 minutos en generarse.
Qué debería preguntar un comprador:
- “¿Qué Cpk mantiene en las dimensiones críticas?” Cpk ≥ 1,33 es la respuesta estándar para un proceso capaz. Cpk ≥ 1,67 es la expectativa de automoción/medicina. Si el proveedor no puede dar un valor de Cpk, no está aplicando SPC — está midiendo piezas y archivando los datos sin analizarlos.
- “Muéstreme las tres últimas corridas de producción de esta pieza.” La capacidad del proceso no es una medición única. Un Cpk de 1,67 en una corrida y de 0,95 en las dos siguientes significa que el proceso no es estable, diga lo que diga el primer informe.
4. Estándares de Documentación: FAI, PPAP e ISO 13485
Informe de Inspección de Primera Pieza
El FAI es la solicitud de documentación más frecuente de los compradores. Verifica que las primeras piezas de una corrida de producción cumplen los requisitos del plano. Un paquete FAI completo incluye:
- Informe dimensional (todas las dimensiones del plano, valores medidos, aprobado/rechazado por dimensión)
- Certificado de material (grado de resina, número de lote, proveedor)
- Aprobación de apariencia (color y acabado superficial contra muestra de referencia)
- Resultados de ensayos funcionales (si aplica — ensayo de estanqueidad, de caída, de tracción)
El estándar industrial para FAI es AS9102 (aeroespacial) o los requisitos dimensionales de PPAP (automoción). La mayoría de compradores industriales generales no necesitan el formato AS9102 — necesitan el contenido, no el formulario.
PPAP (Production Part Approval Process)
El PPAP es un requisito de la industria de automoción, pero su estructura es útil para cualquier comprador que coloque una orden de producción de gran volumen. Una presentación PPAP de nivel 3 incluye 18 elementos — los más relevantes para un comprador de moldeo por inyección:
- Registros de diseño (el plano que usted aprobó)
- Resultados dimensionales (CMM o manual — cada dimensión, cada cavidad)
- Certificaciones de material (el certificado del proveedor de resina, más los certificados de materiales secundarios que haya)
- Diagrama de flujo del proceso (secado del material → moldeo → corte de colada → inspección → embalaje)
- Plan de control (qué se inspecciona, con qué frecuencia, por qué método y contra qué especificación)
- Análisis del sistema de medición (Gage R&R — demuestra que el método de medición es repetible)
- Estudio inicial de capacidad del proceso (datos de Cpk para las dimensiones críticas)
- Garantía de presentación de pieza (la hoja de cubierta firmada que dice “estas piezas están listas para producción”)
Un comprador que pide PPAP a un proveedor que no lo conoce recibirá una mirada en blanco. Un comprador que lo pide a un proveedor que sabe qué es recibirá un archivador de datos que responde a cada pregunta antes de que se formule.
Documentación ISO 13485
Para componentes de dispositivos médicos, ISO 13485 añade requisitos de documentación más allá de ISO 9001:
- Trazabilidad por lote — cada pieza rastreable hasta su lote de resina, fecha de producción, máquina, operador y cavidad del molde
- Registros de monitorización de sala blanca — recuentos de partículas, temperatura, humedad y presión diferencial registrados por turno
- Documentación de control de cambios — cualquier cambio de proceso, material o utillaje documentado con su justificación, datos de validación y registro de aprobación del cliente
- Periodo de retención — registros conservados un mínimo de 10 años (vida útil del dispositivo más vigilancia poscomercialización)
5. Preguntas para el Equipo de Calidad de su Proveedor
Antes de colocar una orden de producción, haga estas cinco preguntas. Las respuestas — o la incapacidad de darlas — le dirán más sobre el sistema de calidad del proveedor que cualquier certificado colgado en la pared.
“Muéstreme un informe dimensional de su última corrida de producción — no un informe de muestra, el informe real de las piezas que enviaron.” Un proveedor con un sistema de calidad real puede producirlo en minutos. Un proveedor que esquiva la petición o se ofrece a preparar uno le está diciendo que los informes se generan a posteriori.
"¿Cuál es su sistema de identificación de cavidades?" En un molde multicavidad, cada cavidad debe estar marcada físicamente (número de cavidad grabado en una superficie no estética) para que las piezas puedan rastrearse hasta la cavidad que las produjo. Si las cavidades no están marcadas, los datos de inspección por cavidad son imposibles.
"¿Qué ocurre cuando una inspección en proceso encuentra una dimensión fuera de tolerancia?" La respuesta debe describir un procedimiento definido: detener la producción, poner en cuarentena las piezas hasta la última inspección buena, investigar la causa raíz, corregir, documentar. La respuesta no debe ser “ajustamos la dimensión y seguimos” sin mención de cuarentena ni de investigación.
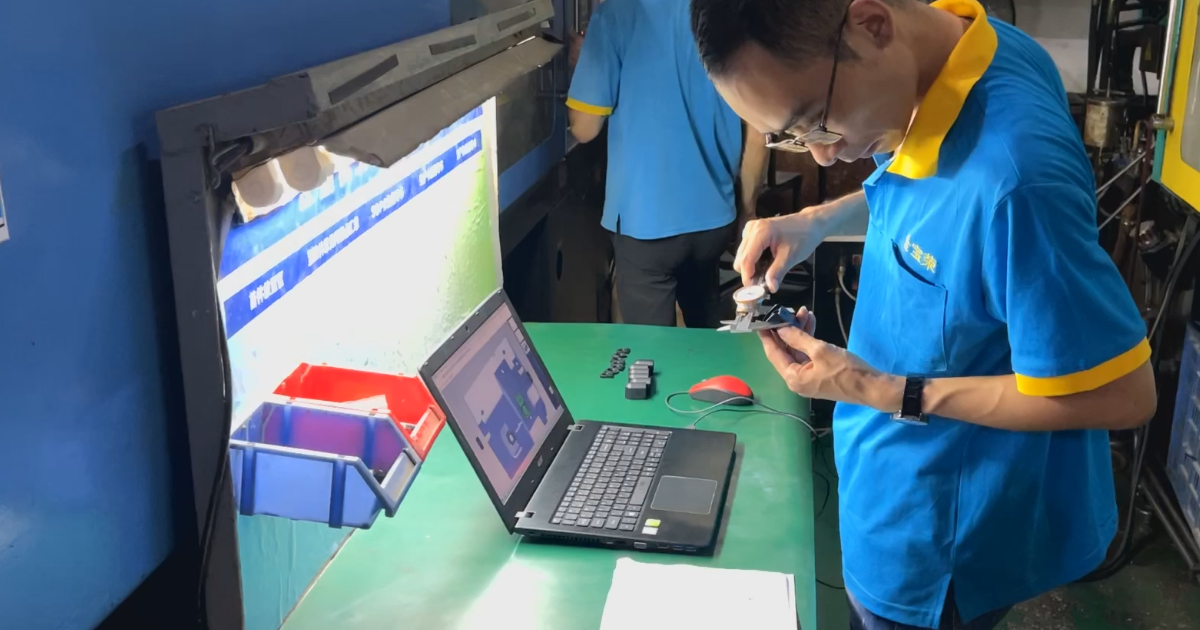
"¿Puedo visitar el departamento de inspección durante la producción?" No como auditoría formal — solo para verlo en funcionamiento. Una sala de inspección limpia, ordenada y bien iluminada, con equipos calibrados y piezas circulando por ella, es el certificado de calidad más honesto que existe.
"¿Quién firma el certificado de conformidad y qué certifica?" Si la respuesta es “un inspector de control de calidad certifica que las piezas cumplen el plano”, haga la pregunta de seguimiento: “¿Ese inspector tiene el plano delante cuando firma?” El CoC debe referirse a documentos concretos: “Las piezas cumplen el plano REV C según el informe FAI n.º 2026-0472 de fecha 03-Jun-2026.”
Un sistema de calidad no son los certificados de la pared del vestíbulo. Son los datos del departamento de inspección, producidos durante la producción, por personas que saben que alguien al otro lado va a leerlos de verdad. Antes de colocar una orden, pida ver los datos. Si lo que recibe es un resumen de una página sin mediciones, solicite los informes de origen. Un proveedor que los tiene se los enviará. Un proveedor que no los tiene pondrá excusas. Esa diferencia vale más que cualquier lista de verificación de auditoría.