Moldeo en Sala Blanca y Montaje — Por Qué el Traspaso Entre Ambos es Donde se Pierden Rendimiento y Limpieza
Una pieza moldeada sale de una prensa de sala blanca con limpieza ISO 8. Después se embolsa, se encajona, se transporta a una planta de montaje, se desembala en una nave abierta, se manipula y o bien se vuelve a limpiar o simplemente se acepta. Lo que produjo la sala blanca se degrada en el traspaso entre moldeo y montaje, y nadie es responsable de ese paso, porque el alcance del moldeador termina en la caja de expedición y el del montador empieza en el muelle de recepción.
Hay un segundo coste, menos visible. El montaje impone requisitos a la pieza moldeada que el moldeador nunca ve en el plano. En una carcasa de cargador USB Type-C que moldeamos, las carcasas superior e inferior se unen por soldadura por ultrasonidos, y el plano de soldadura debe estar plano dentro de ±0,03 mm en todo el perímetro de 32 mm. Una separación superior a 0,05 mm en cualquier punto de esa línea de unión reduce la eficiencia de transferencia de energía y produce una soldadura débil o incompleta: un defecto que solo aparece tras el montaje, en la planta del montador, mucho después de que se aprobara el molde.
Ambos problemas tienen la misma causa raíz: moldeo y montaje se tratan como dos compras en lugar de un solo proceso.
Por Qué el Traspaso es el Punto Débil
El presupuesto de contaminación cambia entre los dos pasos
El moldeo y el montaje aportan contaminantes distintos, y una sala blanca diseñada para uno no es automáticamente adecuada para el otro.
El moldeo aporta volátiles de polímero y partículas procedentes de la manipulación de material. Se controlan con tolvas cerradas, un secador dedicado y prensas dedicadas.
El montaje aporta tres categorías con las que la celda de moldeo no tiene que lidiar:
Personas. El personal es la fuente dominante de partículas en cualquier sala blanca, y el montaje es más intensivo en mano de obra que el moldeo: más operarios por pieza, en más estaciones, con más operaciones manuales. El protocolo de vestimenta y el acceso por ducha de aire en la esclusa son lo que mantiene esto bajo control.
Consumibles. Cinta adhesiva, adhesivo, paños, etiquetas y — el clásico — el cartón corrugado. Nuestra sala blanca prohíbe el cartón y los objetos personales en el interior de la celda precisamente por esto, y el material de envasado es de un solo uso y está controlado.
Residuos de proceso. La soldadura por ultrasonidos genera partículas en la interfaz de unión. El remachado térmico de insertos abrasiona el moleteado del inserto contra el boss. El atornillado produce partículas de desgaste. Todo esto se genera en la estación de montaje, aguas abajo de todos los controles de moldeo que usted estableció.
Si el montaje ocurre fuera del entorno controlado, las tres categorías acaban sobre una pieza que estaba limpia cuando se moldeó.
El montaje es lo que realmente define varias tolerancias de moldeo
Este es el argumento de ingeniería que se pasa por alto al contratar.
Una cota de planitud del plano de soldadura no es un requisito cosmético: es un requisito del proceso de soldadura. Lo mismo ocurre con la profundidad de encaje de un clip, el diámetro de un boss para ajuste a presión, la compresión de una ranura de junta tórica y el juego de inserción de un conector. Estas cotas existen por un paso de montaje posterior, y son las cotas que determinan el rendimiento del montaje.
Considere dos piezas reales:
| Pieza | Requisito derivado del montaje | Consecuencia de la deriva |
|---|---|---|
| Carcasa de cargador USB Type-C (PC de dos piezas, soldada por ultrasonidos) | Plano de unión plano dentro de ±0,03 mm en el perímetro de 32 mm | Separación >0,05 mm reduce la transferencia de energía → soldadura débil o incompleta |
| Soporte interno de glucómetro (pared de 0,8 mm, cotas de montaje ±0,05 mm) | ±0,05 mm en todas las interfaces de montaje | 0,05 mm de deriva desplaza el conector de la tira reactiva contra la ranura de la carcasa → errores de inserción en campo |
Ninguna de estas cotas puede evaluarla el moldeador por sí solo, porque el criterio de aceptación es «¿monta y pasa el ensayo funcional?», no «¿está dentro de la tolerancia del plano?». Cuando el moldeador y el montador son dos empresas distintas, el apilamiento de tolerancias queda dividido por una frontera de pedido, y quien descubre un problema nunca es quien lo causó.
La guía de soldadura por ultrasonidos cubre las reglas de diseño de unión que hay detrás de estas cifras; lo relevante aquí es que son requisitos de montaje que deben trasladarse aguas arriba al plano de la pieza moldeada.
La recalificación es el coste oculto de un montaje separado
Comprar moldeo y montaje por separado obliga a elegir entre dos opciones.
O las piezas se vuelven a limpiar y a verificar a su recepción en la planta de montaje — lo que añade un proceso, un coste, una validación y un nuevo modo de fallo, ya que eliminar partículas de una pieza moldeada es más difícil que mantenerla limpia desde el principio. O el traspaso se acepta como no controlado, y la sala blanca por la que pagó entrega una pieza limpia que llega al montaje con la limpieza que haya producido el trayecto.
Ninguna de las dos opciones aparece en un presupuesto. Las dos aparecen después.
Cómo es una Celda Integrada
Moldeo y montaje en el mismo entorno controlado
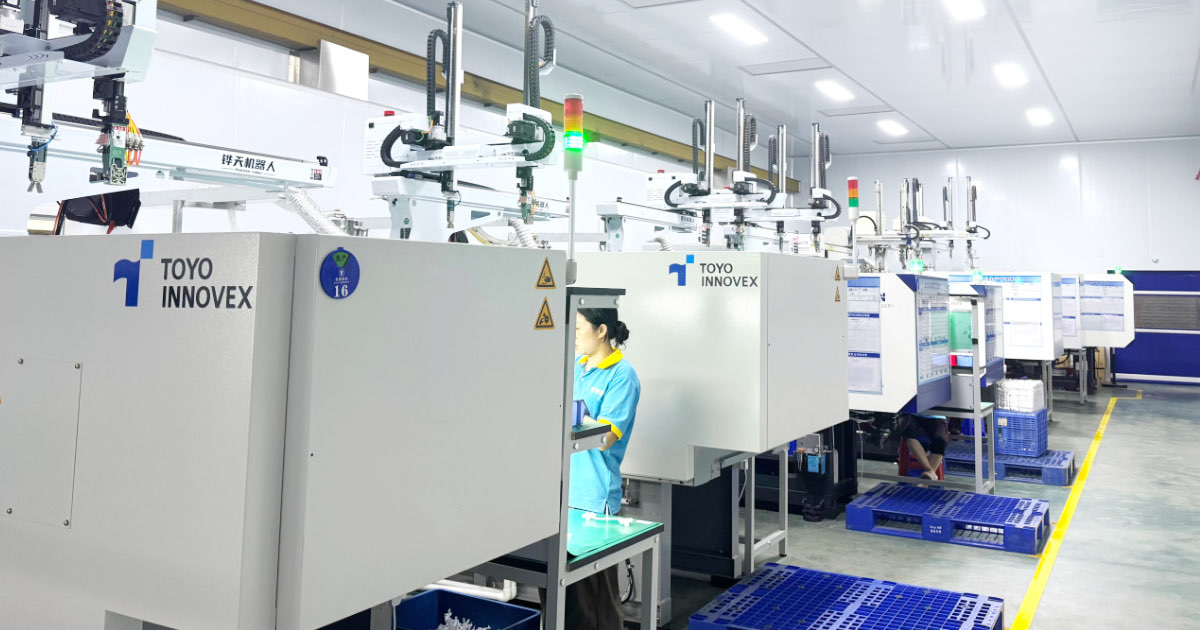
En nuestra planta de Shenzhen la celda ISO 8 contiene tanto la zona de moldeo como la zona de montaje, de modo que las piezas pasan de una a otra sin salir del entorno controlado.
| Parámetro | Especificación |
|---|---|
| Clase de limpieza | ISO 8 / Clase 100.000 (ISO 14644-1) |
| Límite de partículas ≥0,5 µm | 3.520.000 partículas/m³ |
| Límite de partículas ≥5,0 µm | 29.300 partículas/m³ |
| Filtración | HEPA, 99,97 % a 0,3 µm |
| Presión de aire | Positiva — flujo hacia el exterior |
| Temperatura | 20–24 °C ±2 °C |
| Humedad relativa | 40–60 % HR |
| Renovaciones de aire | Mínimo 20 por hora |
| Monitorización | Contador de partículas, temperatura, HR — registrado por turno |
| Prensas de moldeo | 90–250 t servohidráulicas dedicadas, extracción robotizada |
| Manejo de material | Tolvas cerradas, secador dedicado, sin material compartido |
| Almacenamiento de moldes | Temperatura y humedad controladas, dentro del área controlada |
| Envasado | Embolsado y sellado dentro de la celda |
| Personal | Vestimenta completa, acceso por ducha de aire, sin cartón, herramientas dedicadas |
La especificación de la celda se describe completa en la página de moldeo en sala blanca; lo que importa para este artículo es que las estaciones de montaje están dentro de ella, no después.
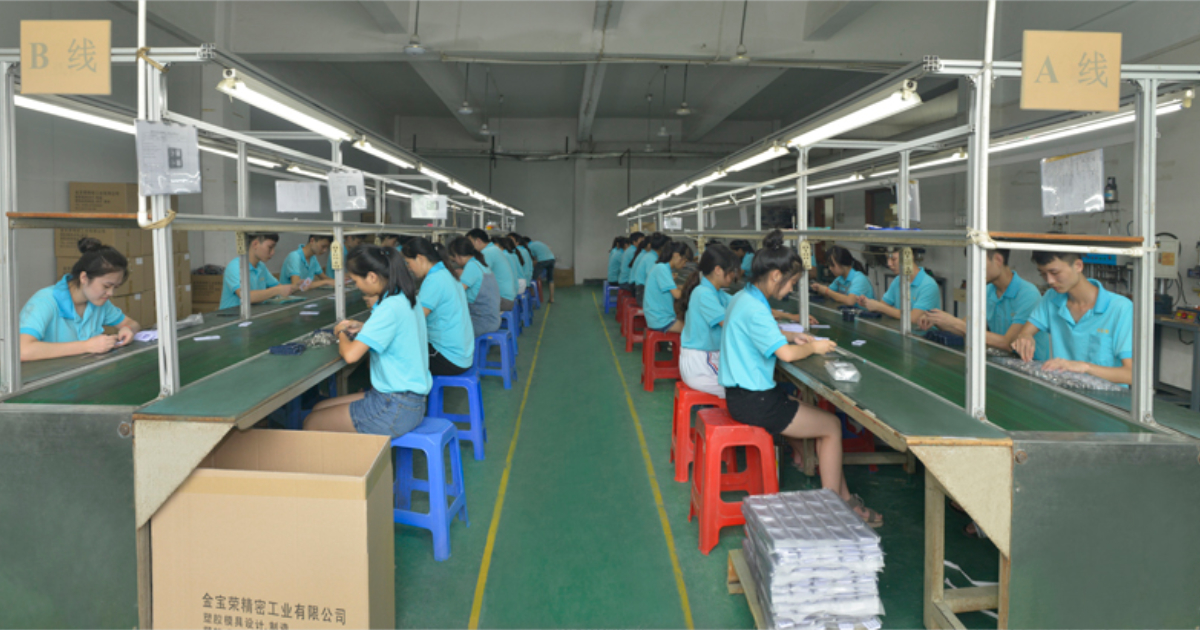
Qué procesos de montaje se ejecutan en la celda
El mismo entorno controlado asume los pasos que de otro modo romperían la frontera de limpieza:
- Montaje por encaje a presión y clip
- Atornillado con verificación de par — incluido el control de partículas de desgaste que exige el atornillado
- Muelles y clips, mecanismos de bisagra y pivote
- Juntas y sellos — incluidas juntas tóricas de silicona para carcasas con grado IP
- Conexión de cables y conectores
- Remachado térmico por ultrasonidos de insertos (latón, acero inoxidable, aluminio) y casquillos metálicos a presión
- Posicionamiento de insertos moldeados y sobremoldeo
- Soldadura por ultrasonidos — diámetro de sonotrodo de 15–50 mm, capacidad de sellado hermético para conjuntos IP54 e IP67, con ensayo de resistencia de soldadura por lote
La verificación posterior al montaje cubre lo que, de otro modo, tendría que encontrar la inspección de recepción del cliente: inspección visual al 100 % contra la norma cosmética, comparación de color, completitud y corrección del montaje, y exactitud de etiquetas y marcados; verificación dimensional por CMM; comprobación con calibres pasa/no pasa en interfaces funcionales; y muestreo AQL según ANSI/ASQ Z1.4 Nivel II. Los programas de ensayo funcional incluyen fuerza de encaje y liberación, ensayo de presión y fugas de fluidos (a presión o vacío), verificación del grado IP por aspersión o inmersión y continuidad eléctrica de componentes embebidos.
La electrónica necesita una segunda capa de control
Para aplicaciones electrónicas y de precisión, la celda incorpora además control ESD, porque la descarga electrostática es a la vez un riesgo de contaminación y un riesgo de daño al componente:
- Suelo conductivo con pulseras de conexión a tierra
- Sopladores de aire ionizado en las estaciones de montaje
- Envasado seguro para ESD — bolsas antiestáticas y bandejas conductivas
- Grados de material con carga de carbono seguros para ESD cuando la aplicación lo requiere
La disposición ESD ilustra bien el enfoque integrado: un soplador ionizado en una estación de montaje solo tiene sentido si esa estación está dentro del área controlada, bajo el mismo régimen de vestimenta y monitorización que las prensas.
Dos piezas que se expiden como conjuntos, no como piezas
La forma más clara de ver la diferencia son las piezas que expedimos como conjuntos terminados.
Para un analizador de diagnóstico en el punto de atención portátil, moldeamos una carcasa de policarbonato USP Class VI de dos piezas en la celda ISO 8 y la entregamos como conjunto clamshell de 2 piezas (superior e inferior) — 15.000 conjuntos al año, 30.000 piezas moldeadas — con trazabilidad completa por lote, informe de primera pieza y documentación estructurada para respaldar la solicitud 510(k) y el Device History Record del cliente. Véase el caso práctico de la carcasa de diagnóstico médico.
Para un colgante de SOS como dispositivo médico de Clase II — ABS de grado médico de 30 × 55 × 10 mm y 7 g con paredes ultradelgadas de 1,6 mm — el moldeo y el montaje alimentan conjuntamente una protección IP67 obtenida mediante una junta tórica de silicona, con biocompatibilidad ISO 10993-5 y recubrimiento antimicrobiano de iones de plata. Ese programa expide 50.000 unidades montadas al año a partir de 100.000 piezas moldeadas. Véase el caso práctico del colgante de alerta personal.
En ambos casos la relación pieza-conjunto es de 2:1, y en ambos la limpieza y el sellado son propiedades del conjunto, no de ninguna de las dos mitades moldeadas.
Un solo expediente documental, no dos
Una cadena de suministro dividida produce dos conjuntos de registros que hay que conciliar. Una celda integrada produce uno, que cubre ambos pasos:
| Documento | Contenido |
|---|---|
| Hoja de ruta del lote | Fecha, turno, máquina, operario, lote de material, cantidad |
| Registro de producción en sala blanca | Recuento de partículas, temperatura, humedad — por turno |
| Certificado de material | Certificado USP Class VI o ISO 10993 por lote de resina |
| Inspección de primera pieza | Todas las cotas del plano, medidas y registradas |
| Informe dimensional | Datos de CMM con Cp/Cpk de las cotas críticas |
| Certificado de conformidad | Por embarque, firmado por el responsable de calidad |
Este paquete respalda solicitudes FDA 510(k), expedientes técnicos de marcado CE y auditorías externas ISO 13485, y los registros se conservan un mínimo de 10 años. Qué prueba cada documento — y cómo verificarlo en lugar de darlo por bueno — lo cubre nuestra guía de documentación de moldeo médico.
Integrado Frente a Contratación Separada
| Factor | Moldeo y montaje en una misma sala blanca | Moldeador y montador separados |
|---|---|---|
| Limpieza de la pieza en el montaje | Preservada — las piezas nunca salen del entorno controlado | Degradada en transporte, almacenamiento y desembalaje; puede requerir relimpieza |
| Tolerancias derivadas del montaje | Las asume un solo proceso; los requisitos de planitud y juego figuran en el plano de moldeo | Divididas por una frontera de pedido; los fallos aparecen en el montador |
| Manipulación en el traspaso | Ninguna — transferencia controlada entre zonas | Embolsado, transporte, desembalaje, manipulación adicional |
| Contaminación del montaje | Gestionada bajo el mismo régimen de vestimenta, monitorización y consumibles | Introducida en una nave no controlada |
| Control ESD | Se extiende del moldeo a las estaciones de montaje | Debe reestablecerse en el montador |
| Documentación | Un solo conjunto de registros para ambos pasos | Dos conjuntos por conciliar; hueco de trazabilidad en el traspaso |
| Cualificación y auditoría | Un proveedor, una auditoría, un SGC | Dos auditorías, dos sistemas de calidad, dos acuerdos de control de cambios |
| Plazo y logística | Sin expedición intermedia | Un tramo extra, manipulación extra, stock de seguridad extra |
| Encaje óptimo | Dispositivos médicos, componentes de diagnóstico, piezas ópticas y de conector, carcasas con grado IP | Conjuntos grandes con muchas piezas estándar de varios proveedores especialistas |
Una sala blanca no es automáticamente la respuesta correcta para todo montaje. Lo es cuando la función de la pieza depende de la limpieza en el punto de montaje: un camino de fluido, una superficie en contacto con el paciente, una interfaz óptica, un conector de paso fino o una junta que debe montarse sin contaminar la cara de sellado.
Qué Especificar
1. Fije la clase por paso, no para todo el proceso. La clase correcta la determina el paso más sensible a la contaminación de la secuencia, no la clase de la celda de moldeo. Determinar cuál es ese paso — y si una celda ISO 8 (Clase 100.000) es suficiente — es el mismo análisis que describe nuestra guía de moldeo en sala blanca.
2. Traslade los requisitos de montaje al plano de moldeo. Planitud del plano de soldadura para soldadura por ultrasonidos, diámetros de boss para ajuste a presión, profundidad de encaje de clips, compresión de ranura de junta, juego de inserción de conectores. Si esto vive solo en la hoja de proceso del montador, se le está pidiendo al moldeador que mantenga tolerancias que nadie ha medido.
3. Indique explícitamente el método de traspaso. «Moldeado en sala blanca» no dice nada sobre lo que ocurre en los veinte minutos siguientes. Especifique si las piezas pasan directamente a una zona de montaje controlada adyacente o se embolsan y se vuelven a abrir.
4. Nombre los consumibles de montaje y sus restricciones. Adhesivos, cintas, paños y etiquetas son fuentes potenciales de contaminación, y el tipo de material de envasado importa tanto como el proceso de envasado. Pregunte directamente si se permite el cartón en el interior.
5. Decida si el control ESD entra en el alcance. Si el conjunto contiene electrónica, la manipulación, la puesta a tierra y el envasado seguros para ESD son una capa de control distinta de la limpieza particulada, y se necesitan ambas.
6. Especifique el lugar del envasado. Las piezas selladas dentro de la celda controlada llegan en el estado en que se produjeron. Las envasadas fuera, no.
7. Exija un solo paquete documental para ambos pasos. Una hoja de ruta de lote que termina en la prensa de moldeo deja el paso de montaje indocumentado.
Tres trampas que conviene nombrar
Tolerancias de montaje que nunca llegaron al moldeador. La causa más común de piezas buenas que no montan. Si el montador tiene un requisito de planitud del plano de unión, pertenece al plano de la pieza moldeada.
La limpieza como sustituto del control. Limpiar una pieza moldeada es más difícil que mantenerla limpia, y cada paso de limpieza necesita su propia validación y su propia evaluación de residuos, algo que importa mucho en piezas en contacto con el paciente.
Un desajuste de clase entre moldeo y montaje. Si el paso de montaje requiere un entorno más limpio que el de moldeo, ejecutar el montaje en la clase de la celda de moldeo es un compromiso que debe absorber el proceso de montaje, no el de moldeo.
Preguntas Frecuentes
¿Deben el moldeo y el montaje ocurrir en la misma sala blanca?
No, pero si no ocurren así, el traspaso entre ambos se convierte en un paso no controlado que hay que gestionar deliberadamente: o bien relimpiando y reverificando a la recepción, o bien con un envasado que preserve realmente la limpieza hasta el montaje. Hacer ambos en un mismo entorno controlado elimina ese paso en lugar de gestionarlo.
¿Qué clase ISO necesito para el moldeo en comparación con el montaje?
La clase la fija el paso más sensible a la contaminación de la secuencia. Muchos programas de dispositivos médicos ejecutan moldeo y montaje a ISO 8 (Clase 100.000), lo que cubre la mayoría de componentes de diagnóstico, administración de fármacos y monitorización de pacientes. Cuando un componente exige ISO 7 — implantes, piezas que entran en el campo estéril, superficies de calidad óptica — ese requisito suele aplicarse al montaje tanto como al moldeo.
¿Se puede soldar por ultrasonidos dentro de una sala blanca?
Sí, y es un motivo habitual para integrar el montaje: la soldadura genera partículas en la unión, de modo que hacerlo en un entorno controlado con el mismo régimen de monitorización que el moldeo mantiene esas partículas dentro de un espacio gestionado. La soldadura por ultrasonidos hermética para conjuntos IP54 e IP67 se ejecuta en nuestra celda, con ensayo de resistencia por lote.
¿Cómo afecta el montaje a las tolerancias de moldeo?
Los métodos de montaje imponen requisitos dimensionales que la función de la pieza por sí sola no impone. Un plano de soldadura por ultrasonidos debe ser lo bastante plano para transferir energía a lo largo de toda la línea de unión; un ajuste a presión exige una interferencia controlada; una ranura de junta tórica debe comprimir la junta de forma uniforme. Son tolerancias reales con consecuencias reales de deriva, y deben figurar en el plano de la pieza moldeada.
¿Qué contaminación añade el montaje que el moldeo no tiene?
Tres cosas. Personas, porque el montaje es más intensivo en mano de obra por pieza. Consumibles, incluidos adhesivos, cintas, paños, etiquetas y material de envasado como el cartón. Y residuos de proceso generados en la propia estación: rebaba y partículas de la soldadura por ultrasonidos, partículas de desgaste del remachado térmico y del atornillado. Las tres están aguas abajo de todos los controles de moldeo.
¿Necesito control ESD además de una sala blanca?
Solo si el conjunto contiene componentes electrónicos o contactos de paso fino, donde la descarga estática puede dañar la pieza y además atraer partículas. El control ESD es una capa aparte: suelo conductivo y puesta a tierra, aire ionizado en las estaciones de montaje, envasado seguro para ESD y, cuando se requiere, grados de material con carga de carbono.
Moldeo y Montaje en una Misma Celda Controlada
Operamos la celda de sala blanca ISO 8 y la operación de montaje y envasado en el mismo entorno controlado: prensas servohidráulicas dedicadas de 90 a 250 t con extracción robotizada, manejo de material cerrado, almacenamiento de moldes controlado, vestimenta y acceso por ducha de aire, monitorización ambiental por turno y control ESD que se extiende a las estaciones de montaje donde hay electrónica.
El alcance de montaje cubre encaje a presión y clip, atornillado con verificación de par, muelles, bisagras, juntas y sellos, conexión de cables y conectores, remachado térmico de insertos, casquillos a presión y soldadura por ultrasonidos con ensayo de resistencia por lote. La verificación posterior al montaje incluye inspección visual al 100 %, verificación dimensional por CMM, comprobación con calibres pasa/no pasa, muestreo AQL según ANSI/ASQ Z1.4 Nivel II y ensayos funcionales de fuerza de encaje, fugas y presión, grado IP y continuidad eléctrica. El envasado abarca desde blíster y clamshell hasta bandeja antiestática e inserto de espuma a medida, con marcado por código de barras, número de serie y láser.
Nuestra página de montaje y envasado cubre el detalle del proceso; la de dispositivos médicos las categorías de producto que fabricamos.
Si actualmente compra moldeo y montaje a dos proveedores y quiere ver dónde le está costando el traspaso, envíenos el plano de la pieza y la descripción del proceso de montaje. Le diremos qué cotas derivadas del montaje deben figurar en el plano de moldeo y cómo debe ser el traspaso entre los dos pasos.
Envíe su plano y su proceso de montaje para una revisión conjunta →