Fabricación de Tapas de Plástico
Tapas de plástico moldeadas por inyección a medida para electrónica, electrodomésticos, dispositivos médicos, equipos industriales, componentes de automoción y productos de consumo — del diseño del molde y el utillaje a la producción en serie.
Capacidades de Fabricación de Tapas de Plástico
Seis familias de tapas que diseñamos y moldeamos — desde tapas cosméticas Clase A hasta tapas protectoras y de acceso.
Tapas Cosméticas
Tapas donde la cara visible define la pieza — superficies Clase A, brillo o textura controlados y planitud mantenida en la cara A.
Tapas con Clips
Tapas sin tornillos con clips en voladizo, ganchos y retenciones — fuerza de retención equilibrada con la fuerza de montaje y la flexibilidad del material.
Tapas Atornilladas
Tapas fijadas con tornillos autorroscantes, insertos roscados o tornillos cautivos — geometría de jefe diseñada para soportar montajes repetidos sin fisurarse.
Tapas de Batería y Acceso
Tapas que se abren en servicio — pestillos, elementos de centrado y un ajuste que se mantiene firme tras abrir y cerrar repetidamente.
Tapas Protectoras
Tapas que protegen conectores, sensores y zonas funcionales — moldeadas como escudos rígidos o sobremoldeadas con labio sellante blando.
Tapas de Gran Formato
Tapas grandes y planas con requisitos estrictos de planitud — espesor de pared, nervios, punto de inyección y refrigeración se planifican contra el alabeo antes de cortar el molde.
Tipos de Tapas de Plástico que Fabricamos
Siete categorías de tapas para programas OEM. Las aplicaciones típicas reflejan las familias de piezas que moldeamos — no un catálogo.
| Tipo de Tapa | Función y aplicaciones típicas |
|---|---|
| Tapas Superiores | Cierran la abertura superior y protegen los componentes internos — paneles superiores de electrodomésticos · tapas superiores de dispositivos · cubiertas de equipos |
| Tapas Inferiores | Cierran la parte inferior y forman la superficie de apoyo — tapas inferiores de dispositivos · paneles de base · cubiertas de base de equipos |
| Tapas Frontales y Traseras | Cubren y acaban una cara visible — paneles frontales · tapas traseras · cubiertas de interfaz |
| Tapas de Batería | Cierran y protegen los compartimentos de batería — puertas de batería · tapas de compartimento |
| Tapas Protectoras | Protegen conectores, sensores o zonas funcionales — tapas de conector · tapas de sensor · tapas de borne |
| Tapas Decorativas | Soportan la apariencia visible del producto — paneles decorativos · tapas cosméticas |
| Tapas de Acceso | Permiten el acceso de servicio a componentes internos — paneles de servicio · tapas de mantenimiento |
Tapas de Plástico para Diferentes Aplicaciones
Dónde se usan las tapas que moldeamos, con las aplicaciones típicas de cada industria.
Electrónica
Tapas para dispositivos electrónicos, módulos e interfaces.
Aplicaciones típicas: tapas de dispositivos · tapas de conectores · tapas de batería · tapas de acceso
Dispositivos Médicos
Tapas para dispositivos médicos de diagnóstico, monitorización y portátiles.
Aplicaciones típicas: tapas de dispositivos · tapas de sensores · tapas de batería · tapas protectoras
Automoción
Tapas interiores y de componentes para programas de vehículos.
Aplicaciones típicas: tapas interiores · tapas de sensores · tapas de componentes electrónicos
Equipos Industriales
Tapas para equipos, controles y acceso de servicio.
Aplicaciones típicas: tapas de equipos · tapas de controladores · tapas de acceso · tapas protectoras
Electrodomésticos
Tapas y paneles para electrodomésticos.
Aplicaciones típicas: tapas de electrodomésticos · tapas de control · tapas decorativas
Productos de Consumo
Tapas para productos de consumo y wearables.
Aplicaciones típicas: tapas de producto · tapas cosméticas · tapas de batería
Consideraciones de Diseño para Tapas de Plástico
Las tapas se juzgan por cómo ajustan al cuerpo que cierran y por cómo se ven. La planitud y la apariencia se diseñan juntas, y la profundidad de textura debe equilibrarse con el ángulo de desmoldeo.
Espesor de Pared
Las tapas grandes y delgadas son el problema clásico de espesor — marcas de hundimiento, alabeo y llenados incompletos se remontan al tamaño de sección. Las paredes se dimensionan según el material y se mantienen lo más uniformes que permita el requisito de rigidez.
Control del Alabeo
Las tapas suelen ser grandes, relativamente delgadas y planas — el caso de alabeo más difícil en moldeo por inyección. Espesor de pared, nervios, punto de inyección, refrigeración, contracción del material y temperatura del molde se planifican juntos y se analizan antes de cortar el molde.
Diseño de Clips
Muchas tapas se montan sin tornillos — clips en voladizo, ganchos y retenciones moldeados. La geometría debe equilibrar fuerza de retención, fuerza de montaje y flexibilidad del material para que la unión encaje sin blanquearse ni fisurarse.
Jefes de Tornillo y Fijaciones
Las tapas atornilladas usan tornillos autorroscantes, insertos roscados o tornillos cautivos. El espesor de pared del jefe, su altura, la posición del tornillo y la instalación del inserto se definen en el DFM para que los jefes no hundan la cara opuesta ni se fisuren tras montajes repetidos.
Ajuste y Alineación
Una tapa se juzga contra el cuerpo que cierra — holgura, enrase, alineación y escalón son la calidad visible del producto. Son problemas de tolerancia y centrado, resueltos con la pieza de unión en la misma cadena dimensional.
Acabado Superficial
Los requisitos de acabado dependen de si la tapa es principalmente funcional, protectora o cosmética — de acabados SPI y texturas VDI a looks mate o brillante, pintura y gráficos impresos.
Desmoldeo y Expulsión
Las superficies grandes, paredes profundas y textura resisten la extracción. El ángulo de desmoldeo se define contra la profundidad de textura, y las posiciones de expulsión se eligen para no marcar la superficie cosmética donde se ve.
Materiales para Tapas de Plástico Moldeadas por Inyección
La selección del material de la tapa sigue la apariencia, el impacto y el entorno — una tapa visible puede necesitar un grado cosmético, mientras que una tapa protectora puede necesitar resistencia al impacto o a productos químicos.
| Material | Uso Típico |
|---|---|
| ABS | Apariencia y productos de consumo generales |
| PC | Requisitos de impacto más altos |
| PC/ABS | Electrónica — equilibrio entre apariencia e impacto |
| PP | Ligereza y resistencia química |
| PA | Requisitos de rendimiento mecánico |
| TPE / TPU | Funciones de tacto suave o tapas flexibles |
Tecnologías de Fabricación de Tapas de Plástico
Según la geometría de la tapa, los requisitos de apariencia y el volumen, seleccionamos el utillaje y el proceso de moldeo que encaja con el programa.
Moldeo Multicavidad
Moldes de 4, 8 y 16 cavidades para programas de tapas en volumen — llenado equilibrado para que las piezas de cada cavidad coincidan en apariencia y ajuste.
Moldeo por Inyección de Precisión
Dimensiones controladas en los elementos que definen el ajuste — inspección CMM y SPC en las cotas críticas tapa-cuerpo.
Moldeo con Insertos
Insertos metálicos moldeados directamente en las tapas — puntos de fijación roscados y casquillos colocados en el molde en lugar de ensamblarse después.
Sobremoldeo
TPE o TPU blando sobremoldeado sobre tapas rígidas para zonas de agarre, labios de sellado y superficies de tacto suave, moldeado en un solo ciclo.
Moldeo 2K
Tapas de dos componentes que combinan materiales duros y blandos o dos colores — sin paso posterior de ensamblaje ni pintura.
Moldeo de Pared Delgada
Para diseños adecuados, el moldeo de pared delgada puede reducir el uso de material y el peso de la pieza, pero exige un control cuidadoso del llenado, la refrigeración y el alabeo.
Elementos de las Tapas de Plástico
Los elementos que hacen que una tapa ajuste, se fije y se vea bien — especificados en el plano y moldeados en el útil.
Clip
Clips en voladizo y ganchos que montan la tapa sin fijaciones.
Jefe de Tornillo
Jefes dimensionados para tornillos autorroscantes o insertos roscados.
Nervio
Nervios que dan rigidez a grandes zonas planas sin paredes gruesas.
Elemento de Centrado
Centrados y guías que fijan la posición de la tapa en el cuerpo.
Desmoldeo
Ángulos de salida definidos contra la altura de pared y la profundidad de textura.
Plano de Partición
Situado donde menos se lee en las superficies visibles.
Posición de Expulsión
Disposición de expulsores planificada para no marcar las superficies cosméticas.
Textura Superficial
Textura del molde, nivel de brillo y acabado definidos superficie a superficie.
Casos de Estudio de Tapas de Plástico
Programas de tapas con datos publicados — materiales, número de cavidades y los requisitos que cada pieza debía cumplir.
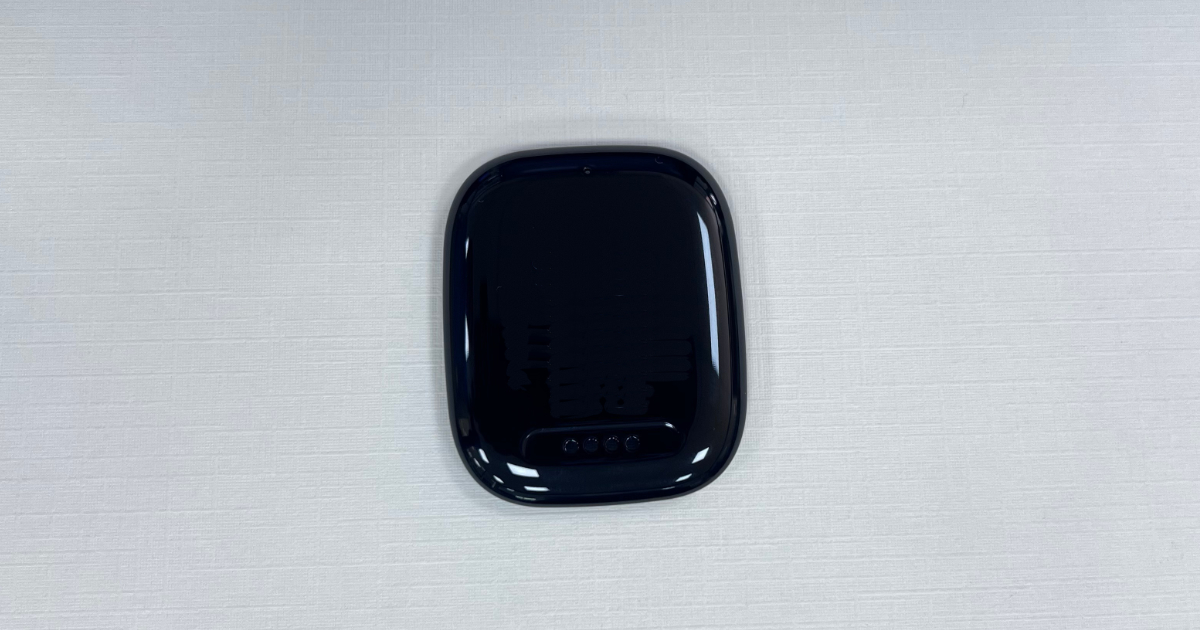
Tapa Trasera de Smartwatch
Electrónica de Consumo y Dispositivos Wearable · 8 cavidades · tolerancia ±0,2 mm
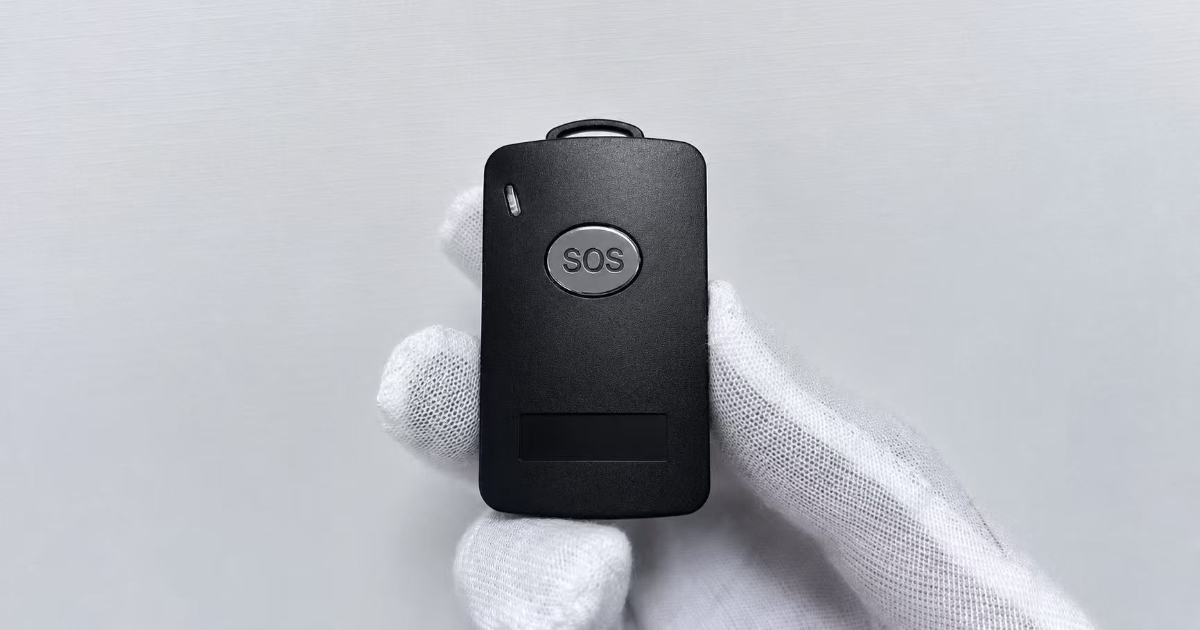
Colgante de Alerta Médico
Dispositivos Médicos y Sanidad · 2 cavidades · paredes de 1,6 mm · IP67
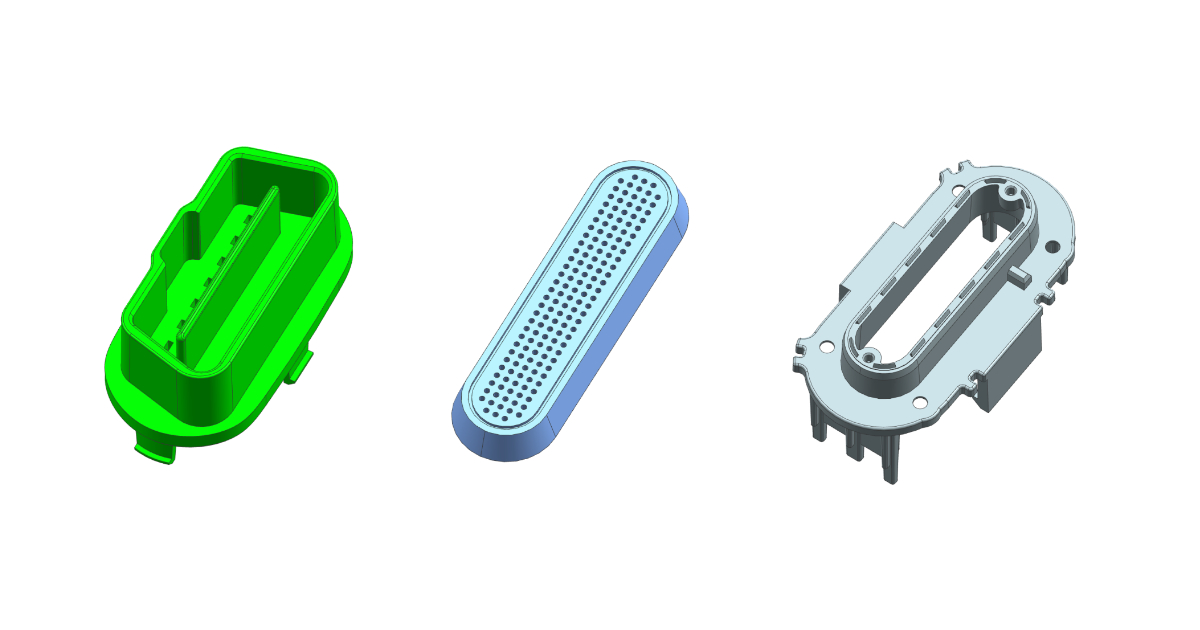
Dispositivo OBD Automotriz
Automotive · molde familia 1+1+1 · 50.000 ciclos
¿Qué Determina el Coste de una Tapa de Plástico?
Una tapa cosmética puede tener una geometría relativamente simple y aun así requerir costes adicionales de utillaje y acabado por requisitos estrictos de apariencia. Estos son los factores en programas de tapas.
Coste del Molde
- ✓Tamaño de la pieza
- ✓Complejidad de la pieza
- ✓Número de cavidades
- ✓Correderas y lifters
- ✓Sistema de canal caliente
- ✓Selección del acero del molde
- ✓Textura superficial
Coste de la Pieza
- ✓Material y grado
- ✓Peso de la pieza
- ✓Tiempo de ciclo
- ✓Tamaño de máquina
- ✓Volumen de producción
Operaciones Secundarias
- ✓Pintura
- ✓Impresión
- ✓Marcado láser
- ✓Montaje
Qué Necesitamos para Cotizar su Tapa de Plástico
Los proyectos de tapas se juzgan por ajuste y apariencia — identifique las caras A y los requisitos cosméticos desde el principio, porque determinan las decisiones de utillaje, textura y acabado.
Pieza y Plano
- ✓Archivo CAD 3D (STEP o IGES)
- ✓Plano 2D con tolerancias
- ✓Material y grado
- ✓Color y acabado superficial
- ✓Dimensiones críticas y tolerancia
- ✓Caras cosméticas críticas (caras A)
Producción y Cosmética
- ✓Volumen anual
- ✓Método de montaje (clip, tornillos o insertos)
- ✓Requisitos cosméticos (nivel de brillo, textura, igualación de color)
- ✓Requisitos funcionales especiales
FAQ sobre Fabricación de Tapas de Plástico
Preguntas de compras e ingeniería que más se repiten en programas de tapas.
¿Cuál es la diferencia entre una tapa de plástico y una carcasa?
Una carcasa forma la envolvente exterior completa de un producto. Una tapa cierra, protege o decora una región de él — una tapa superior, una puerta de batería, un panel frontal o una tapa de acceso. Ambas se moldean igual, pero se diseñan en torno a preguntas distintas: una carcasa en torno a la arquitectura completa del producto, y una tapa en torno al ajuste con el cuerpo que cierra y al aspecto de su superficie. Nuestra página de carcasas de plástico cubre el lado de las carcasas.
¿Qué materiales se usan habitualmente en tapas de plástico moldeadas por inyección?
ABS, PC, PC/ABS, PP, PA y TPE/TPU cubren la mayoría de aplicaciones de tapas — elegidos por apariencia, impacto, exposición química o tacto suave. Programas recientes usaron PC/ABS para una tapa trasera de smartwatch, ABS de grado médico para la tapa superior de un colgante de alerta y PC+ABS para una cubierta trasera automotriz. JBRplas moldea con una biblioteca de más de 500 grados cualificados.
¿Pueden las tapas de plástico montarse con clips?
Sí — los clips en voladizo, ganchos y retenciones se moldean directamente en la tapa, sin necesidad de tornillos. El diseño debe equilibrar fuerza de retención, fuerza de montaje y flexibilidad del material para que la unión se monte sin blanqueo ni fisuras. Un ejemplo reciente: una tapa trasera de smartwatch que se acopla a presión en un marco metálico mecanizado con precisión, con los clips perimetrales a 1,0–1,2 mm de espesor base en una pared uniforme de 2,0 mm. La guía de diseño snap-fit de nuestro blog cubre los límites de deformación y las reglas geométricas.
¿Pueden fabricar tapas de plástico texturizadas?
Sí — las tapas se texturizan en el molde con acabados SPI o texturas VDI, desde mate fino hasta grano estructurado, y distintas superficies de la misma pieza pueden llevar texturas diferentes. La profundidad de textura interactúa con el ángulo de desmoldeo y el acero del molde: texturas más profundas necesitan más desmoldeo para una extracción limpia, y la textura se aplica a la cavidad terminada. Cuando el programa pide un acabado brillante, normalmente se logra con un pulido del molde o pintura.
¿Pueden pintarse o imprimirse las tapas de plástico?
Sí. La pintura, la impresión, el marcado láser y el montaje son operaciones secundarias que ejecutamos para programas de tapas. Un ejemplo reciente: una tapa trasera de smartwatch con acabado negro brillante por pulverización, mantenida a ±0,2 mm y producida a 2.000.000 de piezas al año. Cuando el requisito de apariencia lo permite, moldear el color y la textura directamente en la pieza evita el coste de acabado — ese equilibrio se evalúa durante el DFM.
¿Cómo controlan el alabeo en tapas de plástico grandes?
Las tapas grandes y planas son el caso de alabeo más difícil en moldeo por inyección. El espesor de pared, la disposición de nervios, el punto de inyección, el diseño de refrigeración, la contracción del material y la temperatura del molde se planifican como un solo sistema, y el llenado y la refrigeración se analizan con Moldflow antes de cortar el molde. Como referencia: una tapa trasera de smartwatch moldeada en un útil PC/ABS de 8 cavidades mantiene una tolerancia de ±0,2 mm en producción a 2.000.000 de piezas al año.
¿Pueden fabricar tapas de plástico de pared delgada?
Para diseños adecuados, sí — el moldeo de pared delgada puede reducir el uso de material y el peso de la pieza, pero exige un control cuidadoso del llenado, la refrigeración y el alabeo. Un ejemplo reciente: la tapa superior de un colgante médico de alerta moldeada con 1,6 mm de espesor de pared y 7 gramos, manteniendo el sellado IP67 en producción en serie. No toda tapa es candidata a pared delgada — el espesor se evalúa frente a rigidez, impacto y longitud de flujo durante el DFM.
¿Pueden producir tapas de plástico en grandes volúmenes?
Sí — 27 máquinas de moldeo por inyección de 90 a 650 T, con moldes multicavidad de hasta 16 cavidades. Los programas actuales de tapas producen 2.000.000 de piezas al año para una tapa trasera de smartwatch y 500.000 al año para la tapa de un colgante médico de alerta, ambos con capacidad de proceso documentada.