Fabricante de Conectores de Plástico
Carcasas de conector y componentes plásticos de precisión moldeados por inyección para electrónica, automoción, industria, dispositivos médicos y aplicaciones eléctricas.
JBRplas se centra en el moldeo por inyección de precisión de carcasas y componentes de conector. Los terminales y contactos metálicos pueden suministrarse como insertos aportados por el cliente o específicos del proyecto cuando sea aplicable.
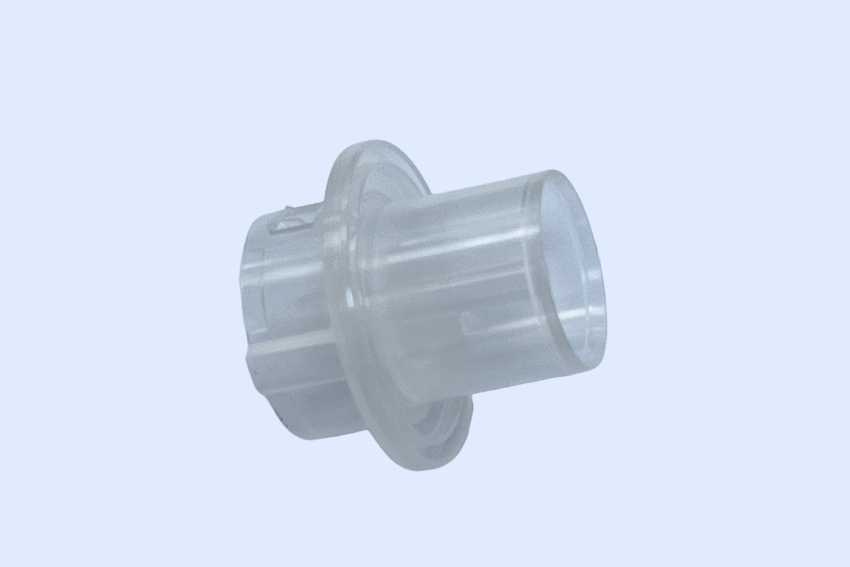
Fabricación de Precisión de Conectores de Plástico
Seis áreas de un programa de conector — desde el control dimensional y el utillaje hasta la selección de material y la producción en serie.
Control Dimensional Estricto
El rendimiento de un conector lo definen las dimensiones de cavidad, el paso, la alineación y las medidas de acoplamiento. Estos rasgos se identifican en el DFM, se mecanizan en el molde y se controlan en producción — no solo se verifican en la primera muestra.
Moldes Multicavidad
Los componentes de conector suelen ser piezas de gran volumen. Los moldes multicavidad reducen el coste unitario en series largas, con llenado equilibrado para que cada cavidad produzca una pieza dimensionalmente idéntica.
Moldeo de Precisión
Moldeo de tolerancia estrecha respaldado por inspección CMM y SPC en producción, sobre las cotas que el conector debe cumplir.
Moldeo con Insertos
Cuando el programa utiliza pines, terminales o insertos roscados metálicos, el moldeo con insertos los coloca en el molde y el plástico se moldea a su alrededor — sin paso de montaje posterior.
Plásticos de Ingeniería
La selección de material sigue los requisitos eléctricos, mecánicos y térmicos de la aplicación — desde PBT y PA hasta PPS, PEEK y LCP.
Producción en Gran Serie
27 máquinas de inyección de 90T a 650T con moldes multicavidad en programas de conector de larga duración, con capacidad de proceso documentada.
Tipos de Componentes de Conector de Plástico que Fabricamos
Los componentes de conector típicos incluyen las familias siguientes. Las aplicaciones indicadas reflejan las familias de piezas que moldeamos — no un catálogo.
| Tipo de Componente | Función y Aplicaciones Típicas |
|---|---|
| Carcasas de Conector | El cuerpo moldeado que aloja los contactos y define la forma externa del conector — electrónica · automoción · equipos industriales |
| Carcasas de Enchufe | La mitad macho que se inserta en la base — conjuntos de cable · conectores de dispositivo |
| Carcasas de Base | El lado hembra que recibe el enchufe — conectores montados en placa · conectores de panel |
| Carcasas de Terminales | Cuerpos que sujetan y posicionan los terminales dentro de la carcasa — conectores multipin · mazos de cables |
| Carcasas de Conector PCB | Cuerpos moldeados para montaje en placa y soldadura reflow o through-hole — conectores a nivel de placa |
| Carcasas Wire-to-Board | Carcasas que alinean un conector de cable con su contraparte de placa — placas de control · conexiones de sensor |
| Carcasas Wire-to-Wire | Carcasas que bloquean dos conectores de cable entre sí — mazos de cables · conjuntos de cable |
| Componentes de Conector de Cable | Cuerpos moldeados y rasgos de alivio de tensión para terminaciones de cable — conjuntos de cable · cables de sensor |
Componentes de Conector de Plástico para Diferentes Industrias
Dónde se utilizan los componentes de conector que moldeamos, con las aplicaciones típicas de cada industria.
Automoción
Componentes de conector para sistemas eléctricos y electrónicos del vehículo.
Aplicaciones típicas: conectores de automoción · conectores de sensor · conectores de módulo de control · conectores de cableado
Electrónica
Componentes de conector para dispositivos electrónicos, placas y módulos.
Aplicaciones típicas: conectores PCB · conectores de cable · conectores board-to-board · conectores de dispositivo
Equipos Industriales
Conectores para controles, sensores y equipos de automatización.
Aplicaciones típicas: conectores de sensor · conectores de control · conectores para equipos de automatización
Dispositivos Médicos
Componentes de conector para equipos y dispositivos médicos.
Aplicaciones típicas: conectores de equipos médicos · conectores de sensor · conectores eléctricos internos
Electrónica de Consumo
Componentes de conector para dispositivos de consumo y sus cables.
Aplicaciones típicas: conectores de carga · conectores de cable · conectores de dispositivo
Consideraciones de Diseño de Conectores de Plástico
Las piezas de conector son pequeñas, funcionales y guiadas por tolerancias. Aquí las decisiones de diseño tratan del acoplamiento, el posicionamiento y el desmoldeo — no de la apariencia.
Precisión Dimensional
El rendimiento del conector lo definen las dimensiones de cavidad, el paso, la alineación, las medidas de acoplamiento y la posición de los terminales. Variaciones dimensionales pequeñas pueden afectar al acoplamiento y al montaje, por lo que las cotas críticas se identifican en el DFM y se controlan durante toda la producción.
Cavidades de Terminal
Cuando la carcasa aloja terminales metálicos, la geometría de cavidad, la retención del terminal, su alineación, la dirección de inserción, el diseño de machos y la expulsión deben funcionar juntos. Los machos forman las cavidades, y su apoyo en el molde decide la consistencia con que asientan los terminales.
Rasgos de Bloqueo
Pestañas de bloqueo, clips, pestillos y retenciones mantienen el conector acoplado bajo vibración y carga de cable. La estructura de bloqueo debe equilibrar fuerza de retención, fuerza de montaje y propiedades del material — un pestillo lo bastante rígido para sujetar suele serlo también para romper en el montaje.
Interfaz de Acoplamiento
La interfaz de acoplamiento decide la alineación, la fuerza de inserción, el juego de acoplamiento, la consistencia dimensional y la repetibilidad. Estas cotas no se pueden juzgar sin la pieza contra la que se acopla, por eso el conector macho forma parte de la revisión DFM.
Ángulo de Desmoldeo
Los cuerpos de conector llevan muchas cavidades, machos y rasgos pequeños que se resisten al desmoldeo. El ángulo se equilibra contra la geometría de cavidad, la textura, los requisitos dimensionales y la vida del molde — y se aplica de forma consistente en paredes, nervios y rasgos de macho.
Expulsión
Las piezas de conector son pequeñas, de pared delgada y complejas — el caso más difícil para la expulsión. La posición de los eyectores y los machos se planifica para que las piezas salgan sin deformarse y para que ninguna marca de eyector caiga sobre una superficie de acoplamiento o dentro de una cavidad de terminal.
Paredes Delgadas y Rasgos Pequeños
En diseños de conector con paredes delgadas o rasgos pequeños, el comportamiento de llenado, el venteo, la temperatura del molde, el diseño de la colada y la selección de material requieren una evaluación cuidadosa. Aquí es donde aparecen las faltas de llenado y el alabeo, por lo que estos rasgos se revisan uno a uno en el DFM.
Flujo y Venteo
Las cavidades de terminal y los machos estrechos atrapan aire y dividen el frente de flujo. El equilibrio de llenado, las bolsas de aire, las líneas de soldadura y el venteo se analizan antes de cortar el molde, para que el gas escape y los frentes se reúnan donde menos daño hacen.
Materiales para Componentes de Conector Moldeados por Inyección
La selección de material depende de la temperatura, los requisitos eléctricos, la carga mecánica, la estabilidad dimensional, la exposición química y los requisitos de producción. Estas son las familias que más procesamos para componentes de conector.
| Material | Consideraciones Típicas |
|---|---|
| PBT | Estabilidad dimensional y aplicaciones eléctricas |
| PA / Nylon | Rendimiento mecánico y tenacidad |
| PA-GF | Mayor rigidez — el contenido de fibra también cambia la contracción y la anisotropía |
| PC | Resistencia al impacto |
| PC/ABS | Equilibrio de propiedades mecánicas y aspecto |
| PPS | Aplicaciones de alta temperatura y exigencia química |
| PEEK | Aplicaciones de altas prestaciones |
| LCP | Aplicaciones de conector eléctrico de precisión y alta fluidez |
Selección de Material para Componentes de Conector Eléctrico
La carcasa de un conector forma parte del sistema eléctrico, así que la selección de material va más allá de las propiedades mecánicas.
Requisitos de Aislamiento
La carcasa aísla los contactos entre sí y del exterior. Los espesores de pared, las distancias de fuga y de aislamiento y la rigidez dieléctrica del material importan allí donde hay tensión.
Resistencia a la Temperatura
La temperatura de servicio continuo — y la exposición a soldadura, en conectores montados en placa — reduce rápidamente la lista de materiales. Una carcasa que se ablanda en servicio pierde la retención de los terminales.
Estabilidad Dimensional
Una carcasa que se mueve después del moldeo no acopla de forma fiable. Los grados de baja contracción y baja fluencia mantienen el paso y las cotas de cavidad a través de ciclos térmicos y del tiempo.
Grados Ignífugos
Muchos programas eléctricos y electrónicos exigen grados UL94 V-0. Los ignifugantes cambian el comportamiento del material — mayor viscosidad, ventana de proceso más estrecha y más gas en la cavidad — y el proceso se ajusta a ese comportamiento.
Resistencia Química
Los limpiadores de contactos, fundentes, lubricantes y la exposición ambiental pueden atacar una carcasa. La compatibilidad química se comprueba frente a los materiales que el conector encuentra en el montaje y en servicio.
Los requisitos finales de material y cumplimiento se especifican según la aplicación del cliente y las normas sectoriales aplicables. Indíquenos la norma que debe cumplir la pieza y moldeamos el grado que la cumple.
Diseño de Molde de Inyección para Componentes de Conector
Cómo se construye el molde alrededor de los rasgos críticos de la pieza — las decisiones que determinan si la consistencia cavidad a cavidad aguanta en serie.
- 01 Machos Forman las cavidades de terminal y los taladros pequeños; su apoyo y refrigeración definen el layout
- 02 Insertos de Cavidad Portan los rasgos estrechos y se sustituyen individualmente
- 03 Correderas y Elevadores Forman retenciones y aberturas laterales que bloquean el desmoldeo
- 04 Diseño de Colada Define el equilibrio de llenado, la posición de las líneas de soldadura y cómo llega el fundido a los machos delicados
- 05 Refrigeración Diseñada según la forma de la pieza — la refrigeración desigual es lo que alabea las piezas pequeñas
- 06 Venteo Venteos colocados donde se forman bolsas de aire alrededor de machos y cavidades de terminal
- 07 Expulsión Planificada sobre superficies internas para que las caras de acoplamiento queden limpias
- 08 Equilibrio Multicavidad Consistencia cavidad a cavidad en todo el molde
Tecnologías de Moldeo por Inyección para Conectores
Según la geometría, la tolerancia y el volumen del conector, seleccionamos el utillaje y el proceso de moldeo que encaja con el programa.
Moldeo por Inyección de Precisión
La capacidad central — moldeo de tolerancia estrecha con inspección CMM y SPC sobre las cotas críticas del conector.
Moldes Multicavidad
Moldes de 4, 8 y 16 cavidades con llenado equilibrado para que las piezas de cada cavidad cumplan el mismo objetivo dimensional.
Moldes de Canal Caliente
Reducen el desperdicio de colada y mejoran la eficiencia en piezas de conector de gran volumen.
Moldeo con Insertos
Pines, terminales e insertos roscados metálicos moldeados dentro de la carcasa en un solo ciclo.
Producción Automatizada
Donde el volumen lo justifica, la producción automatizada reduce la variación ciclo a ciclo y la mano de obra.
Producción en Gran Serie
Producción de larga duración en 27 máquinas de 90T a 650T, con capacidad de proceso documentada.
Control Dimensional para Componentes de Conector
Las piezas de conector se juzgan por cotas que deben aguantar disparo tras disparo — por eso la inspección se planifica alrededor de los rasgos que el conector debe cumplir.
Inspección de Primera Muestra
Cotas críticas medidas contra el plano en muestras T1 — cavidad a cavidad, antes de liberar la producción.
Inspección CMM
Medidas de acoplamiento, paso y posiciones de terminal medidas en una máquina de medición por coordenadas — rasgos que un calibre no puede verificar.
SPC en Producción
Cotas críticas monitorizadas con control estadístico de proceso durante la producción, con capacidad documentada.
Inspección en Proceso
Controles dimensionales y visuales a intervalos definidos durante el moldeo — rebabas, faltas de llenado y marcas de eyector se detectan en la máquina, no en el cliente.
Documentación
Informes de inspección, certificados de material y registros de proceso se envían con las piezas, según los requisitos del programa.
Verificación de Ajuste
Cuando hay muestras montadas disponibles, la carcasa se comprueba contra su pieza de acoplamiento — la única prueba que demuestra que la interfaz funciona.
Sistemas de calidad ISO 9001 e ISO 13485. El moldeo en sala limpia está disponible para programas de conectores médicos.
Casos de Estudio Relacionados de Piezas Plásticas de Precisión
No es una carcasa de conector. Es el programa publicado más cercano al trabajo de conector — pines insertados, tolerancias estrechas y producción multicavidad.

¿Qué Determina el Coste de un Conector de Plástico?
El coste de un conector se concentra en el molde — machos, número de cavidades y rasgos de precisión — antes de que el precio unitario lo fijen el material y el tiempo de ciclo.
Coste del Molde
- ✓Número de cavidades
- ✓Machos e insertos de cavidad
- ✓Correderas y elevadores
- ✓Sistema de canal caliente
- ✓Selección de acero
- ✓Requisitos de tolerancia
Coste de la Pieza
- ✓Material y grado
- ✓Peso de la pieza
- ✓Tiempo de ciclo
- ✓Número de cavidades
- ✓Automatización
Operaciones Secundarias
- ✓Montaje de insertos
- ✓Inserción de terminales
- ✓Marcado
- ✓Inspección
Qué Necesitamos para Presupuestar su Conector de Plástico
Un conector no se puede presupuestar solo con su plano — la pieza de acoplamiento decide qué cotas son críticas.
Pieza y Plano
- ✓Archivo CAD 3D (STEP o IGES)
- ✓Plano 2D con tolerancias
- ✓Especificación de material
- ✓Cotas críticas y requisitos de tolerancia
- ✓Acabado superficial
- ✓Normas aplicables
Producción e Interfaz
- ✓Volumen anual
- ✓Información del conector o pieza de acoplamiento
- ✓Especificación de terminales
- ✓Requisitos de insertos
- ✓Método de montaje
La pieza de acoplamiento importa más en esta familia que en ninguna otra — muchas cotas de la carcasa no se pueden juzgar sin la pieza con la que encaja. Envíenos el plano o el archivo 3D del conector de acoplamiento si lo tiene.
Preguntas Frecuentes sobre Fabricación de Conectores de Plástico
Preguntas de compras e ingeniería que respondemos con más frecuencia en programas de conector.
¿Qué materiales plásticos se usan habitualmente en carcasas de conector?
PBT, PA, PA-GF, PC, PC/ABS, PPS, PEEK y LCP cubren la mayoría de los programas de carcasa de conector — elegidos por estabilidad dimensional, comportamiento eléctrico, temperatura, carga mecánica y proceso de montaje. PBT y PA son los caballos de batalla de las carcasas de conector; PPS, PEEK y LCP entran donde la temperatura o la precisión exigen más. JBRplas moldea con una biblioteca de más de 500 grados cualificados.
¿Pueden fabricar carcasas de conector de precisión?
Sí — el moldeo de precisión es la capacidad central de esta página. Cotas críticas como el paso, las medidas de acoplamiento y las posiciones de terminal se identifican en el DFM, se mecanizan en el molde y se verifican con inspección CMM y SPC en producción. Como referencia de un programa comparable: un molde de PC de 16 cavidades para una carcasa de precisión mantiene ±0,05 mm, con un Cpk de peso cavidad a cavidad de 1,52.
¿Puede JBRplas fabricar moldes de conector multicavidad?
Sí — construimos moldes multicavidad de hasta 16 cavidades, con canales equilibrados, refrigeración independiente y validación de peso cavidad a cavidad durante la cualificación del proceso. El utillaje multicavidad es la vía por la que baja el coste unitario de los componentes de conector, que suelen ser piezas de gran volumen.
¿Pueden las carcasas de conector incluir insertos metálicos?
Sí — los insertos roscados, casquillos y pines pueden moldearse dentro de un cuerpo de conector mediante moldeo con insertos, sin paso de montaje posterior. Los insertos se cargan en el molde y el plástico se moldea a su alrededor, con un sistema de posicionamiento que mantiene cada inserto en su sitio durante la inyección.
¿Pueden moldear alrededor de terminales metálicos?
Sí. Cuando los terminales o pines son aportados por el cliente o específicos del proyecto, pueden recubrirse como insertos. Un ejemplo publicado: un molde de insertos de ABS de 4 cavidades que porta cinco pines metálicos de 1,6 mm por pieza. Cada pin se sujeta con insertos de posicionamiento dedicados en el asiento y en la punta, y el sistema de colada se equilibró con Moldflow para que la presión del fundido envuelva cada pin de forma simétrica en lugar de empujarlo lateralmente.
¿Qué tolerancias se pueden alcanzar en componentes de conector de plástico?
La tolerancia depende del tamaño de la pieza, el rasgo, el material y el diseño del molde, por lo que se fija rasgo a rasgo durante el DFM en lugar de presupuestarse como un único número. Cuando el programa lo exige, mantenemos ±0,05 mm en cotas críticas y verificamos con CMM y SPC. La referencia publicada: una carcasa de precisión de 32,8 mm moldeada en un útil de 16 cavidades mantuvo todas las cotas críticas dentro de ±0,04 mm en producción, a 2.500.000 piezas al año.
¿Pueden fabricar componentes de conector en gran volumen?
Sí — 27 máquinas de inyección de 90T a 650T con moldes multicavidad en programas de larga duración, con capacidad de proceso documentada. Hay programas de gran serie funcionando a 2.500.000 piezas al año desde un solo molde de 16 cavidades.
¿Ofrecen análisis DFM para carcasas de conector?
Sí — la revisión DFM forma parte de cada presupuesto. Revisamos espesor de pared, desmoldeo, disposición de machos y cavidades, colada, expulsión, venteo y la pila de tolerancias frente a la pieza de acoplamiento, e informamos de los puntos que afectarían al coste del molde, al tiempo de ciclo o a la calidad de la pieza antes de cortar el acero.
¿Fabrican también los terminales metálicos?
No — JBRplas se centra en carcasas y componentes de conector de plástico moldeados por inyección. Los terminales y contactos metálicos se gestionan según el alcance concreto del proyecto y los requisitos aportados por el cliente: normalmente los suministra el cliente y se insertan en la carcasa por moldeo. Este es el punto de alcance que conviene confirmar antes de una solicitud de conector.