Lista de Verificación de Proveedores
Auditoría de Proveedores de Moldeo por Inyección | Lista de Verificación en 5 Fases
Cinco fases para auditar a un proveedor de moldeo por inyección — documentos, auditoría en planta, muestras FAI/PPAP, prueba piloto y seguimiento continuo.
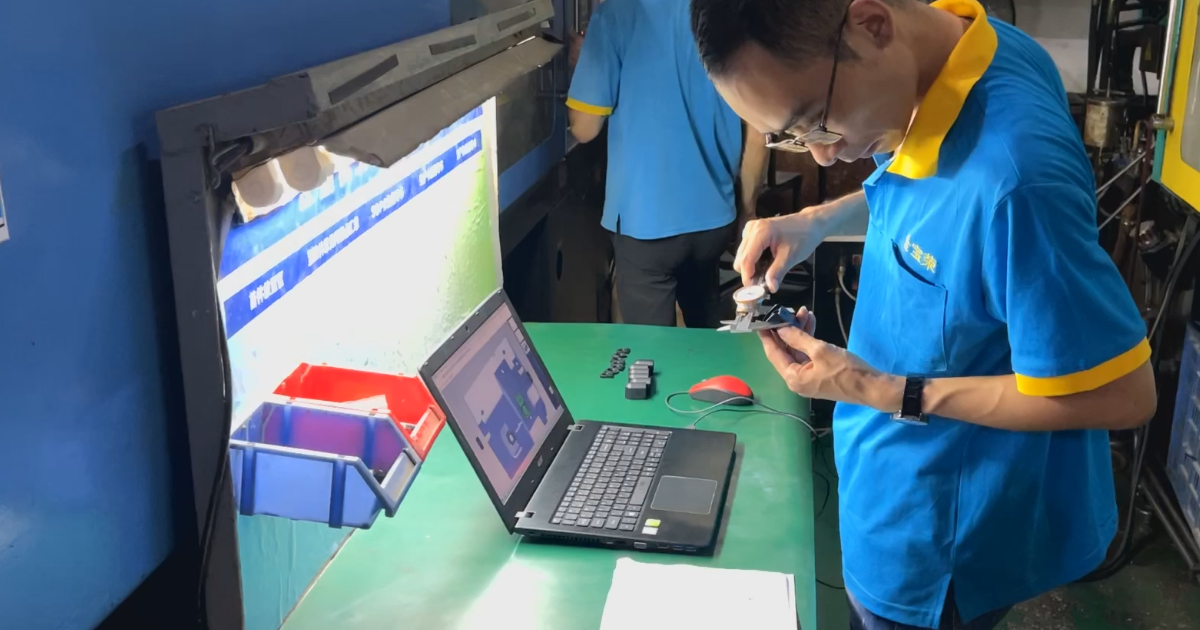
Cualificar a un nuevo proveedor de moldeo por inyección parece sencillo según las respuestas al RFQ — todas las fábricas envían certificados ISO, listas de capacidades y afirmaciones de «control de calidad estricto». La tarea es convertir esas afirmaciones en hechos verificados antes de emitir una orden de compra. El coste de descubrir la verdad durante la producción es una línea de montaje parada y un lanzamiento de producto fallido.
Esta página es la lista de verificación, organizada como se ejecuta realmente la cualificación — cinco fases, cada una con un estándar de aprobación. Úsela como plan de auditoría, lista de documentos a solicitar o hoja de puntuación para comparar proveedores. La versión completa de 4 páginas con puntos de control en planta está disponible como PDF gratuito más abajo.
Qué Verifica la Cualificación
La selección compara candidatos entre sí. La cualificación verifica un candidato frente a tres requisitos:
- Capacidad técnica — el proveedor puede fabricar su pieza. Se verifica mediante revisión de ingeniería, DFM y medición de muestras.
- Capacidad de producción — el proveedor puede fabricar suficientes unidades de su pieza, a tiempo. Se verifica mediante tiempo de máquina, planes de utillaje y carga de trabajo.
- Control — el proveedor detecta la deriva del proceso antes que usted. Se verifica mediante datos SPC, disciplina documental y la propia auditoría.
La mayoría de las cualificaciones fallidas fallan en el tercer punto, porque es el único que una muestra no puede demostrar. Una muestra T1 impecable demuestra capacidad técnica. Solo los datos de proceso demuestran control.
Las Cinco Fases
| Fase | Elemento Clave | Estándar de Aprobación |
|---|---|---|
| 1. Documentos | Certificados ISO, lista de equipos, documentación de muestras reciente | El alcance cubre el moldeo; documentos con fecha de los últimos 12 meses |
| 2. Auditoría — instalaciones | Número de máquinas, mantenimiento, manejo de materiales | La planta coincide con la lista de equipos |
| 2. Auditoría — calidad | Calibración, SPC activo en planta, trazabilidad | El inspector demuestra un gráfico SPC en vivo |
| 2. Auditoría — ingeniería | Profundidad DFM, Moldflow, registros de moldes, ECN | Puede explicar la posición del punto de inyección en un molde en funcionamiento |
| 2. Auditoría — proceso | Monitorización de disparos, intervalo de muestreo, hojas de ajuste | Los datos fluyen de la máquina al gráfico sin transcripción |
| 2. Auditoría — suministro | Stock de resina, proveedores secundarios, embalaje | Nombra el plan de contingencia por retraso de resina |
| 3. Muestras | Primera pieza (FAI), estudio Cpk, certificado de material, datos de prueba del molde | Cpk ≥ 1,33 (≥ 1,67 en precisión), datos antes de la aprobación |
| 4. Piloto | Tasa de defectos en rampa, conjunto documental | <1 % en 90 días con tendencia a <0,3 % |
| 5. Continuo | OTD, PPM, CAPA, calibración, aviso de cambios | Umbrales definidos, revisados mensualmente |
Detalle de las Fases
Fase 1 — Revisión documental. Solicite certificados ISO (el alcance debe cubrir explícitamente el moldeo por inyección y la fabricación de moldes), una lista de equipos con marcas y tonelaje, el manual de calidad, documentación de muestras de un programa reciente (FAI, CoC, certificado de material — con fecha de los últimos 12 meses), política de propiedad de moldes, política de NDA y registro mercantil. Dos señales importan más que los documentos: la rapidez con que llegan y si están actualizados. Un proveedor cuyos documentos tardan tres semanas en reunirse tardará tres semanas en responder a una CAPA.
Fase 2 — Auditoría en planta. Recorra la planta contrastándola con la lista de equipos — cuente las prensas. Compruebe registros de mantenimiento, manejo de materiales, certificados de calibración, gráficos SPC en vivo, trazabilidad de lote desde la bolsa de resina hasta la caja terminada y la capacidad del taller de moldes (sin taller propio no hay mantenimiento de moldes). Pida a ingeniería que explique por qué el punto de inyección está donde está en un molde en funcionamiento. La lista completa de 20 puntos en planta está en el PDF.
Fase 3 — Muestras. Solicite primero el informe DFM — es el primer artefacto técnico del proveedor y fija el estándar de profundidad para todo lo demás. Después, informes dimensionales T1 con valores medidos, informe completo de primera pieza (FAI), certificados de material vinculados al lote de resina real, datos de prueba del molde (tiempo de ciclo, presiones, temperaturas) y PPAP Nivel 3 para programas de automoción con Cpk ≥ 1,33 en cotas críticas. Una regla estructural: solicite los datos de muestra antes de aprobar la muestra.
Fase 4 — Piloto. Defina los criterios antes de la tirada: tasa de defectos en rampa por debajo del 1 % en 90 días, con tendencia a la baja; por debajo del 0,3 % en régimen estable. Apruebe el conjunto documental — Plan de Control, PFMEA, instrucciones de trabajo, especificación de embalaje, plantilla de CoC, plan de inspección. Pruebe la ruta logística, no solo las piezas: embalaje, etiquetado, documentación de exportación, la ruta de envío real.
Fase 5 — Continuo. La cualificación no es un evento único. Monitorice la entrega a tiempo (acción por debajo del 95 % durante dos meses), los PPM de defectos, la capacidad de respuesta CAPA (umbral de 14 días), el estado de calibración, los registros de mantenimiento de moldes y los cambios de material o proceso no notificados. Requalifique cuando el programa añada una familia de material, se transfiera el molde, el volumen cambie más del 50 % o la producción se detenga 12 meses.
Para el contexto de ingeniería completo, consulte nuestros artículos control de calidad en moldeo por inyección y cualificación de proveedores. Si aún está en la fase de selección, empiece por cómo elegir un proveedor en China.
Si Nos Está Auditando a Nosotros
Cada punto de esta lista corresponde a información que publicamos abiertamente — diseñada exactamente para este proceso:
- Certificaciones — ISO 9001:2015 e ISO 13485:2016, detalles del alcance, conformidad RoHS
- Lista de equipos — 27 prensas (90–650 T), CNC, EDM, corte por hilo, rectificado, con marcas y tonelaje
- Sistema de calidad — SPC, inspección CMM, trazabilidad de lote, documentación PPAP
- Visita a la fábrica — la planta, antes de reservar una visita
Descargue la lista completa más abajo — sirve como hoja de puntuación para cualquier proveedor, incluidos nosotros.
Lista de verificación lista
Su descarga está lista más abajo. También le enviaremos una copia por correo electrónico.
Descargar PDF (4 páginas)