Guía de Costes de Moldeo por Inyección
Guía de Costes de Moldeo por Inyección | Precios de Moldes y Piezas
¿Cuánto cuesta un molde de inyección? Factores del coste del utillaje, economía del precio por pieza, ejemplos reales de proyecto y cómo comparar cotizaciones.
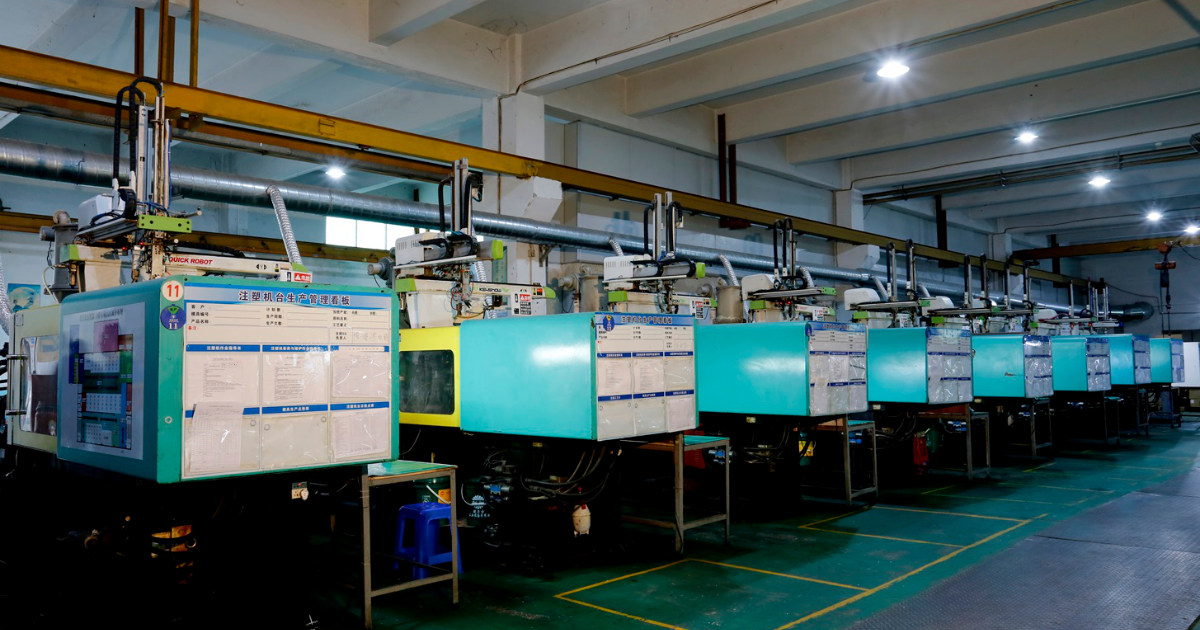
Un comprador envía un archivo 3D a tres fabricantes de moldes y recibe tres cotizaciones. El primero cotiza $3.800 por el molde y $0,85 por pieza. El segundo cotiza $8.500 y $0,52. El tercero cotiza $22.000 y $0,28.
Las tres son correctas. Están cotizando tres moldes distintos: un molde prototipo de aluminio, un molde de producción P20 monocavidad y un molde H13 de cuatro cavidades con canal caliente. Cada uno es la elección correcta — para un escenario de producción distinto.
Esta guía explica qué determina el coste del molde y el coste de la pieza, cuánto cuestan los programas típicos y cómo comparar cotizaciones para que esté comparando el mismo molde. Si tiene un archivo de pieza, devolvemos un informe DFM por escrito con utillaje y precio por pieza en 24 horas — solicite una cotización al final de esta página.
Qué Determina el Coste del Molde
No existe un único «precio de molde». El coste del molde es función de cinco variables:
| Factor | Impacto en el Coste |
|---|---|
| Número de cavidades | El factor individual más importante. Un molde de 4 cavidades cuesta 2,5–3× un molde de 1 cavidad, pero reduce el coste de pieza a ~25 % |
| Grado de acero | Base P20 → H13 1,4–1,8× → acero inoxidable S136 1,8–2,5× |
| Complejidad de la pieza | Correderas $800–$2.500 cada una, elevadores $500–$1.500, pulido alto 8–20 horas de trabajo manual |
| Canal caliente | +$3.000–$15.000 en el molde, se amortiza con el ahorro de material en volumen |
| Tamaño del molde | Las piezas grandes necesitan bases de molde grandes — el volumen de acero, el tiempo de mecanizado y la manipulación escalan |
El detalle de ingeniería completo — selección de acero, economía de la cavitación y cálculos de retorno — está en nuestro artículo desglose de costes de moldeo por inyección. Aquí nos centramos en qué significan las cifras para su presupuesto.
Qué Determina el Coste por Pieza
Una vez construido el molde, cada pieza cuesta:
Coste de Pieza = Material + Tiempo de Máquina + Mano de Obra + Operaciones Secundarias + Embalaje
El material suele representar el 40–60 % del coste de la pieza. Las resinas básicas (PP, PE) cuestan $1,50–$3,00/kg; las resinas de ingeniería (ABS, PC, PA, POM) $3,00–$8,00/kg; los grados de altas prestaciones (PEEK, PPS, PEI) $30–$90+/kg.
El tiempo de máquina es el segundo componente, valorado por tarifa horaria de máquina ($18–$35/hora para una prensa de tamaño medio en Shenzhen). La cavitación es la palanca más importante: duplicar las cavidades reduce aproximadamente a la mitad el coste de transformación por pieza.
Costes Típicos de Programa
Tres programas representativos, basados en piezas similares a las que moldeamos para nuestros casos de estudio:
| Pieza | Molde | Coste de Pieza | Total del Programa a 10.000 Unidades |
|---|---|---|---|
| Clip electrónico pequeño (POM, 3 g, 1 cavidad P20) | $3.500 | ~$0,17 | ~$5.200 |
| Carcasa de dispositivo (PC/ABS, 85 g, 2 correderas) | $8.500 | ~$0,70 | ~$15.500 |
| Soporte de automoción (PA66-GF30, 180 g, 3 correderas, PPAP) | $22.000 | ~$1,50 | ~$37.000 |
Todas las cifras monetarias son ilustrativas. Los costes reales dependen del precio de mercado de las resinas, la geometría de la pieza, la carga de prensas y los tipos de cambio. Cada RFQ recibe una cotización específica basada en su archivo de pieza, especificación de material y volumen de producción.
Cómo Comparar Cotizaciones de Forma Justa
El error más caro en el abastecimiento es comparar cotizaciones de moldes distintos. Dos fabricantes de moldes que cotizan «su pieza» pueden estar cotizando:
- Diferentes grados de acero (P20 vs H13 — distinta vida útil, distinto precio)
- Diferentes números de cavidades (monocavidad vs multicavidad)
- Diferentes supuestos sobre volumen y vida útil en disparos
La solución es la especificación: envíe a cada proveedor el mismo grado de acero, número de cavidades, volumen anual, acabado superficial y vida útil objetivo en disparos. Si solo envía un archivo 3D con «por favor, cotice», recibirá cotizaciones de moldes distintos — y la comparación no tendrá sentido. Nuestra guía de preparación de RFQ incluye la lista de verificación completa.
En programas de volumen, la economía cambia: la amortización del utillaje, la estrategia multicavidad y el retorno del canal caliente dominan la decisión. Consulte fabricación de alto volumen para ver cómo abordamos los programas de producción y fabricación de moldes multicavidad para el utillaje en sí.
Preguntas Frecuentes
¿Por qué varían tanto las cotizaciones de moldes entre proveedores?
Diferencias en el grado de acero y la vida útil, supuestos no declarados sobre cavitación y refrigeración, y diferencias reales en la estructura de costes indirectos y margen. Especifique acero, cavidades y vida útil en disparos en su RFQ y todas las cotizaciones serán de lo mismo.
¿Cuál es el mayor error de coste que cometen los compradores?
Elegir el molde más barato y pagarlo después en el coste por pieza durante los próximos cinco años. Un ahorro de $3.000 en el molde se pierde en 30.000 piezas si el coste de pieza es $0,10 más alto.
¿Cobran por el análisis DFM?
No. La revisión DFM está incluida con cada cotización — un informe por escrito que cubre recomendación de material, ubicación del punto de inyección, análisis de desmoldeo, identificación de contrasalidas y estimaciones de coste de utillaje y por pieza. Sin cargo y sin obligación.
Obtenga las Cifras de Su Proyecto
Envíe su archivo CAD y los detalles de su proyecto. Nuestro equipo de ingeniería devuelve un informe DFM por escrito con coste de utillaje, precio por pieza y plazo de entrega en 24 horas.