759.000 piezas en una semana: JBRplas establece un récord semanal de producción
El departamento de moldeo por inyección de JBRplas produjo 759.000 piezas buenas en la semana 44 de 2026, un 15,6 % más que las 656.800 del récord anterior.
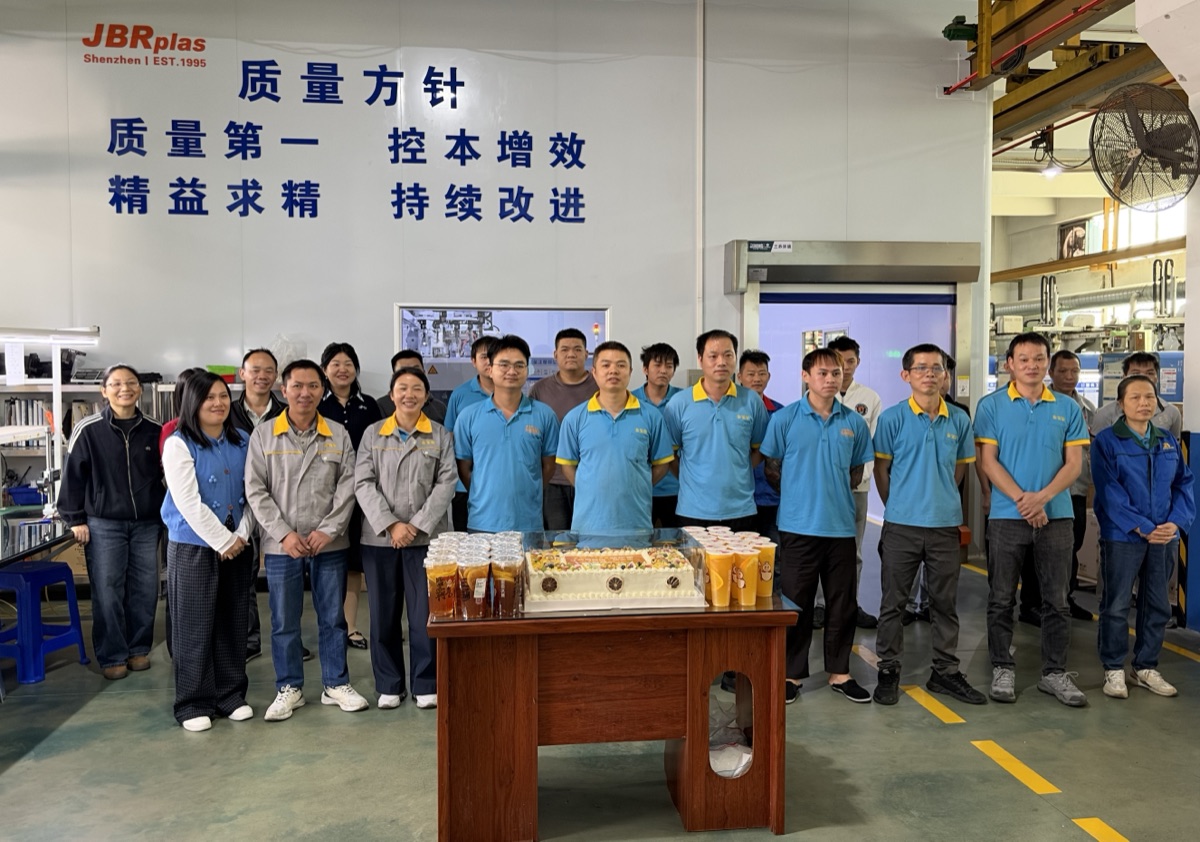
[Shenzhen, China] – El departamento de moldeo por inyección de JBRplas produjo 759.000 piezas buenas en una sola semana durante la semana 44 de 2026: la cifra semanal más alta desde que la empresa se fundó en 1995 y un 15,6 % por encima del récord semanal anterior, de 656.800 piezas.
El recuento se concilió una vez cerrada la semana; el departamento celebró el resultado el 10 de noviembre.
Una cifra semanal mide una sola cosa: cuántas piezas salieron del departamento en siete días. Por sí sola no dice nada sobre cómo fue esa semana, así que las secciones siguientes explican a qué equivale 759.000 piezas, qué tiene que cuadrar para que una semana llegue a ese nivel y qué cambia —y qué no— para los clientes.
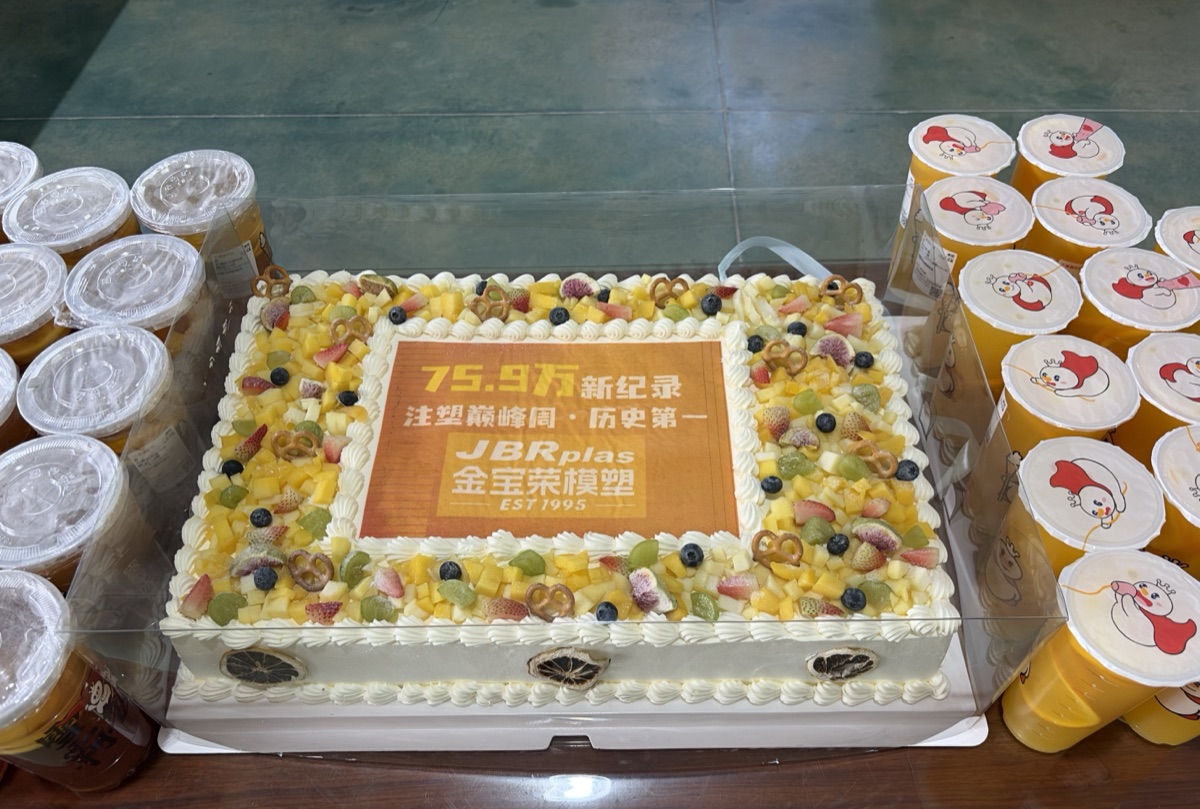
Qué significan 759.000 piezas
Los totales semanales son difíciles de comparar entre plantas, porque «semana» puede significar cinco días a dos turnos, siete días a tres turnos o cualquier combinación intermedia, y porque una planta cuenta inyecciones mientras otra cuenta piezas buenas. Esta cifra cuenta piezas buenas: piezas que pasaron la inspección, no el total moldeado incluidos los rechazos. La conversión es lo que hace legible el número:
| Medida | Valor |
|---|---|
| Producción semana 44 (piezas buenas) | 759.000 piezas |
| Récord semanal anterior | 656.800 piezas |
| Incremento sobre el récord anterior | +102.200 piezas (+15,6 %) |
| Por día natural (7 días) | ~108.400 piezas |
| Por día laborable (5 días) | ~151.800 piezas |
| Por máquina y semana (parque de 27 máquinas) | ~28.100 piezas |
| Por máquina y día laborable (5 días) | ~5.600 piezas |
Es aritmética, no una cifra de ocupación. El dato de 27 máquinas procede de la lista de equipos publicada —de 90 t a 650 t—, no del número de prensas que estuvieran realmente en marcha en un turno concreto, y no hay dos semanas que repartan el trabajo igual entre el parque.
Qué tiene que cuadrar
El total semanal lo decide menos la máquina más rápida que la que tarda más en recuperarse. Cinco cosas tienen que sostenerse a la vez:
- Disponibilidad de prensas. Una parada no planificada en una prensa grande cuesta en una tarde más piezas de las que produce una prensa pequeña en un turno. La cifra semanal la deciden las máquinas que no se pararon.
- Estado del molde. El desgaste de cavidades, la congelación del punto de inyección y el ensuciamiento de los canales de refrigeración aparecen primero como deriva de ciclo o de cota, no como parada. El mantenimiento de molde programado dentro de la semana es lo que mantiene las cavidades en tolerancia con más inyecciones acumuladas.
- Suministro y secado de material. Un pico de humedad no ralentiza el ciclo: genera rechazo a plena cadencia. El secado continuo y el suministro de resina tienen que ir al ritmo del plan de prensas, no por detrás.
- Capacidad de inspección. Si calidad no sigue el ritmo de las prensas, las piezas se acumulan en lugar de expedirse, y un récord de producción se convierte en un récord de almacén.
- Planificación. Qué pedidos van seguidos decide las pérdidas de cambio. Agrupar por material y color y ordenar los moldes por tonelaje es lo que convierte horas-máquina disponibles en piezas.
La semana en la que las cinco cosas cuadran a la vez es la semana en la que un récord es posible. Esa es la parte que merece quedar registrada.
El equipo detrás de la cifra
El resultado salió de que producción, ingeniería, calidad y dirección trabajaran con el mismo plan: cambios de molde, ajustes de proceso y planes de inspección coordinados dentro de la semana, no alrededor de ella.
La dirección reconoció al departamento en conjunto, no a un turno ni a un grupo de máquinas concreto, y atribuyó la semana a los procesos de fabricación lean y a la fiabilidad de la cadena de suministro sosteniéndose con mayor producción: los dos factores que deciden si una semana alta es repetible o un caso aislado.
El director general, Steven Liang, habló al departamento durante la celebración.
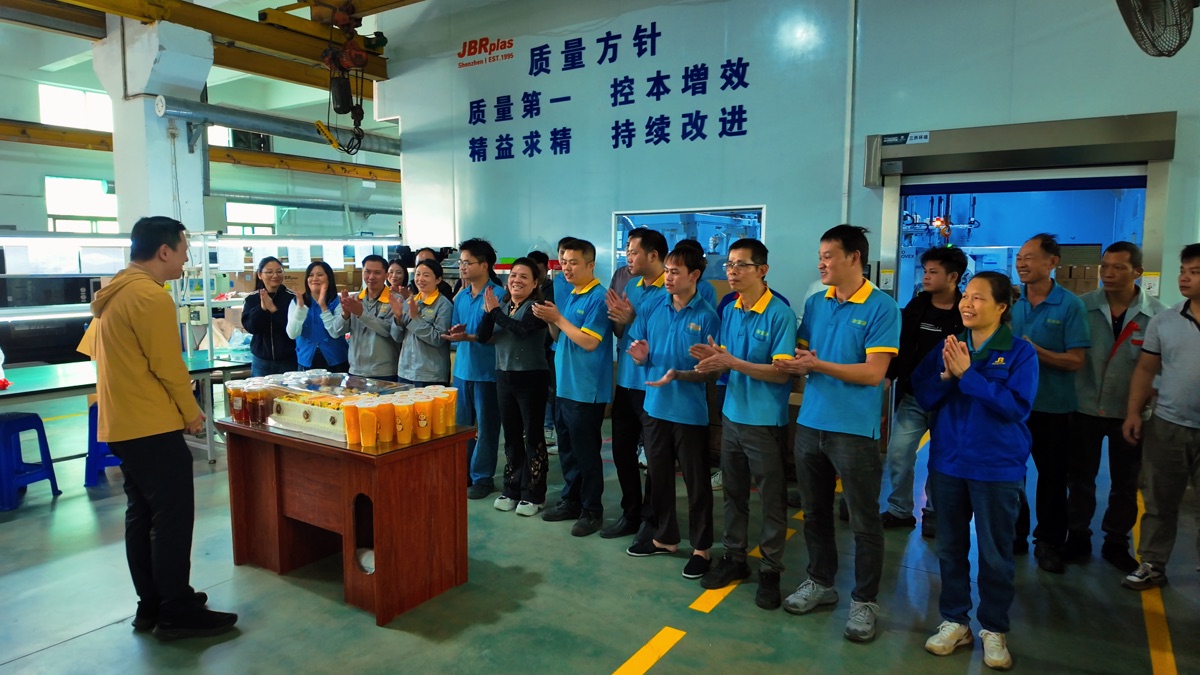
La celebración
El departamento celebró la semana en la nave con un pastel y bebidas, delante del muro de política de calidad que recoge los cuatro principios con los que trabaja la planta:
| Chino | Español |
|---|---|
| 质量第一 | La calidad primero |
| 控本增效 | Control de costes |
| 精益求精 | Búsqueda de la perfección |
| 持续改进 | Mejora continua |
Leídos como instrucciones de trabajo y no como eslóganes, los cuatro principios describen las disyuntivas que el departamento gestiona cada semana: producción frente a calidad, y coste frente a mejora. Una semana de 759.000 piezas solo merece registrarse si esas disyuntivas se resolvieron bien.
Qué significa para los clientes
Los programas en curso no se ven afectados. De la semana no se deriva ningún cambio de proceso, utillaje o documentación: se aplican la misma revisión DFM, el mismo informe de primera pieza y la misma validación de proceso.
Es un dato de capacidad verificado, no una afirmación. Quien planifique un programa de unos cientos de miles de piezas al mes puede tomar 759.000 piezas buenas en una semana como producción realmente alcanzada por la planta, no como una cifra modelada; y como el recuento excluye rechazos, es una cifra de expedición y no de horas de prensa. Si un plazo depende de ese orden de magnitud, conviene plantearlo en el presupuesto y no después de tallar el molde.
Reservar capacidad es una conversación de presupuesto. En programas por encima de 500.000 piezas al año, la asignación de prensas y los compromisos de producción semanal se tratan en la fase de oferta: cómo se delimita está en fabricación de gran serie y el lado de inspección al ritmo de producción, en control de calidad en moldeo por inyección.
Para seguir leyendo: la ampliación de capacidad de 2026, la lista completa de equipos y la visita a fábrica de la nave donde ocurrió esta semana. Para programas que necesitan este nivel de producción semanal, solicite una cotización →