JBRplas Incorpora una Electroerosionadora de Penetración DMSPK DR450H al Taller de Utillaje de Shenzhen
JBRplas instala una electroerosionadora de penetración DMSPK DR450H: recorrido 450×350×320 mm, ≤0,007 mm de posicionamiento y ≤0,004 mm de reposicionamiento.
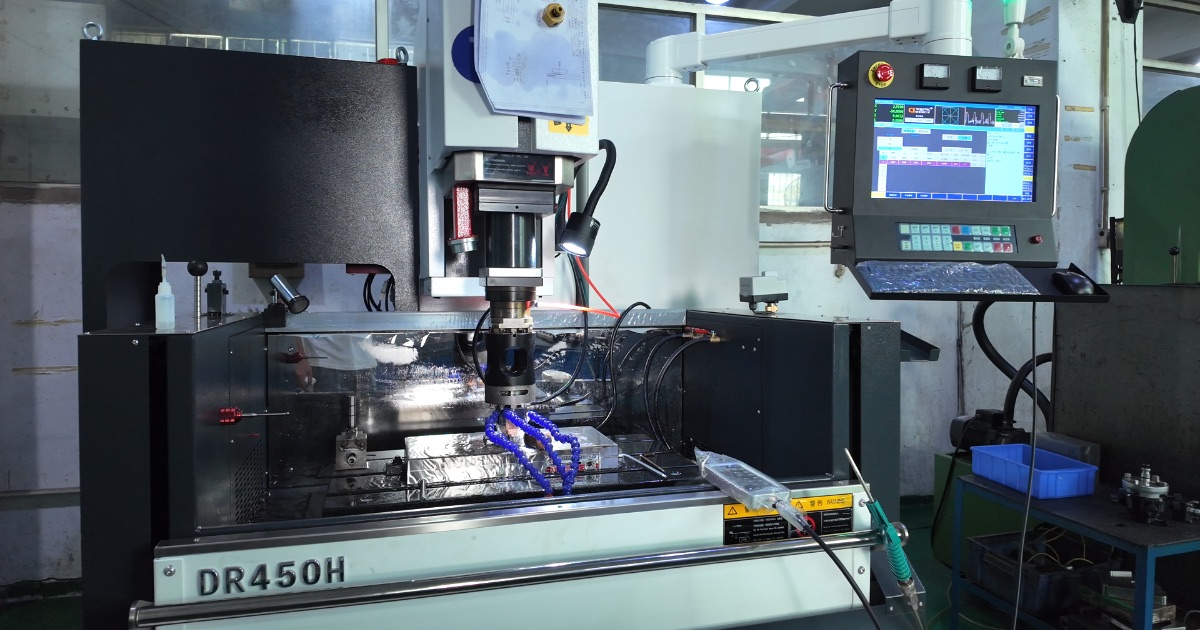
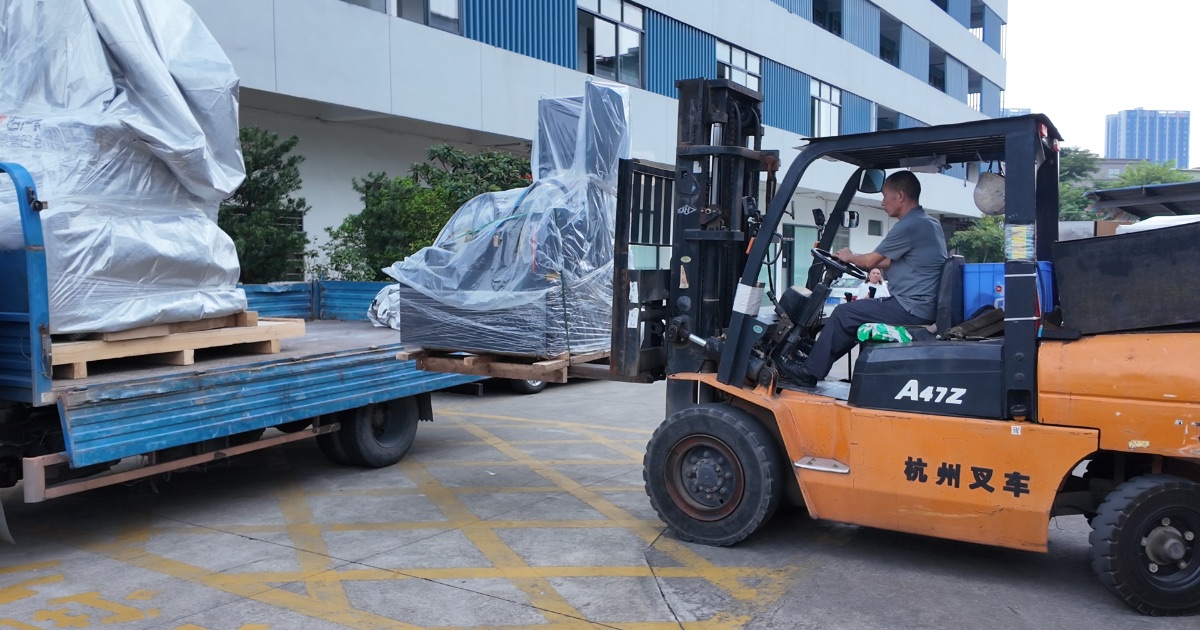
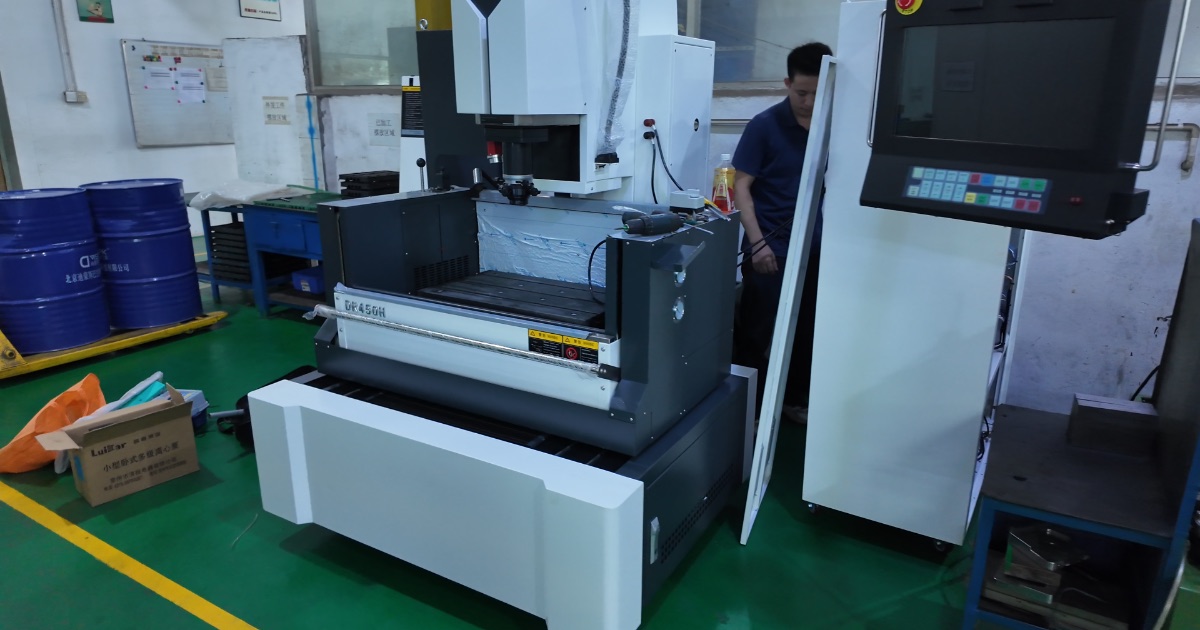
[Shenzhen, China] – JBRplas ha puesto en marcha una electroerosionadora de penetración CNC DMSPK DR450H en su taller de utillaje de Shenzhen. La máquina se entregó e instaló el 12 de octubre de 2026, completó la puesta a punto el 16 de octubre de 2026 y ya está en producción con trabajos de moldes activos.
Especificaciones de la máquina
| Parámetro | DMSPK DR450H |
|---|---|
| Tipo | Electroerosión por penetración CNC |
| Recorrido de los 3 ejes (X / Y / Z) | 450 × 350 × 320 mm |
| Precisión de posicionamiento | ≤0,007 mm |
| Precisión de reposicionamiento | ≤0,004 mm |
Por qué la precisión de reposicionamiento es el dato que importa en un taller de utillaje
La electroerosión por penetración quema el detalle de cavidad que el fresado no alcanza — esquinas internas vivas, nervios profundos, textura fina y las líneas de partición que deciden si un molde de dos cavidades produce piezas intercambiables. Lo que limita ese trabajo rara vez es la precisión de posicionamiento en una sola pasada; es si la máquina vuelve a la misma posición cada vez que se vuelve a montar un electrodo.
En la DR450H esas dos cifras son ≤0,007 mm de precisión de posicionamiento y ≤0,004 mm de precisión de reposicionamiento. La distinción importa en la práctica:
- La compensación del desgaste del electrodo depende de que la máquina regrese a una referencia conocida entre pasadas. Una desviación de la precisión de reposicionamiento aparece como un escalón en el fondo de la cavidad, no como una dimensión evidentemente incorrecta.
- Los insertos multicavidad se erosionan cavidad a cavidad desde la misma referencia. La precisión de reposicionamiento es lo que mantiene la variación entre cavidades dentro de la tolerancia que asume el plano de la pieza.
- El reperfilado tras pulido o reparación solo funciona si el electrodo puede volver a la posición original. Eso es una cuestión de reposicionamiento, no de posicionamiento.
Cronología
| Fecha | Hito |
|---|---|
| 2026-10-12 | Entrega e instalación en el taller de utillaje |
| 2026-10-16 | Puesta a punto y verificación de precisión completadas |
| Ahora | En producción en programas de moldes activos |
Dónde encaja en el taller de utillaje
La DR450H se suma al grupo de electroerosionadoras de penetración del taller de utillaje de Shenzhen, que ahora opera 10 electroerosionadoras de penetración junto a 9 centros de mecanizado CNC y 7 electroerosionadoras de corte por hilo — el inventario completo de máquinas está en la lista de equipos.
Qué significa para los clientes
Sin cambios en cómo se ejecutan los programas. La máquina es capacidad adicional del taller dentro del proceso de fabricación de moldes existente — la misma revisión DFM, el mismo informe de T1, las mismas pruebas de molde y la misma documentación. Los programas existentes no se replanifican.
La capacidad adicional de penetración acorta la cola del trabajo de detalle de cavidad. La electroerosión por penetración suele ser el paso que fija la fecha de una muestra T1, porque va después del fresado y antes del pulido y del montaje. Añadir una máquina a ese grupo reduce el riesgo de que un programa espere a la disponibilidad de EDM.
La precisión de reposicionamiento se especifica, no se hereda. Para utillajes en los que la consistencia entre cavidades es un requisito del plano y no una preferencia, la precisión de reposicionamiento ≤0,004 mm de la DR450H es el dato relevante, y ahora forma parte de la capacidad declarada del taller.
Los clientes existentes no necesitan hacer nada. Para nuevos programas, incluya su requisito de consistencia entre cavidades en el RFQ y el taller confirmará en qué grupo de máquinas está planificado el trabajo. Solicite una cotización →