Descripción del Proyecto
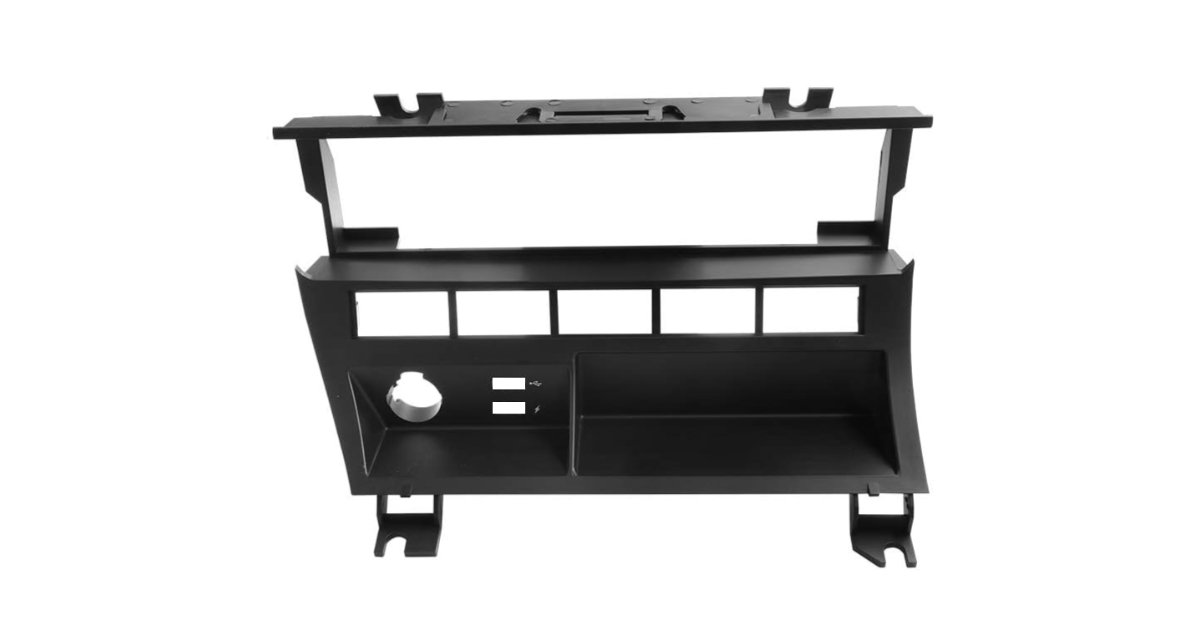
Un proveedor Tier 1 europeo de automoción se dirigió a JBRplas solicitando un molde de inyección de precisión para un soporte HVAC — un componente estructural montado dentro del conjunto del salpicadero que soporta el sistema de distribución de aire. La pieza debía soportar temperaturas bajo el salpicadero de hasta 110 °C en continuo, resistir ensayos de vibración de 30G y cumplir los requisitos de documentación de PPAP Nivel 3.
Desafío: El proveedor anterior había fallado el PPAP por una deformación inaceptable en la cara plana larga de la pieza — un tramo sin soporte de 180 mm que se distorsionaba hasta 1,2 mm tras la expulsión.
Especificaciones de la Pieza
| Parámetro | Especificación |
|---|---|
| Dimensiones de la pieza | 185 × 94 × 38 mm |
| Espesor de pared nominal | 2,5 mm |
| Material | PA66-GF30 |
| Acabado superficial | SPI B2 (estructural no cosmético) |
| Tolerancias críticas | ±0,1 mm en las 4 posiciones de los taladros de montaje |
| Temperatura de funcionamiento | -40 °C a +110 °C en continuo |
| Volumen anual | 280.000 piezas |
Enfoque de Ingeniería
Causa Raíz de la Deformación
Nuestro análisis DFM de los datos del molde del proveedor anterior identificó dos causas concurrentes:
Posición del punto de inyección — una entrada única en el borde, situada en un extremo de la pieza de 185 mm, generaba un patrón de llenado asimétrico, lo que producía orientación diferencial de la fibra en el material GF30 y contracción no uniforme a lo largo del eje longitudinal.
Desequilibrio de refrigeración — una refrigeración insuficiente en el lado del núcleo respecto al lado de la cavidad hacía que la pieza se combara hacia la superficie más caliente durante la expulsión.
Solución: Sistema de Doble Válvula + Refrigeración Conformal
Inyección: Diseñamos un sistema de canal caliente con dos compuertas de válvula posicionadas simétricamente a 60 mm de cada extremo del eje longitudinal. Ello generó un llenado equilibrado y simétrico especular que neutralizó la orientación diferencial de la fibra responsable de la deformación anterior.
Refrigeración: Mecanizamos canales de refrigeración conformal en el lado del núcleo que siguen el contorno 3D de la pieza, manteniendo un contacto uniforme del refrigerante en todo el tramo de 185 mm. La temperatura del agua en el lado del núcleo se fijó 5 °C por debajo del lado de la cavidad para corregir el desequilibrio residual de refrigeración derivado de la geometría de la base del molde.
Validación: La simulación Moldflow confirmó el patrón de llenado simétrico y predijo una deformación residual de 0,18 mm en la cara larga, dentro de la tolerancia de 0,30 mm. Deformación real medida en las piezas T1: 0,14 mm.
Detalles del Utillaje
| Parámetro | Detalle |
|---|---|
| Tipo de molde | 4 cavidades, canal caliente, compuerta de válvula |
| Base del molde | LKM estándar, 500 × 450 mm |
| Acero de núcleo / cavidad | H13, templado a 50±2 HRC |
| Sistema de alimentación | Canal caliente Yudo, 4 compuertas de válvula |
| Refrigeración | Conformal en el núcleo, convencional en la cavidad |
| Acabado superficial | SPI B2, cara de la cavidad |
| Expulsión | 8× expulsores de Ø6 mm por cavidad |
| Peso del molde | 1.850 kg |
Cronograma
| Hito | Duración |
|---|---|
| Informe DFM emitido | Día 3 |
| Diseño del molde terminado | Día 12 |
| Aprobación del diseño por el cliente | Día 15 |
| Acero pedido y recibido | Día 18 |
| Mecanizado terminado | Día 24 |
| Prueba T1 | Día 28 |
| Muestras T1 enviadas al cliente | Día 29 |
| Aprobación T1 del cliente | Día 38 |
| Presentación del PPAP | Día 45 |
| Aprobación del PPAP | Día 52 |
Resultados
| Métrica | Objetivo | Alcanzado |
|---|---|---|
| Deformación en la cara larga | ≤0,30 mm | 0,14 mm |
| Posición de los taladros de montaje | ±0,10 mm | ±0,06 mm |
| Plazo de entrega T1 | 30 días | 28 días |
| Aprobación PPAP Nivel 3 | Requerida | ✅ Lograda |
| Cpk de producción (cotas críticas) | ≥1,67 | 1,82 |
El programa entró en producción en serie 6 semanas después de la aprobación del PPAP. Desde entonces, el molde ha producido más de 420.000 ciclos sin ninguna intervención de mantenimiento más allá del mantenimiento preventivo programado cada 50.000 disparos.
Este caso demuestra la capacidad de JBRplas para resolver problemas complejos de deformación en piezas estructurales de automoción reforzadas con fibra de vidrio mediante DFM sistemático, simulación Moldflow validada y utillaje de precisión con canal caliente.