Descripción del Proyecto
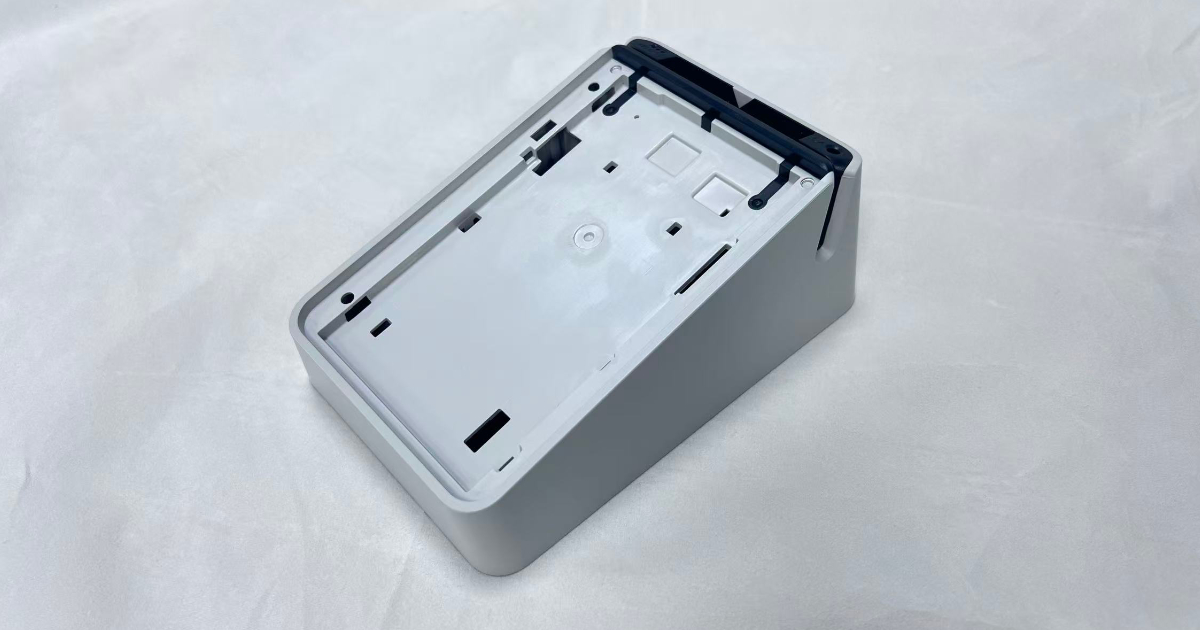
Un fabricante británico de terminales de pago que desarrollaba un dispositivo POS de nueva generación para el mercado europeo necesitaba un molde de producción para la carcasa del terminal — un conjunto de inyección de dos componentes que combina una guía negra de PC para el lector de tarjetas con una carcasa principal blanca de PC UL V-0, partición central y estructura de nervios internos. El conjunto completo mide 106 × 146 × 56 mm y pesa 110 gramos, y sirve tanto de envolvente estructural como de superficie de usuario de un dispositivo de transacción financiera desplegado en entornos de comercio minorista y hostelería en toda Europa.
La carcasa no es una envolvente simple. Integra una guía de precisión para el lector de tarjetas en PC negro, una carcasa estructural de PC blanco con paredes de 3 mm, una partición central de 1,5 mm que separa el compartimento electrónico del camino de la tarjeta, nervios de refuerzo de 1 mm para la rigidez frente a impactos de caída, una placa de blindaje metálica insertada y puntos de contacto sobremoldeados en la partición central, y una rejilla de altavoz integrada en un lateral para la confirmación sonora de la transacción. Cada una de estas características debe producirse en un único ciclo de molde rotativo de dos componentes.
Una carcasa de terminal POS conlleva obligaciones de cumplimiento que la electrónica de consumo no tiene. El material PC blanco debe cumplir UL V-0 en retardancia a la llama — un requisito para terminales financieros instalados en entornos comerciales donde los estándares de seguridad eléctrica son exigidos por los organismos de certificación de redes de pago. La guía del lector de tarjetas debe mantener una precisión dimensional de ±0,2 mm en todo el recorrido de deslizamiento para asegurar una lectura fiable de la banda magnética. El inserto de blindaje metálico, sobremoldeado en la partición, debe mantener continuidad eléctrica a tierra sin que ningún flash de plástico invada la superficie de contacto.
Especificaciones de la Pieza
| Parámetro | Especificación |
|---|---|
| Producto | Conjunto de carcasa de terminal de pago POS |
| Ubicación del cliente | Reino Unido |
| Dimensiones | 106,0 × 146,0 × 56,0 mm |
| Peso (conjunto completo) | 110 g |
| Espesor de pared de carcasa | 3,0 mm |
| Espesor de partición central | 1,5 mm |
| Espesor de nervios | 1,0 mm |
| Primera inyección (negro) | PC — guía del lector de tarjetas |
| Segunda inyección (blanco) | PC UL V-0 — carcasa principal, partición, nervios |
| Insertos metálicos | Placa de blindaje + contactos (sobremoldeados) |
| Características especiales | Rejilla de altavoz integrada en pared lateral |
| Aplicación | Terminal de pago, POS financiero |
Enfoque de Ingeniería
Estrategia de Dos Componentes — ¿Por qué no dos moldes separados?
El cliente consideró inicialmente producir la guía negra del lector de tarjetas y la carcasa blanca como dos componentes de inyección separados, ensamblados con tornillos o clips durante el montaje final. Este enfoque habría simplificado el diseño del molde — dos moldes independientes de una sola inyección sin necesidad de plato rotativo — pero introducía tres problemas que lo hacían inadecuado para un terminal financiero:
Alineación del camino de tarjeta. La guía del lector de banda magnética requiere una superficie continua, sin interrupciones, con una tolerancia dimensional de ±0,2 mm en toda la longitud de deslizamiento. Un componente negro separado, por preciso que sea su moldeo, introduce acumulación de tolerancias de ensamblaje — la guía debe alinearse con la carcasa, la carcasa con la PCB y la PCB con la abertura de la ranura de tarjeta. Cada interfaz añade 0,05–0,10 mm de incertidumbre posicional. Un molde de dos componentes forma la guía negra y la carcasa blanca como un único componente unido molecularmente, eliminando tres interfaces de ensamblaje y su acumulación de tolerancias asociada.
Protección contra ingreso. Los terminales POS en entornos comerciales están expuestos a bebidas derramadas, condensación por colocación en mostradores fríos y líquidos de limpieza usados en los mostradores. Un ensamblaje de dos piezas con clip o unión atornillada entre la guía negra y la carcasa blanca crea una vía de entrada de humedad que una carcasa de dos componentes de una sola pieza elimina. La unión molecular entre el PC negro de la primera inyección y el PC blanco de la segunda forma una barrera continua sin holgura, sin junta y sin sellador de ensamblaje.
Evidencia de manipulación. Los terminales de pago están sujetos a los requisitos PCI PTS (PIN Transaction Security), que exigen resistencia física a la manipulación y evidencia de manipulación. Un componente de guía separado que puede retirarse y sustituirse sin dejar evidencia visible es una vulnerabilidad de seguridad. Una carcasa de dos componentes en la que la guía negra está unida permanentemente a la carcasa blanca hace que cualquier intento de separar los dos materiales sea visiblemente destructivo — cumpliendo el requisito de evidencia de manipulación a nivel de diseño mecánico.
El enfoque de dos componentes utiliza un único molde rotativo: la primera inyección moldea la guía negra de PC en la primera estación, el plato rotativo indexa 180° y la segunda inyección moldea la carcasa blanca de PC UL V-0 sobre y alrededor de la guía negra. La pieza resultante sale del molde como un único componente integrado.
Selección de Material — ¿Por qué PC para ambas inyecciones?
Usar PC para la primera y la segunda inyección fue una decisión de ingeniería deliberada, no una conveniencia de coste de material. El proceso de dos componentes exige que el primer y el segundo material se unan a nivel molecular durante el sobremoldeo — si los dos materiales tienen temperaturas de fusión distintas, velocidades de contracción distintas o químicas de polímero incompatibles, la línea de unión se delaminará bajo ciclos térmicos o carga mecánica.
PC negro (primera inyección) fue seleccionado para la guía del lector de tarjetas por tres razones:
Resistencia al desgaste. Una tarjeta de banda magnética se desliza por la guía miles de veces a lo largo de la vida útil del terminal. El ABS estándar mostraría huellas de desgaste visibles en 50.000 deslizamientos; el PC mantiene su acabado superficial y su precisión dimensional más allá de 500.000 ciclos.
Estabilidad dimensional. La guía de tarjeta requiere ±0,2 mm en una longitud de 106 mm. La contracción de moldeo baja y predecible del PC (0,5–0,7 %) lo hace alcanzable en un entorno de producción, mientras que materiales de mayor contracción requerirían ajustes continuos de proceso para mantenerse dentro de tolerancia.
Compatibilidad térmica con la segunda inyección. La guía negra debe soportar la temperatura de fusión de 280–300 °C del PC blanco de la segunda inyección sin degradación superficial ni distorsión dimensional. Como ambos materiales son PC, el comportamiento de expansión y contracción térmica es idéntico — la guía negra se expande a la misma velocidad que la carcasa blanca durante la segunda inyección y luego se contrae a la misma velocidad durante el enfriamiento, eliminando la tensión en la línea de unión.
PC blanco UL V-0 (segunda inyección) fue seleccionado para la carcasa principal por su combinación de retardancia a la llama y propiedades mecánicas. La certificación UL V-0 a 3 mm de espesor de pared es un requisito no negociable para terminales de pago vendidos en entornos comerciales europeos, donde aplican los estándares de seguridad IEC 62368-1. El paquete de aditivos retardantes a la llama se seleccionó para evitar compuestos bromados, restringidos por la directiva RoHS de la UE y cada vez más prohibidos por las políticas de compra de los minoristas.
Sobremoldeo de Insertos Metálicos
La partición central incorpora dos insertos metálicos que se colocan en el molde antes de la segunda inyección y quedan encapsulados durante la inyección del PC blanco:
- Placa de blindaje — Chapa de acero inoxidable de 0,3 mm que proporciona blindaje electromagnético entre la electrónica del lector de tarjetas y la PCB principal. La placa se posiciona en la cavidad del molde con pasadores de localización, y el PC blanco fluye alrededor de su perímetro durante la segunda inyección, fijándola en la partición sin sujeción secundaria.
- Puntos de contacto — Contactos de latón con resorte que proporcionan la ruta de tierra desde la placa de blindaje hasta la PCB. Se posicionan con un utillaje independiente y se sobremoldean simultáneamente con la placa de blindaje.
El moldeo con insertos elimina dos pasos de ensamblaje (instalación de la placa de blindaje y soldadura de los puntos de contacto) y dos estaciones de inspección de calidad asociadas. El proceso de sobremoldeo también garantiza que la placa de blindaje no pueda desplazarse ni aflojarse a lo largo de la vida útil del terminal — un riesgo con blindajes fijados mecánicamente y sometidos a vibración y ciclos de expansión térmica.
El control de proceso crítico en el moldeo con insertos es evitar que el flash de plástico invada las superficies de contacto. Un espesor de flash de 0,05 mm en un punto de contacto de tierra basta para crear una conexión eléctrica intermitente — un defecto que pasaría la inspección visual pero causaría un comportamiento errático del terminal en campo. El diseño del molde incorpora superficies de cierre positivo alrededor de cada punto de contacto, mecanizadas con 0,02 mm de holgura para evitar el ingreso de flash y permitir que el inserto se coloque de forma fiable en cada ciclo.
Integración de la Rejilla de Altavoz
La pared lateral de la carcasa incorpora una rejilla de altavoz integrada — una matriz de orificios de pequeño diámetro que proporcionan salida acústica para los pitidos de confirmación de transacción y las señales de audio de accesibilidad. Moldear la rejilla directamente en la pared de la carcasa, en lugar de usar un inserto de rejilla separado o perforar después del moldeo, garantiza la consistencia entre orificios y elimina una operación secundaria.
Los orificios de la rejilla se forman con pasadores de macho en el lado de la cavidad del molde. Con diámetros de 1,0–1,5 mm y un paso de 1,5 mm, los pasadores se mecanizan en acero H13 templado para resistir la flexión durante la inyección — la presión de la masa fundida en la zona de la rejilla puede ejercer hasta 10 N de fuerza lateral sobre cada pasador, y una deflexión del pasador superior a 0,03 mm produce orificios visiblemente desalineados.
Gestión de Espesores de Pared Variables
La carcasa presenta tres zonas de espesor distintas — 3 mm para la carcasa exterior, 1,5 mm para la partición central y 1 mm para los nervios de refuerzo — todas llenadas durante la misma segunda inyección. Esta variación de espesor de pared crea un desafío de llenado: las secciones de 3 mm se llenan con facilidad y permanecen fundidas más tiempo, mientras que los nervios de 1 mm son propensos a congelarse prematuramente si la temperatura de la masa fundida o la velocidad de inyección son demasiado bajas.
La solución fue una estrategia de llenado multipunto con 3–4 puntos de inyección posicionados para llevar la masa fundida primero a las zonas nervadas, asegurando que las secciones finas se llenen antes de que se enfríe el frente de flujo. La temperatura del molde de 85–95 °C — superior al rango de 50–80 °C típico para PC sin carga — mantiene la superficie de la cavidad lo bastante caliente para que las secciones de nervios de 1 mm se llenen por completo antes de que se congele la piel de la masa fundida, permitiendo al mismo tiempo que las secciones de carcasa de 3 mm se enfríen dentro de la ventana de ciclo de 18–22 segundos.
Detalles del Diseño del Molde
| Parámetro | Detalle |
|---|---|
| Tipo de molde | Molde de inyección rotativo de dos componentes |
| Cavidades | 1+1 (plato rotativo, índice 180°) |
| Acero del molde | P20 (machos y cavidad) |
| Primera estación | PC negro — guía del lector de tarjetas |
| Segunda estación | PC blanco UL V-0 — carcasa, partición, nervios |
| Sistema de canales | Canal caliente, control de válvula de aguja |
| Carga de insertos | Carga manual, fijación con pasadores de posicionamiento |
| Refrigeración | Refrigeración conforme en segunda estación |
| Eyección | Expulsor multipunto con liberación secuenciada |
| Superficies de cierre | 0,02 mm de holgura en puntos de contacto de insertos |
| Vida útil del molde | 300.000 disparos |
Proceso de Moldeo por Inyección
Primera Inyección — PC Negro (Guía del Lector de Tarjetas)
| Parámetro | Valor |
|---|---|
| Material | PC negro, alta fluidez, resistente UV |
| Temperatura del cilindro | 270–285°C (zonificado) |
| Temperatura de boquilla | 295°C |
| Temperatura del molde | 85–95°C |
| Presión de inyección | 95–115 MPa |
| Presión de mantenimiento | 80–95 MPa |
| Tiempo de mantenimiento | 2–3 s |
| Tiempo de refrigeración | 12–15 s |
| Desmoldeante | Agente específico para PC, cada 5–10 disparos |
El rango de temperatura de cilindro de 270–285°C — con la boquilla a 295°C — mantiene la viscosidad de la masa fundida de PC lo bastante baja para llenar de forma consistente el espesor de guía de 2,0–2,5 mm sin causar degradación térmica. La degradación del PC comienza por encima de 320°C, de modo que la temperatura de boquilla de 295°C proporciona un margen de seguridad de 25°C manteniendo la fluidez.
La aplicación de desmoldeante cada 5–10 disparos evita que el PC negro se adhiera a la superficie de la cavidad durante el indexado rotativo. Una aplicación excesiva causa velo superficial en la guía; una aplicación insuficiente arriesga que la pieza se quede pegada en la primera estación y se desalinee durante la transferencia rotativa.
Segunda Inyección — PC Blanco UL V-0 (Carcasa Principal)
| Parámetro | Valor |
|---|---|
| Material | PC blanco, alta fluidez, UL V-0 |
| Temperatura del cilindro | 280–300°C (zonificado) |
| Temperatura de boquilla | 305°C |
| Temperatura del molde | 85–95°C |
| Presión de inyección | 80–105 MPa |
| Presión de mantenimiento | 70–90 MPa |
| Tiempo de mantenimiento | 2–3 s |
| Tiempo de refrigeración | 18–22 s |
| Puntos de inyección | 3–4 puntos múltiples |
| Secado del material | 120°C × 4 horas, humedad <0,02 % |
La presión de inyección de la segunda inyección, 80–105 MPa, es deliberadamente 10–15 MPa inferior a la de la primera, pese a que el PC blanco llena un volumen mayor. La razón es que la guía negra ya ocupa parte de la cavidad — una presión excesiva en la segunda inyección puede desplazar o deformar el componente de la primera, especialmente en la unión donde la carcasa blanca sobremoldea la guía negra. La configuración multipunto (3–4 puntos de inyección) compensa la menor presión distribuyendo el flujo de masa fundida entre varias entradas y reduciendo la longitud de flujo y la presión de llenado necesaria.
La temperatura de boquilla de 305°C — en el extremo superior de la ventana de procesamiento del PC — es necesaria porque el paquete de aditivos retardantes a la llama UL V-0 aumenta la viscosidad de la masa fundida respecto al PC sin carga. La temperatura más alta restaura la fluidez necesaria para llenar las secciones de nervios de 1 mm antes de la congelación, mientras que el tiempo de refrigeración de 18–22 segundos asegura que las secciones más gruesas de carcasa de 3 mm estén suficientemente solidificadas antes de la eyección.
Control de Calidad
Cada lote de producción se somete a un protocolo de inspección estructurado y alineado con los requisitos de certificación de terminales financieros:
- Inspección dimensional — CMM de pieza completa en primera pieza y muestreo 1:200; ancho de la guía de tarjeta verificado en 5 puntos a lo largo del recorrido de deslizamiento contra la tolerancia de ±0,2 mm
- Integridad de la unión de dos componentes — Microscopía de sección transversal en la línea de unión negro-blanco en muestras 1:500; sin delaminación, huecos ni contaminación visibles en la interfaz de material
- Calidad del sobremoldeo de insertos — Prueba de continuidad al 100 % de la placa de blindaje a los puntos de contacto; inspección de la superficie de contacto bajo 10× de aumento para detectar ingreso de flash
- Inspección de la rejilla de altavoz — Inspección visual retroiluminada al 100 % de orificios bloqueados o parcialmente llenos; calibre pasa/no pasa para el diámetro de orificio
- Apariencia superficial — Inspección visual al 100 % bajo 800 lux para consistencia de color, defectos superficiales, marcas de flujo y líneas de unión
- Verificación UL V-0 — Prueba de quemado vertical en probetas moldeadas según UL 94; la llama se extingue en 10 segundos, sin goteo
- Prueba de caída — Caída libre de 1,0 m sobre hormigón, 6 orientaciones; la carcasa no debe agrietarse y la guía de tarjeta debe mantenerse dentro de tolerancia dimensional tras la caída
- Ciclado térmico — -20°C a +60°C, 50 ciclos; sin cambio dimensional superior a 0,1 mm, sin separación de la línea de unión
- Durabilidad al deslizamiento de tarjeta — 500.000 ciclos con tarjeta magnética de prueba; desgaste de la guía <0,05 mm, sin degradación superficial visible
- Consistencia de peso — Variación de peso disparo a disparo <1,5 % tanto en la primera como en la segunda inyección, según el protocolo de control de calidad
Resultados
| Métrica | Objetivo | Alcanzado |
|---|---|---|
| Precisión dimensional de la guía de tarjeta | ±0,2 mm en 106 mm | Cpk = 1,52 |
| Resistencia de la unión de dos componentes | Sin delaminación en sección transversal | ✅ Aprobado, todas las muestras |
| Continuidad de contacto de insertos | 100 % de continuidad eléctrica | ✅ 100 % de aprobación |
| Tasa de llenado de orificios de rejilla | 100 % orificios abiertos | 99,8 % (0,2 % bloqueados, dentro de especificación) |
| Prueba de llama UL V-0 | Extinción ≤10 s, sin goteo | ✅ Aprobado (media 8,5 s) |
| Prueba de caída (1,0 m) | Sin grietas, guía dentro de tolerancia | ✅ Aprobado, todas las orientaciones |
| Ciclado térmico (-20°C a +60°C) | Δ dimensional <0,1 mm | Δ = 0,04 mm de media |
| Durabilidad al deslizamiento (500k ciclos) | Desgaste <0,05 mm | 0,02 mm de media |
| Variación de peso disparo a disparo (1.ª) | <1,5 % | 1,1 % |
| Variación de peso disparo a disparo (2.ª) | <1,5 % | 1,3 % |
| Coste por pieza (incl. carga de insertos) | ≤¥28,00 | ¥24,50 |
El molde rotativo de dos componentes entró en producción estable y ha entregado de forma fiable carcasas de terminal POS para los despliegues europeos del cliente en comercio minorista y hostelería. El diseño de plato rotativo de 180° — con la primera estación moldeando la guía negra de tarjetas y la segunda estación sobremoldeando la carcasa blanca — mantuvo un tiempo de ciclo de 42–48 segundos por conjunto completo, soportando una capacidad de producción anual superior a 150.000 unidades con un solo juego de molde.
La estabilidad dimensional de la guía de tarjeta — Cpk = 1,52 frente a una banda de tolerancia de ±0,2 mm — aseguró un rendimiento de lectura de banda magnética consistente en todas las unidades producidas. El proceso de sobremoldeo de insertos, con su holgura de cierre de 0,02 mm alrededor de los puntos de contacto, alcanzó el 100 % de continuidad eléctrica sin defectos relacionados con flash en toda la tirada de producción.
El enfoque de dos componentes eliminó tres estaciones de ensamblaje (instalación de la guía negra, montaje de la placa de blindaje y soldadura de los puntos de contacto) en comparación con un diseño de ensamblaje multicomponente, reduciendo la mano de obra de ensamblaje por unidad del cliente en unos ¥6,80 y eliminando tres puntos potenciales de fallo de calidad de la línea de producción.
Este caso práctico demuestra la capacidad de JBRplas para el moldeo por inyección de dos componentes complejo — incluyendo diseño de molde rotativo con integración de PC negro/blanco unida molecularmente, sobremoldeo de insertos metálicos para blindaje EMI, control dimensional de grado financiero, procesamiento de material UL V-0 y verificación de calidad integrada para los requisitos de certificación de terminales de pago.