Descripción del Proyecto
Un fabricante de equipos de audio que desarrollaba un micrófono inalámbrico portátil para streaming en vivo y creación de contenido necesitaba un molde de producción para la carcasa del dispositivo — una cubierta compacta moldeada por inyección de 25 × 52 × 9 mm con un espesor de pared uniforme de 2,0 mm. Con solo 2,9 gramos por pieza, la carcasa encierra la cápsula del micrófono, la placa de circuito, la batería y la antena inalámbrica en un formato de mano que debe resistir manipulación frecuente, tensión de cables y caídas ocasionales desde la altura de un escritorio.
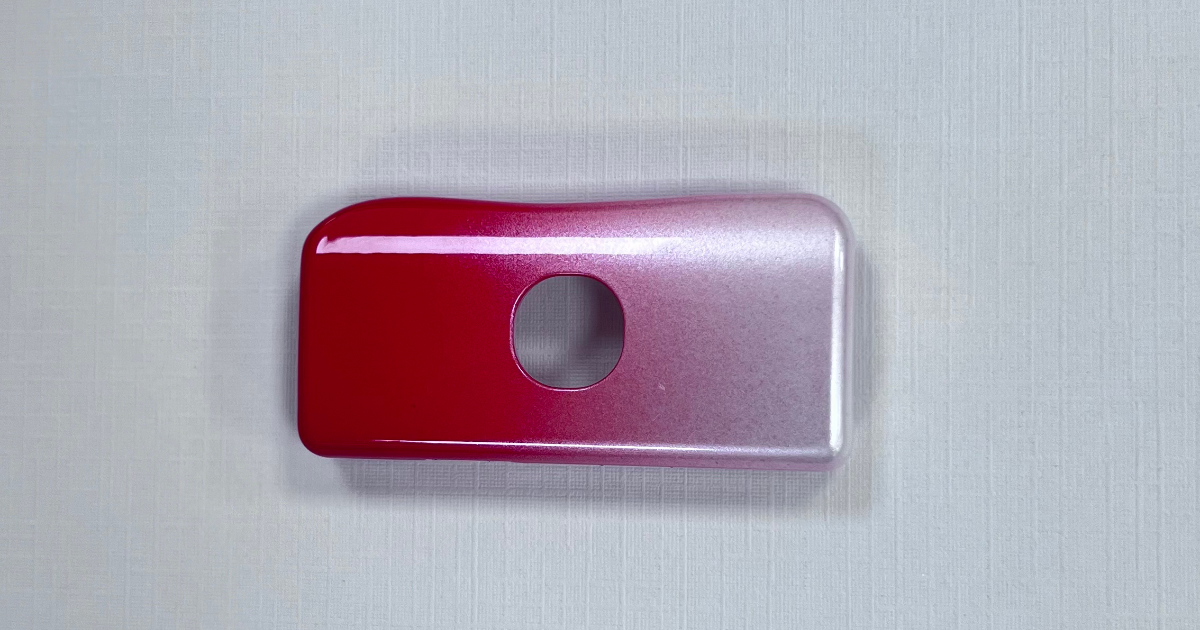
El requisito visual era inusualmente exigente para un accesorio de audio: un acabado degradado rojo a púrpura de alto brillo que transiciona suavemente a través de la superficie de la carcasa. A diferencia de un color sólido, un degradado exige un control preciso de la pulverización — la zona de transición debe ser uniforme, sin bandas visibles, escalones de color ni exceso de pulverización en el límite. Cualquier defecto superficial bajo la pintura — una marca de hundimiento, una línea de flujo, una línea de soldadura — se vuelve inmediatamente visible a través del barniz transparente de alto brillo.
Con 16 orificios de precisión distribuidos por la carcasa para montaje de PCB, alineación de componentes, captación del micrófono y guías de ensamblaje, el molde requería un enfoque multi-cavidad con colocación exacta de pernos y precisión posicional entre orificios.
Especificaciones de la Pieza
| Parámetro | Especificación |
|---|---|
| Producto | Carcasa de micrófono portátil |
| Dimensiones | 25,0 × 52,0 × 9,0 mm |
| Peso | 2,9 g |
| Material | PC/ABS (grado de ingeniería) |
| Espesor de pared | 2,0 mm nominal |
| Número de orificios | 16 orificios (4 configuraciones) |
| Acabado superficial | Pintura en spray degradado rojo-púrpura de alto brillo |
| Tolerancia crítica | ±0,15 mm |
| Tolerancia general | ±0,3 mm |
Enfoque de Ingeniería
Selección de Material — PC/ABS vs. PMMA
El cliente evaluó dos materiales para la carcasa: mezcla PC/ABS y PMMA (acrílico). Cada uno ofrecía ventajas y desventajas específicas para esta aplicación.
PC/ABS fue seleccionado por tres razones:
Resistencia al impacto. Una carcasa de micrófono portátil soporta manipulación frecuente, tirones de cable y caídas ocasionales. PC/ABS ofrece una resistencia al impacto Izod con entalla de 45–55 kJ/m² — aproximadamente 3 veces la del PMMA estándar. Una prueba de caída libre de 1,2 m sobre hormigón, requerida por la especificación de calidad del cliente, está dentro de la capacidad de una carcasa de PC/ABS con pared de 2 mm.
Adhesión de pintura sin imprimación adicional. La fracción de policarbonato en PC/ABS proporciona grupos polares superficiales que se adhieren directamente con imprimaciones de PU, eliminando la necesidad de un promotor de adhesión separado o tratamiento con llama que el PMMA típicamente requiere antes de pintar.
Estabilidad dimensional en 16 cavidades. PC/ABS exhibe un comportamiento de contracción predecible y bien caracterizado que es más fácil de compensar en un diseño multi-cavidad que el PMMA, que es más sensible a la variación de temperatura del molde y puede producir deriva dimensional entre cavidades.
El PMMA se consideró por su claridad óptica y su dureza superficial superiores, pero la aplicación no requería transparencia (la carcasa se pinta por completo), y la desventaja en impacto fue decisiva. Para aplicaciones que exigen transparencia o una resistencia al rayado excepcional — como una rejilla de micrófono visible o una guía de luz LED integrada en la carcasa — el PMMA sigue siendo una alternativa viable.
Diseño de Precisión de 16 Orificios
La carcasa incorpora 16 orificios en cuatro configuraciones funcionales, cada una con requisitos de tolerancia posicional distintos:
| Tipo de Orificio | Cant. | Diámetro | Función | Tolerancia de Posición |
|---|---|---|---|---|
| Montaje de PCB | 8 | Φ3,5 mm | Fijación por tornillos de PCB | ±0,15 mm |
| Alineación de componentes | 4 | Φ2,0 mm | Posicionamiento interno de componentes | ±0,20 mm |
| Captación de micrófono | 2 | Φ4,0 mm | Puerto acústico para cápsula de micrófono | ±0,20 mm |
| Guía de ensamblaje | 2 | Φ2,5 mm | Postes de alineación de mitades de carcasa | ±0,15 mm |
Los 8 orificios de montaje de PCB llevan la tolerancia más estricta — ±0,15 mm — porque la PCB es un sustrato rígido que debe alinearse simultáneamente en las 8 posiciones de tornillo. Un solo orificio desplazado 0,2 mm crea interferencia de ensamblaje que puede dañar la PCB durante la inserción del tornillo.
Los dos orificios de captación del micrófono requieren control de proceso adicional: el borde del orificio debe estar libre de rebabas, flash o puentes de pintura que obstruyan el camino acústico. Un puente de pintura de 0,1 mm sobre un puerto acústico de Φ4,0 mm reduce el área abierta efectiva hasta un 10 % e introduce una alteración audible de la respuesta en frecuencia.
La precisión posicional entre orificios en el diseño de 16 cavidades se logró mediante pernos de macho mecanizados con precisión, con insertos de acero endurecido en cada posición de orificio, en lugar de recurrir al taladrado posterior al moldeo. Los orificios moldeados eliminan una operación secundaria y aseguran una precisión posicional consistente a lo largo de los volúmenes de producción.
Proceso de Pintura en Spray Degradada
El acabado degradado rojo-púrpura es la característica visual definitoria de esta carcasa. A diferencia de una capa de color uniforme, un degradado requiere dos colores aplicados en una zona de transición controlada donde un color se desvanece en el otro sin un límite visible.
El proceso de pintura en spray a escala de producción se secuenció de la siguiente manera:
| Paso | Proceso | Especificación |
|---|---|---|
| 1 | Limpieza ultrasónica | Eliminar residuos de desmoldeante y partículas |
| 2 | Secado | Aire forzado a 60–80°C, 10–15 min |
| 3 | Capa de imprimación | Imprimación PU, 15–20 µm de espesor seco |
| 4 | Color base (rojo) | Aplicado al 60 % inferior de la superficie de la carcasa |
| 5 | Color de transición (púrpura) | Aplicado al 40 % superior, solapando 15–20 mm de zona de transición |
| 6 | Barniz transparente | Laca protectora transparente, 10–15 µm |
| 7 | Curado | Horno a 60°C, 30 min |
La zona de transición del degradado — una banda de 15–20 mm en la que el rojo se desvanece hacia el púrpura — es el paso más sensible del proceso. La velocidad de barrido de la pistola, la presión de atomización y la distancia boquilla-pieza deben ser idénticas para los dos colores. La capa púrpura se aplica mientras la base roja aún está pegajosa (tiempo de evaporación: 60–90 segundos a temperatura ambiente), lo que permite que ambos colores se mezclen en la interfaz molecular en lugar de formar una línea de demarcación nítida.
La consistencia de color entre lotes de producción se verifica con un espectrofotómetro, con una desviación de color máxima admisible de ΔE ≤ 1,5 en la zona de transición. Esto es más estricto que el ΔE ≤ 2,0 habitual en electrónica de consumo de color sólido, y refleja la visibilidad de incluso cambios de color menores en un degradado.
Especificaciones de Calidad de Pintura
| Parámetro | Especificación | Método de Prueba |
|---|---|---|
| Espesor total de película | 35–45 µm | Medidor de corrientes de Foucault |
| Nivel de brillo | ≥85 GU a 60° | Medidor de brillo |
| Adhesión | ≥Grado 3 | Prueba de corte cruzado con cinta (ISO 2409) |
| Resistencia al rayado | Sin marca visible a 500 g | Dureza al lápiz / punzón cargado |
| Desviación de color | ΔE ≤ 1,5 | Espectrofotómetro |
El espesor total de película de 35–45 µm — imprimación + capas de color + barniz — basta para producir un brillo profundo y húmedo sin ser tan grueso como para desconcharse en los bordes de los orificios durante el ensamblaje. Los bordes de los 16 orificios son las zonas de mayor riesgo de delaminación de la pintura, y la capa de imprimación de 15–20 µm está formulada específicamente para dar cobertura de borde en orificios de diámetro pequeño sin puentear ni rellenar.
Diseño de Molde y Estrategia de Refrigeración
Se seleccionó un diseño de 16 cavidades para igualar el volumen anual proyectado manteniendo un tamaño de molde práctico para la máquina de inyección de 200 toneladas del cliente. Las cavidades se organizaron en una matriz de 4×4 con un sistema de canales naturalmente equilibrado que alimenta cada cuadrante.
Con un espesor nominal de pared de 2,0 mm, la carcasa es lo bastante delgada para que la uniformidad de refrigeración en las 16 cavidades sea el factor dominante en la consistencia dimensional. Un diseño de circuito de refrigeración de flujo dividido (split-flow) asegura que el refrigerante llegue a cada cavidad con la misma temperatura de entrada y el mismo caudal. El lado de la cavidad se mantiene 5°C más frío que el lado del macho para sesgar la contracción hacia la superficie interior no cosmética, manteniendo dimensionalmente estables las superficies exteriores visibles.
El ángulo de desmoldeo de 1,5°–2,5° en las superficies verticales — combinado con 8 pernos eyectores de pequeño diámetro distribuidos por el perímetro — logra una liberación limpia de la pieza con una fuerza de eyección de 15–25 N por cavidad. Esta baja fuerza de eyección minimiza el blanqueamiento por tensión, lo cual es crítico porque cualquier concentración de tensión en el polímero sobre un perno eyector se transmitirá a través de la pintura degradada como una variación localizada de brillo.
Detalles del Diseño del Molde
| Parámetro | Detalle |
|---|---|
| Tipo de molde | Molde de inyección de dos placas |
| Cavidades | 16 cavidades (matriz 4 × 4) |
| Acero del molde | P20 (machos y cavidad) |
| Sistema de canales | Naturalmente equilibrado, flujo dividido |
| Refrigeración | Refrigeración por agua de flujo dividido, lado cavidad 5°C más frío |
| Eyección | 8 pernos eyectores perimetrales por cavidad |
| Tipo de entrada | Entrada lateral en superficie no cosmética |
| Pernos de macho | Insertos de acero endurecido en las 16 posiciones de orificio |
| Ángulo de desmoldeo | 1,5°–2,5° |
| Vida útil del molde | 500.000 disparos |
Proceso de Moldeo por Inyección
| Parámetro | Valor |
|---|---|
| Material | PC/ABS, grado de ingeniería |
| Temperatura del cilindro | 220–240°C (calentamiento por zonas) |
| Temperatura del molde | 50–60°C |
| Presión de inyección | 80–120 MPa |
| Presión de mantenimiento | 60–80 MPa |
| Tiempo de mantenimiento | 3–5 s |
| Tiempo de refrigeración | 25–30 s |
| Tiempo total de ciclo | 45–55 s |
| Secado del material | 80°C × 4 horas, humedad <0,02 % |
La temperatura del cilindro de 220–240°C se seleccionó para el grado de PC/ABS utilizado — ligeramente más estrecho que el rango de 220–250°C típico para PC/ABS de uso general, reflejando la necesidad de un control térmico más estricto al llenar 16 cavidades de pared delgada simultáneamente. La temperatura más baja del molde de 50–60°C (frente a 70–80°C en piezas de PC/ABS más gruesas) acelera la formación de piel y reduce el tiempo de ciclo para la pared de 2 mm, a la vez que sigue permitiendo un llenado adecuado de la cavidad antes de que el frente de flujo se congele.
El tiempo total de ciclo de 45–55 segundos — incluyendo 25–30 segundos de refrigeración — se validó mediante análisis de flujo y se confirmó en el muestreo de T1. Con 16 piezas por ciclo, esto rinde aproximadamente 1.050–1.280 piezas por hora, lo que soporta una capacidad de producción anual superior a 3 millones de unidades con un solo molde.
Control de Calidad
Cada lote de producción se somete a un protocolo de inspección estructurado:
- Inspección dimensional — Muestreo CMM a frecuencia 1:100; todas las 16 posiciones de orificios verificadas contra ±0,15 mm (orificios de montaje y guía) o ±0,20 mm (orificios de alineación y captación)
- Calidad de orificios — Inspección visual al 100 % de los orificios de captación del micrófono bajo magnificación 10× para rebabas, flash o puentes de pintura
- Apariencia superficial — Inspección visual al 100 % bajo 800 lux para consistencia del degradado, bandas de color, defectos de pintura y uniformidad de brillo
- Adhesión de pintura — Prueba de corte cruzado con cinta según ISO 2409, adhesión ≥Grado 3 en todas las superficies incluyendo bordes de orificios
- Medición de color — Verificación con espectrofotómetro de la zona de transición del degradado, ΔE ≤ 1,5
- Resistencia al rayado — Prueba con punzón cargado de 500 g sobre superficie pintada, sin marca visible
- Prueba de caída — Caída libre de 1,2 m sobre hormigón, 6 orientaciones; sin grietas ni desprendimiento de pintura
- Resistencia al aceite — Inmersión de 48 horas en aceite mineral a 23°C; sin cambio dimensional ni reblandecimiento de pintura
- Consistencia de peso — Variación de peso entre cavidades <2,0 %, verificada según protocolo de control de calidad
Resultados
| Métrica | Objetivo | Alcanzado |
|---|---|---|
| Variación de peso entre cavidades (16 cav.) | <2,0 % | 1,4 % |
| Tolerancia dimensional crítica | ±0,15 mm | Cpk = 1,48 |
| Precisión posicional de orificios | ±0,20 mm | Cpk = 1,62 |
| Nivel de brillo superficial | ≥85 GU a 60° | 86–91 GU |
| Desviación de color del degradado | ΔE ≤ 1,5 | ΔE = 0,8–1,3 |
| Adhesión de pintura (corte cruzado) | ≥Grado 3 | Grado 4 (sin desprendimiento en bordes de orificios) |
| Prueba de caída (1,2 m) | Sin grietas ni daños en pintura | ✅ Aprobado, todas las orientaciones |
| Resistencia al aceite (48 h) | Sin deformación ni reblandecimiento | ✅ Aprobado |
| Tiempo de ciclo | ≤55 s | 48 s promedio |
| Coste por pieza (incl. acabado) | ≤¥3,50 | ¥3,20 |
El molde de 16 cavidades entró en producción estable y ha entregado de forma consistente la calidad de acabado degradado que exige un producto de audio orientado al consumidor. El diseño de refrigeración de flujo dividido mantuvo la consistencia de peso entre cavidades dentro del 1,4 % en las 16 cavidades — más estricto que la especificación del 2,0 % y notablemente sólido para un diseño de 16 cavidades, donde la variación térmica normalmente se acumula por la mayor huella del molde.
El proceso de pintura en spray degradada, validado mediante mediciones de espectrofotómetro con una frecuencia de muestreo de 1:500, mantuvo ΔE ≤ 1,3 en todos los lotes de producción — bien dentro de la especificación ≤1,5 y cercano a la consistencia de los acabados de electrónica de consumo de un solo color. El coste por pieza de ¥3,20, incluyendo material, moldeo por inyección, pintura en spray de 4 pasos e inspección de calidad, cumplió el objetivo de coste para un producto de audio de consumo de gama media.
Este caso práctico demuestra la capacidad de JBRplas para componentes de electrónica de consumo de precisión multi-cavidad — incluyendo utillaje equilibrado de 16 cavidades con matrices de orificios moldeados, selección de material PC/ABS para dispositivos de audio con requisitos de impacto, pintura en spray degradada de múltiples pasos y control de calidad integrado para producción de alto volumen.