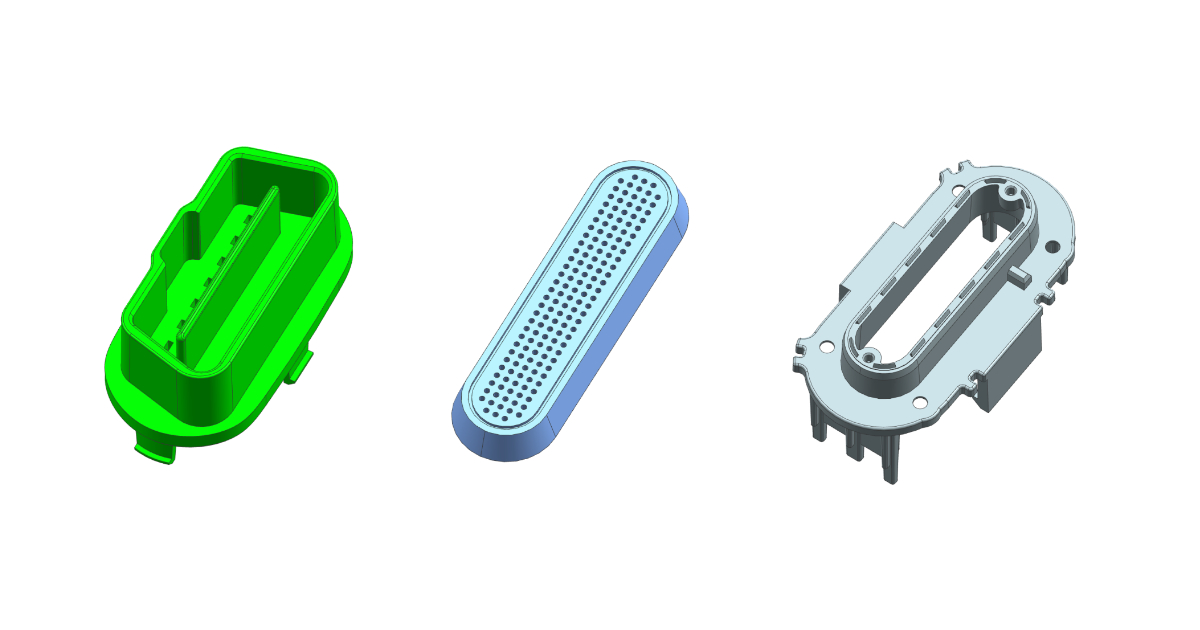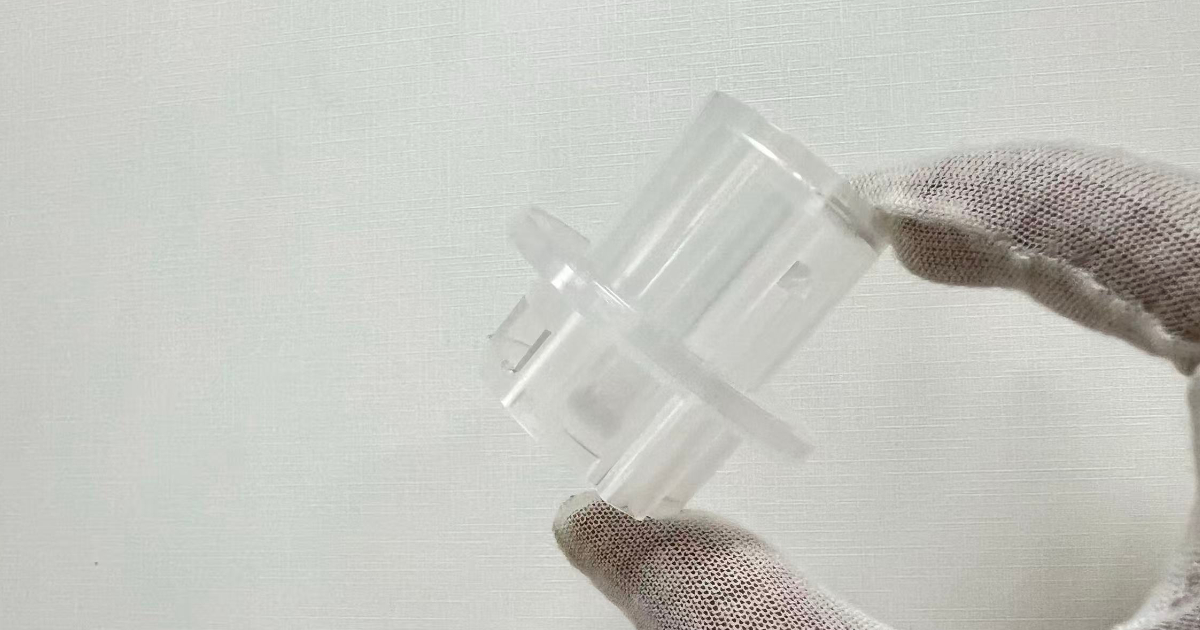
Resumen del Proyecto
Este proyecto abarcó el análisis DFM y el diseño del molde de inyección de un conector de plástico — un cuerpo de Ø52,48 × 47,86 mm moldeado en PP-PR350. La pieza incluye una brida, una ventana lateral y dos agujeros cuadrados que no pueden desmoldearse a lo largo de la dirección principal de apertura del molde; los datos 3D del cliente modelaban varias superficies de cavidad a 0° de ángulo de salida.
JBRplas revisó la geometría de la pieza, la dirección de apertura del molde, la línea de partición, el sistema de alimentación, los mecanismos de deslizaderas, la estructura de expulsión y los ángulos de salida antes de cortar acero. La revisión entregó modificaciones de producto documentadas y un concepto de molde construido en torno a ellas: un molde de 2 cavidades con base estándar Hasco, cavidad y núcleo en H13, alimentación por canal caliente y estructuras dedicadas de deslizaderas y expulsión.
Especificaciones de la Pieza
| Parámetro | Especificación |
|---|---|
| Producto | Conector de plástico |
| Material | PP-PR350 |
| Dimensiones de la pieza | Ø52,48 × 47,86 mm |
| Configuración del molde | 2 cavidades |
| Base del molde | Estándar Hasco |
| Acero del molde | H13 / 420 SS |
| Tamaño del molde | 300 × 350 × 440 mm |
| Máquina de inyección | 120 T |
| Peso del molde | 380 kg |
| Vida útil objetivo | 1.000.000 disparos |
Hallazgos del DFM: Características que No Se Desmoldearían
La revisión se concentró en las zonas donde la pieza tal como estaba dibujada habría opuesto resistencia al molde. Cada hallazgo se documentó con un dibujo de marcado y una modificación concreta para la aprobación del cliente.
Superficies de Cavidad sin Ángulo de Salida
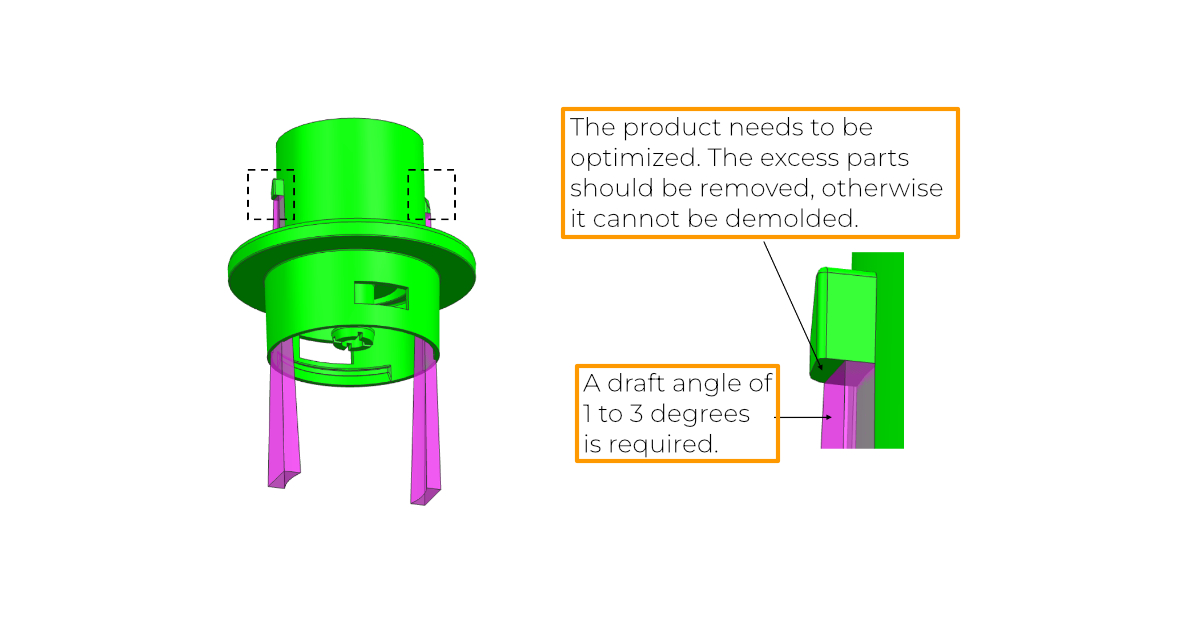
El análisis DFM identificó superficies verticales modeladas con 0° de ángulo de salida. Una pared vertical solo puede liberarse si el plástico se contrae alejándose del acero al enfriarse; a 0°, la superficie roza contra la cavidad, marca la pieza y puede retenerla sobre el núcleo durante la expulsión. JBRplas recomendó modificar la geometría del producto para introducir un ángulo de salida de 1°–3° y documentó las superficies afectadas en el marcado DFM.
Dos Agujeros Cuadrados en la Dirección de la Deslizadera
Dos agujeros cuadrados del conector deben formarse mediante deslizaderas, y los propios agujeros necesitan ángulo de salida a lo largo de la dirección de movimiento de la deslizadera — sin él, el inserto de la deslizadera no puede retirarse limpiamente del agujero. JBRplas recomendó un ángulo de salida de 3° en ambas características y propuso el correspondiente cambio de diseño del producto.
Material Excedente que Interfiere con el Desmoldeo
El marcado DFM también identificó material excedente en la geometría de la pieza que bloquearía el desmoldeo. La recomendación fue eliminarlo del diseño del producto antes del utillaje — un cambio que no cuesta nada en la fase de datos y que más tarde habría exigido recortar acero.
Diseño de Deslizaderas e Insertos
Los agujeros cuadrados se forman mediante mecanismos de deslizaderas que se separan de la pieza antes de la expulsión. El concepto de molde combina un bloque deslizante — cuya dirección de desplazamiento se define en el plano de concepto — con un inserto de deslizadera que forma los agujeros cuadrados, de modo que la deslizadera puede mantenerse o sustituirse sin tocar el bloque de cavidad.
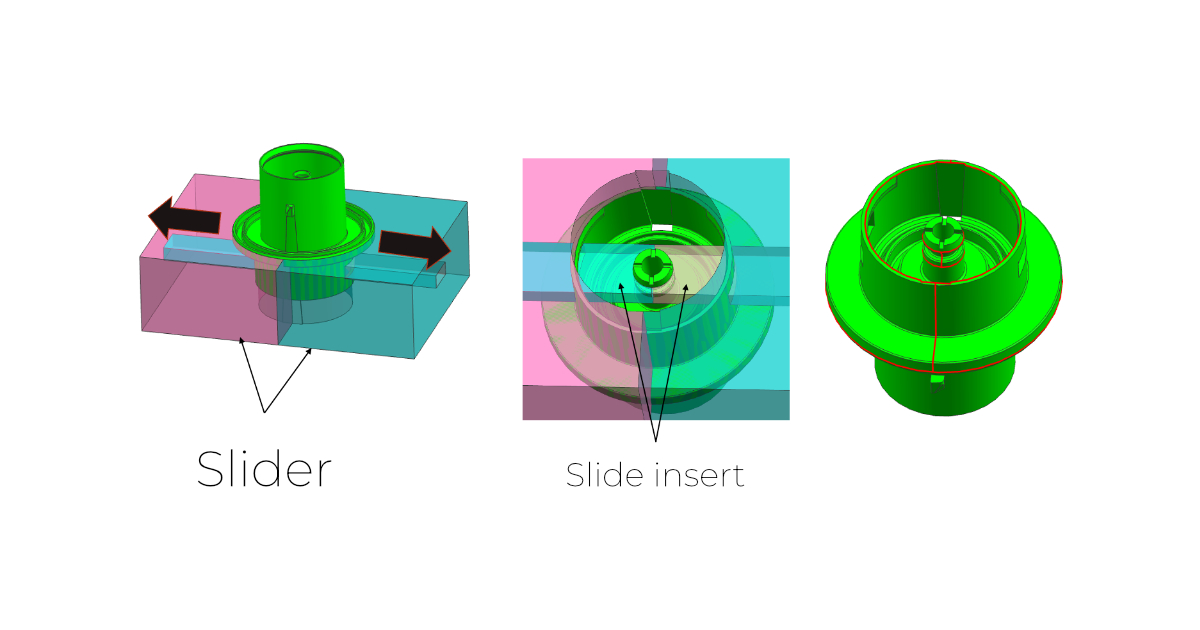
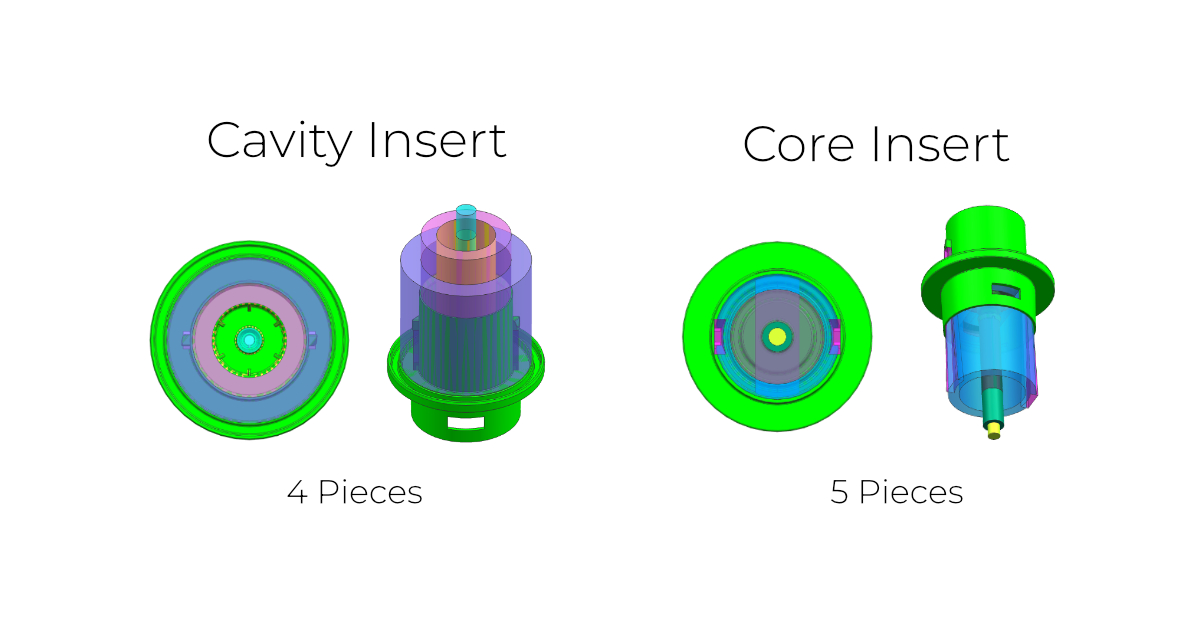
La cavidad y el núcleo están construidos como conjuntos modulares de insertos en lugar de tallar las características directamente en los bloques. El diseño DFM identifica cuatro insertos de cavidad móviles y cinco insertos de núcleo, de modo que las características con las interfaces de las deslizaderas y la geometría interna de la pieza pueden sustituirse o rectificarse sin rehacer la base del molde — la misma lógica modular documentada en nuestro proyecto de molde familia.
Canal Caliente, Alimentación y Expulsión
El diseño propuesto utiliza un sistema de canal caliente con una boquilla caliente alimentando una compuerta puntual. El diámetro de compuerta especificado es de 2 mm, con una dimensión adicional de compuerta puntual de 1,2 mm indicada en la propuesta DFM. Una compuerta puntual deja una marca pequeña y limpia que no requiere acabado en una pieza técnica como este conector — el razonamiento detrás de la selección del tipo de compuerta se cubre en nuestra guía de diseño de compuertas, y las disyuntivas de la decisión de canal en la comparación canal caliente vs canal frío.
Para la expulsión, la estructura propuesta combina un bloque expulsor y un casquillo expulsor. Un casquillo empuja la pieza fuera del núcleo por todo su perímetro en lugar de en puntos localizados, lo que encaja con el cuerpo cilíndrico del conector — los principios generales se cubren en nuestra guía de diseño de sistemas expulsores.
Resumen de Soluciones de Ingeniería
| Problema identificado | Recomendación de JBRplas |
|---|---|
| Superficies de cavidad sin ángulo de salida | Añadir ángulos de salida de 1°–3° |
| Material excedente que interfiere con el desmoldeo | Eliminar el material excedente identificado del diseño del producto |
| Dos agujeros cuadrados en la dirección de la deslizadera | Añadir ángulos de salida de 3° |
| Geometría compleja del conector | Usar mecanismos de deslizaderas e insertos dedicados |
| Requisitos de expulsión de la pieza | Integrar bloques y casquillos expulsores |
Estas recomendaciones abordan la geometría específica y los problemas de desmoldeo identificados durante la revisión. La implementación final depende de la aprobación del cliente de las modificaciones de producto propuestas.
Especificaciones de Fabricación del Molde
| Elemento | Especificación propuesta |
|---|---|
| Estructura del molde | Molde de dos cavidades |
| Acero de cavidad | H13, HRC 50–51 |
| Acero de núcleo | H13, HRC 48–49 |
| Acero de deslizaderas | H13, HRC 48–49 |
| Acero de placas | 420 SS |
| Placa expulsora | 1.1730 |
| Sistema de alimentación | Canal caliente |
| Boquilla caliente | 1 |
| Tipo de compuerta | Compuerta puntual |
| Acabado de cavidad | SPI-B2 |
| Acabado de núcleo | SPI-B3 |
| Norma del molde | Hasco |
La cavidad y el núcleo de H13 están especificados con durezas diferentes — 50–51 HRC en la cavidad, 48–49 HRC en el núcleo y las deslizaderas — lo que ajusta las superficies de trabajo a su carga sin volver frágiles los detalles del núcleo y las deslizaderas. Para un objetivo de 1.000.000 de disparos, la selección de grado de acero y dureza es la primera decisión de durabilidad; el razonamiento se cubre en nuestra guía de selección de acero para moldes.
Enfoque de Ingeniería de JBRplas
Este proyecto muestra cómo la revisión DFM y el diseño del molde funcionan como un solo proceso en lugar de dos. En vez de cotizar un molde contra la pieza tal como está dibujada, la revisión de ingeniería identifica la geometría que afectaría el desmoldeo y la traduce en recomendaciones de diseño concretas:
- Geometría de la pieza — superficies sin ángulo de salida y material excedente que interferiría con el desmoldeo.
- Estructura del molde — coordinación de cavidad, núcleo, insertos y mecanismos de deslizaderas.
- Diseño de alimentación — un canal caliente y una compuerta puntual integrados en la disposición del molde.
- Diseño de expulsión — una disposición de bloque y casquillo expulsores para la geometría del conector.
- Fabricabilidad — recomendaciones concretas de ángulos de salida para revisión del cliente antes del utillaje.
Abordar estos puntos durante la fase de ingeniería — en lugar de descubrirlos en la prueba del molde — es lo que mantiene un proyecto de utillaje en plazo. Un ángulo de salida añadido a un archivo 3D no cuesta nada; el mismo cambio en un inserto de cavidad templado cuesta un recorte y días de plazo.
Conclusión
Para este conector de plástico, JBRplas combinó el análisis DFM con un diseño de molde de inyección de 2 cavidades con alimentación por canal caliente, mecanismos de deslizaderas y un sistema de expulsión dedicado. El enfoque de ingeniería fue resolver los problemas de desmoldeo mediante modificaciones de producto específicas: ángulos de salida de 1°–3° en las superficies de cavidad identificadas y ángulos de salida de 3° en los dos agujeros cuadrados a lo largo de la dirección de movimiento de la deslizadera.
Al identificar estos requisitos durante la fase DFM, JBRplas dio al cliente recomendaciones claras y accionables — con documentación de marcado para su aprobación — para respaldar el posterior proceso de fabricación del molde. El mismo flujo de trabajo que prioriza la revisión se aplica a nuestros programas de diseño de moldes y fabricación de moldes multicavidad; envíe sus archivos 3D para iniciar un proyecto de moldeo por inyección.