Descripción del Proyecto
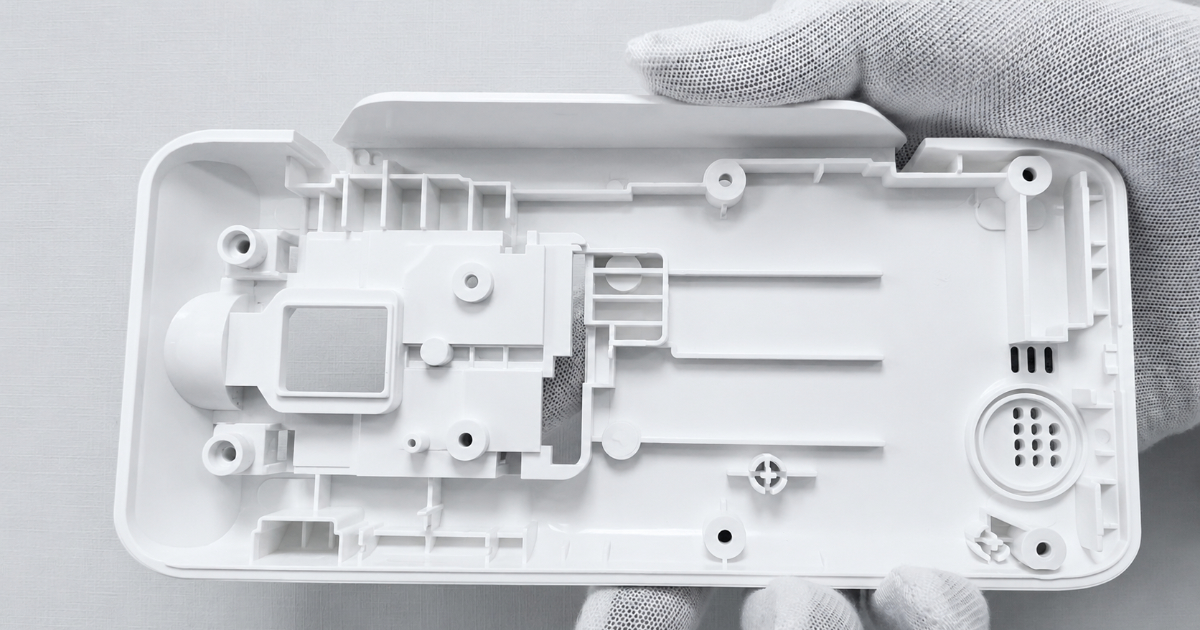
Un fabricante de dispositivos de pago que desarrollaba un TPV compacto para aplicaciones de comercio minorista pequeño y tiendas pop-up necesitaba un molde de producción para la carcasa inferior del dispositivo — un componente estructural de base de 80 × 170 × 27 mm que sirve como plataforma de montaje para todos los subsistemas internos del terminal. Con 59,5 gramos, la carcasa fija la PCB de control principal, el conjunto del cabezal de impresión térmica, el compartimento de la batería, el módulo sensor y la placa de interfaz de comunicación — todo dentro de una envolvente de 2 mm de espesor de pared que debe mantener la estabilidad dimensional en aproximadamente 8–10 orificios de montaje de precisión y aperturas funcionales.
A diferencia de una simple envolvente, la carcasa inferior de un TPV es un chasis: soporta las cargas mecánicas del mecanismo del cabezal de impresión durante el avance del papel, absorbe la energía de impacto cuando el dispositivo se desplaza o se cae sobre un mostrador, y proporciona las referencias de montaje que determinan la alineación entre el cabezal de impresión, la trayectoria del papel y la tapa superior de la envolvente. Una desalineación de 0,3 mm en los soportes de montaje del cabezal de impresión produce una inclinación de impresión visible — un defecto inmediatamente evidente para el usuario final en cada recibo.
La carcasa también integra tres tipos de aperturas funcionales que deben moldearse en lugar de mecanizarse posteriormente: una matriz de rejilla de altavoz para la confirmación de audio de la transacción, ventanas de sensor para la detección de papel y la detección de tapa abierta, y ranuras de disipación de calor para el cabezal de impresión térmica — el componente más caliente del dispositivo, que opera a 60–80 °C durante la impresión continua de recibos.
Especificaciones de la Pieza
| Parámetro | Especificación |
|---|---|
| Producto | Carcasa inferior de mini TPV |
| Dimensiones | 80,0 × 170,0 × 27,0 mm |
| Peso | 59,5 g |
| Material | PC/ABS (grado de ingeniería, UL94 V-2) |
| Espesor de pared | 2,0 mm ±0,1 mm |
| Ángulo de desmoldeo | 2–3° |
| Contracción | 0,5–0,7 % (rango estándar de PC/ABS) |
| Número total de orificios | 8–10 (soportes roscados, puertos de sensor, orificios de montaje) |
| Especificación de tornillos | Soportes roscados M3 |
| Características funcionales | Rejilla de altavoz, ventanas de sensor, ranuras de disipación de calor |
| Características internas | Nervios de montaje de PCB, columnas de soporte del cabezal de impresión, paredes del compartimento de batería, soporte del módulo sensor |
| Acabado superficial | Pintado en spray, sustrato Ra 1,6–3,2 μm |
| Tolerancia crítica | ±0,3 mm (referencias de montaje ±0,2 mm) |
Enfoque de Ingeniería
Selección de Material — Por Qué PC/ABS para una Aplicación de Chasis
La carcasa inferior es el componente más cargado mecánicamente de un TPV. Tres requisitos impulsaron la selección de material hacia PC/ABS en lugar de ABS estándar o HIPS:
Resistencia al impacto. Un mini TPV en entornos de comercio minorista y hostelería se desplaza entre posiciones del mostrador, se guarda en estanterías y ocasionalmente se cae de una mesa. La carcasa inferior — como base que contacta con el mostrador — absorbe la energía de impacto en cualquier caída. El PC/ABS ofrece una resistencia al impacto Izod con entalla de 35–55 kJ/m², aproximadamente 2–3× la del ABS estándar con espesor de pared equivalente. Una prueba de caída de 1,0 m sobre hormigón, con el terminal impactando sobre una esquina inferior, es la condición de carga más desfavorable que la carcasa debe superar sin agrietarse en las raíces de los soportes ni en los bordes de las ranuras de ventilación.
Resistencia térmica junto al cabezal de impresión. El cabezal de impresión térmica opera a 60–80 °C durante la impresión continua de recibos. El cabezal se monta directamente sobre soportes de la carcasa inferior, lo que significa que el material de la carcasa en esos soportes soporta temperaturas sostenidas de 60–70 °C por calor conducido. El ABS estándar tiene una temperatura de deflexión térmica (HDT) de aproximadamente 85–95 °C a 1,8 MPa — adecuada, pero con margen limitado. El PC/ABS eleva la HDT a 100–110 °C, proporcionando un margen de 30–40 °C por encima de la temperatura de servicio que asegura que las roscas de los soportes no presenten fluencia ni relajación a lo largo de la vida útil del producto.
Retardancia de llama. Aunque los terminales TPV no están sujetos a los mismos requisitos de envolvente UL V-0 que los dispositivos de entrada de PIN, la fuente de alimentación y la circuitería de carga de la batería en el interior del terminal hacen de UL94 V-2 una base prudente — alcanzable con grados estándar de PC/ABS sin el sobrecoste de las formulaciones FR V-0.
Diseño de Molde para Integración Multifuncional
La carcasa inferior concentra aproximadamente 8–10 características de precisión — soportes roscados, aperturas de sensor, ranuras de ventilación y nervios de montaje — en una huella de 80 × 170 mm. Cada característica requiere su propio pasador de núcleo, inserto o superficie de cierre en el molde. El desafío clave de diseño es empaquetar todas estas características en una disposición de 2 cavidades manteniendo un espesor de acero adecuado entre características para la resistencia del molde y la eficiencia de refrigeración.
Diseño de soportes: Todos los soportes roscados M3 se diseñaron con un diámetro base de 6,0 mm (2× el diámetro del tornillo) y un espesor de pared de 1,2 mm (0,6× la pared nominal) para evitar marcas de rechupe en la superficie exterior pintada. Los soportes se posicionaron a al menos 8 mm de las paredes laterales de la carcasa para mantener acero suficiente entre el pasador de núcleo del soporte y la pared de la cavidad.
Rejilla de altavoz: La matriz de rejilla de altavoz — aproximadamente 15–20 orificios de Ø1,2 mm con paso de 1,5 mm — se formó con pasadores de núcleo endurecidos H13. Con estos diámetros, la deflexión del pasador durante la inyección es el modo de fallo principal. Los pasadores se mecanizaron con una conicidad de 0,5° y se soportaron en ambos extremos mediante un sistema de retención de pasadores de dos placas para evitar el desvío bajo la presión de fusión.
Ranuras de disipación de calor: Las ranuras de ventilación junto a la zona de montaje del cabezal de impresión son aperturas rectangulares alargadas (12 × 3 mm, 3 ranuras en fila) formadas por bloques insertados. La orientación de las ranuras se alineó con la dirección del flujo de fusión para evitar que el frente de flujo se dividiera alrededor de cada ranura y creara líneas de soldadura en el lado opuesto de la carcasa.
Proceso de Pintura en Spray
La carcasa inferior recibe un acabado en spray negro mate tanto por consistencia cosmética como por durabilidad superficial. El proceso de pintura sigue la secuencia de producción estándar:
| Paso | Proceso | Especificación |
|---|---|---|
| 1 | Preparación de superficie | Enjuague con agua desionizada, eliminación de estática |
| 2 | Secado | Aire forzado a 60 °C, 10–15 min |
| 3 | Imprimación | Imprimación de base PU, 10–15 µm DFT |
| 4 | Capa de acabado | Acrílico negro mate, 15–20 µm DFT |
| 5 | Curado | Horno a 60 °C, 30 min |
| 6 | Inspección | 100 % visual bajo 800 lux |
La superficie del sustrato con Ra 1,6–3,2 μm conforme a las normas de acabado superficial — obtenida mediante el acabado de la cavidad del molde — proporciona un anclaje mecánico adecuado para la adherencia de la pintura sin necesidad de grabado químico ni tratamiento por llama. El ángulo de desmoldeo de 2° en las paredes exteriores y de 3° en los nervios internos asegura una liberación limpia de la pieza sin marcas de arrastre que se transmitirían a través de la pintura.
Detalles del Diseño del Molde
| Parámetro | Detalle |
|---|---|
| Tipo de molde | Molde de inyección de dos placas |
| Cavidades | 2 cavidades |
| Acero del molde | 718H pretemplado (núcleo y cavidad) |
| Sistema de alimentación | Canal frío, patrón en H equilibrado de forma natural |
| Tipo de entrada | Entrada lateral en superficie interna no cosmética |
| Refrigeración | Refrigeración por agua, líneas de 8 mm, a 18 mm de la cavidad |
| Expulsión | 6× pasadores eyectores de Ø4 mm + 4× eyectores de cuchilla por cavidad |
| Pasadores de núcleo | Insertos endurecidos H13 para soportes roscados y aperturas de sensor |
| Pasadores de rejilla de altavoz | H13, Ø1,2 mm, conicidad 0,5°, soportados en ambos extremos |
| Ángulo de desmoldeo | 2° (exterior), 3° (nervios internos y soportes) |
| Acabado superficial | Cara de cavidad Ra 1,6–3,2 μm |
| Vida útil del molde | 300.000 disparos |
Proceso de Moldeo por Inyección
| Parámetro | Valor |
|---|---|
| Material | PC/ABS, grado de ingeniería |
| Temperatura del molde | 50–60 °C |
| Velocidad de inyección | Media (para evitar marcas de gas en nervios delgados) |
| Presión de inyección | 80–110 MPa |
| Presión de mantenimiento | 60–80 MPa |
| Tiempo de mantenimiento | 15–20 s |
| Tiempo de enfriamiento | 30–40 s |
| Tiempo de ciclo total | 50–65 s |
| Secado del material | 80 °C × 4 horas, humedad <0,02 % |
La temperatura del molde de 50–60 °C — en el extremo inferior del rango del PC/ABS — se seleccionó por dos razones: acelera la formación de piel en la pared de 2 mm para reducir el tiempo de ciclo, y minimiza el riesgo de marcas de gas (vetas plateadas) que el PC/ABS puede desarrollar a temperaturas de molde más altas cuando hay humedad presente. La velocidad de inyección media evita el chorro en la entrada y asegura que el frente de fusión llene los nervios de 1,2 mm de forma uniforme sin atrapar aire en las puntas de los nervios.
El tiempo de mantenimiento de 15–20 segundos es más largo de lo habitual para una pieza de 2 mm de pared porque las características de soporte crean secciones gruesas localizadas en las uniones entre soporte y pared. Estas uniones se enfrían más lentamente que la pared nominal y requieren un empaquetamiento prolongado para evitar marcas de rechupe en la superficie exterior pintada opuesta a los soportes.
Control de Calidad
Cada lote de producción se somete a un protocolo de inspección estructurado:
- Inspección dimensional — Muestreo CMM con frecuencia 1:100; todas las posiciones de los orificios de montaje verificadas contra ±0,3 mm (general) y ±0,2 mm (referencias del cabezal de impresión y montaje de PCB)
- Verificación de roscas en soportes — Comprobación con calibre Pasa/No Pasa en todos los soportes roscados M3, 5 piezas por turno
- Inspección de rejilla de altavoz — 100 % visual con retroiluminación para orificios obstruidos o parcialmente llenos; verificación con calibre de pasador de Ø1,2 mm ±0,05 mm
- Aparencia superficial — Inspección visual 100 % bajo 800 lux para uniformidad de pintura, marcas de flujo, consistencia de color y defectos superficiales
- Verificación de espesor de pared — Medidor de espesor ultrasónico en 5 puntos de medición sobre muestras 1:200; 2,0 mm ±0,1 mm
- Prueba de caída — Caída libre de 1,0 m sobre hormigón, 6 orientaciones; sin grietas en raíces de soportes, bordes de ventilación ni zona de rejilla
- Resistencia térmica — Remojo térmico de 72 horas a 70 °C con simulador de cabezal de impresión montado; sin relajación de roscas, sin cambio dimensional >0,1 mm en las referencias de montaje
- Adherencia de pintura — Prueba de cinta con corte enrejillado, grado de adherencia ≥3 en una escala de 5 grados
Resultados
| Métrica | Objetivo | Alcanzado |
|---|---|---|
| Tolerancia dimensional (general) | ±0,3 mm | Cpk = 1,42 |
| Precisión de referencias de montaje (crítico) | ±0,2 mm | Cpk = 1,35 |
| Uniformidad de espesor de pared | 2,0 mm ±0,1 mm | 2,0 mm ±0,06 mm |
| Tasa de orificios abiertos en la rejilla de altavoz | 100 % | 99,7 % |
| Adherencia de pintura (corte enrejillado) | ≥Grado 3 | Grado 4 (sin delaminación) |
| Calidad del acabado superficial | Sin marcas de flujo, sin variación de color | ✅ Aprobado |
| Prueba de caída (1,0 m) | Sin grietas en ninguna característica | ✅ Aprobado, todas las orientaciones |
| Remojo térmico (70 °C × 72 h) | Sin relajación de roscas, Δ <0,1 mm | ✅ Aprobado |
| Coste por pieza (incl. acabado) | ≤¥8,50 | ¥7,80 |
El molde de 2 cavidades entró en producción 7 semanas después del inicio del proyecto. El enfoque multifuncional integrado — moldear la rejilla de altavoz, las aperturas de sensor, las ranuras de disipación de calor y todos los soportes de montaje en un solo disparo — eliminó cuatro operaciones secundarias (taladrado de la rejilla, mecanizado de las ventanas de sensor, corte de las ranuras de ventilación y roscado de los soportes) en comparación con un diseño de envolvente simplificado que habría requerido fabricación posterior al moldeo. El coste por pieza de ¥7,80, incluyendo material, moldeo por inyección, pintura en spray e inspección de calidad, cumplió el objetivo para un componente de dispositivo de pago de volumen medio.
Este caso práctico demuestra la capacidad de JBRplas para componentes de terminal TPV estructuralmente cargados y multifuncionales — incluyendo selección de material PC/ABS para requisitos de impacto y térmicos, moldeo integrado de rejilla y ventilación, geometría de precisión de soportes para el montaje de subsistemas, y acabado en spray negro mate con validación del grado de adherencia.