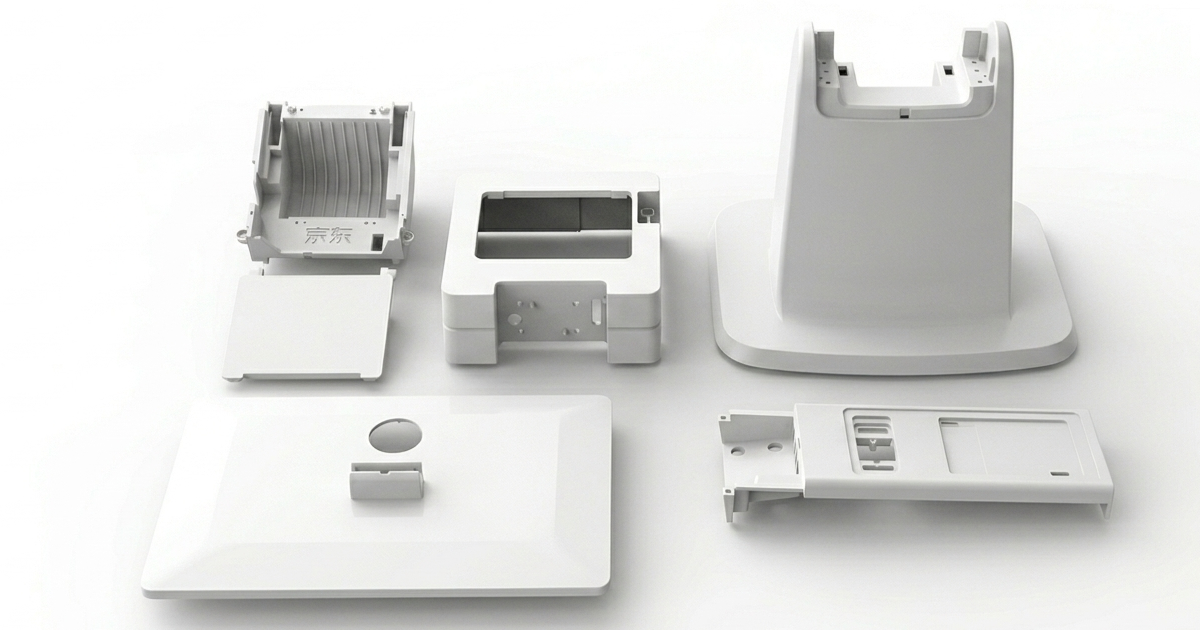
Descripción del Proyecto
Un fabricante de terminales de pago que desarrollaba un TPV de mostrador conforme a PCI PTS necesitaba un molde de producción para la carcasa del teclado PIN — el componente de cara al cliente que aloja el teclado, la ventana de pantalla y la ranura del lector de tarjetas con chip EMV. La carcasa es la principal superficie de interacción del usuario del terminal e incorpora directamente características de seguridad que forman parte de la arquitectura antimanipulación del dispositivo.
La pieza combina tres requisitos exigentes en un solo moldeo: tolerancias de precisión para la ranura del lector de tarjetas EMV, geometría snap-fit antimanipulación para los requisitos de carcasa de PCI PTS, y propiedades de material con protección ESD para proteger la electrónica sensible de procesamiento de pagos.
Desafío: La apertura de la ranura de tarjeta EMV requería una precisión dimensional de ±0,05 mm en ancho y rectitud a lo largo de 82 mm — esencialmente precisión de placa de molde en una pieza moldeada por inyección de producción. Lograrlo de forma consistente sin mecanizado posterior al moldeo exigió una combinación de acero templado H13, conformado de la ranura por wire EDM de precisión y control de proceso en tiempo real.
Especificaciones de la Pieza
| Parámetro | Especificación |
|---|---|
| Pieza | Carcasa de teclado PIN de TPV (carcasa superior) |
| Dimensiones | 195 × 92 × 18 mm |
| Espesor de pared | 2,2 mm nominal |
| Material | PC/ABS FR, UL 94 V-0, grado ESD con carga de carbono |
| Resistividad superficial | 10⁴–10⁶ Ω (protección ESD) |
| Acabado exterior | Textura mate fina VDI 24 (resistente a huellas) |
| Apertura de ventana de pantalla | 72 × 48 mm, con rebaje de 0,5 mm para pegado de lente |
| Ranura de tarjeta EMV | Ranura pasante de 86 × 3,2 mm, ±0,05 mm de ancho |
| Aperturas de teclado | 16× Ø18 mm ±0,10 mm de posición |
| Estándar cosmético | Clase A en todas las superficies exteriores visibles |
| Características antimanipulación | 6× jefes snap-fit con geometría de rotura calibrada |
| Volumen anual | 350.000 piezas |
Enfoque de Ingeniería
Precisión de Ranura de Tarjeta EMV
La ranura del lector de tarjetas es la característica dimensionalmente más exigente de la pieza. Las tarjetas con chip EMV miden 85,6 × 53,98 × 0,76 mm según ISO/IEC 7816, y la ranura del lector debe guiar la tarjeta de forma fiable a través de miles de inserciones sin agarrotarse ni con juego excesivo. Alcanzar ±0,05 mm en un ancho de ranura de 82 mm exige el control de proceso del moldeo de precisión — temperatura del molde mantenida dentro de ±1 °C y velocidad de inyección perfilada para evitar rebaba en los bordes de la ranura.
La ranura se conforma mediante un par de insertos H13 rectificados de precisión — un inserto en la cavidad y otro en el núcleo — que se encuentran en la línea de partición para formar el perfil completo de la ranura:
- Material del inserto: H13 templado a 52 HRC, cortado por wire EDM a ±0,003 mm
- Ancho de ranura: 3,20 mm ±0,05 mm (la tarjeta tiene 0,76 mm de espesor; la ranura deja holgura para la tarjeta + los resortes de contacto EMV de protección)
- Rectitud de ranura: ±0,03 mm a lo largo de los 82 mm de longitud visible de la ranura
- Chaflán de entrada de tarjeta: 15° ±1° de guía en ambos lados de la ranura
Los insertos de ranura se rectifican y se acaban por wire EDM, y después se verifican en CMM antes del montaje del molde. En producción, el ancho de ranura se comprueba en 5 piezas por turno de 2 horas con un calibre Pasa/No Pasa calibrado. La verificación completa del perfil de ranura por CMM se realiza en 1 pieza por turno.
Geometría Snap-Fit Antimanipulación
La carcasa del teclado PIN se fija a la base del terminal mediante 6 clips snap-fit diseñados para romperse de forma visible si la carcasa se abre haciendo palanca — un requisito de PCI PTS para el diseño de carcasas antimanipulación:
- Enganche del clip: 0,7 mm de interferencia por clip
- Espesor de la raíz del clip: 1,4 mm con radio R1,0 mm — diseñado para fracturarse a >80 N de fuerza de palanca
- Comportamiento del material: el PC/ABS FR con carga de carbono es más frágil que los grados sin carga — la carga de carbono reduce el alargamiento a la rotura desde típicamente >10 % hasta aproximadamente 3–5 %, lo que lo hace intrínsecamente más antimanipulación
La geometría snap se validó mediante ensayos físicos sobre muestras de T1. Los clips se fracturaron limpiamente a 85 N ±8 N de fuerza media — por encima del requisito de retención de montaje de 60 N pero por debajo del umbral en el que el material de la carcasa circundante se deformaría en lugar de fracturarse.
Procesamiento de Material ESD
El PC/ABS FR con carga de carbono presenta desafíos de moldeo específicos:
- Mayor viscosidad del fundido — la carga de carbono reduce el flujo del fundido en ~25 % frente al PC/ABS FR sin carga
- Abrasivo para el acero del molde — se requiere H13 para resistir el efecto abrasivo de la carga de carbono durante la vida útil de disparos en producción
- Aspecto superficial — la carga de carbono produce una superficie naturalmente mate y ligeramente texturizada; se aplica textura VDI 24 para uniformar la superficie y hacerla resistente a las huellas según los estándares de acabado superficial
- Visibilidad de líneas de soldadura — los grados con carga de carbono muestran las líneas de soldadura con más prominencia; la posición de la compuerta se eligió para que la línea de soldadura principal quede sobre la cara inferior (no visible cuando el terminal está ensamblado)
Posicionamiento de Aperturas de Teclado
Las 16 aperturas de teclas deben alinearse con precisión con el teclado de membrana y los contactos de PCB situados debajo. El error de posición acumulado a lo largo de los 195 mm de longitud de la pieza debe mantenerse dentro de ±0,15 mm.
Aplicamos la predicción de contracción de Moldflow con el grado específico de PC/ABS con carga de carbono para calcular las dimensiones compensadas de la cavidad. El molde se mecanizó a las dimensiones compensadas y se midieron las piezas de T1 para verificar que la contracción real coincidía con la predicción dentro del 0,05 %.
Detalles del Utillaje
| Parámetro | Detalle |
|---|---|
| Tipo de molde | 2 cavidades, canal frío, compuerta lateral |
| Base del molde | LKM, 550 × 550 mm |
| Acero | H13, 50±2 HRC |
| Insertos de ranura de tarjeta | H13, 52 HRC, acabado por wire EDM |
| Canal | Patrón en H, 5 mm de diámetro, equilibrado naturalmente |
| Compuerta | Compuerta lateral por cavidad, 2,0 × 1,2 mm |
| Refrigeración | Líneas de 10 mm, a 20 mm de la cavidad; conformal alrededor del área de ranura de tarjeta |
| Expulsión | 12× expulsores Ø4 mm por cavidad (solo cara inferior) |
| Superficie | Mate fino VDI 24 en la cara de cavidad |
| Peso del molde | 1.720 kg |
Resultados
| Métrica | Objetivo | Alcanzado |
|---|---|---|
| Ancho de ranura de tarjeta | 3,20 mm ±0,05 mm | Cpk = 1,73 |
| Rectitud de ranura de tarjeta | ±0,03 mm / 82 mm | ±0,018 mm |
| Posiciones de aperturas de teclado (16×) | ±0,10 mm cada una | Todas dentro de ±0,06 mm |
| Resistividad superficial | 10⁴–10⁶ Ω | 2,8 × 10⁵ Ω |
| UL 94 V-0 | Requerido | Confirmado |
| Fuerza de rotura de clips antimanipulación | >60 N, <100 N | 85 N ±8 N |
| Rechazos cosméticos (Clase A) | <0,8 % | 0,31 % |
| Plazo de entrega T1 | 32 días | 30 días |
El molde entró en producción 9 semanas después del inicio del proyecto. La carcasa del terminal pasó la evaluación de seguridad física de PCI PTS en el primer envío. Desde entonces, el cliente ha realizado pedidos de un segundo juego de molde para atender el aumento de la demanda de terminales.
Este caso práctico demuestra la capacidad de JBRplas en moldeo de precisión para hardware de pago — incluyendo tolerancias de ranura de tarjeta EMV, geometría de carcasa antimanipulación, procesamiento de material con protección ESD y trazabilidad documental para programas de dispositivos financieros.


