Descripción del Proyecto
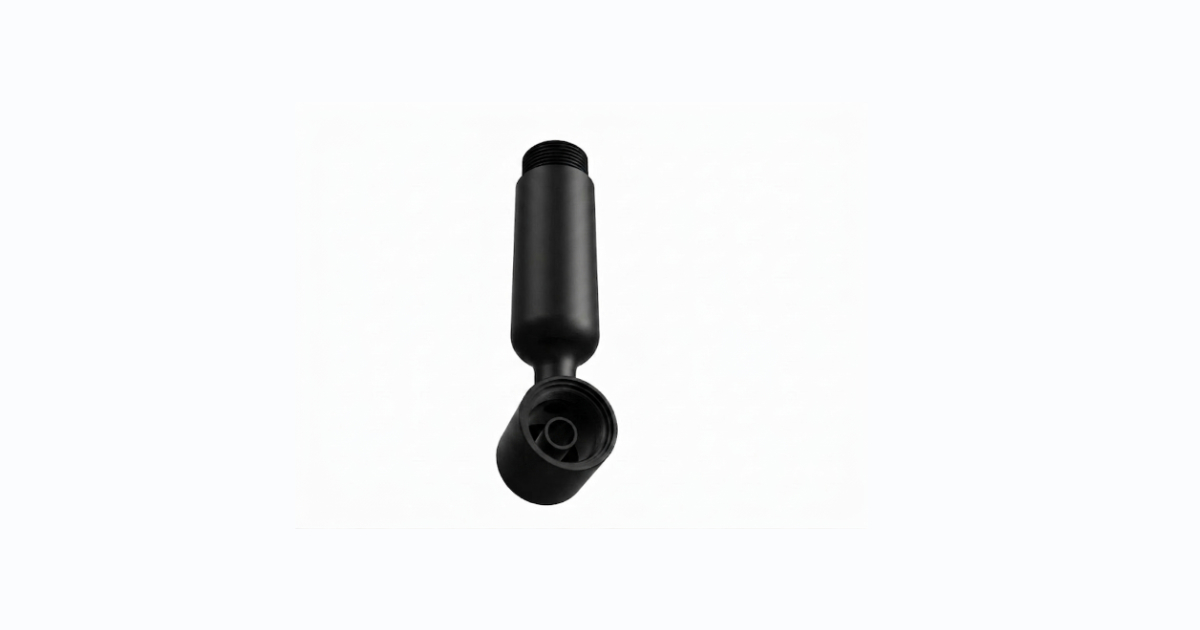
Un fabricante de equipos de monitorización ambiental necesitaba una carcasa moldeada de precisión para una sonda de sensor continuo de calidad del agua — un componente cilíndrico delgado diseñado para inmersión permanente o de larga duración en sistemas de agua municipales, tanques de acuicultura y líneas de agua de proceso industrial. La carcasa protege los elementos internos de electrodo y de detección electrónica y, al mismo tiempo, permanece en contacto constante con agua cuyo pH, contenido de cloro, temperatura y concentración de minerales disueltos varían a lo largo de años de servicio.
El cliente especificó PEEK (poliéter éter cetona) como material de la carcasa — una decisión motivada por la combinación de exposición química continua, temperaturas de agua elevadas en algunas aplicaciones industriales y una expectativa de vida útil de varios años que descartaba las resinas de ingeniería de menor coste.
Especificaciones de la Pieza
| Parámetro | Especificación |
|---|---|
| Dimensiones de la pieza | 32,6 × 137 × 32,6 mm (carcasa cilíndrica de sonda) |
| Peso de la pieza | 64 g |
| Material | PEEK, grado industrial/médico |
| Espesor de pared | 1,8 mm nominal (cuerpo cilíndrico hueco) |
| Requisito de sellado | IP68 — inmersión continua |
| Características críticas | Ranuras de junta tórica, conexión roscada de sonda, resalte interno para electrodo |
| Temperatura de operación | -10°C a +95°C continuo (aplicaciones de agua de proceso) |
| Exposición química | Cloro, cloramina, pH variable (3–11), minerales disueltos |
| Volumen anual | 18.000 piezas |
Enfoque de Ingeniería
Por Qué PEEK — y Por Qué Es Difícil de Moldear
El PEEK se especificó por tres razones que ninguna resina de menor coste podía satisfacer simultáneamente:
- Resistencia a la hidrólisis — la inmersión continua en agua durante una vida útil de varios años degrada la mayoría de los plásticos de ingeniería mediante ataque hidrolítico. La cadena aromática del PEEK es esencialmente inerte a este mecanismo.
- Resistencia química — las líneas de agua municipales e industriales exponen la carcasa a cloro, cloramina y variaciones de pH que agrietarían por tensión o degradarían el ABS, el PC o incluso el PPS con el tiempo. El PEEK resiste prácticamente todos ellos sin degradación medible.
- Estabilidad dimensional bajo ciclos térmicos — la precisión de calibración del sensor depende de que la carcasa mantenga una geometría interna constante mientras la temperatura del agua fluctúa con las estaciones y durante las alteraciones del proceso. El bajo coeficiente de dilatación térmica del PEEK mantiene estable la distancia entre electrodos.
Estas mismas propiedades hacen del PEEK uno de los materiales más exigentes para el moldeo por inyección:
- Temperatura de fusión: 360–400°C — muy por encima de las resinas de ingeniería estándar (ABS: ~240°C, PC: ~300°C), lo que exige calefacción de cilindro y diseño de husillo específicos
- Temperatura de molde: 150–200°C — el propio molde debe operar caliente para controlar la cristalinidad y evitar alabeos; esto requiere controladores de temperatura de molde por aceite en lugar de circuitos de agua estándar
- Sensibilidad a la cristalización — la velocidad de enfriamiento afecta directamente al grado de cristalinidad y, con ello, a la resistencia mecánica, la resistencia química y la estabilidad dimensional. Un enfriamiento inconsistente produce piezas inconsistentes
- Abrasivo para el utillaje — la alta temperatura de procesamiento y la rigidez del PEEK aceleran el desgaste del acero de molde estándar, en particular en las entradas y en los canales de flujo estrechos
Diseño de Molde para Procesamiento a Alta Temperatura
Selección de acero: Especificamos H13 templado a 50 HRC en lugar de P20 estándar. A las temperaturas de procesamiento del PEEK sostenidas durante miles de ciclos, la menor dureza del P20 provoca erosión prematura de la entrada y deriva dimensional en las características críticas de sellado — inaceptable para una pieza en la que la tolerancia de la ranura de junta tórica determina directamente el rendimiento de sellado IP68.
Control de temperatura de molde por aceite: La refrigeración de molde estándar con agua no alcanza la temperatura de molde de 150–200°C que exige el PEEK. Diseñamos el molde con canales de aceite, alimentados por una unidad de control de temperatura (TCU) de aceite dedicada, capaz de operar de forma sostenida a 180°C — una arquitectura de refrigeración de molde distinta a la del 95% de los moldes que producimos.
Diseño de entrada para estabilidad térmica: Se posicionó una única entrada submarina en la base del cuerpo cilíndrico, alejada de la zona crítica de sellado con junta tórica. Esto mantuvo la región de mayor cizalladura y mayor temperatura del recorrido del fundido lejos de las características dimensionalmente críticas, reduciendo el riesgo de alabeo localizado cerca de las ranuras de sellado.
Venteo para fundido de alta viscosidad: La elevada viscosidad del fundido de PEEK en comparación con las resinas de uso general exigió un venteo más ancho que la práctica estándar — 0,02 mm de profundidad de venteo en el plano de partición frente a los 0,015 mm habituales — para evitar gas atrapado y piezas incompletas en el extremo de la cavidad alargada de 137 mm.
Logro del Rendimiento de Sellado IP68
Las ranuras de junta tórica en cada extremo de la carcasa son la característica dimensionalmente más crítica de la pieza. El rendimiento de sellado a las profundidades y presiones asociadas a las líneas de agua industriales exigió:
- Ancho y profundidad de ranura controlados a ±0,02 mm — más estrecho que nuestra tolerancia de precisión estándar de ±0,05 mm, logrado mediante acabado EDM de los insertos de ranura en lugar de mecanizado CNC estándar
- Acabado superficial SPI A2 (pulido fino de diamante) en las superficies de sellado para asegurar un contacto consistente de la junta tórica y eliminar microtrayectorias de fuga
- Verificación dimensional posterior al moldeo de cada ranura de sellado mediante CMM, antes de liberar las piezas a la línea de ensamblaje del cliente
Validación en Condiciones Reales
La inspección de primera pieza estándar se complementó con validación específica de la aplicación dada la severidad del entorno de servicio:
- Inspección dimensional — verificación CMM de todas las dimensiones críticas, con especial atención a la geometría de la ranura de sellado y a la alineación del resalte del electrodo
- Prueba de presión/fuga — se sometieron carcasas de muestra a prueba de presión a 2 bar sumergidas, simulando la peor profundidad de instalación, sin fuga alguna en toda la muestra de prueba
- Ciclos térmicos — piezas de muestra se ciclaron entre 5°C y 90°C durante 50 ciclos para verificar la estabilidad dimensional en las superficies de sellado; no se registró distorsión medible
- Verificación de exposición química — la inspección superficial tras 72 horas de inmersión en solución de cloro de 10 ppm no mostró degradación visible, en línea con los datos del material PEEK
Detalles del Utillaje
| Parámetro | Detalle |
|---|---|
| Tipo de molde | 1 cavidad, canal frío, entrada submarina |
| Base del molde | LKM estándar, modificada para canales de aceite |
| Acero de cavidad/núcleo | H13, templado a 50 HRC |
| Control de temperatura del molde | TCU por aceite, sostenido a 180°C |
| Acabado de ranura de sellado | EDM + pulido diamante SPI A2 |
| Expulsión | Placa extractora (evita marcas de expulsor en las superficies adyacentes al sellado) |
| Entrada | Entrada submarina, base de la pieza, alejada de la zona de sellado |
Cronograma
| Hito | Duración |
|---|---|
| Informe DFM emitido | Día 4 (revisión de procesamiento específica de PEEK) |
| Diseño de molde completado | Día 14 |
| Aprobación de diseño del cliente | Día 17 |
| Acero pedido y recibido | Día 21 |
| Mecanizado y acabado EDM | Día 28 |
| Prueba T1 (cualificación de proceso PEEK) | Día 32 |
| Muestras de T1 enviadas al cliente | Día 34 |
| Validación de presión/térmica completada | Día 45 |
| Liberación de producción | Día 48 |
La ventana extendida entre T1 y la liberación de producción, en comparación con programas de resinas de ingeniería estándar, refleja los pasos de validación adicionales apropiados para una aplicación de inmersión de varios años — tiempo invertido por adelantado para evitar fallos en campo.
Resultados
| Métrica | Objetivo | Alcanzado |
|---|---|---|
| Tolerancia de ranura de sellado | ±0,02 mm | ±0,015 mm |
| Prueba de presión IP68 | Cero fugas a 2 bar | Aprobado, cero fugas |
| Estabilidad en ciclos térmicos | Sin distorsión medible | Confirmado, 50 ciclos |
| Resistencia química (72h, 10ppm Cl) | Sin degradación visible | Confirmado |
| Plazo de entrega T1 | 35 días | 32 días |
| Cpk de producción (ancho de ranura) | ≥1,33 | 1,61 |
El molde lleva más de 14 meses en producción, suministrando la línea de producto de monitorización continua de calidad del agua del cliente. Hasta la fecha no se ha recibido ningún informe de campo sobre fallo de sellado o degradación de la carcasa, lo que concuerda con los datos de validación y con el rendimiento a largo plazo ya establecido del PEEK en entornos químicos acuosos.
Este caso demuestra la capacidad de JBRplas para procesar resinas de ingeniería de alto rendimiento como PEEK — incluyendo control de temperatura de molde por aceite especializado, superficies de sellado con acabado EDM y protocolos de validación específicos para componentes en exposición química y acuosa continua.
Solicitar consulta sobre su proyecto de moldeo con resinas de alto rendimiento →


