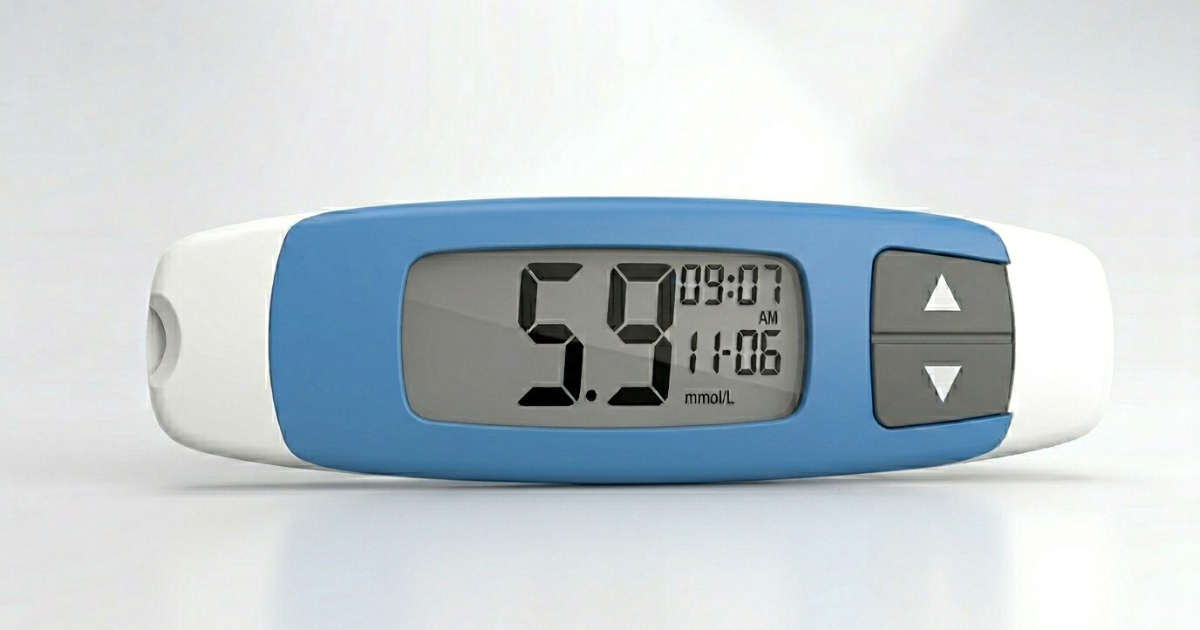
Descripción del Proyecto
Una empresa de diagnóstico que desarrollaba un sistema de monitorización de glucosa en sangre de nueva generación necesitaba un molde de producción para la carcasa del medidor — una carcasa portátil de dos piezas formada por una carcasa frontal (ventana de pantalla, aberturas de botones, ranura de tira reactiva) y una carcasa trasera (compartimento de batería, abertura del puerto de datos). El dispositivo es un dispositivo médico de Clase II de venta libre que requiere autorización FDA 510(k), lo que significaba que la carcasa plástica y su documentación de fabricación debían respaldar la presentación reglamentaria.
La carcasa debe ser manipulada a diario por pacientes con distinta destreza manual, soportar la limpieza habitual con toallitas de alcohol isopropílico al 70 % e incorporar una ranura de tira reactiva de precisión que guíe la tira de forma fiable hasta los contactos eléctricos — una característica en la que 0,05 mm de desviación dimensional puede suponer la diferencia entre una lectura correcta y un error de tira.
Desafío: La apertura de la ranura de la tira reactiva medía 6,10 × 2,50 mm con una tolerancia de ±0,03 mm en el ancho — una característica moldeada en la línea de partición que no podía mecanizarse después del moldeo sin comprometer la superficie cosmética. Lograrlo de forma repetible a lo largo de la producción exigía rectificado de precisión de insertos, refrigeración equilibrada y parámetros de proceso bloqueados.
Especificaciones de la Pieza
| Parámetro | Carcasa Frontal | Carcasa Trasera |
|---|---|---|
| Dimensiones | 92 × 48 × 8 mm | 92 × 48 × 6 mm |
| Espesor de pared | 1,8 mm nominal | 1,8 mm nominal |
| Material | ABS grado médico, USP Clase VI | ABS grado médico, USP Clase VI |
| Acabado exterior | SPI B1 semibrillo según normas de acabado superficial | SPI B1 semibrillo |
| Estándar cosmético | Clase A en todas las caras exteriores | Clase A en la cara exterior |
| Ranura de tira reactiva | 6,10 × 2,50 mm, ±0,03 mm de ancho | — |
| Apertura de ventana de pantalla | 38 × 32 mm, con rebaje de 0,5 mm para pegado de la lente | — |
| Aberturas de botones | 2× Ø8 mm ±0,08 mm de posición | — |
| Compartimento de batería | — | 2× AAA, con retención de tapa a presión |
| Resistencia a desinfectantes | IPA 70 %, limpieza diaria | IPA 70 % |
| Volumen anual | 220.000 medidores (440.000 piezas) | — |
Enfoque de Ingeniería
Selección de Material de Grado Médico
El cliente consideró inicialmente ABS estándar para la carcasa. Nuestra revisión de materiales identificó dos problemas:
- El ABS estándar no cuenta con certificación USP Clase VI. Aunque la carcasa del medidor no es un implante ni un componente de trayectoria de fluido, el equipo de asuntos reglamentarios del cliente exigió que todas las superficies en contacto con el paciente tuvieran clasificación USP Clase VI para su presentación 510(k).
- El ABS estándar tiene resistencia limitada a la exposición repetida a IPA 70 %. Tras meses de desinfección diaria, el ABS estándar puede desarrollar microfisuras superficiales (ESC — agrietamiento por tensión ambiental) que degradan la apariencia y crean grietas donde se acumula la contaminación.
Recomendamos ABS de grado médico LG Chem LUMAX HF-5301W — una resina certificada USP Clase VI con resistencia química mejorada a los desinfectantes a base de alcohol. La Yellow Card UL del material y el certificado USP Clase VI se entregaron al cliente para su inclusión en el Design History File de su 510(k).
Precisión de la Ranura de Tira Reactiva
La ranura de la tira reactiva es la característica dimensionalmente más crítica de la pieza. Las tiras reactivas de glucosa en sangre suelen medir 5,5–6,0 mm de ancho y 0,5–0,7 mm de espesor. La ranura debe guiar la tira con suavidad hasta el conector interno y, al mismo tiempo, impedir la inserción en ángulos incorrectos que podrían dañar los contactos.
La ranura se conforma con dos bloques de inserto S136 rectificados de precisión — uno en la mitad de cavidad y otro en la mitad de núcleo — que se encuentran en la línea de partición:
- Material del inserto: acero inoxidable S136, templado a 50 HRC, acabado por electroerosión por hilo a ±0,002 mm
- Ancho de ranura: 6,10 mm ±0,03 mm (0,10 mm de holgura por lado sobre una tira nominal de 5,9 mm)
- Chaflán de entrada de la ranura: 20° ±1° en los bordes superior e inferior
- Profundidad de la ranura: 3,5 mm desde la superficie exterior hasta el conector interno
Los insertos se rectifican de precisión en pares emparejados. Tras el rectificado, cada par de insertos se mide en CMM antes del ensamblaje del molde. En producción se miden 3 piezas por turno en CMM para el ancho de ranura. En la prensa se realiza una verificación con calibre de tapón Pasa/No Pasa en cada disparo — comprobación de 5 segundos, ejecutada por el operario.
Alineación de Ventana de Pantalla y Botones
La carcasa frontal incorpora una ventana de pantalla transparente (suministrada por el cliente y pegada en una apertura rebajada) y dos aberturas de botones. Requisitos dimensionales:
- Rebaje de la ventana de pantalla: 38,20 × 32,20 mm ±0,08 mm — dimensionado para un huelgo adhesivo de 0,10 mm alrededor del perímetro de la lente
- Posiciones de las aberturas de botones: ±0,08 mm respecto a las referencias de la ventana de pantalla — asegura que los botones se alineen con los interruptores de membrana de la PCB inferior
- Profundidad del rebaje: 0,50 mm ±0,03 mm — controla la distancia entre lente y pantalla para la claridad óptica y evita que la lente sobresalga de la superficie de la carcasa
Calidad y Trazabilidad ISO 13485
Como fabricante certificado ISO 13485, JBRplas aplicó a este programa el protocolo completo de calidad para dispositivos médicos:
| Requisito | Implementación |
|---|---|
| Trazabilidad de lote | Hoja de ruta de lote por lote de producción; número de lote de resina trazable hasta las piezas terminadas |
| Certificación de material | Certificado USP Clase VI por lote de resina; CoA del fabricante de la resina |
| Validación de proceso | Protocolo IQ/OQ/PQ para el molde de producción; parámetros bloqueados tras la validación |
| Inspección de primera pieza | Informe dimensional completo — las 34 cotas del plano medidas y registradas |
| Certificado de conformidad | Por cada envío, firmado por el Responsable de Calidad |
| Control de cambios | Notificación formal de cambio obligatoria para cualquier cambio de proceso o de material |
| Retención de registros | Todos los registros de calidad conservados un mínimo de 10 años según ISO 13485 |
El paquete de documentación se estructuró para respaldar la presentación 510(k) del cliente, con cada documento referenciado por número de documento, revisión y fecha para su trazabilidad en el Design History File.
Detalles del Utillaje
| Parámetro | Carcasa Frontal | Carcasa Trasera |
|---|---|---|
| Tipo de molde | 2 cavidades, canal frío, entrada lateral | 2 cavidades, canal frío, entrada lateral |
| Base del molde | LKM, 450 × 400 mm | LKM, 450 × 400 mm |
| Acero | S136, 50 HRC | S136, 50 HRC |
| Insertos de ranura de tira reactiva | S136, 52 HRC, electroerosión por hilo ±0,002 mm | N/A |
| Canal | Patrón en H, 4 mm de diámetro, equilibrado naturalmente | Patrón en H, 4 mm de diámetro |
| Entrada | Entrada lateral por cavidad, 1,5 × 1,0 mm | Entrada lateral por cavidad, 1,5 × 1,0 mm |
| Refrigeración | Líneas de 8 mm, a 18 mm de la cavidad | Líneas de 8 mm, a 18 mm de la cavidad |
| Expulsión | 6× expulsores de Ø3 mm (en cara interna) | 6× expulsores de Ø3 mm (en cara interna) |
| Superficie | SPI B1 en cara de cavidad exterior | SPI B1 en cara de cavidad exterior |
| Peso del molde | 820 kg | 780 kg |
Se especificó acero inoxidable S136 para ambos moldes. El ABS de grado médico no es corrosivo, pero el S136 ofrece la mejor consistencia de acabado superficial a lo largo de la vida útil del molde y elimina cualquier riesgo de oxidación superficial que afecte la calidad cosmética de un dispositivo en contacto con el paciente.
Resultados
| Métrica | Objetivo | Alcanzado |
|---|---|---|
| Ancho de ranura de tira reactiva | 6,10 mm ±0,03 mm | Cpk = 1,61 |
| Rebaje de ventana de pantalla | ±0,08 mm | ±0,04 mm |
| Posiciones de aberturas de botones | ±0,08 mm | Todas dentro de ±0,05 mm |
| Rechazos cosméticos (Clase A) | <0,5 % | 0,28 % |
| Plazo de entrega T1 | 25 días | 24 días |
| Cumplimiento USP Clase VI | Requerido | Certificado (LUMAX HF-5301W) |
| Resistencia a IPA 70 % (500 ciclos) | Sin cambio visible | Pasa — sin ESC observado |
| Documentación ISO 13485 | Paquete completo | Entregada y aceptada |
| Variación de peso por cavidad | <1,5 % | 0,7 % |
Los moldes entraron en producción 8 semanas después del inicio del proyecto. La presentación 510(k) del cliente se presentó con el paquete de documentación de JBRplas incluido en el Design History File. Se obtuvo la autorización de la FDA y el producto se lanzó comercialmente. JBRplas continúa suministrando cantidades de producción bajo un acuerdo de previsión trimestral.
Este caso demuestra la capacidad de moldeo de precisión de JBRplas para dispositivos médicos de diagnóstico doméstico — incluyendo la precisión de la ranura de tira reactiva, la selección de material USP Clase VI, la documentación de calidad ISO 13485 y la trazabilidad completa de lote para presentaciones reglamentarias ante la FDA.


