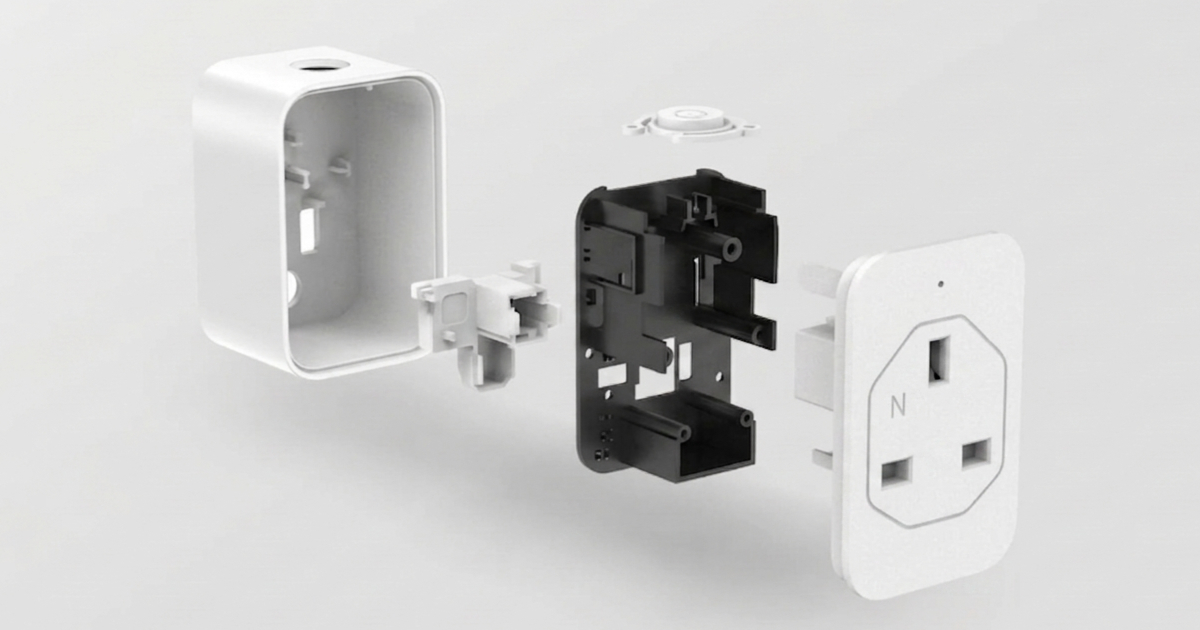
Descripción del Proyecto
Una marca europea de hogar inteligente que desarrollaba un nuevo enchufe inteligente Wi-Fi necesitaba un molde de producción para la carcasa, compuesta de dos piezas: un cuerpo principal y una tapa superior con cierre snap-fit. La carcasa es un dispositivo conectado a la red (230 V CA) que requiere clasificación de inflamabilidad UL 94 V-0, un volumen interno compacto para alojar la PCB y el relé, y un acabado exterior cosmético adecuado para un producto de consumo premium vendido en tienda.
El cliente necesitaba 2,5 millones de carcasas al año para las variantes de enchufe de la UE, el Reino Unido y EE. UU. Las tres versiones regionales comparten una tapa superior y una envolvente del cuerpo principal idénticas, y solo cambia el inserto del portapines — una estrategia de utillaje modular.
Desafío: el espesor de pared del cuerpo principal se especificó en 1,2 mm por razones de volumen interno — cerca del límite práctico de flujo para ABS V-0. Combinado con la disposición de 8 cavidades, lograr un llenado equilibrado sin disparos cortos ni marcas de quemado exigía un diseño de colada y un venteo precisos.
Especificaciones de la Pieza
| Parámetro | Cuerpo Principal | Tapa Superior |
|---|---|---|
| Dimensiones | 52 × 48 × 35 mm | 52 × 48 × 8 mm |
| Espesor de pared | 1,2 mm nominal | 2,0 mm nominal |
| Material | ABS FR, UL 94 V-0 a 1,2 mm | ABS FR, UL 94 V-0 a 2,0 mm |
| Acabado exterior | SPI B1 semibrillo según las normas de acabado superficial, todas las caras visibles | SPI B1 semibrillo |
| Estándar cosmético | Clase A en todas las superficies exteriores | Clase A en la cara superior |
| Color | RAL 9016 Traffic White | RAL 9016 Traffic White |
| Volumen anual | 2.500.000 | 2.500.000 |
| Características internas | Jefes de montaje de PCB, ranura del portapines, socavados del snap-fit | Pestañas snap-fit, ventana de la guía de luz LED |
Enfoque de Ingeniería
Desafío de Llenado en Pared Delgada
Con un espesor de pared de 1,2 mm y ABS FR V-0, el cuerpo principal se acercaba al límite práctico de flujo. El ABS V-0 estándar tiene un índice de fluidez inferior al del ABS de uso general — normalmente 15–25 g/10 min frente a 30–40+ de los grados estándar.
Nuestro análisis Moldflow identificó un tiempo de llenado de 0,42 segundos para alcanzar el extremo más alejado de la cavidad antes del congelamiento del frente de flujo — ajustado, pero alcanzable con un dimensionado de colada correcto. Seleccionamos ABS V-0 LG Chem AF-3128 (MFR 28 g/10 min a 220 °C/10 kg), uno de los grados de ABS V-0 con mayor fluidez disponibles, y confirmamos la disponibilidad del material con un plazo de 4 semanas antes de comprometer el diseño del molde.
Estrategia de colada: cada cavidad se alimentaba mediante una colada túnel de Ø1,4 mm, situada en la cara inferior del cuerpo principal (no visible al enchufar en la toma de pared). El diámetro de colada se aumentó desde el Ø1,0 mm estándar para compensar la menor fluidez del ABS V-0.
Venteo: venteo en la línea de partición en todo el perímetro, con 0,012 mm de profundidad en cada cavidad — el ABS FR genera más gases que el ABS estándar, y con pared de 1,2 mm la velocidad de llenado no deja margen para un venteo insuficiente.
Utillaje Modular para Variantes Regionales
El diseño de la carcasa utilizaba un sistema de insertos modulares para el portapines:
- Cavidad fija: cuerpo principal + tapa superior — idénticos para todas las regiones (8+8 cavidades)
- Insertos intercambiables: bloque de inserto del portapines — 3 variantes (UE Tipo F, Reino Unido Tipo G, EE. UU. Tipo B)
- Tiempo de cambio: 15 minutos para cambiar los 8 insertos del portapines
Esto evitó tres juegos de moldes independientes — un enfoque de molde de familia con insertos intercambiables — y redujo la inversión total en utillaje en aproximadamente un 40 %.
Diseño de Ensamblaje Snap-Fit
La tapa superior se encaja sobre el cuerpo principal con 4 clips perimetrales. El snap-fit requiere un ajuste por interferencia preciso — 0,35 mm por clip — para garantizar que la tapa no pueda retirarse sin herramienta (requisito de la especificación de seguridad del cliente para un producto alimentado por la red sin partes reparables por el usuario).
Nuestra revisión DFM identificó que el espesor original de la raíz del clip, 0,9 mm, no soportaría las tensiones de eyección. Recomendamos aumentar el radio del empalme de raíz de R0,3 mm a R0,8 mm, lo que redujo la concentración de tensiones de eyección en un 47 % en la simulación manteniendo la misma fuerza de deflexión del clip.
Detalles del Utillaje
| Parámetro | Cuerpo Principal | Tapa Superior |
|---|---|---|
| Tipo de molde | 8 cavidades, canal frío, colada túnel | 8 cavidades, canal frío, colada túnel |
| Base del molde | LKM, 600 × 500 mm | LKM, 500 × 400 mm |
| Acero | 718H, 33 HRC | 718H, 33 HRC |
| Canal | Patrón en H, 5 mm de diámetro, equilibrado de forma natural | Patrón en H, 5 mm de diámetro |
| Colada | Colada túnel de Ø1,4 mm por cavidad | Colada túnel de Ø1,2 mm por cavidad |
| Refrigeración | Líneas de 8 mm, a 18 mm de la cavidad | Líneas de 8 mm, a 18 mm de la cavidad |
| Eyección | 6× pasadores eyectores de Ø3 mm + 2× eyectores de cuchilla por cavidad | 4× pasadores eyectores de Ø3 mm por cavidad |
| Insertos intercambiables | Bloque del portapines (3 variantes regionales) | N/A |
| Peso del molde | 2.100 kg | 1.450 kg |
Tiempo de Ciclo y Capacidad de Producción
| Fase | Tiempo |
|---|---|
| Inyección | 1,5 s |
| Compactación / mantenimiento | 3,5 s |
| Refrigeración | 14,0 s |
| Eyección / apertura-cierre | 3,0 s |
| Ciclo total | 22,0 s |
Con un tiempo de ciclo de 22 segundos y 8 cavidades:
- Cadencia de producción: 163 disparos/hora × 8 cavidades = 1.304 piezas/hora
- Capacidad anual: 1.304 × 20 horas × 280 días = 7,3 millones de piezas (2,9× sobre el requisito de 2,5 millones)
Resultados
| Métrica | Objetivo | Alcanzado |
|---|---|---|
| UL 94 V-0 | Requerido en pared de 1,2 mm | Confirmado (LG AF-3128, UL Yellow Card) |
| Tiempo de ciclo | <25 s | 22,0 s |
| Rechazos cosméticos (Clase A) | <0,5 % | 0,15 % |
| Variación de peso entre cavidades (8 cavidades) | <2 % | 1,1 % |
| Fuerza de acople del snap-fit | 12 N ±3 N por clip | 13,2 N de media, σ = 0,8 N |
| Plazo de entrega a T1 | 28 días | 26 días |
| Correspondencia de color con RAL 9016 | ΔE < 1,0 | ΔE = 0,7 |
| Tiempo de cambio de insertos | <20 min | 15 min |
Los moldes entraron en producción en serie 7 semanas después del inicio del proyecto. El producto obtuvo la certificación CE y UKCA y se lanzó en Europa según el calendario. El sistema de insertos modulares se ha utilizado desde entonces para una variante australiana (enchufe Tipo I) sin inversión adicional en utillaje más allá de un único bloque de inserto.
Este caso demuestra la capacidad de producción de alto volumen y múltiples cavidades de JBRplas para dispositivos de hogar inteligente — incluyendo moldeo de ABS FR de pared delgada, utillaje modular para variantes regionales e ingeniería de ensamblaje snap-fit para el cumplimiento de la seguridad del consumidor.


