Descripción del Proyecto
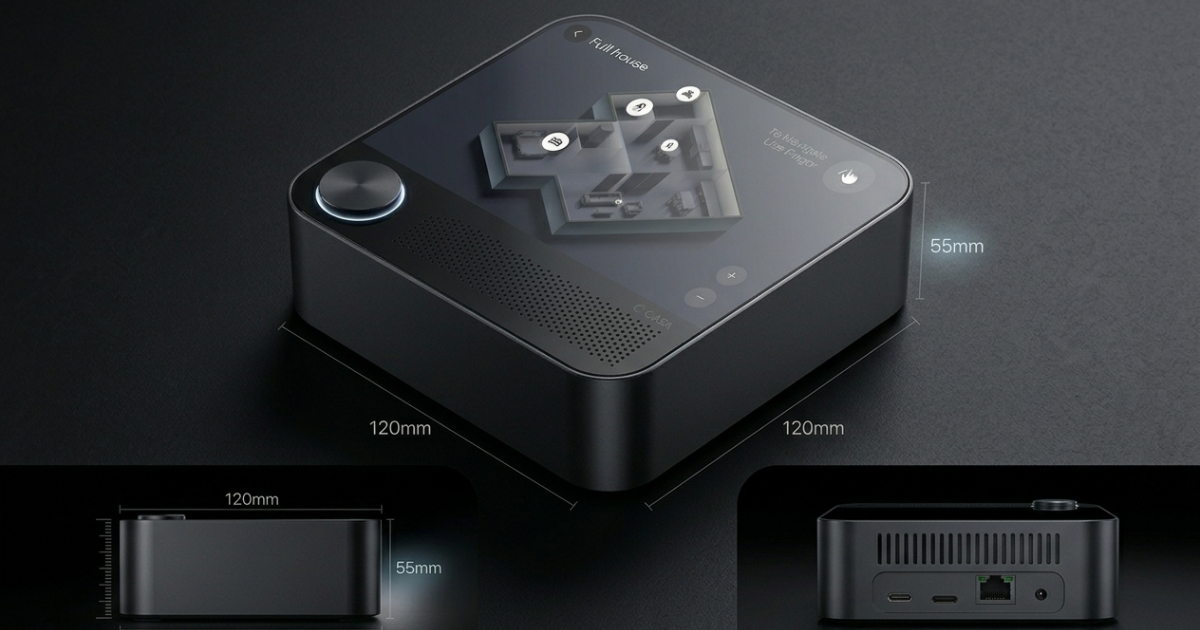
Una marca de electrónica de consumo que desarrollaba un nuevo hub de hogar inteligente necesitaba un molde de producción para la carcasa del dispositivo — una carcasa ABS de dos tonos con superficie superior texturizada mate y paneles laterales brillantes. La carcasa es un dispositivo alimentado por red eléctrica, por lo que requiere clasificación de inflamabilidad UL 94 V-0. El cliente requería 1,2 millones de carcasas al año, lo que exigía una solución de alta cavitación con tiempo de ciclo inferior a 30 segundos.
Especificaciones de la Pieza
| Parámetro | Especificación |
|---|---|
| Pieza | Cuerpo de la carcasa del hub de hogar inteligente (pieza única) |
| Dimensiones | 120 × 120 × 55 mm |
| Espesor de pared | 1,8 mm nominal |
| Material | ABS FR, clasificado UL 94 V-0 |
| Acabado exterior | Textura mate VDI 27 (superior), SPI B1 semibrillante (laterales) |
| Estándar cosmético | Clase A en todas las superficies exteriores visibles |
| Color | RAL 9003 Signal White |
| Ignífugo | UL 94 V-0 a 1,6 mm de espesor de pared |
| Volumen anual | 1.200.000 piezas |
| Tiempo de ciclo objetivo | <30 segundos |
Enfoque de Ingeniería
Análisis de Cavidades y Tiempo de Ciclo
Con 1,2 millones de piezas al año y un tiempo de ciclo objetivo de 30 segundos, el requisito de producción se calcula así:
- 1.200.000 ÷ (2 disparos/minuto × 60 min × 20 h × 250 días) = 2,0 cavidades mínimo
Recomendamos un molde de 4 cavidades para incorporar flexibilidad de calendario, permitir paradas de mantenimiento planificadas y ofrecer redundancia si una cavidad requiere atención durante la producción.
Con un molde de 4 cavidades a un tiempo de ciclo de 28 segundos en una prensa de 350T:
- Rendimiento de producción: 514 disparos/hora × 4 cavidades = 2.056 piezas/hora
- Capacidad anual: 2.056 × 20 horas × 250 días = 10,3 millones de piezas (margen de seguridad de 4,3× sobre el requisito)
Selección de ABS Ignífugo
Las resinas ABS de grado FR contienen aditivos ignífugos halogenados o libres de halógenos que complican el diseño del molde:
- Los aditivos FR suelen reducir la fluidez de la masa fundida — el dimensionado de las compuertas debe aumentarse
- Las resinas FR halogenadas producen gas de cloruro de hidrógeno o bromuro de hidrógeno corrosivo a las temperaturas de procesamiento — el acero del molde debe ser resistente a la corrosión
- La tendencia al quemado es mayor con resinas FR — el venteo es crítico
Seleccionamos CHIMEI PA-758A, un ABS FR libre de halógenos que alcanza V-0 a 1,5 mm, con mayor fluidez de masa fundida que las alternativas halogenadas. La UL Yellow Card se confirmó con el cliente antes de realizar el pedido.
Para el acero usamos 718H (equivalente P20, pre-endurecido a 33 HRC) con insertos de compuerta cromados para proteger contra la ligera corrosión asociada a la emisión de gases del FR.
Gestión de Textura y Ángulo de Desmoldeo
El cliente especificó textura VDI 27 en la superficie superior según los estándares de acabado superficial — una textura de grano medio que requiere un mínimo de 2,5° de ángulo de desmoldeo para desmoldar limpiamente. Nuestra revisión DFM del diseño del cliente encontró que el ángulo de desmoldeo en las caras texturizadas era de 1,5° — insuficiente.
Emitimos un informe DFM recomendando aumentar el ángulo de desmoldeo en 4 caras. El cliente revisó sus archivos de diseño en 3 días, evitando lo que habrían sido marcas de arrastre persistentes en cada pieza — un defecto de moldeo causado por el desgarro de la textura durante la expulsión.
Equilibrado de Canales para Molde de 4 Cavidades
Con 4 cavidades dispuestas en una configuración de 2×2, lograr un llenado equilibrado en las 4 cavidades es crítico para un peso y unas dimensiones de pieza consistentes. Diseñamos un canal frío en patrón H (equilibrado de forma natural, misma longitud de recorrido hasta cada compuerta) y dimensionamos los canales a 6 mm de diámetro — un equilibrio estándar entre presión de llenado y eficiencia de material.
Sistema de canales final: 4 compuertas submarinas de Ø1,6 mm, situadas en la cara interior inferior de la carcasa, donde la marca de compuerta queda oculta cuando el hub se apoya sobre una superficie.
Detalles del Utillaje
| Parámetro | Detalle |
|---|---|
| Tipo de molde | 4 cavidades, canal frío, compuerta submarina |
| Base del molde | LKM, 560 × 560 mm |
| Acero | 718H pre-endurecido, 33 HRC |
| Insertos de compuerta | Compuerta submarina cromada de Ø1,6 mm |
| Canal | Patrón H, 6 mm de diámetro |
| Refrigeración | Líneas de agua de 8 mm de diámetro, a 20 mm de la superficie de cavidad |
| Expulsión | 12 pines eyectores de Ø4 mm por cavidad (en la brida base, no cosmética) |
| Textura | VDI 27 mate en cara superior; SPI B1 en caras laterales |
| Peso del molde | 1.350 kg |
Optimización del Tiempo de Ciclo
Alcanzar el tiempo de ciclo inferior a 30 segundos requirió optimizar tres fases:
| Fase | Tiempo | Optimización |
|---|---|---|
| Inyección | 1,8 s | Barril caliente, diámetro de compuerta optimizado |
| Compactación / mantenimiento | 4,5 s | Mínimo necesario para evitar rechupes en las ubicaciones de los jefes |
| Refrigeración | 18,0 s | Líneas de refrigeración de 8 mm a 20 mm de distancia; temperatura del molde 30 °C |
| Expulsión / apertura y cierre | 3,5 s | Carrera de expulsión rápida, prensa servoaccionada |
| Ciclo total | 27,8 s | ✅ Por debajo del objetivo de 30 s |
Resultados
| Métrica | Objetivo | Alcanzado |
|---|---|---|
| Tiempo de ciclo | <30 s | 27,8 s |
| UL 94 V-0 | Requerido | ✅ Confirmado (PA-758A, UL Yellow Card) |
| Rechazos cosméticos (Clase A) | <0,5 % | 0,22 % |
| Equilibrio de cavidades (variación de peso) | <2 % | 0,8 % |
| Plazo de entrega de T1 | 25 días | 22 días |
| Coincidencia de color con RAL 9003 | ΔE < 1,5 | ΔE = 0,9 |
| Capacidad anual (4 cavidades) | 1,2 millones mínimo | 10,3 millones (margen de seguridad de 4×) |
El molde entró en producción en serie en la semana 8 desde el inicio del proyecto. La carcasa superó la certificación UL en la primera presentación. El producto del cliente se lanzó según el calendario.
Este caso demuestra la capacidad de JBRplas para la producción de alto volumen de carcasas de electrónica de consumo — desde la selección de materiales ignífugos y el cumplimiento UL, hasta superficies cosméticas Clase A, utillaje multicavidad equilibrado y objetivos de tiempo de ciclo exigentes.