Reinraumspritzguss — ISO 8 Klasse 100.000
ISO 8 (Klasse 100.000) Reinraumspritzguss in Shenzhen — HEPA-Filter, Überdruck, chargengenaue Rückverfolgbarkeit. Medizintechnik und Elektronik unter ISO 13485.
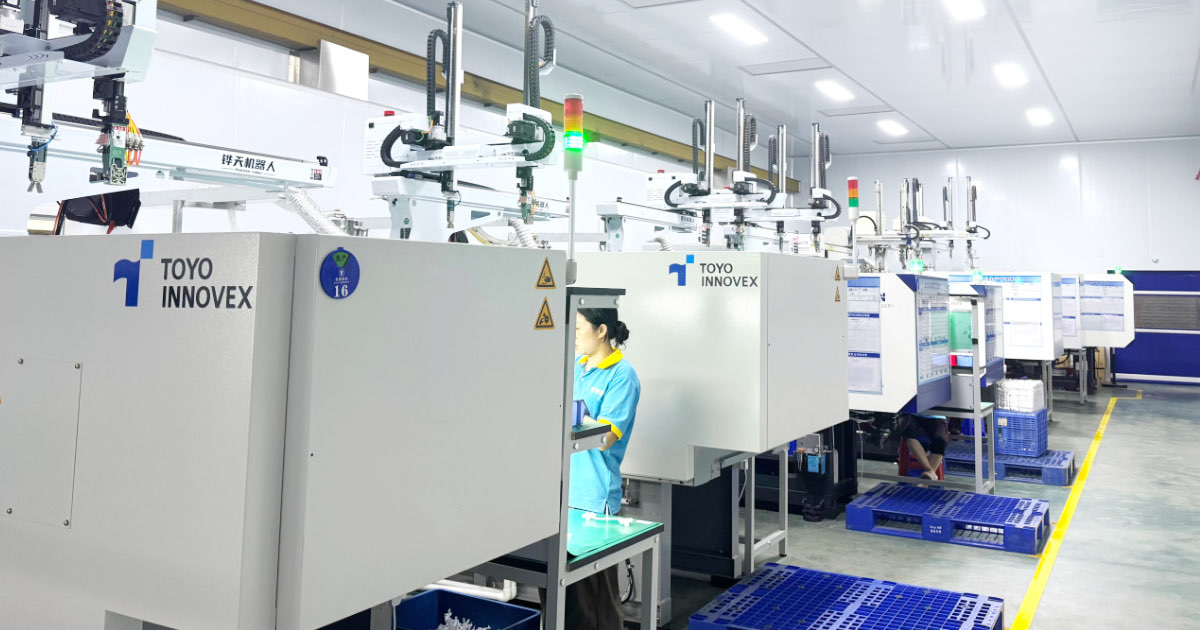
Reinraum-Spritzguss
Manche Teile lassen sich nicht auf offener Werksfläche spritzen. Medizinkomponenten, die Patientengewebe berühren. Optische Linsen, bei denen ein einzelnes Staubkorn Ausschuss bedeutet. Gehäuse von Diagnostikkassetten, bei denen Partikelkontamination das Testergebnis ungültig macht. Sensorgehäuse, bei denen Ausgasung oder Partikelabrieb zu Feldausfällen führt.
JBRplas betreibt eine ISO 8 (Klasse 100.000) Reinraum-Spritzgießzelle im Werk Shenzhen — separat abgetrennt, HEPA-gefiltert, im Überdruck, mit dokumentierter Umgebungsüberwachung und vollständiger Chargenrückverfolgbarkeit. Die Zelle ist kein abgetrennter Winkel der Hauptproduktion. Sie ist eine eigens errichtete kontrollierte Umgebung mit eigenen Maschinen, eigenem Personal und eigenen Qualitätsprotokollen.
Reinraum-Spezifikationen
| Kenngröße | Spezifikation |
|---|---|
| Reinraumklasse | ISO 8 / Klasse 100.000 (ISO 14644-1) |
| Partikelgrenze (≥0,5 μm) | 3.520.000 Partikel/m³ |
| Partikelgrenze (≥5,0 μm) | 29.300 Partikel/m³ |
| Filtration | HEPA, 99,97 % bei 0,3 μm |
| Luftdruck | Überdruck — die Strömung nach außen verhindert das Eindringen von Kontamination |
| Temperatur | 20–24 °C ±2 °C |
| Relative Luftfeuchte | 40–60 % RH |
| Luftwechselrate | mindestens 20 pro Stunde |
| Überwachung | Partikelzähler, Temperatur, Feuchte — Protokollierung pro Schicht |
Personalprotokoll
- Vollständige Schutzkleidung: Reinraumkittel, Haarnetz, Bartschutz (falls erforderlich), Handschuhe, Überschuhe
- Personalschleuse mit Luftdusche am Zugang
- Keine persönlichen Gegenstände, keine Lebensmittel, kein Karton im Reinraum
- Ausschließlich für den Reinraum zugeordnete Werkzeuge und Geräte — keine gemeinsame Nutzung mit der Hauptproduktion
- Personalschulung dokumentiert nach den Anforderungen von ISO 13485
Reinraum-Ausrüstung
| Ausrüstung | Spezifikation | Hinweis |
|---|---|---|
| Spritzgießmaschinen | 90–250 T, servohydraulisch | Fest dem Reinraum zugeordnet — keine Rotation zur Hauptproduktion |
| Automatisierung | Roboterentnahme an allen Maschinen | Kein Bedienerkontakt mit dem Teil nach dem Auswerfen |
| Materialzuführung | Geschlossene Materialtrichter, eigener Trockner | Verhindert Kreuzkontamination durch Harze aus der Hauptproduktion |
| Verpackungsplatz | innerhalb des Reinraums | Teile werden in der kontrollierten Umgebung verpackt und versiegelt |
| Werkzeuglagerung | temperatur- und feuchtegeregelt | Eigenes Reinraum-Werkzeuglager |
Anwendungen in der Medizintechnik
Die Reinraumzelle arbeitet unter dem ISO 13485:2016 Qualitätsmanagementsystem von JBRplas — dem internationalen Standard für die Fertigung von Medizinprodukten. Das ist keine angeflanschte Zertifizierung. Es ist ein vollständig dokumentiertes Qualitätssystem, das Konstruktion, Fertigung, Prüfung, Rückverfolgbarkeit und Änderungslenkung abdeckt.
Produkte, die wir im Reinraum spritzen
- Gehäuse von Diagnostikkassetten und -patronen
- Rahmen und Halter für Lateral-Flow-Assays
- Komponenten für Probenentnahmesysteme
- Pipettenspitzen und Verschlusskappen für Röhrchen
- Gehäuse für Arzneimittelabgabegeräte (Inhalator-, Pen-Injektor-Körper)
- Griffe und Griffschalen für chirurgische Instrumente
- Gehäuse für Patientenmonitoring-Geräte
- Komponenten für Beatmungsgeräte (Maskenrahmen, Anschlüsse)
- Körper von Zentrifugenröhrchen
- Außenschalen von Hörgeräten
Qualitätsdokumentation für Medizinprogramme
Jede Reinraumcharge wird mit einem vollständigen Rückverfolgbarkeitspaket ausgeliefert:
| Dokument | Inhalt |
|---|---|
| Lot Traveller (Fertigungslaufkarte) | Vollständiger Produktionsnachweis — Datum, Schicht, Maschine, Bediener, Materialcharge, Menge |
| Reinraum-Produktionsprotokoll | Partikelzahlen, Temperatur, Feuchte — pro Schicht |
| Materialzertifikat | USP Class VI oder ISO 10993 je Harzcharge |
| Erstmusterprüfbericht | Alle Zeichnungsmaße, gemessen und dokumentiert |
| Maßbericht | KMG-Daten, Cp/Cpk für kritische Maße |
| Konformitätserklärung (CoC) | Pro Lieferung, unterzeichnet vom Qualitätsleiter |
Dieses Paket trägt FDA-510(k)-Anträge, technische Dokumentationen für die CE-Kennzeichnung und externe ISO-13485-Audits. Die Aufbewahrungsfrist der Aufzeichnungen beträgt mindestens 10 Jahre.
Elektronik- und Präzisionsanwendungen
Reinraumspritzguss ist nicht nur für Medizintechnik. Präzisionselektronik, optische Komponenten und halbleiternahe Bauteile profitieren ebenso von der Fertigung in kontrollierter Umgebung:
- Optische Linsen und Lichtleiter — staubfreie Oberflächen ohne Nachreinigung
- Sensorgehäuse (LiDAR, IR, Ultraschall) — keine Partikelkontamination, die das Signal beeinflusst
- Steckverbinderkörper mit feinen Kontakten — keine Staubbrücken zwischen den Kontaktstiften
- Gehäuse für Halbleiter-Testsockel — ESD-sichere Materialien in kontrollierter Umgebung
- Kameramodul-Gehäuse — keine Partikel auf innenliegenden Flächen
- Präzisions-Fluidik- und Mikrofluidikbauteile
ESD-Schutz
Bei Elektronikanwendungen ist statische Entladung ein Kontaminations- und ein Bauteilrisiko. Der Reinraum umfasst:
- Leitfähiger Boden mit Erdungsbändern
- Ionisierende Luftgebläse an den Montageplätzen
- ESD-sichere Verpackung (antistatische Beutel, leitfähige Trays)
- Kohlenstoffgefüllte, ESD-sichere Materialtypen im Programm
Verfügbare Materialien
Alle Reinraumprogramme laufen mit zertifizierten Harzen und dokumentierter Konformität:
| Material | Konformität | Typische Reinraumanwendung |
|---|---|---|
| ABS (medizinische Qualität) | USP Class VI | Diagnostikgehäuse, Gerätegehäuse |
| PC (medizinische Qualität) | USP Class VI / ISO 10993 | Klare Gehäuse, Fluidikkomponenten |
| PP (medizinische Qualität) | USP Class VI / FDA | Verschlusskappen, Probenbehälter |
| PE (medizinische Qualität) | USP Class VI / FDA | Pipettenspitzen, Reagenzflaschen |
| PC/ABS (medizinische Qualität) | USP Class VI | Dauerfeste Gerätegehäuse |
| PMMA (Acryl) | USP Class VI verfügbar | Optische Linsen, Lichtleiter |
| TPE / TPU (medizinisch) | ISO 10993 | Dichtungen, Soft-Touch-Flächen, Steckverbinder |
| PEEK | ISO 10993, USP Class VI | Hochtemperatur- und sterilisierbare Komponenten |
Alle Materialien werden mit Konformitätszertifikaten des Herstellers geliefert. Die Harzchargennummern sind nach ISO 13485 bis zu den Fertigteilchargen rückverfolgbar.
Qualitätskontrolle im Reinraum
In-Prozess
- Erstteilprüfung zu Beginn jedes Produktionslaufs — 500 Lux gerichtete Beleuchtung
- 100 % Sichtprüfung aller Reinraumteile an der Maschine
- Automatisierte Teileentnahme in antistatische Verpackung — kein Handkontakt
- Partikelzählung zu Beginn jeder Schicht
- Umgebungsüberwachung protokolliert und aufbewahrt
Ausgangskontrolle
- Maßprüfung kritischer Maße auf der KMG
- AQL-Stichprobenprüfung nach ANSI/ASQ Z1.4 Level II, AQL 1.0
- Materialzertifikate rückverfolgbar bis zur Harzcharge
- Reinraum-Produktionsprotokoll Bestandteil der Lieferpapiere
Häufige Fragen
Wann brauche ich Reinraumspritzguss?
Reinraumspritzguss ist erforderlich, wenn Partikelkontamination auf der Teileoberfläche zu Funktionsausfall, regulatorischer Abweichung oder einem optischen Ausschuss führt. Typische Auslöser: Das Teil berührt Patientengewebe oder den Fluidpfad (Medizintechnik), das Teil ist eine optische Fläche, auf der Staub sichtbar ist (Linsen, Displays), oder das Teil wird in ein Gerät eingebaut, in dem Fremdmaterial zu elektrischem oder fluidischem Versagen führt (Diagnostik, Sensorik). Wenn Ihre Qualitätsspezifikation keine Partikelgrenzen und keine kontrollierte Umgebung nennt, ist Reinraumspritzguss in der Regel nicht erforderlich.
Ist Reinraumspritzguss teurer?
Ja. Die Reinraumfertigung erhöht die Stückkosten gegenüber Standardspritzguss um etwa 15–25 %, verursacht durch Ankleidezeiten, Umgebungsüberwachung, eingeschränkten Maschinenzugang und zusätzliche Dokumentation. Der Aufwand ist gerechtfertigt, wenn die Alternative — eine kontaminierte Charge, eine Behördenfeststellung oder ein Feldausfall — teurer ist.
Sind Umspritzung oder Insertspritzguss im Reinraum möglich?
Ja, beides ist im Reinraum verfügbar. Die Umspritzung medizinischer TPE auf PC- oder ABS-Substrate ist ein gängiger Reinraumprozess für Gerätedichtungen und Soft-Touch-Flächen. Insertspritzguss von Metallkomponenten läuft mit denselben Sauberkeitsprotokollen — Einleger werden gereinigt und unter Reinraumbedingungen gehandhabt, bevor sie eingelegt werden.
Sind Sie nach ISO 14644 zertifiziert?
Unser Reinraum ist nach ISO 14644-1 Klasse 8 ausgelegt und wird entsprechend betrieben. Die Daten der Umgebungsüberwachung (Partikelzahlen, Temperatur, Feuchte, Druckdifferenz) werden pro Schicht protokolliert und aufbewahrt. Zertifiziert sind wir nach ISO 13485:2016 — dem Qualitätsmanagementsystem-Standard für Medizinprodukte, der den Reinraumbetrieb regelt. Wenn Ihr Programm eine externe ISO-14644-Zertifizierung des Reinraums verlangt, können wir diese über eine akkreditierte Prüfstelle veranlassen.
Welche Dokumentation erhalten wir für die Reinraumfertigung?
Jede Reinraumcharge enthält: Lot Traveller (vollständiger Produktionsnachweis), Reinraum-Produktionsprotokoll (Partikelzahlen, Temperatur, Feuchte pro Schicht), Materialzertifikat mit Chargenrückverfolgbarkeit, Erstmusterprüfbericht und Konformitätserklärung. Das Paket ist so aufgebaut, dass es FDA-510(k)- und CE-Technikdossier-Einreichungen unterstützt.
Verwandtes
Die Auswahl der richtigen ISO-Klasse, die Übergabe von der Spritzgießzelle zur Montage und das Halten von Toleranzen im kontrollierten Raum sind jeweils in einem eigenen Leitfaden beschrieben:
Wann Spritzguss einen Reinraum braucht — ISO 14644 Klasse 7 gegen Klasse 8 — wie die Klasse festgelegt wird und was sie kostet
Reinraumspritzguss und Montage — warum an der Schnittstelle zwischen beiden die Ausbeute verloren geht
Präzisionsspritzguss im Reinraum — wie Temperatur und Feuchte die Toleranzen bestimmen
Branchen: Medizintechnik, Gesundheitswesen
Verwandte Leistungen: Präzisionsspritzguss, Umspritzung, Kunststoffspritzguss
Weiterführend: Qualitätssystem, Fertigungskapazitäten
Interessiert an dieser Leistung?
Kontaktieren Sie uns für eine maßgeschneiderte Lösung und ein Angebot.
Jetzt anfragenDas könnte Sie auch interessieren
Rapid Tooling & Prototypen-Spritzguss
Wenn Sie spritzgegossene Teile für die …
2K-Werkzeugbau
Ein 2K-Werkzeug — auch Zweikomponenten- oder Bi-Injektionswerkzeug genannt …
Großserien-Spritzguss
Ab 100.000 Stück pro Jahr wird ein Spritzgießprogramm zu einer Frage …