Präzisionsspritzguss — Toleranzen bis ±0,02 mm
Präzisionsspritzguss in Shenzhen — Toleranzen bis ±0,02 mm, Cpk ≥ 1,67, servohydraulische Maschinen und SPC-Prozesskontrolle. ISO 9001 & 13485 zertifiziert.
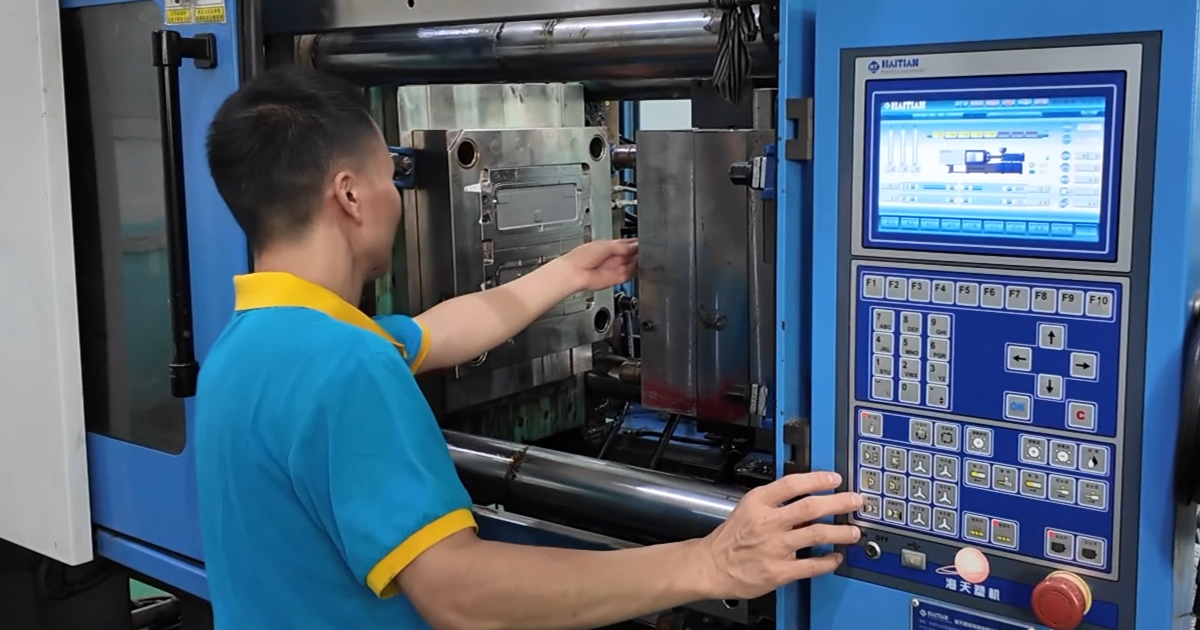
Präzisionsspritzguss aus Kunststoff
Präzisionsspritzguss ist kein separater Prozess — es ist ein Standard-Spritzgießprozess, der auf Toleranzen geregelt wird, die eine Größenordnung enger sind. Wo ein Industrieteil ±0,15 mm an einem kritischen Maß akzeptiert, verlangt ein Präzisionsteil ±0,05 mm oder ±0,02 mm. Dieser Unterschied entsteht nicht durch Nacharbeit und nicht durch eine schärfere Endkontrolle. Er steckt im Werkzeugstahl, in der Maschinenfähigkeit, in der Materialkontrolle und in der Prozessdisziplin — vom ersten Schuss an.
JBRplas produziert seit über 30 Jahren Präzisions-Spritzgussteile. Unser Vorgehen ist systematisch: vier Elemente, alle geregelt, keines verhandelbar.
Präzision wird an Bauteilen verlangt, bei denen ein einzelnes Maß über die Funktion entscheidet: Steckverbinder-Raster, Dichtnuten, Linsensitze, Lagerbohrungen, Fluidkanäle. Bei diesen Merkmalen ist die Toleranz keine Optikfrage, sondern die Schnittstelle zum Gegenstück. Deshalb beginnt die Arbeit nicht an der Maschine, sondern im Werkzeugbau und im DFM-Review: Dort wird entschieden, welche Toleranz fertigbar ist und welche nicht.
Maßtoleranzen
| Toleranzklasse | Längenmaß | Bohrung | Ebenheit | Rundlauf | Typischer Cpk |
|---|---|---|---|---|---|
| Standard | ±0,15 mm | ±0,10 mm | 0,10 mm | ±0,10 mm | ≥1,00 |
| Präzision | ±0,05 mm | ±0,03 mm | 0,05 mm | ±0,05 mm | ≥1,33 |
| Hochpräzision | ±0,02 mm | ±0,01 mm | 0,03 mm | ±0,03 mm | ≥1,67 |
Dies sind Produktionstoleranzen — keine Labormessungen an Einzelmustern. Sie werden über Lose von 50.000, 500.000 oder 5.000.000 Teilen gehalten, verifiziert durch SPC-Überwachung mit Cpk-Reporting. Der Cpk ist dabei der eigentliche Nachweis: Er beschreibt den Abstand der Prozessstreuung zu den Toleranzgrenzen — nicht die Qualität eines einzelnen, handverlesenen Musters.
Was diese Toleranzen in der Praxis bedeuten
| Merkmal | Standard (±0,15 mm) | Hochpräzision (±0,02 mm) |
|---|---|---|
| Rastverbindung | Sitzt unter Umständen lose — Funktion erfüllt, Haptik schwankt | Gleichmäßige Rastkraft, einheitliche Haptik |
| Kontaktstift-Ausrichtung | Einsteckkraft kann variieren | Gleichmäßiges Einstecken, keine Kontaktfehler |
| Lagerbohrung | Für niedrige Drehzahl und Last ausreichend | Gleichmäßiger Presssitz, kein Nachreiben |
| Optik-Linsenaufnahme | Vignettierung an den Toleranzgrenzen möglich | Gleichmäßige optische Ausrichtung über die Serie |
| Dichtnut-Tiefe | Dichtungsverpressung schwankt | Gleichmäßige Verpressung, kalkulierbare IP-Schutzart |
| Zahnrad-Zahnprofil | Funktionell, bei Drehzahl jedoch geräuschvoll | Ruhiger Lauf, gleichmäßiges Zahnflankenspiel |
Die Tabelle ist keine Werbeaussage, sondern eine Fertigbarkeitsaussage: Sie zeigt, an welchem Merkmal sich die engere Klasse tatsächlich auszahlt — und an welchem die Standardklasse genügt, ohne dass der Kunde für eine Toleranz zahlt, die funktional nichts verändert.
Die vier Elemente der Präzision
Präzisionsspritzguss entsteht aus dem Zusammenspiel von vier Elementen: Werkzeug, Maschine, Material und Prozess. Fällt eines davon aus dem Rahmen, ist die Toleranz nicht haltbar — unabhängig davon, wie gut die anderen drei sind.
1. Werkzeugpräzision
Präzisionsspritzguss beginnt im Werkzeugbau. Ist die Kavität nicht präzise gefertigt, lässt sich die Teilegenauigkeit durch keine Prozessregelung zurückholen.
- Stahlgüte: H13 gehärtet auf 48–52 HRC oder S136 auf 50 HRC. Weicher P20 (28–34 HRC) verschleißt an Präzisionsmerkmalen messbar innerhalb von 100.000 Schuss — die Kavitätsmaße wandern, während der Stahl erodiert.
- Fertigungstoleranz: Kern und Kavität auf ±0,005 mm CNC-gefräst; kritische Merkmale per Drahterosion auf ±0,003 mm geschnitten.
- KMG-Verifikation: 100% der kritischen Kavitätsmaße werden vor der Werkzeugmontage mit dem KMG gemessen. Die Messdaten bleiben beim Werkzeugdatensatz.
- Temperiergenauigkeit: Präzisionswerkzeuge laufen mit Temperiergeräten (nicht nur mit Wasseranschlüssen), die die Kavitätsoberfläche innerhalb ±1°C halten. Eine Temperaturschwankung von 2°C verändert ein 50 mm Maß bei ABS um etwa 0,01 mm.
- Angussbalance: Bei mehrfachkavitätigen Präzisionswerkzeugen wird die Angussbalance validiert — alle Kavitäten müssen innerhalb von 0,05 s zueinander füllen. Ungleichmäßige Füllung erzeugt Streuung von Kavität zu Kavität, weil sich die Nachpressung je Kavität unterscheidet.
2. Maschinenfähigkeit
Die Spritzgießmaschine muss reproduzierbares Schussgewicht, gleichmäßige Einspritzgeschwindigkeit und konstanten Nachdruck liefern — Schuss für Schuss, Schicht für Schicht.
- Servohydraulische Maschinen: Alle Maschinen bei JBRplas sind servohydraulisch — präzisere Regelung der Einspritzgeschwindigkeit als bei Hydraulikpumpen mit fester Verdrängung. Die Schussgewicht-Wiederholbarkeit liegt servohydraulisch innerhalb von 0,1%, konventionell hydraulisch bei 0,3–0,5%.
- Echtzeit-Prozessüberwachung: Einspritzdruck, Füllzeit, Polsterposition und Zykluszeit werden schussgenau überwacht. Abweichungsalarme melden sich, bevor ein einziges Teil außerhalb der Spezifikation entsteht.
- Maschinenauswahl: Präzisionsteile werden Maschinen zugeordnet, bei denen das Schussgewicht im Bereich von 30–70% der Schneckenkapazität liegt — der Bereich, in dem Plastifizierung und Dosierung am stabilsten laufen.
3. Materialkontrolle
Materialstreuung ist Maßstreuung. Zwei Lose derselben Kunststoffsorte vom selben Hersteller können im Schmelzindex um 10–15% abweichen — und eine Verschiebung des MFR um 10% verändert Füllverhalten, Nachpressung und Endmaße.
- Einzellos-Zuteilung: Für Präzisionsprogramme wird ein Rohstofflos für den gesamten Produktionslauf zugeteilt und reserviert. Ist ein zweites Los erforderlich, wird eine neue Prozessvalidierung durchgeführt.
- Trocknungsprotokoll: Hygroskopische Harze (PA, PC, PBT) werden auf die vom Hersteller vorgegebene Feuchte getrocknet — typisch <0,02% — und vor der Verarbeitung mit einem Feuchtemessgerät geprüft.
- Mahlgut: Präzisionsprogramme laufen mit 0% Mahlgut, sofern der Kunde keinen kontrollierten Anteil ausdrücklich freigibt. Schwankende Partikelgröße und Warmhistorie des Mahlguts bringen Streuung in den Prozess.
4. Prozesskontrolle
Präzisionsspritzguss verlangt Prozessdisziplin — gesperrte Parameter, statistische Überwachung und Reaktion in Echtzeit.
- Gesperrtes Prozessblatt: Einspritzdruck, Nachdruck, Einspritzgeschwindigkeit, Massetemperatur, Werkzeugtemperatur, Kühlzeit und Polsterposition werden gemäß dem validierten Prozess gesperrt. Keine Bedienereingriffe ohne dokumentierte Änderungsfreigabe.
- SPC-Überwachung: Kritische Maße werden alle 50–100 Schuss an Stichprobenteilen gemessen (automatisierte Messung oder KMG, je nach Merkmal). Die Daten laufen auf Regelkarten mit Cpk-Trend. Fällt der Cpk unter die Regelgrenze, wird die Produktion angehalten und die Ursache untersucht.
- First-off / Last-off: Jeder Präzisionslauf beginnt mit einer First-off-Maßprüfung (Erstschuss) und endet mit einer Last-off-Prüfung (Letztschuss) — Nachweis, dass die Maße über den Lauf nicht gewandert sind.
- Umgebung: Die Produktionsfläche ist nicht aktiv klimatisiert; Präzisionswerkzeuge laufen jedoch mit Temperiergeräten, die die Umgebungstemperatur als Variable an der Kavitätsoberfläche ausschalten.
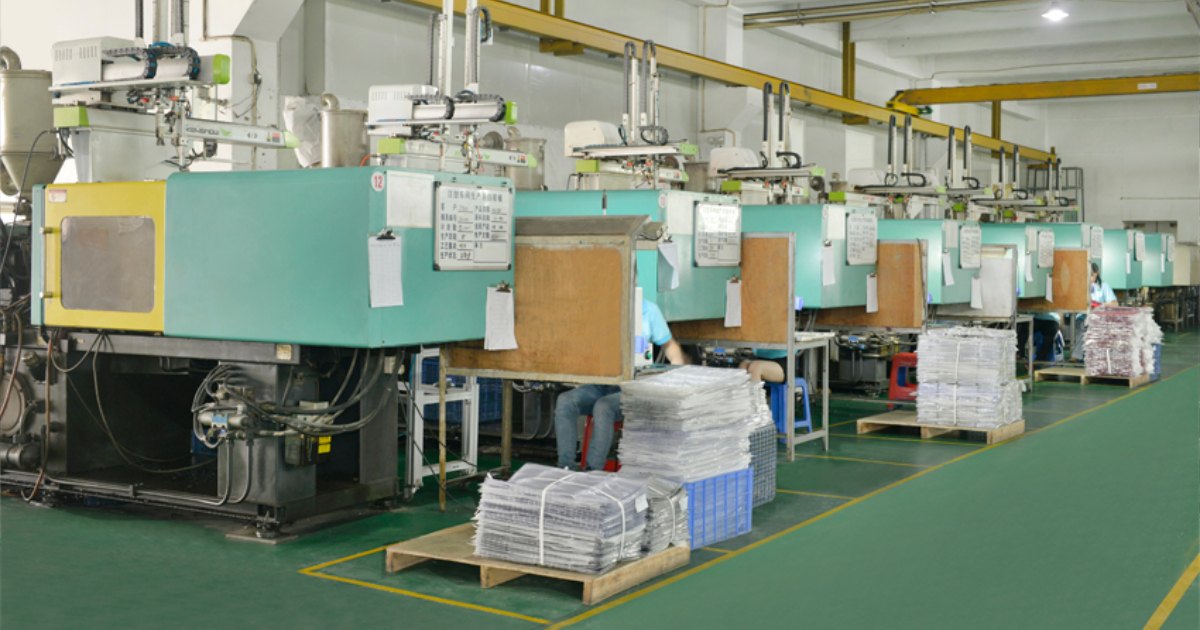
Präzisionsteile nach Branche
| Branche | Typische Teile | Kritische Toleranzen | Material |
|---|---|---|---|
| Automotive | ADAS-Sensorgehäuse, Steckergehäuse, Clips für das Kraftstoffsystem | ±0,03 mm auf Steckverbinder-Raster | PA66-GF30, PBT-GF30, POM |
| Medizintechnik | Gehäuse für Diagnostik-Kartuschen, Gehäuse für Stechhilfen, Dosierkammern für Inhalatoren | ±0,02 mm auf Fluidkanaltiefe | PC (medizinisch), ABS (medizinisch) |
| Elektronik | Gehäuse für Feinpol-Steckverbinder, Schaltergehäuse, Relaissockel | ±0,03 mm auf Stiftabstand, ±0,02 mm auf Kontaktöffnungen | PA66 FR, PBT-GF30, LCP |
| Optik | Linsenhalter, Gehäuse für Lichtleiter, Rahmen für Kameramodule | ±0,02 mm auf Linsensitz-Durchmesser | PC (optisch), PMMA |
| Industrie | Präzisions-Zahnradkörper, Lagergehäuse, Kammern für Durchflussmesser | ±0,03 mm auf Bohrungsdurchmesser, ±0,05 mm auf Zahnprofil | POM, PA66, PEEK |
| Finanzgeräte | EMV-Kartenleser-Schlitze, Tastenöffnungen für PIN-Pads, manipulationssichere Gehäuse | ±0,05 mm auf Kartenschlitzbreite | PC/ABS FR, ABS FR |
Die Toleranzspalte nennt jeweils das Merkmal, an dem die Toleranzklasse tatsächlich hängt — nicht die engste Zahl im Zeichnungssatz.
Mess- und Prüftechnik
Präzisionsteile verlangen eine Messfähigkeit, die über der zu verifizierenden Toleranz liegt. Eine Toleranz von ±0,02 mm lässt sich nicht mit einem Messschieber prüfen.
| Instrument | Auflösung | Anwendung |
|---|---|---|
| KMG (SEREIN) | ±0,001 mm | 3D-Maßverifikation, GD&T-Prüfrahmen |
| Optischer Komparator | ±0,005 mm | Profil- und Konturmessung, Zahnform |
| Rauheitsmessgerät | Ra 0,001 μm Auflösung | Dichtflächen-Rauheit, Lagerflächen-Rauheit |
| Digitales Höhenmessgerät | ±0,001 mm | Längenmaße, Absatzhöhen |
| Prüfstift-Satz (Pin Gauge) | 0,01 mm Stufung | Gut-/Schlecht-Prüfung (Go/No-Go) von Bohrungen |
| Messschraube (Mikrometer) | ±0,001 mm | Außenmaße, Wandstärken |
Alle Instrumente werden planmäßig kalibriert; die Zertifikate sind auf nationale Normale rückführbar. Für Programme mit vorgegebenen Messverfahren oder externer messtechnischer Verifikation koordinieren wir die Messung mit akkreditierten Messlaboren in Shenzhen.
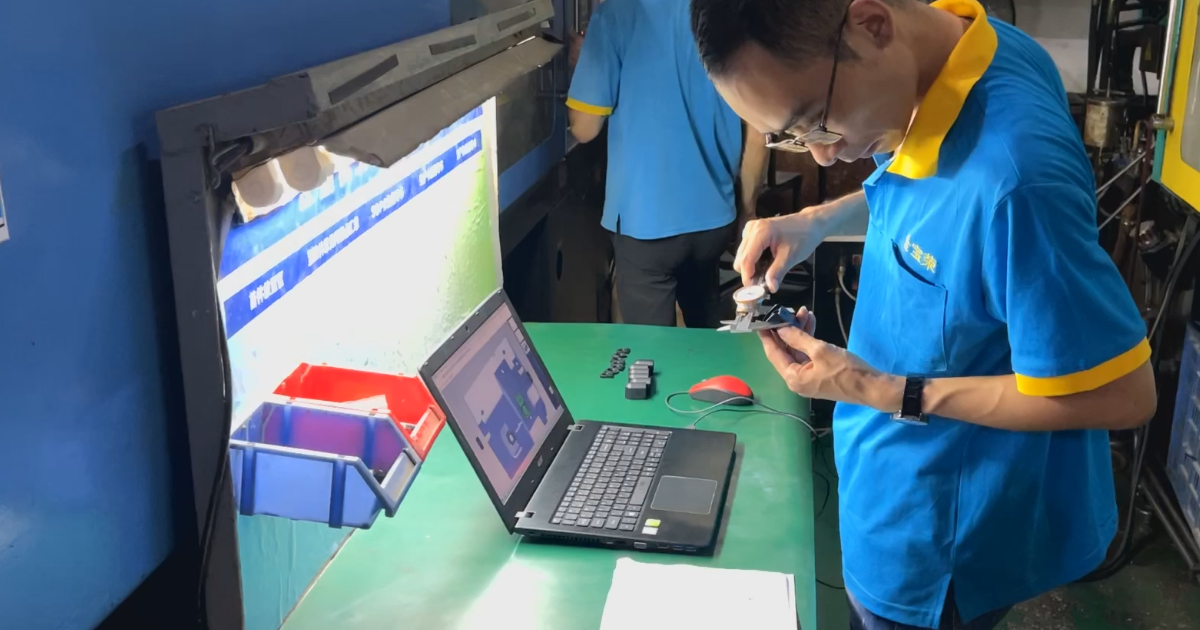
Prozessdokumentation
Präzisionsprogramme bei JBRplas werden von einem Dokumentationspaket begleitet, das die Toleranz nachweisfähig macht — gegenüber der eigenen Qualitätssicherung und gegenüber dem Kunden:
| Dokument | Inhalt |
|---|---|
| Prozessvalidierung | IQ/OQ/PQ für das Produktionswerkzeug |
| Control Plan | Alle Prüfpunkte, Methoden, Frequenzen, Annahmekriterien |
| SPC-Regelkarten | Cpk-Trend der kritischen Maße, pro Fertigungslos |
| Erstmusterprüfbericht | Alle Zeichnungsmaße, gemessen und dokumentiert |
| Maßbericht | KMG-Messdaten pro AQL-Stichprobe |
Wer ein Präzisionsprogramm abwickelt, liefert nicht nur Teile, sondern diese Unterlagen. Sie sind die Grundlage für PPAP-Einreichungen, Kundenaudits und für die Frage, die im Ernstfall zählt: Lässt sich der Prozesszustand eines Loses nachträglich belegen?
Häufige Fragen
Worin unterscheidet sich Präzisionsspritzguss vom Standardspritzguss?
In Werkzeug, Maschine und Prozesskontrolle. Präzisionswerkzeuge werden in H13- oder S136-Stahl auf ±0,005 mm gefertigt und mit Temperiergeräten betrieben. Präzisionsmaschinen sind servohydraulisch und überwachen jeden Schuss. Die Prozesskontrolle umfasst gesperrte Parameter, SPC sowie First-off-/Last-off-Prüfung. Standardspritzguss arbeitet mit P20-Stahl, weiteren Toleranzen und AQL-Prüfung. Der Unterschied im Teilepreis liegt bei 10–25%; beim Fähigkeitsniveau entspricht er dem Faktor 5 auf kritischen Toleranzen.
Lässt sich jedes Teil präzisionsspritzen?
Nein. Die Konstruktion muss zu präzisen Toleranzen passen. Ein Teil mit 200 mm ungestützter Spannweite und 1,5 mm Wandstärke in PP hält keine ±0,05 mm Ebenheit — unabhängig von der Werkzeugqualität, denn das Material schwindet um 1,0–2,5% und die Geometrie ist nicht steif genug, um Verzug zu widerstehen. Unser DFM-Review benennt vor dem Werkzeugbau, welche Toleranzen erreichbar sind und welche nicht.
Wie wird nachgewiesen, dass die Toleranzen gehalten werden?
Über SPC-Überwachung der kritischen Maße während des gesamten Produktionslaufs. Die Maße werden alle 50–100 Schuss mit dem KMG oder automatisiert gemessen. Die Daten laufen auf Regelkarten mit Cpk. Zeichnet sich ein Cpk-Abfall ab, wird die Produktion angehalten und die Ursache untersucht, bevor ein Teil außerhalb der Spezifikation entsteht. Wir verlassen uns nicht auf die Endkontrolle — wer ein schlechtes Teil erst dort findet, hat unter Umständen eine ganze Schicht bereits gefertigt.
Welche Materialien eignen sich für Präzisionsspritzguss?
Schwindungsarme, dimensionsstabile Werkstoffe liefern die besten Ergebnisse: POM (Acetal), PC, PBT-GF30, PA66-GF30, PMMA und PEEK. Stark schwindende Werkstoffe (PP, unverstärktes PA, PE) sind für enge Toleranzen anspruchsvoller, lassen sich aber mit passender Schwindungskompensation und Prozesskontrolle präzisionsspritzen. Amorphe Werkstoffe (PC, ABS, PMMA) schwinden in der Regel berechenbarer als teilkristalline (PA, POM, PBT).
Kostet Präzisionsspritzguss mehr?
Präzisionsspritzguss liegt typischerweise 10–25% über dem Teilepreis des Standardspritzgusses. Kostentreiber ist nicht das Material, sondern die Prozesskontrolle: SPC-Überwachung, First-off-/Last-off-Prüfung, gesperrte Parameter, feste Maschinenzuordnung und höhere Prüffrequenz. Programme, die Cpk ≥ 1,67 und eine vollständige SPC-Dokumentation verlangen, werden bereits im RFQ-Schritt entsprechend kalkuliert.
Verwandte Seiten
- Branchen: Medizintechnik, Automotive, Elektronik & Hausgeräte, Finanzgeräte
- Verwandte Leistungen: Werkzeugbau, Reinraumspritzguss, Kunststoffspritzguss
- Weiterlesen: Qualitätssicherung, Fertigungskapazitäten, Spritzguss-Toleranzen
Angebot für Präzisionsspritzguss mit Toleranzprüfung anfordern →
Interessiert an dieser Leistung?
Kontaktieren Sie uns für eine maßgeschneiderte Lösung und ein Angebot.
Jetzt anfragenDas könnte Sie auch interessieren
Rapid Tooling & Prototypen-Spritzguss
Wenn Sie spritzgegossene Teile für die …
2K-Werkzeugbau
Ein 2K-Werkzeug — auch Zweikomponenten- oder Bi-Injektionswerkzeug genannt …
Großserien-Spritzguss
Ab 100.000 Stück pro Jahr wird ein Spritzgießprogramm zu einer Frage …