Insertspritzguss & Mehrkomponentenspritzguss
2K-Spritzguss, Insertspritzguss und Mehrkomponenten-Spritzguss in Shenzhen — TPE auf PC, Metalleinleger-Umspritzung, Hart-Weich-Verbindungen. ISO 9001 & 13485.
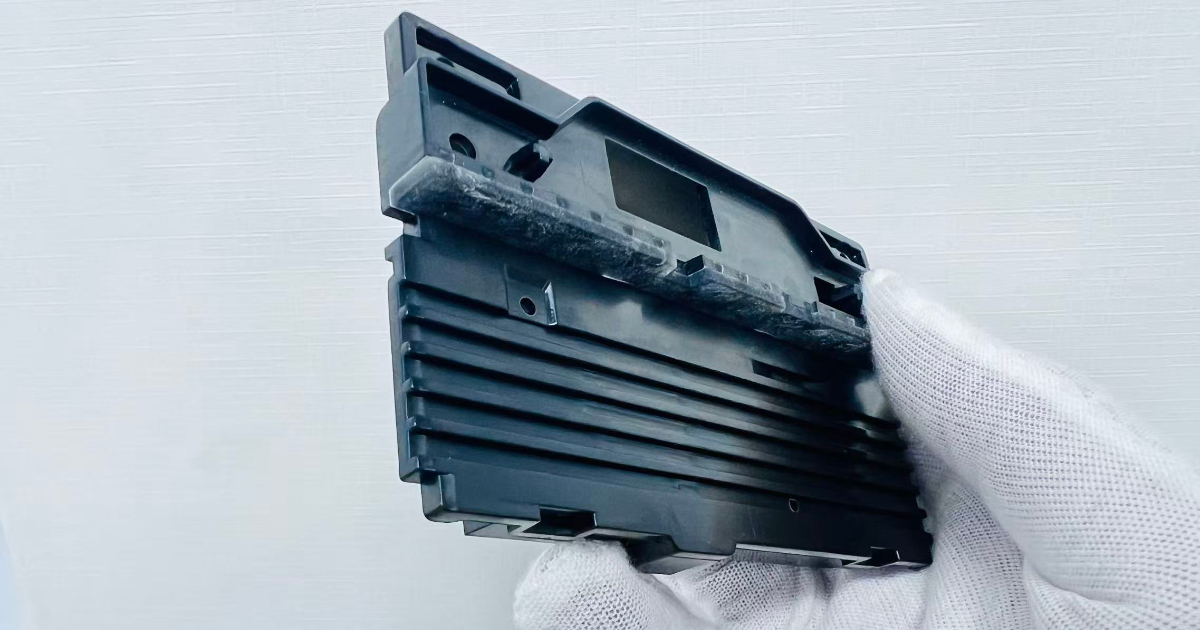
Mehrkomponenten- und Mehrstoff-Spritzguss
Nicht jedes Kunststoffteil besteht aus einem einzigen Material. Griffe brauchen eine weiche Oberfläche auf einem steifen Körper. Steckverbinder brauchen ein Metallgewinde, das im Kunststoff eingeschlossen ist. Dichtungen brauchen eine flexible Lippe, die auf einem tragenden Rahmen haftet. JBRplas bietet drei Mehrkomponenten-Verfahren — Umspritzung, Insertspritzguss und 2K-Spritzguss — in einem Werk in Shenzhen.
Welches Verfahren passt, entscheiden Materialpaarung, Stückzahl und Geometrie. Diese Seite beschreibt die Unterschiede, die Prozessgrenzen und die Auswahlkriterien.
Umspritzung
Bei der Umspritzung wird ein zweites Material — in der Regel ein weiches TPE oder TPU — auf ein bereits gespritztes, steifes Substrat aufgebracht (PC, ABS, PP, PA). Beide Materialien bilden an der Grenzfläche eine chemische oder mechanische Haftung und ergeben ein einziges integriertes Bauteil.
Typische Anwendungen
- Soft-Touch-Griffe an Elektrowerkzeugen, Medizingeräten und Consumer-Elektronik
- Integrierte Dichtungen für Gehäuse mit IP-Schutz (IPX4–IPX7)
- Armbänder für Wearables — steife Struktur mit hautfreundlicher TPE-Schicht
- Umspritzte Tasten und Tastenfelder — weiche Betätigungsfläche auf steifem Gehäuse
- Rutschfeste Füße und Puffer an Industriegehäusen
- Griffe für Dental- und Chirurgieinstrumente — steifer Kern plus weiche Griffzone
Kompatible Materialpaarungen
Umspritzung setzt chemische Verträglichkeit zwischen Substrat und Umspritzmaterial voraus. Nicht jedes TPE haftet auf jedem Substrat. Die folgende Tabelle listet die Paarungen, die JBRplas regelmäßig verarbeitet:
| Substrat | Umspritzmaterial | Haftungstyp | Typische Streiffestigkeit |
|---|---|---|---|
| PC | TPE (medizinische Qualität) | Chemisch | >10 N/mm |
| PC | TPU | Chemisch | >8 N/mm |
| ABS | TPE | Chemisch | >8 N/mm |
| ABS | TPU | Chemisch | >7 N/mm |
| PP | TPE | Mechanisch (texturierte Grenzfläche) | >5 N/mm |
| PA6 / PA66 | TPE | Chemisch (mit Haftvermittler) | >6 N/mm |
| PC/ABS | TPE / TPU | Chemisch | >8 N/mm |
Die Haftfestigkeit wird pro Produktionscharge im Streifversuch nach ISO 813 validiert. Für medizinische Anwendungen kommen ausschließlich TPE-Typen mit ISO-10993-Zertifizierung zum Einsatz.
Prozessanforderungen
- Substrattemperatur: Die Haftung entsteht nur, wenn die Substratoberfläche beim Einspritzen des Umspritzmaterials die richtige Temperatur hat. Das Prozessfenster liegt typischerweise bei 10–15 °C — zu kalt, und die Haftung reißt; zu heiß, und das Substrat verzieht sich.
- Substratwerkzeug: Das Substratwerkzeug muss Teile liefern, die maßhaltig in die Umspritzkavität passen. Die Maßtoleranz des Substrats an der Umspritzgrenzfläche wird auf ±0,05 mm gehalten.
- Umspritzwerkzeug: Die Abquetschflächen entlang der Substratkanten werden so bearbeitet, dass an der Umspritzgrenze kein Grat entsteht. Das ist manuelle Schlichtarbeit, die Erfahrung im Werkzeugbau voraussetzt.
- Zykluszeit: Umspritzung verlängert den Zyklus gegenüber Einmaterial-Spritzguss um 15–25 Sekunden, abhängig von Teilegröße und Materialpaarung.
Insertspritzguss
Beim Insertspritzguss wird ein vorgefertigtes Bauteil — typischerweise eine Metall-Gewindebuchse, eine Lagerbuchse, ein elektrischer Kontakt oder eine PCB — in einen gespritzten Kunststoffkörper eingebettet. Der Einleger wird vor jedem Schuss in das Werkzeug eingelegt; die Schmelze umfließt ihn und schließt ihn beim Erstarren formschlüssig ein.
Typische Anwendungen
- Messing-Gewindebuchsen in Kunststoffgehäusen für die Schraubmontage
- Edelstahlbuchsen in Lagerstellen und Drehpunkten
- Elektrische Kontakte und Anschlussklemmen in Steckverbinderkörpern
- PCB-Umspritzung für Sensorgehäuse und Elektronikmodule
- Magneteinleger in Sensorauslösern
- Metallverstärkungsplatten in tragenden Kunststoffhaltern
Einleger-Typen und Toleranzen
| Einleger-Typ | Material | Positionstoleranz | Vorbehandlung |
|---|---|---|---|
| Gewindebuchse | Messing, Edelstahl | ±0,05 mm | Entfettet, auf 80–120 °C vorgewärmt |
| Lagerbuchse | Edelstahl, Bronze | ±0,03 mm | Entfettet, vorgewärmt |
| Elektrischer Kontakt | Messing, Phosphorbronze | ±0,08 mm | Nur entfettet (keine Vorwärmung bei beschichteten Kontakten) |
| PCB | FR4 | ±0,10 mm | Conformal Coating, falls spezifiziert |
| Magnet | NdFeB, Ferrit | ±0,05 mm | Auf 80 °C vorgewärmt, um Thermoschock zu reduzieren |
Prozessanforderungen
- Positionierung: Einleger werden manuell oder über ein Pick-and-Place-System eingelegt. Die Positionstoleranz wird durch gefräste Einlegertaschen im Werkzeug gehalten — der Einleger sitzt in einer präzise bearbeiteten Vertiefung, die ihn während des Einspritzens festhält.
- Vorwärmung: Metalleinleger werden vor dem Einlegen auf 80–120 °C vorgewärmt. Ein kalter Einleger lässt die Schmelze vorzeitig an ihm erstarren; die Folge sind eine schwache Grenzflächenhaftung und Einfallstellen auf der gegenüberliegenden Seite.
- Zykluszeit: Manuelles Einlegen kostet 10–20 Sekunden pro Zyklus gegenüber einem Werkzeug ohne Einleger. Automatisiertes Einlegen reduziert das auf 5–8 Sekunden und ist für Stückzahlen über 100.000 Teile pro Jahr geeignet.
- Werkzeugstahl: Mindestens P20, weil das Einlegen von Metall auf Stahl abrasiv wirkt. Für Standzeiten über 100.000 Zyklen empfehlen wir H13.
Umspritzung oder Insertspritzguss?
| Umspritzung | Insertspritzguss | |
|---|---|---|
| Was hinzukommt | Ein zweites Kunststoffmaterial | Ein Metall- oder Nicht-Kunststoffbauteil |
| Wie es verbindet | Chemische Haftung oder Formschluss | Mechanische Umschließung (Kunststoff schwindet um den Einleger) |
| Typische Zykluszeit | 15–25 s zusätzlich | 10–20 s zusätzlich |
| Werkzeugaufwand | Zwei Werkzeuge (Substrat + Umspritzung) | Ein Werkzeug mit Einleger-Handling |
| Kleinserie möglich? | Ja — Insert-Umspritzverfahren | Ja — manuelles Einlegen |
2K-Spritzguss (Zweikomponenten-Spritzguss)
2K-Spritzguss spritzt zwei verschiedene Materialien oder Farben in einem einzigen Maschinenzyklus in dasselbe Werkzeug. Das erste Material füllt die Primärkavität; danach dreht das Werkzeug auf dem Drehteller, oder das Teil wird per Kernzug in eine zweite Kavität übergeben, in der das zweite Material eingespritzt wird. Das Ergebnis ist ein integriertes Bauteil aus zwei Materialien — gefertigt in einem Zyklus.
Typische Anwendungen
- Zweifarbige Tastenkappen und Tasten (Symbol in einer Farbe, Körper in einer anderen)
- Automobil-Rückleuchten — klare PC-Linse plus schwarzes ABS-Gehäuse in einem Teil
- Zahnbürstengriffe — steifer PP-Kern plus weicher TPE-Griff in einem Schuss
- Drehknöpfe mit Soft-Touch-Außenring und steifem Innenkern
- Medizingerätegehäuse mit integrierten Weichdichtungen
2K-Spritzguss oder Umspritzung?
| 2K-Spritzguss | Umspritzung | |
|---|---|---|
| Prozess | Eine Maschine, ein Zyklus, zwei Spritzaggregate | Zwei getrennte Werkzeuge, zwei Zyklen |
| Zykluszeit | Schneller — beide Materialien in einem Zyklus | Langsamer — Substrat zuerst, dann umspritzt |
| Werkzeugkosten | Höher — spezielles 2K-Drehtellerwerkzeug erforderlich | Niedriger — zwei Standardwerkzeuge |
| Mindestmenge | Für die Wirtschaftlichkeit typischerweise über 200.000 Teile pro Jahr | Ab 5.000 Teilen darstellbar |
| Verbundfestigkeit | Optimal — zweites Material wird eingespritzt, solange das erste noch heiß ist | Gut — Substrat wird durch die Umspritzschmelze wieder erwärmt |
| Am besten für | Consumer-Serienprodukte mit hoher Stückzahl | Klein- bis Mittelserie, Medizintechnik, Industrie |
Vorgehen bei JBRplas
Für Programme unter 200.000 Teilen pro Jahr empfehlen wir das Insert-Umspritzverfahren: Substrat spritzen, manuell oder robotergestützt in das Umspritzwerkzeug umsetzen, zweites Material einspritzen. Prozessparameter, Verbundfestigkeit und Maßhaltigkeit sind mit 2K identisch. Der Unterschied liegt in Zykluszeit und Lohnkosten — 2K ist schneller, aber die Werkzeuginvestition rechnet sich erst bei hohen Stückzahlen.
Für Programme über 200.000 Teile pro Jahr fertigen wir dedizierte 2K-Drehtellerwerkzeuge mit Heißkanalsystemen für beide Materialien. Wir kalkulieren beide Wege und lassen die Stückkosten entscheiden.
Die Werkzeugseite — Drehteller- und Kernzug-Strukturen, Materialpaarung und Validierung — behandeln wir auf der Seite 2K-Werkzeugbau.
Das richtige Verfahren wählen
| Ihr Bauteil | Empfohlenes Verfahren | Begründung |
|---|---|---|
| Steifes Gehäuse + weiche Griffzone | Umspritzung | TPE auf PC/ABS, Standardprozess |
| Kunststoffkörper + Metall-Gewindeeinleger | Insertspritzguss | Messingbuchse wird beim Spritzen umschlossen |
| Zwei Farben in einem Teil (kein Weichmaterial) | 2K-Spritzguss | Zweifarbige Tastenkappen, Embleme, Zierleisten |
| Steifer Körper + flexible Dichtung (Kleinserie, <100K) | Umspritzung (Insert-Umspritzverfahren) | Geringere Werkzeugkosten als 2K |
| Steifer Körper + flexible Dichtung (Serie, >200K) | 2K-Spritzguss | Ein Zyklus, niedrigere Stückkosten in Serie |
| Kunststoffkörper + eingebettete PCB | Insertspritzguss | PCB wird ins Werkzeug eingelegt und umschlossen |
| Metallverstärkung in tragendem Halter | Insertspritzguss | Stahl- oder Messingeinleger für Lastaufnahme |
| Weiches Wearable-Band + steifer Verschluss | Umspritzung | TPE auf PC, medizinische Materialqualitäten verfügbar |
Häufige Fragen
Welche Mindestbestellmenge gilt für Umspritzung oder Insertspritzguss?
Es gibt keine formale Mindestmenge. Umspritzung und Insertspritzguss laufen ab 500 Teilen für Bemusterung und Validierung. Beim Insertspritzguss ist meist die Einlegerbeschaffung der begrenzende Faktor — wir können Einleger beschaffen oder mit kundenseitig beigestellten Bauteilen arbeiten.
Ist Umspritzung mit medizinischen Materialien möglich?
Ja. Unsere ISO-13485-Zertifizierung deckt Umspritzprogramme ab. Für hautfreundliche Medizinanwendungen setzen wir TPE-Typen mit ISO-10993-Zertifizierung ein (Kraiburg THERMOLAST M und vergleichbare Typen). Vollständige Chargenrückverfolgbarkeit und Materialzertifikate nach USP Class VI sind bei Medizinprogrammen Standard.
Beschaffen Sie die Einleger, oder stelle ich sie bei?
Beides ist möglich. Standard-Gewindebuchsen (Messing, Edelstahl) und Lagerbuchsen beschaffen wir über unser freigegebenes Lieferantennetz. Kundenspezifische oder geschützte Einleger werden vom Kunden beigestellt. Für beigestellte Einleger empfehlen wir eine Maßzeichnung mit Toleranzangabe.
Wie wird die Verbundfestigkeit umspritzter Teile validiert?
Streiffestigkeitsprüfung nach ISO 813 an 3 Musterteilen aus jeder Produktionscharge. Die Ziel-Haftfestigkeit wird im DFM-Review anhand der Materialpaarung festgelegt. Für Medizin- und Automotive-Programme sind zusätzliche Dauerprüfungen (Temperaturwechsel, Medienkontakt) möglich.
Ist Umspritzung auch bei kleiner Stückzahl möglich?
Ja. Für Programme unter 100.000 Teilen nutzen wir das Insert-Umspritzverfahren: Substrat auf einer Maschine spritzen, auf eine zweite Maschine zum Umspritzen umsetzen. Das vermeidet die Kosten eines dedizierten 2K-Drehtellerwerkzeugs bei gleicher Teilequalität. Mehr dazu unter Kleinserienfertigung.
Verwandtes
- Branchen: Medizintechnik, Elektronik & Haushaltsgeräte, Smart Home
- Verwandte Leistungen: 2K-Werkzeugbau, Kunststoffspritzguss, Präzisionsspritzguss, Montage & Verpackung
Interessiert an dieser Leistung?
Kontaktieren Sie uns für eine maßgeschneiderte Lösung und ein Angebot.
Jetzt anfragenDas könnte Sie auch interessieren
Rapid Tooling & Prototypen-Spritzguss
Wenn Sie spritzgegossene Teile für die …
2K-Werkzeugbau
Ein 2K-Werkzeug — auch Zweikomponenten- oder Bi-Injektionswerkzeug genannt …
Großserien-Spritzguss
Ab 100.000 Stück pro Jahr wird ein Spritzgießprogramm zu einer Frage …