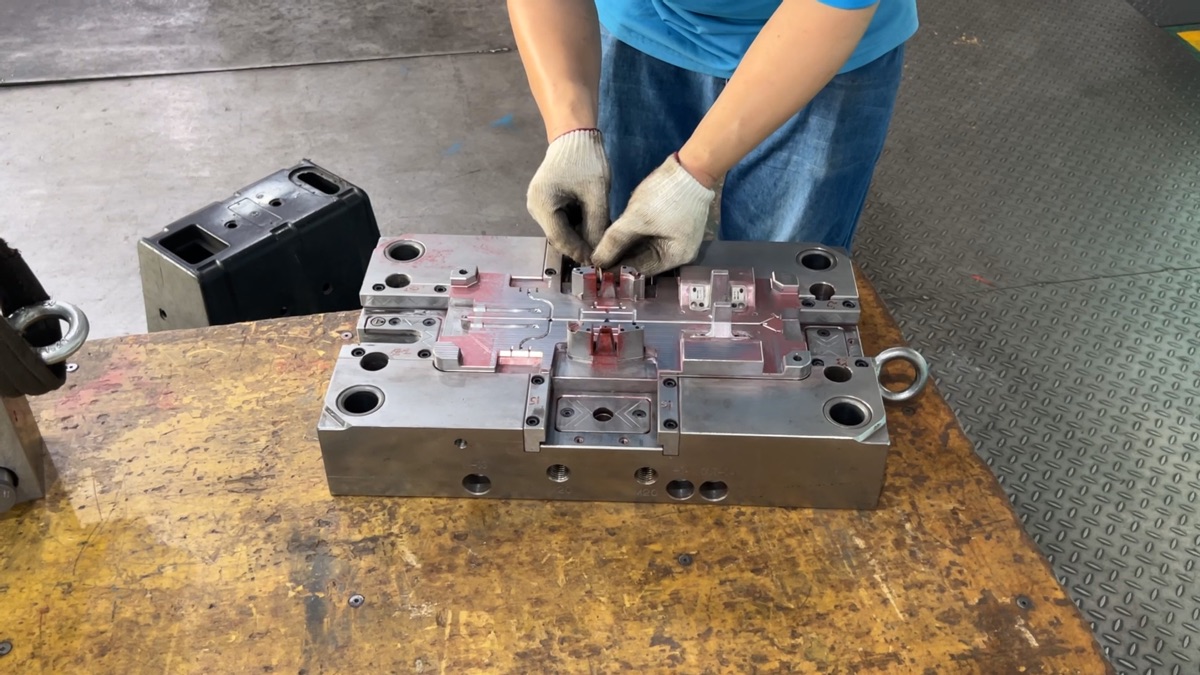
Werkzeugwartung & Standzeit — Präventivpläne und Stahlauswahl
Ein Spritzgusswerkzeug für 25.000 $ läuft 18 Monate und beginnt dann, an der Trennebene Grat zu produzieren. Der Kunde ruft den Werkzeugbauer an. Der Werkzeugbauer fragt nach dem Wartungsprotokoll. Es gibt kein Wartungsprotokoll — das Werkzeug läuft seit der T1-Abnahme praktisch durchgehend, unterbrochen nur von Materialwechseln und gelegentlichen Wochenendstillständen.
Das Reparaturangebot liegt bei 4.800 $. Die Ursache: eine verschlissene Führungsbuchse, die es den Platten A und B erlaubte, um 0,08 mm aus der Flucht zu wandern, was zu ungleichmäßigem Verschleiß an den Schließflächen führte. Eine Buchse für 40 $, getauscht bei 500.000 Schüssen, hätte die Reparatur für 4.800 $ verhindert. Aber niemand hat die Schüsse gezählt.
Werkzeugwartung ist das am wenigsten spektakuläre Thema im Spritzguss. Sie ist aber auch der Unterschied zwischen einem Werkzeug, das 1,5 Millionen Schüsse lang gleichbleibende Teile liefert, und einem, das bei 300.000 Schüssen eine Generalreparatur braucht. Dieser Beitrag beschreibt, was die Standzeit bestimmt, wie ein präventiver Wartungsplan aussieht und wie die Stahlauswahl den Wartungsaufwand ab dem Tag der Werkzeugkonstruktionsfreigabe festlegt.
1. Was die Werkzeugstandzeit bestimmt
Die Standzeit ist keine einzelne Zahl. Sie ist die Schnittmenge aus vier Faktoren, und der schwächste davon setzt die Grenze.
Stahlgüte
Der Werkzeugstahl bestimmt die grundlegende Verschleißbeständigkeit. Die üblichen Optionen, in aufsteigender Standzeit:
| Stahl | Härte (HRC) | Erwartete Standzeit (Schüsse) | Typische Anwendung |
|---|---|---|---|
| P20 (1.2311) | 28–32 | 300.000–500.000 | Allgemeine Serienfertigung, ungefüllte Materialien |
| H13 (1.2344) | 48–52 | 500.000–1.000.000 | Glasfaserverstärkte Materialien, Großserie |
| S136 (1.2083) | 48–52 | 500.000–1.000.000 | Optische/transparente Teile, korrosive Materialien (PVC, FR-Typen) |
| NAK80 | 38–42 | 300.000–500.000 | Hochglänzende Sichtflächen, kurze Zykluszeiten |
| 1.2343 (H11) | 46–50 | 500.000–800.000 | Hohe Wärmeleitfähigkeit, schnelle Zyklen |
P20 ist der verbreitetste Serienstahl und markiert die Untergrenze der akzeptablen Qualität für ein Werkzeug, das über Prototypenstückzahlen hinaus laufen soll. Er ist zerspanbar, polierbar und für Reparaturen schweißbar. Er ist aber auch weich genug, dass glasfaserverstärkte Materialien (PA66-GF30, PBT-GF20, PP-GF30) Angüsse, Entlüftungen und scharfe Kanten innerhalb von 100.000–200.000 Schüssen messbar erodieren.
H13 ist der Standard für Werkzeuge, die glasfaserverstärkte Materialien verarbeiten oder mehr als 500.000 Schüsse pro Jahr erreichen. Die höhere Härte widersteht dem abrasiven Verschleiß durch fasergefüllte Harze und hält die Trennebene über längere Läufe dicht. Der Kompromiss: H13 kostet 20–40 % mehr im Rohmaterial als P20, und die Zerspanungszeit ist wegen der höheren Härte länger.
Verarbeitetes Material
Das Harz, das durch das Werkzeug läuft, ist der Hauptverschleißfaktor.
| Materialtyp | Verschleißaggressivität | Hauptverschleißmechanismus | Gegenmaßnahme |
|---|---|---|---|
| Ungefüllt (ABS, PP, PE, PS) | Gering | Allgemeine Reibung | Standard-Wartungsplan |
| Glasfaserverstärkt (PA66-GF30, PP-GF30) | Hoch | Abrasive Erosion an Angüssen, Kanten, Entlüftungen | H13 oder härterer Stahl, Hartchrom-Beschichtung auf Verschleißflächen |
| Flammschutz (ABS FR, PC FR, PA FR V-0) | Mittel–Hoch | Chemische Korrosion + abrasiver Verschleiß | S136 oder verchromte Kavitäten, häufigere Entlüftungsreinigung |
| PVC | Hoch | Chemische Korrosion (HCl-Ausgasung) | S136 oder Edelstahl, Verchromung zwingend |
| PPS, PEEK, LCP (hochtemperaturfest) | Mittel | Thermisches Ermüden, Korrosion | H13 mit Nitrieren, häufige Kühlkanalprüfung |
| Optische Typen (PMMA, PC) | Gering | Oberflächenabbau (Mikrokratzer) | S136, schonende Handhabung, reduzierte Reinigungszyklen |
Faustregel: Glasfaserverstärkte Materialien mit 30 % Faseranteil reduzieren die Standzeit um etwa 50 % gegenüber demselben Werkzeug mit ungefülltem Material. Ein P20-Werkzeug, das für 500.000 Schüsse in ABS ausgelegt ist, liefert in PA66-GF30 möglicherweise 250.000, bevor eine nennenswerte Nacharbeit nötig wird.
Schusszahl und Frequenz
Ein Werkzeug im Betrieb 24/6 bei 30 Sekunden Zykluszeit produziert 86.400 Schüsse pro Woche, 4,3 Millionen Schüsse pro Jahr. Das ist eine andere Wartungswirklichkeit als ein Werkzeug, das 5.000 Schüsse pro Monat für ein Kleinmengenprogramm fährt.
Die entscheidende Kennzahl ist nicht die Kalenderzeit, sondern die Schusszahl. Ein über die Zeit definierter Wartungsplan („monatlich schmieren“) ergibt keinen Sinn, ohne die Schusszahl zu kennen. Ein Werkzeug mit 5.000 Schüssen pro Monat braucht monatliche Schmierung. Dasselbe Werkzeug mit 86.000 Schüssen pro Woche braucht tägliche Schmierung. Beide können bei einem Wartungstechniker, der den Unterschied nicht kennt, im „Monatsplan“ stehen.
Wartungsdisziplin
Das ist der Faktor, der Werkzeuge, die ihre Nennstandzeit erreichen, von solchen trennt, die bei der Hälfte ihrer Nennstandzeit ausfallen. Er liegt vollständig in der Hand des Verarbeiters und ist für den Kunden völlig unsichtbar, bis ein Problem auftritt.
Ein ordentlich gewartetes Werkzeug bekommt:
- Überwachung des Schusszählers. Jede Maschine hat einen Schusszähler. Der Wartungsplan wird von Schusszahl-Meilensteinen getrieben, nicht von Kalenderdaten.
- Dokumentierte Inspektionen. Bei jedem Wartungsintervall wird das Werkzeug auf bestimmte Verschleißindikatoren geprüft — Verschleiß der Trennebene, Entlüftungstiefe, Spiel der Auswerferstifte, Zustand des Angusses, Durchfluss der Kühlkanäle — und die Befunde werden festgehalten.
- Vorausschauender Austausch. Hochverschleißteile (Führungsbuchsen, Rückstellstifte, Auswerferhülsen, Angusseinsätze) werden in definierten Schussintervallen getauscht, nicht erst, wenn sie ausfallen.
Ein schlecht gewartetes Werkzeug läuft, bis es keine akzeptablen Teile mehr liefert. Zu diesem Zeitpunkt ist der Schaden kumuliert — die verschlissene Buchse hat ihre Bohrung ausgeschlagen, die verstopfte Entlüftung hat die Entlüftungsfläche verbrannt, der stumpfe Anguss hat den Sitz des Angusseinsatzes erodiert. Aus einem Buchsentausch für 40 $ wird eine Plattenüberholung für 4.800 $.
2. Präventiver Wartungsplan
Ein Standard-Wartungsplan für ein Serienspritzgusswerkzeug, an der Schusszahl ausgerichtet:
| Intervall (Schüsse) | Wartungsmaßnahme | Hinweise |
|---|---|---|
| Jede Schicht | Sichtprüfung: Teilequalität, Grat, Auswerfer | Bedienerebene. Jede Abweichung von der Referenz löst eine QS-Prüfung aus |
| 50.000 | Werkzeugflächen und Trennebene reinigen. Entlüftungen auf Verstopfung prüfen. Führungssäulen, Rückstellstifte, Auswerferführungsstifte und Kulissen-/Schiebermechanik schmieren | Standard-Wartungsstopp. 30–60 Minuten bei einem einfachen Zweiplattenwerkzeug |
| 100.000 | Auswerfersystem ausbauen und reinigen. Auswerferstifte auf Biegung oder Fressspuren prüfen. Entlüftungstiefe messen (soll der Ursprungsspezifikation entsprechen). Angussverschleiß unter Vergrößerung prüfen | Halber Tag Stillstand. Verschleißteile tauschen |
| 250.000 | Vollständige Demontage. Alle Platten, Kavitäten und Kerne reinigen. Alle bewegten Komponenten auf Verschleiß prüfen. Auswerferstifte, Rückstellstifte und Führungsbuchsen als Satz tauschen. Kavitätsoberflächen bei Bedarf polieren. Kühlkanäle auf Verstopfung prüfen | Ein bis zwei Tage Stillstand. Werkzeug muss eventuell in die Werkstatt |
| 500.000 | Komplette Überholung. Alle Verschleißteile tauschen. Entlüftungen auf Ursprungstiefe nachfräsen. Kavität und Kern nachpolieren. Alle Maße gegen die ursprüngliche Werkzeugzeichnung prüfen. Angusseinsatz tauschen, falls vorhanden | Große Wartung. 3–7 Tage. Entspricht einer Werkzeugaufarbeitung |
| 1.000.000 | Vollständige Aufarbeitung oder Bewertung der Ausmusterung | Maßprüfung gegen die Zeichnung. Wirtschaftliche Entscheidung: aufarbeiten oder ersetzen |
Bei Werkzeugen für glasfaserverstärkte Materialien werden die Intervalle halbiert. Aus der Wartung bei 50.000 Schüssen werden 25.000. Aus 100.000 werden 50.000. Die Verschleißmechanismen laufen mit etwa der doppelten Rate ab.
3. Verschleißbilder lesen
Wenn ein Werkzeug zur Wartung aus der Maschine kommt, erzählen die Verschleißbilder am Stahl, was im Prozess passiert. Sie sind diagnostische Information — nicht nur Schaden, der repariert werden muss.
Angusserosion
Wie es aussieht: Der Angusssteg zeigt ein mattes, raues Erscheinungsbild oder messbaren Materialverlust an der Angussöffnung. Bei Vergrößerung ist die scharfe Kante, an der der Anguss in die Kavität übergeht, verrundet.
Was es bedeutet: Das verarbeitete Material enthält abrasiven Füllstoff (Glasfaser, mineralische Füllstoffe) und die Angussgeschwindigkeit ist hoch. Die Kombination aus schneller Strömung und abrasiven Partikeln sandstrahlt den Anguss buchstäblich.
Reaktion: Den Angusseinsatz tauschen (falls das Werkzeug einen austauschbaren Angusseinsatz hat) oder den Angusssteg nachfräsen. Bei einem P20-Werkzeug den Angusseinsatz auf H13 aufrüsten oder eine Hartchrom-Beschichtung aufbringen. Wenn der Prozess es zulässt, die Einspritzgeschwindigkeit reduzieren — eine niedrigere Angussgeschwindigkeit senkt die Erosionsrate.
Verstopfte Entlüftungen
Wie es aussieht: Die Entlüftungskanäle — die flachen Nuten, die am Füllende in die Trennebene eingeschliffen sind — sind mit verdichtetem Rückstand gefüllt. Die Entlüftungstiefe ist reduziert, oder die Entlüftung ist vollständig blockiert.
Was es bedeutet: Das Material gast Flüchtige aus (Feuchtigkeit, niedermolekulare Additive, Zersetzungsprodukte von Flammschutzmitteln), die in den Entlüftungen kondensieren und erstarren. Blockierte Entlüftungen verursachen Kurzschüsse (die Luft kann die Kavität nicht verlassen), Verbrennungen (komprimierte Luft erhitzt sich bis zur Zündtemperatur) und erhöhten Kavitätsdruck.
Reaktion: Entlüftungen bei jedem Wartungsstopp reinigen. Wenn eine bestimmte Entlüftung häufiger verstopft als andere, ist ihre Tiefe für das Material möglicherweise zu gering — Tiefe um 0,005–0,010 mm erhöhen, innerhalb der Gratschwelle des Materials. Bei FR-Materialien mit starken Ablagerungen das Wartungsintervall speziell für die betroffenen Entlüftungen verkürzen.
Verschleiß der Trennebene
Wie es aussieht: Die Trennebene — die Fläche, an der Platte A und Platte B aufeinandertreffen — zeigt ungleichmäßigen Verschleiß, eine Seite sichtbar stärker verschlissen als die andere. Grat erscheint an bestimmten Stellen der Trennebene, nicht gleichmäßig.
Was es bedeutet: Das Werkzeug läuft aus der Flucht. Die häufigste Ursache sind verschlissene Führungsbuchsen, die es der beweglichen Hälfte erlauben, sich pro Zyklus leicht gegen die feste Hälfte zu verschieben. Über Tausende Zyklen trägt die Fehlflucht die Trennebene ungleichmäßig ab.
Reaktion: Führungsbuchsen sofort tauschen. Ist die Trennebene bereits uneben, muss das Werkzeug möglicherweise plan nachgeschliffen werden — eine große Reparatur. Genau dieses Szenario soll der präventive Buchsentausch verhindern.
Fressen der Auswerferstifte
Wie es aussieht: Auswerferstifte zeigen Längsriefen oder ein mattes Erscheinungsbild auf der Arbeitsfläche. In fortgeschrittenen Fällen frisst der Stift in seiner Bohrung und klemmt entweder (fährt nicht zurück) oder bricht (der Stiftkopf trennt sich vom Stiftschaft).
Was es bedeutet: Unzureichende Schmierung, oder das Stiftspiel ist für die Betriebstemperatur zu eng (die Wärmedehnung des Stifts schließt das Spiel). Fressen tritt häufiger in Werkzeugen mit hohen Temperaturen auf (PC, PSU, PPS — Werkzeugtemperaturen über 100 °C).
Reaktion: Gefressene Stifte tauschen und die Bohrungen nachreiben, um das korrekte Spiel sicherzustellen. Auf ein hochtemperaturfestes Schmiermittel für Auswerferstifte wechseln. Bei wiederholtem Fressen das Spiel zwischen Stift und Bohrung um 0,003–0,005 mm erhöhen.
Ablagerungen in den Kühlkanälen
Wie es aussieht: Reduzierter Kühlwasserdurchfluss bei konstantem Pumpendruck. Die Demontage zeigt Rost, Kesselstein oder mineralische Ablagerungen auf der Innenfläche der Kühlkanäle.
Was es bedeutet: Unbehandeltes Wasser im Kühlkreislauf plus Wärme plus Zeit ergibt Kesselstein. Die Ablagerungen isolieren den Kühlkanal — der Wärmeübergang sinkt, die Zykluszeit steigt (das Werkzeug braucht zwischen den Schüssen länger zum Abkühlen), und die Teilequalität kann leiden (Verzug durch ungleichmäßige Kühlung).
Reaktion: Kühlkanäle bei jedem großen Wartungsintervall (250.000 Schüsse) mit Entkalkerlösung spülen. Behandeltes Wasser (Korrosionsinhibitor, Biozid) im Kühlkreislauf verwenden. Bei Werkzeugen über 80 °C Werkzeugtemperatur ein geschlossenes Temperiergerät mit behandeltem Wasser statt Betriebswasser einsetzen.
4. Stahlauswahl und Wartungsaufwand
Die Stahlauswahl ist eine Wartungsentscheidung, die im Werkzeugkonstruktionsstadium getroffen wird. Sie beeinflusst nicht nur den Kaufpreis des Werkzeugs, sondern die Wartungskosten über die gesamte Lebensdauer.
Wann P20 die richtige Wahl ist
- Produktionsmenge unter 250.000 Schüssen pro Jahr
- Ungefüllte oder schwach gefüllte Materialien (ABS, PC, PP, ungefülltes PA)
- Budgetbegrenzte Programme, bei denen die Werkzeugkosten im Vordergrund stehen
- Teile mit großzügigen Toleranzen (±0,10 mm oder größer), bei denen geringer Verschleiß akzeptabel ist
Ein planmäßig gewartetes P20-Werkzeug erreicht zuverlässig 500.000 Schüsse. Die Wartungskosten pro Intervall sind niedriger, weil P20 leichter zu zerspanen, zu polieren und zu schweißen ist als härtere Stähle.
Wann H13 den Aufpreis rechtfertigt
- Produktionsmenge über 250.000 Schüssen pro Jahr
- Glasfaserverstärkte oder mineralisch gefüllte Materialien bei jeder Menge
- Enge Toleranzen (±0,05 mm oder enger), die Kavitätsverschleiß nicht zulassen
- Programme, bei denen die Stillstandskosten — eine Produktionslinie, die auf die Werkzeugreparatur wartet — den Werkzeugaufpreis übersteigen
Der H13-Aufpreis (20–40 % auf die Materialkosten, 10–20 % auf die Zerspanungszeit) amortisiert sich bei der ersten vermiedenen Generalreparatur. Ein H13-Werkzeug in PA66-GF30, das 800.000 Schüsse ohne Aufarbeitung der Trennebene erreicht, hat seinen Aufpreis mehrfach bezahlt — verglichen mit einem P20-Werkzeug, das bei 300.000 Schüssen eine große Nacharbeit braucht.
Wann S136 oder Edelstahl zwingend ist
- PVC oder andere korrosive Materialien — keine Alternative, verchromter Edelstahl ist Pflicht
- Optische/transparente Teile — S136 nimmt eine höhere Politur an und hält sie länger als P20 oder H13
- Medizinprodukte, die Reinraumspritzguss erfordern — S136 widersteht Wasserstoffperoxid und anderen im Reinraum eingesetzten Sterilisationsmitteln
- Langfristige Programme (>5 Jahre), bei denen Korrosion und nicht Verschleiß das erwartete Ausfallmuster ist
Ein Werkzeug, das 100.000 Teile ohne Wartung produziert, war nicht zuverlässig. Es hatte Glück. Die Frage ist nicht, ob Wartung nötig wird. Die Frage ist, ob sie ein geplanter einstündiger Stopp bei 50.000 Schüssen wird oder eine ungeplante einwöchige Reparatur bei 300.000 Schüssen. Der Unterschied ist ein Wartungsprotokoll, das tatsächlich jemand ausfüllt — und ein Einkäufer, der es sehen will.