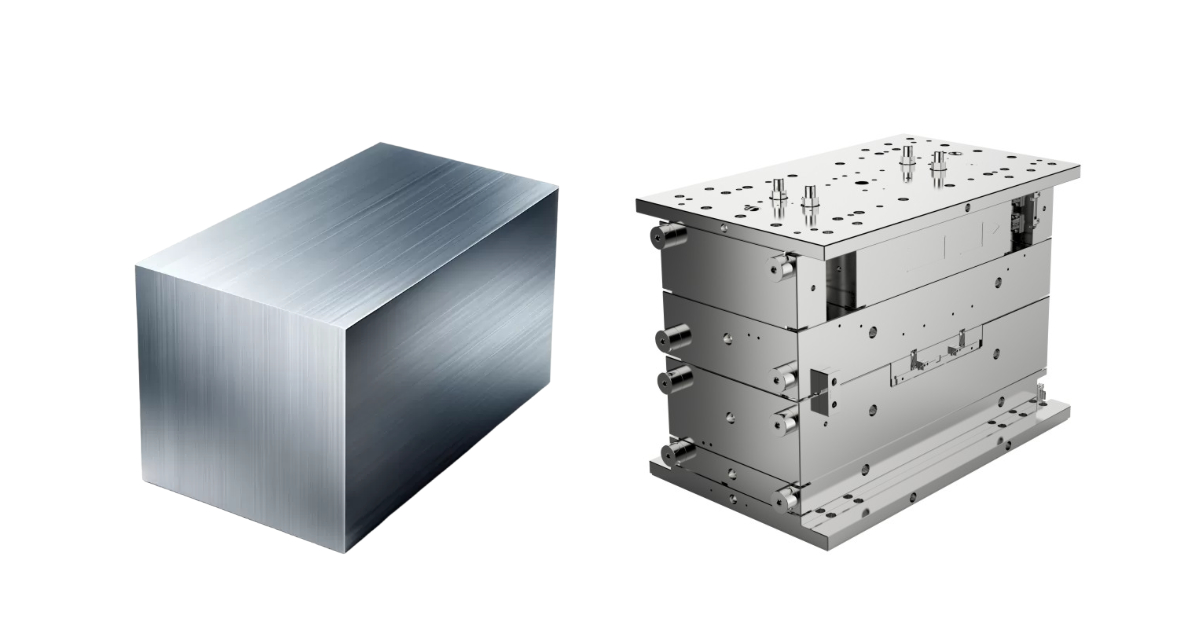
Wie Werkzeugbau funktioniert — Vom Stahlblock zum Produktionswerkzeug
Ein Kunde schickte uns einmal eine Teiledatei mit dem Vermerk: „Wir kaufen dieses Teil seit drei Jahren bei einem lokalen Spritzgießer. Er sagt uns immer wieder, das Werkzeug müsse gewartet werden. Können Sie sich das Werkzeug ansehen?"
Wir öffneten es. Die Auswerferstifte waren festgefressen. Die Kühlkanäle waren seit dem Bau des Werkzeugs nicht gereinigt worden. Der Anguss war mit einer Feile vergrößert worden — eine Feldmodifikation, die das Füllgleichgewicht dauerhaft verändert hat. Das Werkzeug war vier Jahre alt und hatte vielleicht 80.000 Schuss produziert. Ein ordentlich gebautes Serienwerkzeug sollte 500.000 Schuss erreichen, bevor die erste Generalüberholung fällig ist.
Das Werkzeug war nicht verschlissen. Es war von Anfang an falsch gebaut worden.
Zu verstehen, wie ein Kunststoff-Spritzgusswerkzeug tatsächlich entsteht — die Abfolge der Arbeitsgänge, die Maschinen, die Stahlsorten, die Qualitätsprüfungen — hilft Ihnen, Lieferanten zu bewerten, im DFM-Review die richtigen Fragen zu stellen und zu verstehen, wofür Sie bezahlen. Dieser Leitfaden führt durch den gesamten Werkzeugbau-Prozess, vom Stahlblock bis zum serienreifen Werkzeug.
Was ein Spritzgusswerkzeug ist
Ein Spritzgusswerkzeug ist ein Präzisionswerkzeug, das geschmolzenen Kunststoff unter hohem Druck in eine bestimmte Form bringt. Es ist kein einzelnes Stück Metall. Es ist eine Baugruppe aus präzisionsbearbeiteten Stahlplatten, Einsätzen und Komponenten, die schließen, füllen, kühlen, öffnen und auswerfen müssen — wiederholt, in Zykluszeiten, die in Sekunden gemessen werden, über Hunderttausende von Zyklen.
Ein Standard-Zweiplattenwerkzeug mit Kaltkanal besteht aus:
| Komponente | Funktion |
|---|---|
| Kavität (A-Seite) | Feste Hälfte — formt die Außenfläche des Teils. Auf der feststehenden Aufspannplatte montiert. |
| Kern (B-Seite) | Bewegliche Hälfte — formt die Innenfläche und enthält das Auswerfersystem. Auf der beweglichen Aufspannplatte montiert. |
| Angussbuchse | Eintrittspunkt, an dem die Spritzdüse am Werkzeug anliegt |
| Angusssystem | Kanäle, die die Schmelze vom Anguss zu jedem Formanguss verteilen |
| Formangüsse | Enge Öffnungen, an denen die Schmelze in jede Kavität eintritt |
| Kühlkanäle | Gebohrte oder gefräste Kanäle für Wasser- oder Ölumlauf — führen Wärme aus dem Stahl ab |
| Auswerfersystem | Stifte, Klingen, Hülsen oder Abstreiferplatten, die das erstarrte Teil vom Kern drücken |
| Rückstellstifte | Federbelastete Stifte, die das Auswerfersystem beim Schließen zurückziehen |
| Führungssystem | Führungssäulen und -buchsen, die Kern- und Kavitätshälfte beim Schließen ausrichten |
| Entlüftung | Flache Kanäle (0,01–0,03 mm tief) an der Trennebene, die Luft entweichen lassen |
Heißkanalwerkzeuge ersetzen den Kaltkanal durch einen beheizten Verteiler — der Anguss entfällt als Abfall, die Zykluszeit sinkt und die Angussqualität steigt. Mehrfachwerkzeuge vervielfachen dieselbe Kavitätsgeometrie, um mehrere Teile pro Zyklus zu produzieren. Familienwerkzeuge kombinieren unterschiedliche Teilgeometrien in einem Werkzeug — üblich für Baugruppen. Jede Konfiguration verändert den Fertigungsansatz.
Phase 1: Werkzeugkonstruktion
Der Werkzeugbau beginnt am Bildschirm, nicht in der Werkstatt. Die Konstruktionsphase erzeugt ein vollständiges 3D-Modell des Werkzeugs — jede Platte, jeden Einsatz, jede Komponente und jeden Kanal — bevor ein Stück Stahl geschnitten wird.
Das DFM-Review
Die Konstruktionsphase beginnt mit einer Design for Manufacturability-Analyse (DFM) des Kundenteils. Der Konstrukteur bewertet:
- Lage der Trennebene. Wo sich die beiden Werkzeughälften trennen. Das bestimmt, welche Flächen in die Kavität und welche auf den Kern kommen. Eine schlecht gelegte Trennebene erzeugt sichtbare Trennnarben auf Sichtflächen oder macht das Teil unmöglich auswerfbar.
- Angussposition und Angusstyp. Randanguss, Tunnelanguss, Stiftanguss oder Nadelverschlussanguss. Die Angussposition bestimmt Füllbild, Lage der Bindenähte und Lage des Angussabrisses.
- Ausreichende Entformungsschräge. Jede Fläche parallel zur Werkzeugöffnung braucht Schräge. Der Konstrukteur prüft die Schräge gegen die geforderte Oberflächenstruktur — tiefere Struktur braucht mehr Schräge.
- Erkennen von Hinterschneidungen. Merkmale, die eine gerade Entformung verhindern, brauchen Seitenaktionen (Schieber), Lifter oder zusammenfahrbare Kerne. Jeder Hinterschnittmechanismus erhöht Werkzeugkosten und Wartungsaufwand.
- Machbarkeit des Kühllayouts. Der Konstrukteur prüft, ob eine gleichmäßige Kühlung für die Teilgeometrie erreichbar ist — tiefe Rippen, hohe Dome und dicke Wandbereiche erzeugen Heißstellen, die die Zykluszeit verlängern.
- Auswerferplatzierung. Der Konstrukteur legt die Auswerferstifte auf nicht-kosmetische Flächen und prüft, ob die Auswerferfläche für die erwartete Auswerferkraft ausreicht.
Der Kunde erhält einen DFM-Bericht mit konkreten Empfehlungen. Es wird kein Stahl geschnitten, bevor der Kunde die Werkzeugkonstruktion freigegeben hat.
3D-Werkzeugkonstruktion
Nach der DFM-Freigabe baut der Konstrukteur die vollständige 3D-Werkzeugbaugruppe im CAD (typisch NX, SolidWorks oder Creo). Das Ergebnis ist nicht nur ein Modell, sondern der Fertigungsdatensatz:
- Einzelzeichnungen der Stahlplatten mit Bearbeitungsbezügen und Toleranzen
- Elektrodenmodelle für das Erodieren (die Negativform, die in den Stahl gebrannt wird)
- Kühlkanalführung mit Zu- und Ablaufstellen
- Layout des Auswerfersystems mit Stiftdurchmessern, -längen und -positionen
- Montagezeichnungen mit Komponentenbeziehungen und Befestigungspunkten
Ein Einfach-Serienwerkzeug für ein Teil in der Größe eines Smartphone-Gehäuses enthält typisch 80–150 Einzelkomponenten. Jede davon wird modelliert, bemaßt und toleriert, bevor die Zerspanung beginnt.
Phase 2: Stahlauswahl
Die Stahlsorte bestimmt Härte, Verschleißfestigkeit, Korrosionsbeständigkeit, Polierbarkeit und Wärmeleitfähigkeit des Werkzeugs — und seine Kosten. Die Auswahl richtet sich nach Produktionsmenge, Werkstoff und geforderter Oberflächengüte.
| Stahlsorte | Härte (HRC) | Typische Verwendung |
|---|---|---|
| P20 | 28–32 (vorgehärtet) | Allzweck-Serienwerkzeug. Gute Zerspanbarkeit. Standardwahl für die meisten Programme. |
| H13 | 48–52 (gehärtet) | Großserie (>500K Schuss). Ausgezeichnete Verschleißfestigkeit bei erhöhten Temperaturen. Standard für Automotive-Programme. |
| S136 / 420SS | 48–52 (gehärtet) | Nichtrostend. Hohe Polierbarkeit (SPI A1 Spiegelfinish). Korrosionsbeständig. Erforderlich für PVC, flammgeschützte Typen sowie Medizin- und Optikanwendungen. |
| NAK80 | 38–42 (vorgehärtet) | Ausgezeichnete Polierbarkeit ohne Härten. Für Hochglanz-Sichtflächen — Consumer Electronics, Geräteblenden. |
| 718H | 33–38 (vorgehärtet) | Verbesserte P20-Variante mit besserer Polierbarkeit. Allzweck mit Eignung für Sichtflächen. |
| Aluminium (7075-T6) | — | Nur Prototypen- und Brückenwerkzeug. Schnelle Zerspanung. Typische Standzeit: 5.000–20.000 Schuss. |
Werkstoffspezifische Punkte:
- Glasfaserverstärkte Harze (PA66-GF30, PBT-GF30) erfordern gehärteten Stahl (mindestens H13). Glasfasern sind abrasiv — sie verschleißen Aluminiumwerkzeuge innerhalb weniger tausend Schuss.
- PVC und flammgeschützte Typen setzen beim Spritzgießen korrosive Gase frei. Nichtrostender Stahl (S136) oder verchromte Kavitäten sind erforderlich.
- Optische und hochglänzende Sichtteile verlangen S136 oder NAK80 mit vollständiger Politur. Jeder Stahl mit Porosität oder Einschlüssen zeichnet sich auf der Teileoberfläche ab.
Bei JBRplas wird der Stahl bei Wareneingang auf Härte und Zusammensetzung geprüft. Jeder Block wird mit seiner Schmelzennummer gestempelt und dem Werkzeugprojekt zugeordnet — rückverfolgbar vom Stahlwerk bis zum fertigen Werkzeug.
Phase 3: CNC-Schruppen
Mit freigegebener Konstruktion und gewähltem Stahl beginnt die Zerspanung. Der erste Schritt ist das Schruppen — der Großteil des Materials wird abgetragen, um die ungefähre Kavitäts- und Kerngeometrie zu erzeugen.
Beim CNC-Schruppen laufen Hartmetall-Schaftfräser mit hohen Vorschüben. Maßgeblich ist die Materialabtragsrate, nicht die Oberflächengüte. Das Schruppen lässt 0,3–0,5 mm Aufmaß auf allen Flächen für die nachfolgenden Schlichtoperationen stehen.
Bei einem Werkzeug in Schuhkarton-Größe läuft das Schruppen je Platte 2–6 Stunden. Bei größeren Automotive-Werkzeugen kann das Schruppen 20–40 Stunden durchlaufen.
Wesentliche Parameter beim Schruppen:
- Step-over: 50–70 % des Werkzeugdurchmessers für den groben Materialabtrag
- Schnitttiefe: 0,5–2,0 mm pro Zustellung, abhängig von Werkzeugdurchmesser und Stahlhärte
- Kühlung: Überflutungskühlung bei P20 und NAK80; Luftstrahl oder MQL bei gehärteten Stählen (Gefahr von Wärmeschock)
Nach dem Schruppen sind Kavität und Kern erkennbar, aber rau — Werkzeugspuren sind sichtbar, die Maßtoleranz liegt bei ±0,1 mm, die Oberfläche ist grob.
Phase 4: EDM — Electrical Discharge Machining (Funkenerosion)
CNC-Fräsen kann nur erreichen, was das Werkzeug erreicht. Scharfe Innenecken, tiefe schmale Nuten und für einen Schaftfräser unzugängliche Merkmale erfordern EDM — ein Verfahren, das Metall durch gesteuerte elektrische Entladung (Funkenerosion) abträgt statt durch mechanisches Schneiden.
Senkerodieren
Eine Grafitelektrode oder Kupferelektrode — in die Negativform des Merkmals gefräst — wird in das Stahlwerkstück abgesenkt. Ein gepulster Gleichstrom überspringt den Spalt zwischen Elektrode und Stahl und verdampft Metall, jeweils ein mikroskopisches Partikel. Das Dielektrikum (typisch Mineralöl) kühlt die Entladungszone und spült abgetragene Partikel weg.
Senkerodieren wird eingesetzt für:
- Tiefe Rippen, die schmaler sind, als ein Schaftfräser erreicht
- Scharfe Innenecken (CNC hinterlässt einen Radius in Werkzeugradius-Größe)
- Text und Logos auf der Kavitätsoberfläche
- Komplexe Geometrien, die mit einem rotierenden Werkzeug nicht zerspanbar sind
Ein einzelnes Werkzeug kann 5–15 individuelle Elektroden erfordern, jede für eine bestimmte Geometrie gefräst und für ein bestimmtes Merkmal verwendet. Der Elektrodenverschleiß wird eingerechnet — kritische Maße nutzen Schrupp- und Schlichtelektroden, wobei die Schlichtelektrode nur 0,02–0,05 mm abträgt.
Drahterodieren
Ein kontinuierlich zugeführter Messing- oder verzinkter Draht (0,1–0,3 mm Durchmesser) schneidet durch gehärteten Stahl mit einer Genauigkeit von ±0,003 mm. Eingesetzt für:
- Präzise Schließflächen, an denen Kern und Kavität aufeinandertreffen
- Auswerferstiftbohrungen und Bohrungen für Führungssäulen
- Schmale Durchbrüche und Nuten
Drahterodieren schneidet Stahl, der bereits auf 50+ HRC gehärtet ist — was kein Schaftfräser wirtschaftlich leistet — und ist damit das Standardverfahren für Auswerferstiftbohrungen und Präzisionsmerkmale in gehärtetem Werkzeugstahl.
Phase 5: CNC-Schlichten und Hartfräsen
Nach dem Erodieren kommen Kavität und Kern zum Schlichten zurück an die CNC — der letzte Durchgang, der die Flächen auf Maßtoleranz und Plateau-Finish bringt.
Beim Schlichten laufen Kugelfräser mit kleinerem Durchmesser (R0,5 bis R3) mit Step-over von 0,05–0,15 mm zwischen den Bahnen. Das Ziel verschiebt sich vom Materialabtrag zur Oberflächenqualität. Ein typischer Schlichtdurchgang an einer Kavität in Smartphone-Größe dauert 4–12 Stunden.
Hartfräsen — Schlichtbearbeitung von bereits auf 48–52 HRC gehärtetem Stahl — erfolgt mit Mikrokorn-Hartmetallwerkzeugen bei hohen Spindeldrehzahlen (15.000–40.000 U/min) mit sehr geringer Schnitttiefe (0,02–0,05 mm). Hartfräsen erreicht ±0,005 mm Toleranz direkt auf gehärtetem Stahl, reduziert den Erodieraufwand und macht bei manchen Merkmalen eine Nachbearbeitung nach dem Härten überflüssig.
Auf dieser Stufe liegen die Kavitäts- und Kernflächen auf Maß. Die Oberflächengüte liegt typisch bei SPI B-2 (fein gefräste Oberfläche) — für viele Industrieteile direkt geeignet und bereit für die Politur bei Sichtanwendungen.
Phase 6: Schleifen
Flachschleifen erzeugt ebene, parallele und rechtwinklige Flächen auf den Werkzeugplatten — die Präzisionsbezugsflächen, die bestimmen, wie das Werkzeug montiert und schließt.
Jede Platte im Werkzeugstapel — Aufspannplatte, Kavitätsplatte, Kernplatte, Stützplatte, Distanzblöcke, Auswerferplatten — wird auf beiden Flächen flachgeschliffen. Die Anforderungen:
- Ebenheit: 0,01 mm über 300 mm
- Parallelität: 0,01 mm zwischen den Flächen
- Rechtwinkligkeit: 0,01 mm zwischen benachbarten Kanten
Platten, die nicht parallel sind, führen dazu, dass das Werkzeug ungleichmäßig schließt — Grat auf einer Seite, übermäßige Schließkraft auf der anderen. Schleifen ist der Arbeitsgang, der darüber entscheidet, ob ein Werkzeug gratfrei läuft oder gegen die Maschine arbeitet.
Präzisionsschleifen wird auch eingesetzt für:
- Auswerferstirnflächen (bündig oder leicht zurückgesetzt)
- Schieberflächen und Führungsflächen
- Anguseinsatzflächen
- Schließflächen (Kern-zu-Kavität-Dichtflächen)
Phase 7: Polieren
Für Teile mit Sichtflächen — Consumer Electronics, Geräteblenden, Automotive-Innenraumverkleidungen — müssen Kavität und Kern auf Spiegelglanz oder nahezu Spiegelglanz poliert werden. Polieren ist Handarbeit: ein erfahrener Polierer arbeitet mit Diamantpaste, Poliersteinen und Rotationswerkzeugen progressiv durch die Körnungen.
SPI-Oberflächenstandards (Society of the Plastics Industry):
| SPI-Güte | Oberfläche | Verfahren | Typische Anwendung |
|---|---|---|---|
| A-1 | #1 Diamant — 0–1 μm Ra | Diamantpaste Körnung #3 | Optische Linsen, transparente Teile |
| A-2 | #2 Diamant — 0,025 μm Ra | Diamantpaste Körnung #6 | Hochglanz-Sichtgehäuse |
| A-3 | #3 Diamant — 0,05 μm Ra | Diamantpaste Körnung #15 | Glänzende Consumer Electronics |
| B-1 | 600er Schleifpapier | Feiner Schleifstein | Seidenglanz-Gehäuse |
| B-2 | 400er Schleifpapier | Mittlerer Schleifstein | Matte Industrieoberfläche |
| B-3 | 320er Schleifpapier | Grober Schleifstein | Nicht-kosmetische Teile |
| C-1 | 600er Stein | — | Allgemeine Industrie |
| C-2 | 400er Stein | — | Nur verdeckte Flächen |
Eine vollständige SPI-A-2-Politur an einer Kavität in Smartphone-Größe dauert 8–16 Stunden qualifizierter Handarbeit. Jeder Polierschritt trägt Material ab — der Polierer muss die Maßtoleranz halten und gleichzeitig die Oberfläche verbessern, was laufendes Messen und Beurteilen erfordert.
Bei strukturierten Oberflächen (VDI oder Mold-Tech) folgt der Politur eine chemische Ätzung — ein Photoresist-und-Säure-Prozess, der ein kontrolliertes Strukturmuster erzeugt. Die Strukturtiefe bestimmt den erforderlichen Entformungswinkel (tiefere Struktur braucht mehr Schräge zum Entformen).
Phase 8: Montage und Anpassen
Wenn alle Platten zerspant, geschliffen und poliert sind, wird das Werkzeug montiert. Das ist kein Zusammenschrauben. Es ist ein Anpassungsprozess — jede bewegliche Komponente wird auf Spiel, Ausrichtung und Funktion geprüft.
Montageablauf:
- Druckprüfung des Kühlkreislaufs. Die Kühlkanäle werden mit Wasser oder Luft unter Druck gesetzt, um Dichtheit an Anschlüssen und Querbohrungen zu prüfen.
- Montage von Kern und Kavität. Die bearbeiteten Einsätze werden in ihre Taschen in Kavitäts- und Kernplatte gesetzt. Passstifte und Zylinderschrauben sorgen für die Lage.
- Montage des Auswerfersystems. Auswerferstifte, Rückstellstifte und Federn werden eingepasst. Jeder Stift muss frei in seiner Bohrung gleiten — Klemmen zeigt eine Fehlausrichtung, die korrigiert werden muss.
- Einbau von Schiebern und Liftern. Seitenaktionen und Lifter werden eingebaut und von Hand durchgefahren. Steuerung und Hub werden geprüft.
- Ausrichtung des Führungssystems. Führungssäulen und -buchsen werden geprüft — das Werkzeug muss sauber schließen, ohne Klemmen oder Überdeckung.
- Prüfung der Entlüftung. Entlüftungskanäle an der Trennebene und um die Auswerferstifte werden kontrolliert.
- Vollständige Schlussprüfung. Das Werkzeug wird unter leichtem Druck geschlossen. Der Monteur prüft die gleichmäßige Anlage an der Trennebene mit Tuschierblau — ungleichmäßige Anlage zeigt ein Parallelitäts- oder Ebenheitsproblem.
Das montierte Werkzeug wird anschließend für den ersten Versuch auf der vorgesehenen Spritzgießmaschine aufgespannt.
Phase 9: Werkzeugbemusterung — T1
Der T1 (erste Bemusterung) ist der Punkt, an dem Monate von Konstruktion und Zerspanung zum ersten Mal auf heißen Kunststoff treffen. Es ist ein Verifikationsschritt — kein Serienlauf.
Was bei T1 passiert:
- Parameterentwicklung. Der Prozessingenieur legt Einspritzdruck, Nachdruck, Massetemperatur, Werkzeugtemperatur, Kühlzeit und Zykluszeit fest. Das ist das Startprozessfenster — es wird über T2 bis in die Serie verfeinert.
- Füllbildanalyse. Kurzschüsse (absichtlich unvollständige Füllungen) werden gespritzt, um Angussposition und Füllbild zu prüfen. Der Ingenieur prüft, ob die Fließfronten an den erwarteten Bindenähten aufeinandertreffen.
- Maßprüfung. T1-Teile werden auf einem KMG gegen die Zeichnung gemessen. Alle Maße werden erfasst. Maße außerhalb der Toleranz werden für die Werkzeugkorrektur identifiziert.
- Sichtprüfung. Oberflächengüte, Angussabriss, Auswerfermarken, Sichtbarkeit der Bindenähte, Grat und Einfallstellen werden dokumentiert.
- Funktionstest. Schnappverbindungen werden getestet, Gewindemerkmale mit Gut-/Schlecht-Lehren geprüft, die Montagepassung mit Gegenteilen verifiziert.
Der T1-Bericht dokumentiert alles: Maschinenparameter, Zykluszeit, Teilegewicht, Maße, Fotos von Teilen und Fehlerstellen sowie eine Maßnahmenliste für Werkzeugkorrekturen.
Kunden sollten T1-Teile erwarten, die nahe am Ziel, aber nicht final sind. Das Werkzeug ist noch nicht angepasst. Maßkorrekturen, Angussverfeinerungen und Oberflächenanpassungen erfolgen zwischen T1 und T2.
Phase 10: Werkzeugkorrekturen und T2
Auf Basis des T1-Berichts geht das Werkzeug zur Anpassung in die Werkstatt zurück:
- Maßkorrekturen. Ist ein Merkmal zu groß, wird Stahl aus der Kavität abgetragen. Ist es zu klein, wird der Kern reduziert. Korrekturen liegen typisch bei 0,02–0,10 mm.
- Angussverfeinerung. Ist das Füllgleichgewicht oder der Angussabriss nicht akzeptabel, wird die Angussgeometrie geändert.
- Entlüftungsanpassungen. Bei Verbrennungen oder Kurzschüssen wird die Entlüftung vertieft oder es werden zusätzliche Entlüftungen ergänzt.
- Abstimmung des Auswerfersystems. Bei tiefen Auswerfermarken oder klemmenden Teilen werden die Auswerferkräfte ausgeglichen.
- Politurnacharbeit. Liegt die Oberflächengüte unter der Spezifikation, wird nachpoliert.
Es folgt ein T2-Versuch — das angepasste Werkzeug läuft mit demselben Material und denselben Parametern. T2 bestätigt, dass alle Korrekturen wirken und das Teil in der Spezifikation liegt. Bei einfachen Teilen mit genauer Werkzeugkonstruktion ist T2 typisch der letzte Versuch vor der Serienfreigabe. Komplexe Teile können ein T3 erfordern.
Wie lange dauert der Werkzeugbau?
| Werkzeugtyp | Konstruktion | Zerspanung + EDM | Polieren | Montage + Bemusterung | Gesamt (typisch) |
|---|---|---|---|---|---|
| Einfachkavität, einfache Geometrie (P20) | 3–5 Tage | 8–12 Tage | 1–3 Tage | 3–5 Tage | 15–25 Tage |
| Mittlere Komplexität (P20) | 5–8 Tage | 12–18 Tage | 3–5 Tage | 5–7 Tage | 25–38 Tage |
| Hohe Komplexität (H13) | 8–12 Tage | 18–25 Tage | 5–10 Tage | 7–10 Tage | 38–57 Tage |
| Mehrfachwerkzeug (Heißkanal) | 12–18 Tage | 25–35 Tage | 8–12 Tage | 10–14 Tage | 55–79 Tage |
Das sind Arbeitstage ab Konstruktionsfreigabe. Die tatsächliche Durchlaufzeit hängt von der konkreten Geometrie, der Kavitätszahl, der Stahlsorte und der aktuellen Auslastung ab. Ein zugesagter T1-Termin wird mit der Bestellung genannt — keine Schätzung, eine Zusage.
Was ein gutes Werkzeug von einem durchschnittlichen unterscheidet
Ein Werkzeug, das 1.000 akzeptable Teile produziert, ist einfach. Ein Werkzeug, das 500.000 Teile produziert — konstant, mit minimaler Wartung, in der angebotenen Zykluszeit — ist das Ergebnis von Entscheidungen in jeder Fertigungsphase:
- Kühlkonstruktion. Ein schlecht gekühltes Werkzeug kostet 3–8 Sekunden pro Zyklus. Bei 500.000 Zyklen sind das 400–1.100 Stunden zusätzliche Maschinenzeit. Die Kosten zusätzlicher Kühlkanäle sind innerhalb der ersten 50.000 Schuss zurückverdient.
- Entlüftung. Ausreichende Entlüftung verhindert Verbrennungen und Kurzschüsse. Unzureichende Entlüftung erzeugt Probleme, die keine Prozessanpassung behebt — das Werkzeug muss ausgebaut und nachgearbeitet werden.
- Auswerferbalance. Ungleichmäßiges Auswerfen verzieht Teile in jedem Zyklus. Ein richtig ausgeglichenes Auswerfersystem verteilt die Kraft auf ausreichend Fläche, sodass das Auswerfen keine dauerhafte Marke hinterlässt.
- Stahlqualität. Stahl, der vor der Zerspanung nicht richtig spannungsarm geglüht wurde, verzieht sich beim Erodieren und Härten. Ein Werkzeug, das nicht maßhaltig ist, produziert Teile, die aus der Toleranz driften.
- Passung und Ausrichtung. Lose Passung zwischen Kern und Kavität erzeugt Grat — Kunststoff, der in den Spalt der Trennebene dringt. Enge Passung mit schlechter Ausrichtung erzeugt Fressen — Metall-auf-Metall-Reibung, die beide Hälften beschädigt. Der Unterschied liegt in Hundertstelmillimetern und Jahren Erfahrung.
Häufige Fragen
Kann ich eine eigene Werkzeugkonstruktion liefern? Ja. Wir übernehmen kundenseitige Konstruktionen und führen vor der Zerspanung eine Fertigungsprüfung durch. Erkennt die Prüfung Probleme — zu wenig Entformungsschräge, nicht entformbare Hinterschnittgeometrie, Konflikte in der Kühlkanalführung — liefern wir eine markierte Konstruktion zur Freigabe zurück, bevor Stahl geschnitten wird.
Was ist der Unterschied zwischen einem Prototypenwerkzeug und einem Serienwerkzeug? Ein Prototypenwerkzeug (Aluminium oder weicher P20) ist auf Geschwindigkeit und Kosten ausgelegt — typische Standzeit 5.000–20.000 Schuss. Ein Serienwerkzeug (gehärtetes H13 oder S136) ist auf Langlebigkeit ausgelegt — ausgelegte Standzeit 500.000 bis 1.000.000+ Schuss. Prototypenwerkzeuge haben einfachere Kühlung, weniger Auswerfer und enthalten oft keine Merkmale wie automatisches Abtrennen des Angusses oder Heißkanal. Die Teile sind maßlich identisch. Das Werkzeug nicht.
Geben Sie Gewährleistung auf das Werkzeug? Standardgewährleistung: 1.000.000 Schuss oder 1 Jahr (je nachdem, was zuerst eintritt) auf P20- und H13-Serienwerkzeugen. Die Gewährleistung deckt Materialfehler und Verarbeitung ab. Sie deckt keine Schäden durch unsachgemäßen Betrieb, kontaminiertes Material oder unterlassene Routinewartung ab. Die konkrete Schussleistungsgarantie ist im Werkzeugliefervertrag dokumentiert.
Können Sie ein Werkzeug von einem vorhandenen Teil rückentwickeln? Ja. Liefern Sie ein Referenzteil und eine 2D-Zeichnung mit Toleranzen. Wir scannen das Teil maßlich, um eine Basis zu legen, und konstruieren und bauen dann ein Werkzeug, das Teile liefert, die innerhalb der Zeichnungstoleranz zum Referenzteil liegen.
Welche Dokumentation liefern Sie mit einem neuen Werkzeug? Jedes Werkzeug wird ausgeliefert mit: Werkzeug-Montagezeichnung (2D), 3D-Werkzeugmodell (STEP-Format), Kühlkreislaufdiagramm mit Kennzeichnung von Zu- und Ablauf, Auswerfer-Layoutzeichnung, Ersatzteilliste (Auswerferstifte, Federn, O-Ringe), empfohlenem Wartungsplan und initialem Prozessdatenblatt aus dem T1-Versuch.
Ein Werkzeug ist keine Handelsware. Es ist ein präzisionsgefertigtes Anlagegut, das Qualität, Kosten und Zuverlässigkeit jedes Teils bestimmt, das es im nächsten Jahrzehnt produziert. Der hier beschriebene Prozess — von der Konstruktion bis T2 — ist der Standard bei JBRplas. Jedes Werkzeug, das wir ausliefern, hat jede dieser Phasen durchlaufen, mit Dokumentation bei jedem Schritt.
Reichen Sie Ihre Teiledatei für eine kostenlose DFM-Prüfung und ein Werkzeugangebot ein →