Was ist Kunststoffspritzguss? Der vollständige Leitfaden für Ingenieure und Einkäufer
Kunststoffspritzguss ist das weltweit am häufigsten eingesetzte Verfahren zur Herstellung von Kunststoffteilen in Serie. Ob Sie als Ingenieur eine Kunststoffkomponente spezifizieren, als Einkäufer aus China beziehen oder als Produktmanager Fertigungsoptionen bewerten — dieser Leitfaden deckt alles ab, was Sie wissen müssen.
So funktioniert Kunststoffspritzguss
Kunststoffspritzguss ist ein zyklischer Fertigungsprozess mit vier Phasen:
1. Schließen
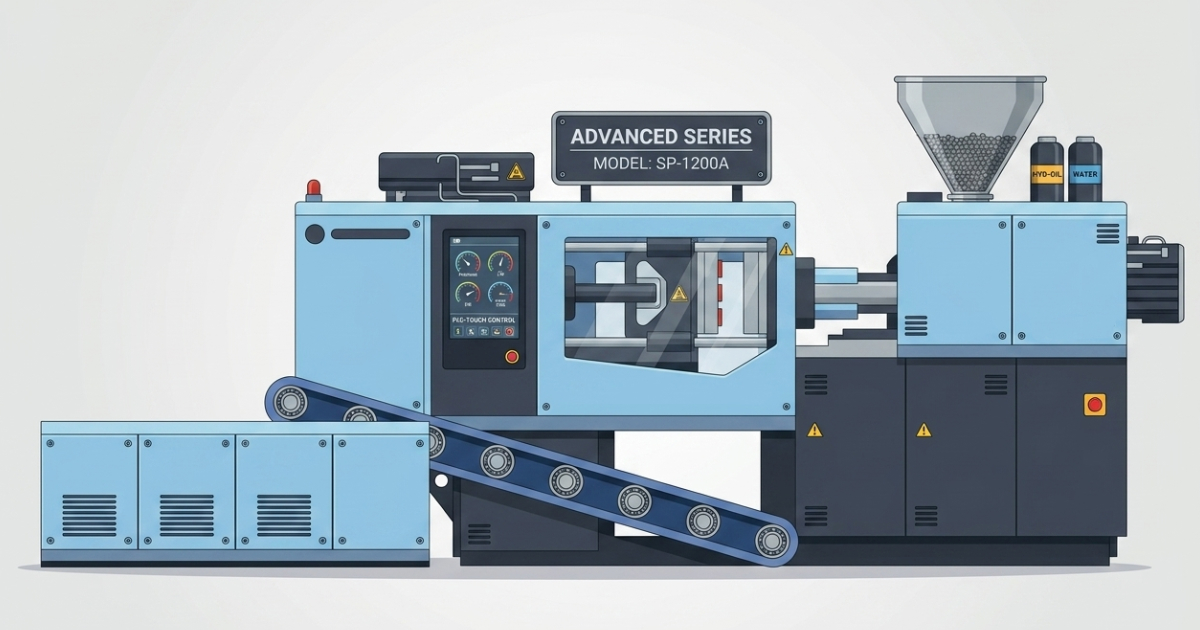
Das Spritzgießwerkzeug — ein präzisionsbearbeitetes Stahlwerkzeug mit einer Kavität in Form Ihres Bauteils — wird von der Schließeinheit der Spritzgießmaschine unter hohem Druck geschlossen gehalten. Die Schließkraft wird in Tonnen gemessen und muss den Einspritzdruck multipliziert mit der projizierten Fläche des Bauteils überschreiten.
2. Einspritzen
Kunststoffgranulat (Harz) wird aus einem Trichter in einen beheizten Zylinder geführt, wo eine Schnecke das Material aufschmilzt und nach vorne fördert. In der Einspritzphase wirkt die Schnecke als Kolben und drückt die Kunststoffschmelze unter hohem Druck (typisch 500–1.500 bar) durch einen Anguss — einen engen Kanal, der die Kavität vollständig füllen muss, bevor die Schmelze erstarrt.
3. Kühlen und Nachdruck
Nachdem die Kavität gefüllt ist, wird das Werkzeug unter Nachdruck gehalten, um die Schwindung beim Abkühlen zu kompensieren. Kühlkanäle im Werkzeug führen Wasser oder Kühlmittel, um die Wärme schnell abzuführen. Die Zykluszeit wird von der Kühlzeit dominiert — typisch 60–80% der Gesamtzykluszeit.
4. Entformen
Sobald das Teil ausreichend abgekühlt und formstabil ist (aber nicht zwingend auf Umgebungstemperatur), öffnet sich das Werkzeug und Auswerferstifte drücken das Teil aus der Kavität. Das Werkzeug schließt sich und der Zyklus beginnt von neuem.
Ein vollständiger Zyklus für ein typisches Industrieteil dauert 15–60 Sekunden, abhängig von Bauteilgeometrie, Wanddicke und Material.
Was kann mit Spritzguss hergestellt werden?
Spritzguss produziert Teile von mikroskopischen Medizinkomponenten mit 0,1 g bis zu großen Automobil-Stoßfängern mit mehreren Kilogramm. Fast jedes Kunststoffteil mit konsistentem Querschnitt — Becher, Gehäuse, Halterungen, Zahnräder, Steckverbinder, Aufnahmegehäuse — kann spritzgegossen werden.
Nicht geeignet für Spritzguss:
- Teile mit sehr dicken Wandstärken (Zerspanung, Gießen oder Schaumspritzguss)
- Extrem niedrige Stückzahlen (unter ~500 Stück, wo 3D-Druck oder CNC wirtschaftlicher sind)
- Teile mit kontinuierlichen Längen (Extrusion)
Die Materialwahl bestimmt den größten Teil der Kosten und der späteren Eigenschaften. Die Werkstoffbibliothek deckt die Kennwerte je Polymer, die Typenfamilien und die DFM-Hinweise ab; der Leitfaden zur Materialauswahl erklärt, wie sich über 500 verfügbare Harze auf drei Kandidaten eingrenzen lassen.
Spritzguss vs. alternative Verfahren
| Verfahren | Mindestmenge | Stückkosten | Werkzeugkosten | Lieferzeit |
|---|---|---|---|---|
| Spritzguss | ~1.000+ | Niedrig | $2.000–$50.000 | 4–8 Wochen T1 |
| 3D-Druck (FDM/SLS) | 1 | Hoch | Keine | Tage |
| CNC-Zerspanung | 1–1.000 | Mittel-hoch | Niedrig | 1–3 Wochen |
| Blasformen | 5.000+ | Niedrig | $5.000–$30.000 | 6–10 Wochen |
| Thermoformen | 500+ | Niedrig-mittel | $1.000–$15.000 | 3–6 Wochen |
Spritzguss wird bei etwa 500–1.000 Stück für Kleinteile kostenwettbewerbsfähig mit 3D-Druck; bei Stückzahlen über 10.000 Stück pro Jahr fallen die Stückkosten drastisch. Für das vollständige Modell — Werkzeugamortisation, Zykluszeit, Ausschuss und Nachbearbeitung — siehe die Kostenaufschlüsselung Kunststoffspritzguss.
Die Kosten des Kunststoffspritzgusses
Die Spritzgusskosten bestehen aus zwei Komponenten:
Werkzeugkosten (Formkosten)
Ein Werkzeug ist eine einmalige Investition. Das Werkzeug gehört Ihnen — es wird in der Fabrik für die Laufzeit des Produktionsprogramms gelagert und gewartet. Die Werkzeugkosten hängen ab von:
- Bauteilgröße — größere Teile brauchen größere Werkzeuggestelle und mehr Stahl
- Bauteilkomplexität — Hinterschneidungen, die Schieber erfordern, komplexe Angussführung, Heißkanalsysteme
- Kavitätenanzahl — ein 8-fach-Werkzeug kostet mehr als ein Einfachwerkzeug, senkt aber die Stückkosten
- Stahlgüte — P20 (Standard) vs. H13 (Großserie) vs. S136 (korrosive Harze)
Indikative Werkzeugkosten für einfache bis mittelkomplexe Teile aus China:
| Komplexität | Beispiel | Indikative Werkzeugkosten |
|---|---|---|
| Einfaches Teil, Einfachwerkzeug | Flaschenverschluss, einfache Abdeckung | $2.000–$6.000 |
| Mittleres Teil, Einfachwerkzeug | Elektronikgehäuse | $6.000–$15.000 |
| Komplex oder mehrfach | Automobil-Stecker (8-fach) | $15.000–$40.000 |
| Hochkomplex | Heißkanal, Medizingerät | $30.000–$80.000+ |
Der Werkzeugpreis ist nur ein Teil der Werkzeugausgaben; Wartung, Reparaturen und Ersatz am Ende der Lebensdauer sind der Rest. Die Gesamtbetriebskosten einer Spritzgussform führt die vollständige Rechnung durch.
Teilekosten (Stückpreis)
Die Teilekosten werden getrieben durch:
- Zykluszeit × Maschinenstundensatz
- Materialverbrauch (Gewicht + Angusssystem)
- Arbeit (Automatisierung vs. manuell)
- Ausschussrate
Ein einfaches PP-Gehäuse mit etwa 50 g, in China in Serie gefertigt, kostet je nach Stückzahl, Komplexität und Oberflächenausführung etwa $0,10–$0,50 pro Stück. Drei Hebel bewegen den Stückpreis am stärksten — Wanddicke, Zykluszeit und Kavitätenzahl — behandelt in den Strategien zur Kostensenkung bei Kunststoffteilen.
Einen Spritzguss-Lieferanten auswählen
Achten Sie bei der Lieferantenbewertung nicht nur auf den Preis. Zentrale Kriterien:
- Eigener Werkzeugbau — Lieferanten mit eigenem Werkzeugbau kontrollieren Qualität und Lieferzeit. Fremdgefertigte Werkzeuge erhöhen das Risiko
- Engineering-Support — Prüft der Lieferant Ihr Design vor der Angebotserstellung? Ein Lieferant, der DFM überspringt, verursacht Ihnen zusätzliche Änderungsrunden
- Qualitätszertifizierungen — ISO 9001 ist die Basis; ISO 13485 für Medizin, IATF 16949 für Automobil
- Transparente T1-Lieferzeiten — Fordern Sie eine verbindliche Zusage, keine Schätzung
- Referenzen — Fragen Sie nach Beispielen aus Ihrer Branche
Die Liste oben ist die Kurzfassung. Die Checkliste zur Lieferantenqualifizierung macht aus jedem Punkt ein Dokument, das Sie anfordern können, und einen Spritzguss-Lieferanten in China auswählen behandelt die kaufmännische Bewertung. Geltungsbereich und Gültigkeit der Zertifizierung zählen mehr als das Logo auf dem Zertifikat — unsere Seite Zertifizierungen listet beides für ISO 9001 und ISO 13485 auf.
Häufige Spritzgussfehler und ihre Vermeidung
| Fehler | Ursache | Vermeidung |
|---|---|---|
| Einfallstellen | Dicke Wandstärke, unzureichender Nachdruck | Gleichmäßige Wanddicke, korrekte Angussposition |
| Verzug | Ungleichmäßige Kühlung, asymmetrische Geometrie | Balancierte Kühlung, richtige Materialwahl |
| Kurzschuss | Unzureichender Einspritzdruck oder -volumen | Angussposition, Prozessparameter |
| Grate | Unzureichende Schließkraft, Werkzeugverschleiß | Korrekte Schließkraft, Werkzeugwartung |
| Bindenähte | Schmelzefronten treffen nach Umfließen eines Kerns aufeinander | Angussposition ändern, Material wechseln |
| Brandstellen | Eingeschlossene Luft, zu hohe Einspritzgeschwindigkeit | Entlüftung, optimierte Einspritzgeschwindigkeit |
Jeder Fehler hat einen eigenen Leitfaden zur Fehlersuche: Einfallstellen, Verzug, Bindenähte, Schlieren und Silberschlieren, dazu eine vollständige Fehlerübersicht für Kurzschuss, Grate und Brandstellen. Maßprobleme sind eine eigene Kategorie — Spritzguss-Toleranzen erklärt, was eine Toleranz nach DIN 16901 tatsächlich zulässt.
Erste Schritte mit JBRplas
JBRplas führt mit jedem Angebot eine kostenlose DFM-Prüfung (Design for Manufacturability) durch. Senden Sie uns Ihre 3D-Datei und Ihre 2D-Zeichnung und Sie erhalten einen DFM-Bericht innerhalb von 2–3 Werktagen — kostenlos und ohne Verpflichtung.
Was diese Prüfung abdeckt, beschreibt der DFM-Leitfaden; zu Maschinenpark und Prozessfähigkeit siehe Spritzguss-Dienstleistungen.