Verzug beim Spritzgießen — Ursachen, Vorhersage und Korrektur
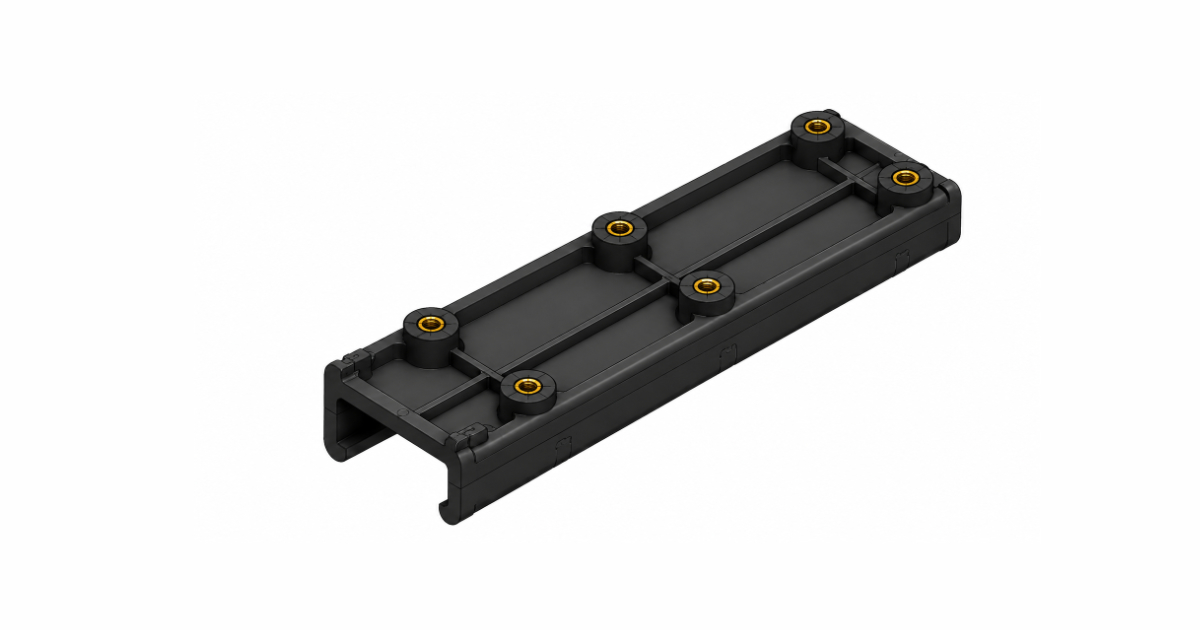
Ein Qualitätsmanager eines Automobilzulieferers prüft den Messbericht für eine glasfaserverstärkte Nylon-6/6-Halterung — 220 mm lang, 45 mm breit, 3,5 mm Wand, mit U-Kanal-Querschnitt und sechs M6-Montagedomen. Die Kundenspezifikation fordert eine Planheitstoleranz von 0,4 mm über die 220 mm Länge. Der CMM-Bericht zeigt eine Planheitsabweichung von 1,2 mm — das Dreifache der Toleranz. Das Teil wölbt sich in der Mitte um über einen Millimeter nach oben und zieht die beiden Endmontageflächen aus der Ebene. Das Werkzeug ist seit zwei Wochen in Produktion. Der Prozess wurde angepasst — Werkzeugtemperatur erhöht, Kühlzeit verlängert, Einspritzgeschwindigkeit variiert — und die Planheitsabweichung bewegte sich von 1,2 mm auf 1,1 mm auf 1,3 mm, aber nie unter 1,0 mm. Der Qualitätsmanager hat eine Lieferung in drei Tagen fällig und ein Werkzeug, das kein toleranzgerechtes Teil produzieren kann.
Verzug ist der am schwierigsten zu diagnostizierende Spritzgießfehler, weil er vier unabhängige Ursachen hat, die jeweils ein ähnliches visuelles Ergebnis erzeugen — ein nicht planes Teil — aber jeweils eine andere Korrekturmaßnahme erfordern. Ein faserorientierungsbedingtes Verzugsproblem mit einer Kühlungsanpassung zu behandeln, behebt es nicht nur nicht; es verschlimmert es oft, indem es das Verzugsmuster verschiebt, ohne den zugrunde liegenden Mechanismus anzugehen.
Die vier Ursachen von Verzug
Verzug ist die makroskopische Verformung eines spritzgegossenen Teils gegenüber seiner Sollgeometrie. Anders als Einfallstellen — das sind lokale Oberflächenvertiefungen — oder Kurzschüsse — das ist unvollständige Füllung — ist Verzug ein globaler Formfehler. Das Teil ist vollständig gefüllt, vollständig nachgedrückt und kosmetisch akzeptabel. Es hat nur nicht die richtige Form.
Jedes verzogene Teil geht auf einen oder mehrere von vier Mechanismen zurück:
| Ursache | Was passiert | Diagnostische Signatur |
|---|---|---|
| Differentielle Abkühlung | Eine Oberfläche kühlt schneller als die gegenüberliegende → asymmetrische thermische Kontraktion → Biegung zur heißeren Seite | Symmetrische Bauteilgeometrie; Verzugsrichtung korreliert mit Werkzeugtemperaturdifferenz |
| Faserorientierung | Glas- oder Kohlefasern richten sich in Fließrichtung aus → anisotrope Schwindung (niedrig in Fließrichtung, hoch quer dazu) → differentielle Kontraktion | Tritt in gefüllten Materialien auf; Verzugsmuster folgt dem Fließweg vom Anguss |
| Ungleichmäßige Schwindung | Verschiedene Bereiche des Teils schwinden unterschiedlich aufgrund von Dickenvariation, Nachdruckabfall oder Kristallinitätsgradienten | Verzug konzentriert an Dick-Dünn-Übergängen; Nachdruckänderungen beeinflussen die Verzugsstärke |
| Asymmetrische Füllung | Die Fließfront erreicht verschiedene Kavitätsbereiche zu unterschiedlichen Zeiten → asymmetrische Druckverteilung → asymmetrische Schwindung | Tritt bei einseitig angespritzten Teilen mit asymmetrischer Geometrie auf; Muster ändert sich mit Angusslage |
Ein einzelnes Teil kann alle vier Mechanismen gleichzeitig aufweisen. Die diagnostische Fähigkeit liegt darin, den dominanten Mechanismus zu identifizieren — denn die Korrekturmaßnahme für einen Mechanismus ist für einen anderen oft irrelevant oder kontraproduktiv.
Mechanismus 1: Differentielle Abkühlung — Die heiße Seite biegt sich
Wenn die beiden Oberflächen eines Teils unterschiedlich schnell abkühlen, schwindet die langsamer abkühlende Oberfläche nach dem Auswerfen stärker. Ergebnis: Das Teil biegt sich zur heißeren Seite.
Der Mechanismus: Beim Spritzgießen erstarrt der Kunststoff an der Formwand zuerst und bildet eine feste Haut. Der Kern der Wand bleibt schmelzflüssig und kühlt langsamer ab. In einem gut ausgelegten, symmetrisch gekühlten Werkzeug erstarren beide Oberflächen des Teils etwa gleich schnell, der Kern schwindet gleichmäßig zur Mittellinie, und das Teil bleibt plan.
Wenn die Formoberflächen unterschiedliche Temperaturen haben — die Kernseite bei 75 °C und die Matrizenseite bei 50 °C, eine Differenz von 25 °C — erstarrt der Kunststoff an der kälteren Matrizenseite schneller und bildet eine dickere, steifere Haut. Der Kunststoff an der heißeren Kernseite bleibt länger schmelzflüssig, bildet eine dünnere Haut und schwindet weiter, nachdem die matrizenseitige Haut bereits erstarrt ist. Beim Auswerfen durchläuft die Kernseite — die langsamer abgekühlt ist — eine zusätzliche Schwindung nach dem Auswerfen, während die Matrizenseite maßhaltig ist. Die differentielle Schwindung nach dem Auswerfen biegt das Teil zur heißeren Seite.
Der Abkühlratenunterschied wird durch das Kühlsystem-Design bestimmt: Abstand vom Kühlkanal zur Kavitätsoberfläche, Kühlmitteldurchfluss, Kanaldurchmesser und Kreislaufanordnung. Ein Werkzeug, dessen Kern zwei 8-mm-Kanäle in 25 mm Abstand zur Kavität und dessen Matrize vier 12-mm-Kanäle in 15 mm Abstand hat, erzeugt immer eine um 10–20 °C heißere Kernoberfläche als die Matrizenseite — und das Teil verzieht sich zum Kern.
Diagnostischer Test: Kavitäts- und Kernoberflächentemperaturen mit einem Kontaktthermoelement während eines Kurzschuss-Versuchs messen. Eine Differenz über 10 °C bei amorphen oder über 15 °C bei teilkristallinen Materialien erzeugt wahrscheinlich messbaren Verzug. Wenn die Verzugsrichtung mit der heißeren Seite korreliert, ist differentielle Abkühlung der dominante Mechanismus.
Korrekturmaßnahme: Kühlung ausgleichen. Kernseitigen Kühlkanal-Abstand verringern, kernseitigen Durchfluss erhöhen oder Umlenkbleche/Steigrohre im Kern ergänzen. Ziel: Kern- und Matrizentemperatur innerhalb 5–8 °C voneinander bringen. Unabhängige Temperierung von Kern und Matrize — mit dem Kern 5–10 °C kälter als die Matrize, um die inhärent höhere Wärmelast des Kerns zu kompensieren — ist Standardpraxis.
Mechanismus 2: Faserorientierung — Die Fließweg-Feder
Glas- und Kohlefasern richten sich während der Kavitätsfüllung in Fließrichtung aus. In Fließrichtung halten die Fasern die Polymermatrix fest und reduzieren die Schwindung auf etwa 0,1–0,3 % bei 30 % glasfaserverstärktem Material. Quer zur Fließrichtung bieten die Fasern keine Behinderung, und die Schwindung ist 3–5-mal höher — typischerweise 0,5–1,0 %.
Wird ein Teil von einem Ende angespritzt, verläuft die Strömung überwiegend in einer Richtung entlang der Teilelänge. Die Schwindung in Fließrichtung (entlang der Länge) ist gering, die Schwindung quer zur Fließrichtung (über die Breite) ist hoch. Die differentielle Schwindung erzeugt ein Biegemoment: Das Teil möchte in Breitenrichtung stärker schwinden als in Längenrichtung, aber die geometrische Bindung der Teileform zwingt es, sich zu krümmen, statt frei zu schwinden.
Der Faserorientierungseffekt ist unabhängig von der Kühlgleichmäßigkeit. Ein perfekt gekühltes Werkzeug — Kern und Matrize auf identischer Temperatur — produziert in einem glasfaserverstärkten Material dennoch ein verzogenes Teil, wenn die Faserorientierung anisotrope Schwindung erzeugt. Das Verzugsmuster folgt dem Fließweg: Läuft die Strömung radial von einem Mittelanguss, verzieht sich das Teil symmetrisch. Läuft die Strömung linear von einem Endanguss, krümmt sich das Teil entlang der Fließrichtung.
Diagnostischer Test: Dieselbe Teilegeometrie in der ungefüllten und der glasfaserverstärkten Version desselben Polymers spritzen. Tritt der Verzug in der gefüllten Version auf, in der ungefüllten Version jedoch nicht (oder deutlich reduziert), ist Faserorientierung der dominante Mechanismus. Alternativ zeigt eine Moldflow-Analyse mit Faserorientierungsvorhersage den Orientierungstensor im Teil — Bereiche, in denen die Orientierung stark in eine Richtung ausgerichtet ist, zeigen anisotrope Schwindung.
Korrekturmaßnahme: Drei Ansätze nach Wirksamkeit:
- Angusslage ändern. Ein Anguss, der radiale Strömung (Mittelanguss auf einer Scheibe) oder ausgeglichene Strömung von zwei Seiten (zwei Seitenangüsse) erzeugt, bildet ein symmetrischeres Faserorientierungsmuster als ein einzelner Endanguss. Die Symmetrie reduziert das Netto-Biegemoment.
- Glasfaseranteil reduzieren, falls strukturell zulässig. Der Wechsel von 30 % GF auf 15 % GF reduziert die Anisotropie um etwa 40–50 %.
- Werkzeugtemperatur erhöhen. Ein heißeres Werkzeug (90–110 °C bei glasfaserverstärktem Nylon gegenüber den üblichen 70–85 °C) erlaubt der Polymermatrix, einen Teil der Orientierungsspannung vor dem Erstarren zu relaxieren. Der Kompromiss ist eine längere Kühlzeit.
Mechanismus 3: Ungleichmäßige Schwindung — Der Dicken-Effekt
Verschiedene Bereiche eines Teils schwinden unterschiedlich stark, wenn die Wandstärke nicht gleichmäßig ist, der Nachdruck mit der Entfernung vom Anguss abfällt oder die Abkühlrate über das Teil variiert. Ein dicker Querschnitt schwindet stärker als ein dünner, weil mehr Material zu kontrahieren ist. Ein Bereich weit vom Anguss erhält weniger Nachdruck als ein angussnaher Bereich, und der niedrigere Nachdruck erzeugt höhere Schwindung, weil weniger Material in die Kavität gedrückt wurde, um die thermische Kontraktion zu kompensieren.
Die Wandstärkenkonstruktion ist die erste Verteidigungslinie gegen Verzug aus ungleichmäßiger Schwindung. Ein Teil mit gleichmäßiger 2,5-mm-Wand schwindet gleichmäßig. Ein Teil, das an einem Dom oder Rippenfuß von 2,0 mm auf 4,0 mm übergeht, schwindet ungleichmäßig — der dicke Querschnitt schwindet stärker und zieht den angrenzenden dünnen Querschnitt mit, was am Übergang lokalen Verzug erzeugt.
Der Nachdruckabfall ist der zweite Verursacher. Der Nachdruck am Anguss kann 80 MPa betragen, der Druck am fernen Ende eines 250 mm langen Fließwegs nach dem Druckverlust durch die Kavität jedoch nur noch 25–35 MPa. Der angussnahe Bereich ist gut nachgespeist und schwindet weniger; der angussferne Bereich ist schlecht nachgespeist und schwindet stärker. Die differentielle Schwindung über die Teilelänge erzeugt eine Wölbung zur schlecht nachgespeisten Seite.
Diagnostischer Test: Eine Siegelpunkt-Studie — Teile bei steigenden Nachdruckzeiten spritzen und das Gewicht gegen die Nachdruckzeit auftragen. Nimmt das Teilegewicht über die normale Siegelzeit hinaus weiter zu, erhalten die fernen Kavitätsbereiche vor dem Erstarren des Angusses keine ausreichende Nachspeisung. Eine Moldflow-Analyse mit Nachdrucksimulation sagt die Druckverteilung am Ende der Nachdruckphase voraus — Bereiche, in denen der Druck unter 20–30 MPa fällt, sind durch erhöhte Schwindung gefährdet.
Korrekturmaßnahme:
- Gleichmäßige Wandstärke. Unnötige Dickenvariationen beseitigen. Wo dicke Querschnitte unvermeidbar sind, graduell übergehen (3:1-Verjüngung über mindestens 5 mm).
- Angüsse ergänzen oder Anguss versetzen. Zusätzliche Angüsse verkürzen den Fließweg und den Nachdruckabfall. Ein zweiter Anguss am fernen Ende des Teils halbiert die maximale Fließlänge.
- Nachdruck und Nachdruckzeit erhöhen — aber erst nach Prüfung, dass der Anguss nicht vorzeitig erstarrt. Erstarrt der Anguss, bevor die fernen Kavitätsbereiche nachgespeist sind, hilft keine Erhöhung des Nachdrucks.
Mechanismus 4: Asymmetrische Füllung — Die unausgeglichene Fließfront
Wenn die Fließfront verschiedene Kavitätsbereiche zu unterschiedlichen Zeiten erreicht, beginnen die zuerst gefüllten Bereiche abzukühlen und zu schwinden, während die zuletzt gefüllten Bereiche noch Schmelze erhalten und unter höherem Druck stehen. Ergebnis: eine asymmetrische Spannungsverteilung, die beim Erstarren im Teil eingefroren wird — eine Seite des Teils wurde unter hohem Druck nachgespeist und schwindet weniger, die andere wurde unter geringerem Druck nachgespeist und schwindet stärker.
Asymmetrische Füllung tritt am häufigsten bei Teilen mit einem einzelnen Seitenanguss und asymmetrischer Geometrie auf — ein rechteckiges Teil, nahe einer Ecke angespritzt, ein Teil mit großer Wandstärkenvariation, welche die Fließfront lenkt, oder ein Familienwerkzeug mit unterschiedlich großen Teilen.
Diagnostischer Test: Kurzschuss-Reihe — Teile bei schrittweise steigendem Schussvolumen spritzen (60 %, 70 %, 80 %, 90 %, 95 % des vollen Schusses) und die Fließfrontposition bei jeder Stufe beobachten. Ein asymmetrisches Füllmuster zeigt sich als Fließfront, die ein Ende der Kavität vor dem anderen erreicht.
Korrekturmaßnahme:
- Angusslage ändern, um symmetrische Füllung zu erzeugen. Ein Mittelanguss an einem rechteckigen Teil erzeugt symmetrische Strömung zu allen vier Seiten.
- Fließhilfen oder Fließbremsen einsetzen. Eine lokal dickere Wand wirkt als Fließhilfe — sie beschleunigt die Fließfront in dieser Richtung. Eine lokal dünnere Wand wirkt als Fließbremse. Die Anpassung der Wandstärke um ±0,2–0,3 mm in definierten Bereichen (mit Kundengenehmigung) kann ein asymmetrisches Füllmuster ausgleichen, ohne den Anguss zu versetzen.
Moldflow-Analyse zur Verzugsvorhersage
Verzug ist das rechenintensivste Ergebnis einer Moldflow-Simulation, weil er alle drei vorangehenden Analysen erfordert — Füllung, Nachdruck und Kühlung — und nur so gut ist wie deren Eingangsdaten: Materialviskosität für die Füllung, PVT-Daten des Materials für den Nachdruck sowie Wärmeleitfähigkeit des Werkzeugstahls und Kühlkanallayout für die Kühlung.
Die Simulation liefert eine Verzugsgröße und eine verformte Gestalt — eine 3-fach überhöhte Visualisierung der vorhergesagten Verformung nach dem Auswerfen. Der Konstrukteur vergleicht den vorhergesagten Verzug mit der Planheits- oder Maßtoleranz des Teils. Ein vorhergesagter Verzug von 0,8 mm bei einer Planheitstoleranz von 0,5 mm ist ein Warnsignal, bevor Stahl geschnitten wird.
Die Simulation identifiziert außerdem, welcher Mechanismus dominiert. Eine Verzugsanalyse mit Faserorientierung ordnet den Verzug Orientierungseffekten, differentieller Abkühlung oder ungleichmäßiger Schwindung zu, und der Konstrukteur kann den dominanten Mechanismus adressieren, statt zu raten.
Prozess vs. Konstruktion — Was nach dem Werkzeugbau noch korrigierbar ist
| Ursache | Konstruktive Korrektur (Werkzeug noch nicht gebaut) | Prozesskorrektur (Werkzeug bereits gebaut) |
|---|---|---|
| Differentielle Abkühlung | Kühlkreislauf neu auslegen | Kühlmitteldurchfluss erhöhen; unabhängige Temperierung Kern/Matrize; Kühlmitteltemperatur reduzieren |
| Faserorientierung | Anguss versetzen; Faseranteil ändern | Werkzeugtemperatur erhöhen; Einspritzgeschwindigkeit reduzieren, um die Orientierung zu verringern |
| Ungleichmäßige Schwindung | Gleichmäßige Wandstärke; Angüsse ergänzen | Nachdruck/Zeit erhöhen (bis zur Siegelpunkt-Grenze) |
| Asymmetrische Füllung | Anguss in die Mitte; Fließweg ausgleichen | Massetemperatur anpassen (heißer = niedrigere Viskosität = gleichmäßigere Füllung); Einspritzgeschwindigkeitsprofil ändern |
Sobald das Werkzeug gebaut ist, sind die Prozesskorrekturen kompensatorisch — sie reduzieren das Verzugsausmaß, beseitigen es aber selten. Der Zeitpunkt, Verzug zu beseitigen, ist während der Werkzeugkonstruktion, wenn eine Moldflow-Analyse mit Verzugsvorhersage den dominanten Mechanismus identifizieren kann und der Konstrukteur Angusslage, Kühllayout und Wandstärkenverteilung so wählen kann, dass das Teil vom ersten Schuss an plan ist.
Der Qualitätsmanager des Automobilzulieferers identifizierte den dominanten Mechanismus schließlich durch Moldflow-Analyse: Faserorientierung vom Endanguss erzeugte 0,9 mm Verzug durch anisotrope Schwindung im glasfaserverstärkten Nylon. Differentielle Abkühlung durch einen unterkühlten Kern trug weitere 0,4 mm bei. Die kombinierten 1,3 mm entsprachen den gemessenen 1,2–1,3 mm.
Die Prozesskorrektur — Erhöhung des kernseitigen Kühlmitteldurchflusses, um den Kern auf 6 °C an die Matrize heranzubringen — reduzierte den Beitrag der differentiellen Abkühlung auf 0,1 mm und den Gesamtverzug auf 1,0 mm. Immer noch über der 0,4-mm-Toleranz. Die konstruktive Korrektur — ein zweiter Anguss am gegenüberliegenden Ende des Teils für symmetrische Strömung und ausgeglichene Faserorientierung — erforderte eine Werkzeugänderung (neuer Angusseinsatz, Neuabgleich des Angusskanals) für etwa ¥8.000 und fünf Tage. Der Verzug nach der Änderung: 0,28 mm. Innerhalb der Toleranz.
Verzug ist kein Mysterium. Er ist eine vorhersagbare Konsequenz der Physik der Kunststofferstarrung. Die diagnostische Fähigkeit liegt darin, zu identifizieren, welcher der vier Mechanismen dominiert; die Ingenieurfähigkeit liegt darin, die Korrektur zu wählen, die den Mechanismus adressiert und nicht sein Symptom.