Umspritzung und Insertspritzguss — Ein technischer Leitfaden für Produktdesigner
Ein gut konstruiertes umspritztes Teil sieht aus wie ein einziges Kunststoffteil mit zwei Farben und zwei Oberflächen — ein steifes schwarzes Gehäuse mit weichem grauem Griff, eine klare Linse, die in einen opaken Rahmen eingeschmolzen ist, eine Gummidichtung, die dauerhaft rundum stoffschlüssig angebunden ist. Es fühlt sich wie ein Teil an, weil es eines ist — während des Spritzgießens auf molekularer Ebene dauerhaft verbunden.
Ein schlecht konstruiertes umspritztes Teil sieht an Tag eins genauso aus. An Tag 90 löst sich der Griff ab. Die Dichtung delaminiert. Die Linse leckt.
Der Unterschied liegt in der Materialpaarung, der Verfahrenswahl und der Haftungsauslegung — Entscheidungen, die vor dem ersten Schnitt im Werkzeugstahl fallen. Dieser Leitfaden behandelt, was Produktdesigner wissen müssen, um Umspritzung richtig auszulegen.
Zwei Verfahren, ein Ziel
Umspritzung und Insertspritzguss sind beide Verfahren, um zwei Materialien während des Spritzgießens zu einem fertigen Teil zu verbinden. Der Unterschied liegt darin, was kombiniert wird:
- Umspritzung — ein zweites Kunststoffmaterial über ein zuvor gespritztes Kunststoff-Trägerteil spritzen. Das Trägerteil ist ein Formteil. Die Umspritzung ist eine zusätzliche Kunststoffschicht.
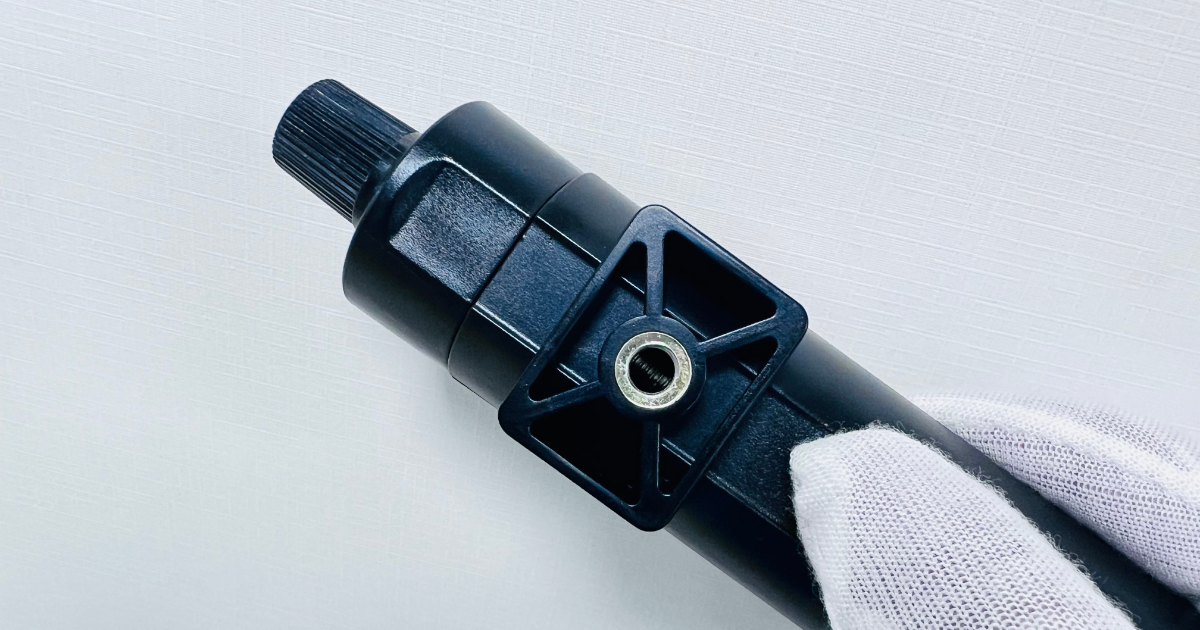
- Insertspritzguss — Kunststoff um eine Nicht-Kunststoff-Komponente spritzen — typischerweise ein Metalleinleger (Gewindebuchse, elektrischer Kontakt, Verstärkungsstift) —, die vor dem Einspritzen in das Werkzeug eingelegt wird.
Beide Verfahren eliminieren einen sekundären Montageschritt. Statt zwei Teile zu spritzen und sie zu kleben, zu schweißen oder zu klipsen, entsteht die Verbindung im Werkzeug — fester, sauberer und bei Serienstückzahlen mit niedrigeren Stückkosten.
Drei Wege zur Umspritzung
Es gibt drei klar getrennte Fertigungsverfahren, und sie haben sehr unterschiedliche Kostenstrukturen.
Verfahren 1: Insert-Overmold (zweistufiges Spritzgießen)
Das Trägerteil wird auf einer Maschine als normales Spritzgussteil gespritzt. Anschließend wird es manuell oder per Roboter in ein zweites Werkzeug eingelegt — das Umspritzwerkzeug —, und das zweite Material wird darüber gespritzt.
| Attribut | Insert-Overmold |
|---|---|
| Werkzeugkosten | Zwei Einzelkavitäten-Werkzeuge: Trägerwerkzeug + Umspritzwerkzeug |
| Maschinenanforderung | Zwei Standardmaschinen (oder eine Maschine, die beide Werkzeuge nacheinander fährt) |
| Zykluszeit | Zwei vollständige Spritzzyklen (Träger + Umspritzung) |
| Handhabung | Teiletransfer zwischen den Werkzeugen — manuell oder Roboter |
| Geeignet für | Stückzahlen unter 100.000 Teilen/Jahr; Programme, bei denen Träger und Umspritzung mit sehr unterschiedlichen Prozesstemperaturen laufen |
| Werkzeugkostenrahmen | 6.000–20.000 $ für beide Werkzeuge zusammen |
Verfahren 2: 2K-Drehteller (Two-Shot)
Eine spezialisierte Spritzgießmaschine mit zwei Spritzeinheiten und einem drehenden Werkzeug. Das Trägerteil wird an der ersten Station gespritzt, das Werkzeug dreht um 180°, und das Umspritzmaterial wird an der zweiten Station gespritzt — alles innerhalb eines Maschinenzyklus. Keine Teilehandhabung zwischen den Schüssen.
| Attribut | 2K-Drehteller |
|---|---|
| Werkzeugkosten | Ein dediziertes 2K-Drehtellerwerkzeug mit zwei Kavitätensätzen |
| Maschinenanforderung | Dedizierte 2K-Maschine mit zwei Spritzeinheiten |
| Zykluszeit | Ein kombinierter Zyklus — Träger und Umspritzung gleichzeitig gespritzt |
| Handhabung | Vollautomatisch — kein manueller Teiletransfer |
| Geeignet für | Stückzahlen über 100.000 Teile/Jahr; Consumer- und Automotive-Programme in Großserie |
| Werkzeugkostenrahmen | 25.000–60.000 $+ |
Verfahren 3: Mehrstufiger Transfer
Das Trägerteil wird auf einer Maschine gespritzt und für die Umspritzung auf eine zweite Maschine umgesetzt — ähnlich dem Insert-Overmold, aber typischerweise mit automatisierter Handhabung und fest zugeordneter Maschine. Eingesetzt für Programme, bei denen die Stückzahl die Automatisierung rechtfertigt, aber nicht die Investition in einen vollständigen 2K-Drehteller.
Entscheidungsregel: Liegt Ihre Jahresmenge unter 100.000 Teilen, ist Insert-Overmold fast immer die richtige Verfahrenswahl. Übersteigt Ihre Menge 500.000 Teile, überwiegen die Zykluszeit- und Handhabungseinsparungen eines 2K-Drehtellerwerkzeugs den Werkzeugkostenunterschied. Der Bereich 100.000–500.000 verlangt eine eigene Kostenanalyse für Ihre Teilegeometrie und Materialpaarung.
Materialkompatibilität: Die Haftung entscheidet
Die wichtigste Entscheidung beim Umspritzen ist die Materialpaarung. Nicht alle Kunststoffe haften aneinander. Manche haften chemisch — die Molekülketten beider Materialien durchdiffundieren beim Spritzen an der Grenzfläche und bilden eine Verbindung, die so fest wie das Grundmaterial ist. Manche haften mechanisch — das Umspritzmaterial fließt in Hinterschneidungen, Bohrungen oder texturierte Oberflächen des Trägerteils und verriegelt sich beim Abkühlen mechanisch. Manche haften überhaupt nicht — die beiden Materialien sind chemisch unverträglich und delaminieren unabhängig von den Prozessparametern.
Chemische Haftung
Chemische Haftung entsteht, wenn das Umspritzmaterial dem Trägerwerkstoff chemisch ähnlich ist — typischerweise ein TPE (thermoplastisches Elastomer), das auf ein kompatibles steifes Trägerteil gespritzt wird. Der entscheidende Mechanismus ist die Interdiffusion: Das schmelzflüssige Umspritzmaterial erweicht die Oberfläche des Trägerteils, und Polymerketten beider Materialien verschlaufen sich an der Grenzfläche.
Chemische Haftung setzt voraus:
- Eine Massetemperatur der Umspritzung, die die Erweichungstemperatur des Trägerteils an der Grenzfläche überschreitet
- Chemische Verträglichkeit der beiden Polymerfamilien
- Ausreichenden Spritzdruck, um das Umspritzmaterial in innigen Kontakt mit dem Trägerteil zu bringen
Mechanische Haftung
Wo chemische Haftung nicht möglich ist — typischerweise beim Umspritzen artfremder Polymerfamilien —, ist die mechanische Haftung die Alternative. Das Trägerteil wird mit Merkmalen konstruiert, in die das Umspritzmaterial fließt: Bohrungen, Hinterschneidungen, Kanäle oder texturierte Oberflächen. Wenn das Umspritzmaterial erstarrt, ist es formschlüssig verriegelt.
Mechanische Haftung setzt voraus:
- Konstruktiv eingeplante Rückhaltemerkmale am Trägerteil
- Ausreichende Umspritzdicke, um Schälkräfte aufzunehmen
- Beachtung der unterschiedlichen Wärmeausdehnung — dehnen sich die beiden Materialien unter Wärme unterschiedlich aus, kann sich die mechanische Verriegelung mit der Zeit lockern
Kompatibilitätsmatrix
| Trägerwerkstoff | TPE-S (SEBS) | TPE-V (PP/EPDM) | TPU | TPC (COPE) | LSR (Silikon) |
|---|---|---|---|---|---|
| ABS | Chemische Haftung | Nur mechanisch | Chemische Haftung | Chemische Haftung | Nur mechanisch |
| PC | Chemische Haftung | Nur mechanisch | Chemische Haftung | Chemische Haftung | Nur mechanisch |
| PC/ABS | Chemische Haftung | Nur mechanisch | Chemische Haftung | Chemische Haftung | Nur mechanisch |
| PP | Nur mechanisch | Chemische Haftung | Nur mechanisch | Nur mechanisch | Nur mechanisch |
| PA6/PA66 | Nur mechanisch | Nur mechanisch | Chemische Haftung | Chemische Haftung | Nur mechanisch |
| POM | Nur mechanisch | Nur mechanisch | Nur mechanisch | Nur mechanisch | Nur mechanisch |
| PBT | Nur mechanisch | Nur mechanisch | Chemische Haftung | Chemische Haftung | Nur mechanisch |
Die sichersten Materialpaarungen — diejenigen, die mit dem breitesten Prozessfenster gleichmäßige chemische Haftung liefern — sind TPE-S auf ABS, PC oder PC/ABS. Diese drei Kombinationen decken die Mehrzahl der kommerziellen Umspritzanwendungen ab.
POM (Acetal) und PP sind die schwierigsten Trägerwerkstoffe für die Umspritzung. POM hat eine sehr niedrige Oberflächenenergie — chemisch haftet fast nichts daran. PP haftet gut auf TPE-V (das auf PP basiert), aber schlecht auf den meisten anderen TPE. Wer ein Teil aus POM oder PP konstruiert, das umspritzt werden muss, plant die mechanischen Rückhaltemerkmale von Anfang an ein.
LSR (Liquid Silicone Rubber) haftet chemisch an fast nichts außer an Haftvermittlern. Jede LSR-Umspritzung ist mechanisch — das Trägerteil muss mit Rückhaltemerkmalen konstruiert sein, und das LSR muss mit Haftvermittler oder als selbsthaftende Type auf die Haftung zum jeweiligen Trägerwerkstoff eingestellt sein.
Validierung der Haftfestigkeit
Eine chemische Haftung zwischen kompatiblen Materialien sollte bei Prüfung nach ISO 813 eine Schälfestigkeit von 5–15 N/mm ergeben. Unter 3 N/mm ist die Haftung fragwürdig — entweder ist die Materialpaarung nicht so kompatibel, wie das Datenblatt nahelegt, oder die Prozessparameter (Massetemperatur, Spritzgeschwindigkeit, Nachdruck) sind nicht auf die Haftung optimiert.
Bei Programmen, bei denen die Haftfestigkeit kritisch ist — Dichtungen für Medizingeräte, Automotive-Dichtungen, wasserdichte Gehäuse —, wird die Haftfestigkeit an drei Musterteilen aus jeder Produktionscharge geprüft. Die Haftfestigkeitsspezifikation wird in der DFM-Phase festgelegt und im Control Plan dokumentiert.
Konstruktionsrichtlinien
Trägerteil-Konstruktion für die Umspritzung
Wandstärke an der Umspritzgrenzfläche: Die Trägerwand muss dick genug sein, um dem Erweichen und Verformen zu widerstehen, wenn das schmelzflüssige Umspritzmaterial sie berührt. Mindestens 1,5 mm für die meisten Anwendungen; 2,0 mm oder mehr, wenn die Massetemperatur der Umspritzung 220 °C überschreitet.
Übergangszone: Der Übergang zwischen umspritzter und freiliegender Trägeroberfläche sollte eine scharfe Kante sein — eine Stufe, eine Nut oder eine definierte Trennebene. Das erzeugt einen sauberen optischen Abschluss und liefert eine Absperrfläche für das Umspritzwerkzeug. Ein weicher Verlauf zwischen den Materialien ist nicht erreichbar, ohne einen ausgefransten Rand zu hinterlassen.
Entlüftung an der Grenzfläche: Eingeschlossene Luft an der Haftgrenzfläche verhindert den Materialkontakt und erzeugt Hohlstellen — sichtbar als Blasen oder Aufwölbungen unter der Umspritzoberfläche. Entlüftungskanäle am Ende des Fließwegs der Umspritzung, typischerweise 0,01–0,02 mm tief, lassen die Luft vor der Fließfront entweichen.
Umspritzdicke
| Anwendung | Typische Dicke | Hinweise |
|---|---|---|
| Soft-Touch-Griff | 1,0–2,5 mm | Dünner gibt besseres Gefühl; dicker riskiert Einfallstellen |
| Umgebungsdichtung | 0,8–2,0 mm | Dicker für höhere IP-Schutzart; Druckverformungsrest zählt |
| Prallschutz | 2,0–5,0 mm | Nimmt Energie auf; Materialhärte ist die primäre Variable |
| Schwingungsdämpfer | 1,5–4,0 mm | Dicke auf die Dämpfungsfrequenz abgestimmt |
| Dekorativer Akzent | 0,5–1,0 mm | Dünne Wandstärken werden mit hoher Spritzgeschwindigkeit gefüllt |
Umspritzbereiche dicker als 3 mm verlangen Beachtung der Einfallstellen — das Umspritzmaterial schwindet beim Abkühlen, und dicke Bereiche schwinden stärker. Dicke Bereiche von der Unterseite (nicht sichtbare Seite) auszuhöhlen erhält das Oberflächenprofil und reduziert die Schwindung.
Drei zentrale Anwendungen
1. Dichtung (Gehäuse mit IP-Schutzart)
Umspritzte TPE-Dichtungen ersetzen den separaten O-Ring oder die separate Flachdichtung — einen häufigen Ausfallpunkt in Außenelektronik, Automobilsensorik und Medizingeräten. Die umspritzte Dichtung ist dauerhaft mit dem Gehäuse verbunden, lässt sich nicht falsch montieren oder vergessen und liefert gleichmäßige Verpressung über den gesamten Umfang.
Konstruktionsanforderungen an eine umspritzte Dichtung:
- Durchgehende Dichtlippe über den gesamten Umfang ohne Unterbrechungen
- Gleichmäßiger Querschnitt der Dichtlippe — Querschnittsschwankungen erzeugen Schwankungen der Presskraft
- Verpressung von 15–25 % der Lippenhöhe, wenn das Gegenstück montiert ist
- Material: TPE-S Shore A 40–60 für Niederdruckdichtungen; Shore A 60–80 für Hochdruckdichtungen
- IP67 und IP68 sind mit sauberer Dichtungskonstruktion und ausreichender Klemmkraft am Gegenstück erreichbar
2. Soft-Touch-Griffe und Ergonomie
Die häufigste Umspritzanwendung in Konsumgütern — ein steifes Strukturgehäuse mit weicher elastomerer Griffoberfläche. Die Soft-Touch-Oberfläche verbessert die Ergonomie, bietet Rutschfestigkeit und vermittelt Qualität über die Haptik.
Materialauswahl für Soft-Touch:
- TPE-S Shore A 50–70: Standard-Soft-Touch. Haftet gut auf ABS, PC und PC/ABS. Am kostengünstigsten.
- TPU Shore A 60–80: Höhere Dauerfestigkeit, bessere Chemikalienbeständigkeit (Sonnencreme, Handcreme, Reinigungsmittel). Haftet gut auf ABS, PC und PA.
- TPV Shore A 50–70: Höhere Temperaturbeständigkeit. Haftet auf PP-Trägerteilen. Gut für den Automobilinnenraum.
Die Griffoberfläche sollte eine feine Textur tragen (entsprechend VDI 24–30) — eine völlig glatte Soft-Touch-Oberfläche wirkt rutschig, nicht griffig.
3. EMI/RFI-Abschirmung
Wird ein elektrisch leitfähiges Elastomer auf ein Gehäuse umspritzt, entsteht eine integrierte EMI-Dichtung — die separate leitfähige Dichtung und ihr Montageschritt entfallen. Das leitfähige Umspritzmaterial ist typischerweise TPE oder LSR mit leitfähigem Füllstoff (Nickel-Graphit, silberbeschichtetes Aluminium oder Ruß).
Hinweise zur leitfähigen Umspritzung:
- Spezifischer Durchgangswiderstand als Ziel: < 1 Ω·cm für wirksame Abschirmung oberhalb 30 MHz
- Der Füllstoffgehalt beeinflusst die mechanischen Eigenschaften — leitfähige Compounds sind steifer und weniger elastisch als ihre nicht leitfähigen Gegenstücke
- Der Füllstoff kann die Haftfestigkeit senken — die Haftfestigkeit mit dem konkreten leitfähigen Compound validieren, nicht mit der ungefüllten Type
- Die Kosten liegen deutlich über Standard-TPE — 3–10× Materialkosten
Insertspritzguss: Metall im Kunststoff
Der Insertspritzguss folgt demselben Prinzip wie die Umspritzung, aber mit einer Metallkomponente als Träger. Der Metalleinleger — eine Gewindebuchse, ein Kontaktstift, eine Verstärkungsplatte — wird vor dem Einspritzen in das Werkzeug eingelegt. Der Kunststoff fließt darum herum und umschließt ihn an seinem Platz.
Häufige Einlegertypen:
- Gewindeeinleger aus Messing (Alternative zum Heißverstemmen bei hoher Auszugskraft)
- Elektrische Kontakte und Anschlüsse (Steckverbinderkörper)
- Verstärkungsplatten aus Metall (strukturelle Lastverteilung)
- Lagerflächen (wo Kunststoff verschleißen würde)
- Magnetumspritzung (Sensor-Targets, Verriegelungsmechanismen)
Konstruktionsregeln für den Insertspritzguss:
- Der Einleger muss vor dem Einspritzen mechanisch im Werkzeug gesichert sein — ein Positionierstift oder eine Tasche hält ihn gegen den Spritzdruck in Position
- Einleger mit kreisförmigem Querschnitt (Stifte, Buchsen) sind leichter zu positionieren und gegen Grat abzudichten als Einleger mit unregelmäßiger Geometrie
- Gerändelte oder hinterschnittene Einlegeraußenflächen verbessern die mechanische Rückhaltung im Kunststoff
- Die Kunststoffwand um den Einleger sollte mindestens dem Einlegerdurchmesser entsprechen — dünnere Wände reißen bei der Schwindung während der Abkühlung
- Unterschiedliche Wärmeausdehnung: Ein Messingeinleger (CTE ~20 ppm/°C) in PP (CTE ~100 ppm/°C) lockert sich unter Temperaturwechsel. Auf die Differenzausdehnung hin konstruieren, besonders im Motorraum oder bei Außenanwendungen.
Häufige Fragen
Kann man ein Teil umspritzen, das bei einem anderen Lieferanten gespritzt wurde?
Ja, aber es verlangt sorgfältige Prozessführung. Die Trägerabmessungen müssen verifiziert werden — liegt das Trägerteil am oberen Toleranzende und die Umspritzkavität am unteren, entsteht Grat. Umgekehrt entsteht ein Spalt. Der Trägerlieferant muss Maßdaten für die konkrete Charge liefern, die umspritzt wird, und der Umspritzprozess muss gegebenenfalls angepasst werden.
Wie wird die Haftfestigkeit der Umspritzung geprüft?
Schälversuch nach ISO 813 an drei Musterteilen aus jeder Produktionscharge. Der Versuch zieht das Umspritzmaterial im 90°-Winkel vom Trägerteil ab und misst die Kraft, die zur Ausbreitung der Delamination nötig ist. Ziel-Schälfestigkeit und Annahmekriterien werden in der DFM-Phase festgelegt. Bei Programmen ohne formale Haftfestigkeitsspezifikation gilt als Mindestanforderung, dass das Umspritzmaterial reißt, bevor es delaminiert — Kohäsionsbruch, nicht Adhäsionsbruch.
Ist Umspritzung auch bei kleinen Stückzahlen möglich?
Ja — über das Insert-Overmold-Verfahren. Das Trägerteil wird gespritzt und dann für die Umspritzung in ein zweites Werkzeug umgesetzt. Die Teilequalität ist identisch zum 2K-Drehteller; die Zykluszeit ist länger. Bei Stückzahlen unter 100.000 Teilen pro Jahr ist Insert-Overmold der Standardweg. Kleinserien-Umspritzung nutzt dieselben Werkzeugwerkstoffe und Qualitätsstandards wie die Serienumspritzung.
Wie dünn darf die Umspritzwand sein?
0,5 mm bei TPE-S und TPU in kurzen Fließwegen (< 20 mm ab Anguss). Bei längeren Fließwegen muss die Dicke zunehmen, damit die Kavität vor dem Erstarren vollständig gefüllt wird. Dünne Umspritzbereiche verlangen hohe Spritzgeschwindigkeit und erhöhte Werkzeugtemperatur, um vorzeitiges Erstarren zu verhindern. Unter 0,3 mm ist Umspritzung in der Serie nicht zuverlässig machbar.
Funktioniert Umspritzung auf glasfaserverstärkten Trägerteilen?
Ja, aber mit reduzierter Haftfestigkeit. Glasfasern an der Trägeroberfläche verringern die für die chemische Haftung verfügbare Kontaktfläche. Die Haftfestigkeit auf einem GF30-Träger liegt typischerweise bei 60–80 % der Haftfestigkeit auf demselben ungefüllten Material. Ist die Haftfestigkeit kritisch und glasfaserverstärktes Material vorgegeben, das Haftfestigkeitsziel in der DFM-Phase festlegen und zusätzliche mechanische Rückhaltemerkmale vorsehen.
Gut gemachte Umspritzung ist unsichtbar — der Nutzer denkt nie darüber nach, wie die beiden Materialien verbunden wurden, weil sie sich wie eines verhalten. Schlecht gemachte Umspritzung ist sofort offensichtlich — der Griff löst sich, die Dichtung leckt, der Einleger dreht durch. Das Ergebnis entscheidet sich an der Materialpaarung, der Verfahrenswahl und der Haftungsauslegung. Stimmen diese drei, erledigt das Werkzeug den Rest.