Dünnwand-Spritzgießen — Hochgeschwindigkeitsverarbeitung mit hohem Druck für Wandstärken unter 1,5 mm
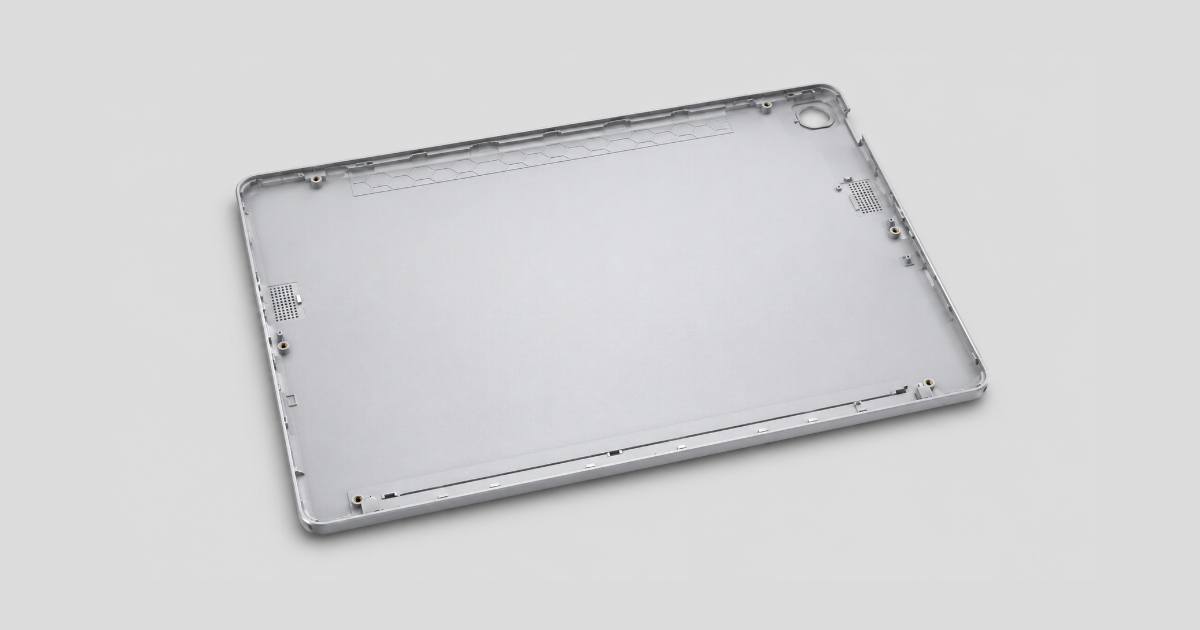
Ein Produktdesign-Team eines Unterhaltungselektronikherstellers entwickelt eine Tablet-Rückabdeckung der nächsten Generation — ein PC/ABS-Gehäuse mit 250 × 175 × 6 mm und einer Zielwandstärke von 1,0 mm. Die aktuelle Generation verwendet eine 1,8 mm Wand, wiegt 95 Gramm und läuft auf einer konventionellen 280-Tonnen-Maschine mit 32 Sekunden Zykluszeit. Das neue Designziel: Gewicht auf 55 Gramm reduzieren, Zykluszeit auf 12 Sekunden senken und die gleiche 1-Meter-Falltest-Überlebensrate wie die 1,8-mm-Version beibehalten. Das prognostizierte Jahresvolumen beträgt 2,5 Millionen Einheiten.
Das Team wählt einen hochfließfähigen PC/ABS-Blend mit einem MFR von 45 g/10 min — etwa 3× die Fließrate des im aktuellen Teil verwendeten Standard-15-MFR-Typs. Das Material fließt bei 1,0 mm ausreichend. Aber die Moldflow-Analyse zeigt ein Problem: Die 1,0-mm-Wand erfordert eine Füllzeit von 0,35 Sekunden, um ein Einfrieren der Fließfront zu verhindern, bevor die Kavitätsränder erreicht sind. Die vorhandene 280-Tonnen-Maschine liefert eine maximale Einspritzgeschwindigkeit von 160 mm/s — die erforderliche Geschwindigkeit für eine 250 mm Fließweglänge in 0,35 Sekunden beträgt 550 mm/s. Eine Standardmaschine kann eine 250 mm lange, 1,0 mm dicke Kavität nicht füllen, bevor die Schmelze erstarrt.
Dünnwand-Spritzgießen ist nicht einfach ein heißerer Zylinder, eine schnellere Einspritzung und ein höher fließendes Material. Es ist ein anderer Spritzgießprozess — einer, bei dem die konventionellen Annahmen über Füllzeit, Nachdruck, Kühlung und Maschinenfähigkeit nicht mehr gelten.
Was Dünnwand definiert
Die Industriedefinition von Dünnwand-Spritzgießen ist ein Teil mit einer Nennwandstärke unter 1,0 mm und einem Fließweg-zu-Wandstärken-Verhältnis über 150:1. Praktisch richtet sich die Definition nach dem Prozessverhalten und nicht nach einem Maßgrenzwert: Ein Dünnwandteil ist eines, bei dem die Füllzeit kürzer ist als die Zeit, die die Fließfront zum Erstarren an der Kavitätswand benötigt.
| Wandstärke (mm) | Typische Füllzeit (s) | Einspritzdruck (MPa) | Fließweg-Verhältnis | Typische Anwendung |
|---|---|---|---|---|
| 0,3–0,5 | 0,05–0,15 | 180–250 | 200:1–300:1 | Mikro-Steckverbinder, Chipträger (LCP) |
| 0,5–0,8 | 0,10–0,30 | 150–220 | 150:1–250:1 | Lebensmittelverpackung (PP), Pipettenspitzen |
| 0,8–1,2 | 0,20–0,50 | 120–180 | 100:1–200:1 | Elektronikgehäuse (PC/ABS), Batteriefächer |
| 1,2–1,5 | 0,30–0,80 | 100–150 | 80:1–150:1 | Unterhaltungselektronik, Geräteblenden |
Die Füllzeit ist der bestimmende Prozessparameter. Im konventionellen Spritzgießen füllt eine 2,5-mm-Wand in 1,5–3,0 Sekunden — die Fließfront hat Zeit, vom Anguss zu den Kavitätsenden zu gelangen, bevor die Haut erstarrt. Im Dünnwand-Spritzgießen muss die 0,5-mm-Wand in 0,1–0,3 Sekunden füllen — die Fließfront läuft gegen die Erstarrungsuhr, und die Maschine muss das gesamte Schussvolumen in kürzerer Zeit liefern, als eine konventionelle Maschine benötigt, um ihren Einspritzgeschwindigkeits-Sollwert zu erreichen.
Die Physik der Dünnwand-Füllung
In einer konventionellen Wand füllt der Kunststoff die Kavität mit einer verhältnismäßig langsam laufenden Fließfront, die erstarrte Haut bildet sich allmählich, und der Kern der Wand bleibt lange genug schmelzflüssig, damit der Nachdruck die Schwindung kompensieren kann. Bei einer Dünnwand sind drei Dinge anders:
1. Das Füllzeitfenster schrumpft nahe Null
Die verfügbare Zeit zum Füllen der Kavität, bevor die Fließfront erstarrt, ist proportional zum Quadrat der Wandstärke. Die Reduzierung von 2,5 mm auf 0,8 mm reduziert die verfügbare Füllzeit um den Faktor etwa 10× (2,5² / 0,8² ≈ 9,8). Ein Teil, das bei 2,5 mm bequem in 2,0 Sekunden füllt, muss bei 0,8 mm in 0,2 Sekunden füllen.
Das ist keine proportionale Beziehung — es ist eine Schwelle. Oberhalb einer kritischen Füllzeit füllt das Teil vollständig. Unterhalb erstarrt die Fließfront mitten in der Kavität und das Teil ist ein Kurzschuss. Die Schwelle ist materialabhängig: amorphe Materialien (ABS, PC, PS) haben ein breiteres Füllfenster, weil ihnen ein scharfer Erstarrungspunkt fehlt; teilkristalline Materialien (PP, PE, PA, PBT) haben ein engeres Fenster, weil die Kristallisation latente Wärme freisetzt, die vor dem Erstarren abgeführt werden muss, und der Übergang von Schmelze zu Festkörper schärfer verläuft.
2. Der Einspritzdruck skaliert umgekehrt zur Wandstärke
Der zum Füllen einer gegebenen Fließweglänge erforderliche Druck steigt, wenn die Wandstärke abnimmt, weil der Fließkanal enger ist und die Schmelzviskosität effektiv höher liegt (die kälteren Kavitätswände kühlen die Schmelze in einem dünnen Kanal schneller ab). Für ein PP-Teil mit einem Fließwegverhältnis von 150:1:
| Wandstärke (mm) | Einspritzdruck (MPa) | Relativ zu 2,5 mm Basis |
|---|---|---|
| 2,5 | 50–70 | 100 % (Basis) |
| 1,5 | 80–110 | 160 % |
| 1,0 | 120–160 | 240 % |
| 0,7 | 160–200 | 320 % |
| 0,5 | 200–250 | 400 % |
Die Druckerhöhung hat zwei Konsequenzen. Erstens steigt die erforderliche Schließkraft proportional: Eine 200-Tonnen-Maschine für ein 2,5-mm-Wandteil kann für dasselbe Teil bei 0,7 mm 350–400 Tonnen benötigen. Zweitens muss das Werkzeug gebaut sein, um dem höheren Kavitätsdruck ohne Durchbiegung standzuhalten — dickere Platten, mehr Stützsäulen und eine höhere Schraubenvorspannung sind erforderlich.
3. Nachdruck wird nahezu irrelevant
Im konventionellen Spritzgießen kompensiert die Nachdruckphase 5–15 % Volumenschwindung, indem zusätzliche Schmelze durch den Anguss in die Kavität gedrückt wird. Im Dünnwand-Spritzgießen erstarrt der Anguss innerhalb von 0,1–0,3 Sekunden nach Füllende — bevor der Nachdruck in der Kavität wirken kann. Das Teil erreicht seine endgültigen Maße allein über die Füllphase, was bedeutet, dass die Schussgrößenregelung präziser sein muss als im konventionellen Spritzgießen. Eine Schussgrößenabweichung von 1 % an einem 0,8-mm-Wandteil erzeugt eine Gewichtsabweichung von etwa 2–3× derjenigen derselben Abweichung an einem 2,5-mm-Wandteil, weil die dünne Wand weniger Schmelzvolumen hat, um die Abweichung aufzunehmen.
Maschinenanforderungen — Jenseits der Standardmaschine
Eine konventionelle Spritzgießmaschine — ausgelegt für Teile mit 2,0–3,5 mm Wandstärke und Füllzeiten von 1–3 Sekunden — kann Dünnwandteile nicht mit produktionsfähigen Zykluszeiten verarbeiten. Die Maschine muss vier Spezifikationen erfüllen, die über den Rahmen einer konventionellen Maschine hinausgehen:
1. Einspritzgeschwindigkeit — Über 300 mm/s
Standardmaschinen liefern Einspritzgeschwindigkeiten von 80–180 mm/s. Dünnwandmaschinen liefern 300–800 mm/s. Die Einspritzgeschwindigkeit bestimmt die volumetrische Füllrate: Bei gegebenem Schussvolumen ergibt sich die Füllzeit als Schussvolumen geteilt durch die volumetrische Einspritzrate. Ein Schuss von 100 cm³ füllt bei 200 cm³/s in 0,5 Sekunden. Bei 400 cm³/s füllt er in 0,25 Sekunden.
Die Einspritzgeschwindigkeit wird von einem hochdynamischen Servoantrieb mit Speicher oder einem direkt angetriebenen elektrischen System geliefert, das die Schnecke in unter 30 Millisekunden von 0 auf 500 mm/s beschleunigt. Die Beschleunigungsphase verbraucht 10–15 % der verfügbaren Füllzeit — eine Maschine, die 100 ms bis zum Erreichen ihrer Sollgeschwindigkeit benötigt, hat bei einem 200-ms-Füllfenster bereits die Hälfte der verfügbaren Zeit an die Beschleunigung verloren.
2. L/D-Verhältnis — Über 22:1
Eine Schnecke mit hohem L/D-Verhältnis (Länge zu Durchmesser) — typischerweise 22:1 bis 26:1, verglichen mit 18:1 bis 20:1 bei konventionellen Schnecken — bietet mehr Oberfläche für den konduktiven Wärmeübergang vom Zylinder zu den Pellets und eine längere Kompressionszone für fortschreitendes Aufschmelzen ohne Überhitzung. Die Dünnwandverarbeitung erfordert eine Schmelze auf gleichmäßiger Temperatur ohne ungeschmolzene Pelletkerne — ein ungeschmolzenes Pellet in einem 0,5-mm-Anguss blockiert ihn sofort.
3. Schließkraft — 20–40 % höher als konventionell
Der Einspritzdruck ist höher, und die projizierte Fläche der Kavität sieht diesen Druck während des Füllens über ihre gesamte Oberfläche. Ein Teil mit 300 cm² projizierter Fläche bei 160 MPa Kavitätsdruck benötigt 480 Tonnen Schließkraft. Dasselbe Teil bei 80 MPa benötigt 240 Tonnen.
4. Schussvolumen-Präzision — ±0,5 % oder besser
Da der Nachdruck nahezu irrelevant ist, muss das Schussvolumen für ein gleichbleibendes Teilegewicht innerhalb von ±0,5 % geregelt werden. Das erfordert eine Closed-Loop-Servoregelung des Einspritzhubs mit Positionsrückmeldung bei ±0,01 mm Auflösung an der Schneckenposition — dieselbe Präzisionsklasse, die bei der wissenschaftlichen Prozessvalidierung erwartet wird.
Materialauswahl — Fließfähigkeit ist alles
Dünnwand-Spritzgießen ist nur mit hochfließfähigen Materialtypen möglich. Die Schmelzflussrate (MFR) bestimmt die Viskosität bei der Verarbeitungstemperatur — höherer MFR = niedrigere Viskosität = schnelleres Füllen bei gegebenem Druck.
| Material | Konventioneller MFR (g/10 min) | Dünnwand-MFR (g/10 min) | Hinweise |
|---|---|---|---|
| PP | 10–20 | 35–100 | 100 MFR für Verpackung verfügbar |
| ABS | 5–20 | 25–50 | Hochfließend tauscht Schlagzähigkeit gegen Fluss |
| PC | 8–15 | 20–35 | Hochfließendes PC hat reduziertes Molekulargewicht — geringere Schlagzähigkeit |
| PC/ABS | 10–25 | 30–55 | Hochfließende Blends erhalten Schlagzähigkeit besser als reines PC |
| PA6/66 | 10–30 | 40–80 | Hochfließende Nylons für Steckverbinder |
| PBT | 10–25 | 30–50 | Glasfaserverstärktes PBT für Dünnwand-Steckverbinder |
| LCP | N/A (von Natur aus hochfließend) | N/A | Füllt Wände bis 0,2 mm; das Referenzmaterial für Mikro-Dünnwand |
| POM | 5–15 | 20–40 | Hochfließendes Acetal für Dünnwand-Zahnräder |
Der Preis für hohe Fließfähigkeit ist fast immer eine Verringerung der mechanischen Eigenschaften — insbesondere der Schlagzähigkeit. Ein 100-MFR-PP hat etwa 40–60 % der Kerbschlagzähigkeit eines 10-MFR-PP. Die Materialauswahl muss die Fließanforderung gegen die minimal akzeptable Schlagzähigkeit für die Anwendung abwägen. Für einen Lebensmittelbehälter, der nur Stapeln und Transport überstehen muss, ist die Reduzierung der Schlagzähigkeit akzeptabel. Für ein Elektronikgehäuse, das einen 1-Meter-Falltest überstehen muss, muss das Material unter der Dünnwand-Schlagbedingung validiert werden — dasselbe Material nimmt bei 0,8 mm weniger Schlagenergie auf als bei 2,0 mm, unabhängig vom MFR.
Angusspunkt-Design für Dünnwand
Das Angusspunkt-Design für Dünnwandteile unterscheidet sich in einem kritischen Punkt von der konventionellen Praxis: Der Anguss muss groß genug sein, um die Kavität in der verfügbaren Zeit zu füllen, ohne das Polymer bis zur Degradation zu scheren.
| Wandstärke (mm) | Angusspunkt-Tiefe (mm) | Tiefe als % der Wand | Angusspunkt-Breite (mm) |
|---|---|---|---|
| 0,5 | 0,4–0,5 | 80–100 % | 1,5–3× Tiefe |
| 0,8 | 0,6–0,8 | 75–100 % | 1,5–3× Tiefe |
| 1,0 | 0,8–1,0 | 80–100 % | 1,5–3× Tiefe |
| 1,2 | 0,9–1,2 | 75–100 % | 1,5–2,5× Tiefe |
| 1,5 | 1,0–1,5 | 65–100 % | 1,5–2,5× Tiefe |
Für konventionelle Wände (2,0 mm+) beträgt die Angusspunkt-Tiefe 0,5–0,7× der Wandstärke — die Einschnürung am Anguss ist beabsichtigt und erzeugt Schererwärmung, die die Fließfähigkeit verbessert. Für Dünnwände beträgt die Angusspunkt-Tiefe 0,8–1,0× der Wandstärke — die Einschnürung wird minimiert, weil die Wand selbst die dominante Fließrestriktion ist und eine zusätzliche Einschnürung am Anguss einen höheren Einspritzdruck erfordern würde, als die Maschine liefern kann.
Heißkanal-Nadelverschlussdüsen sind Standard für Dünnwand-Verpackungen und Elektronikteile, bei denen der Angussrest bündig sein muss. Für Mehrfach-Dünnwandwerkzeuge (32–96 Kavitäten für Pipettenspitzen, medizinische Steckverbinder und Verschlüsse) muss das Heißkanalsystem natürlich ausgeglichen sein, mit identischen Fließweglängen zu jeder Kavität — ein Fließungleichgewicht in einem Dünnwandwerkzeug erzeugt eine kavitätsabhängige Füllzeitstreuung, die sich direkt in Gewichtsstreuung und Maßungenauigkeit übersetzt.
Das Kühlparadoxon
Dünnwandteile kühlen schneller als Dickwandteile — die 0,8-mm-Wand kühlt in etwa 1–2 Sekunden, verglichen mit 12–18 Sekunden für eine 2,5-mm-Wand. Die Gesamtzykluszeit wird nicht von der Kühlung, sondern von Füllung, Werkzeugöffnung/Schließen und Teilehandling dominiert. Ein PP-Behälter mit 0,8 mm Wand erreicht auf einer Hochgeschwindigkeits-Dünnwandmaschine eine Gesamtzykluszeit von 3–6 Sekunden, verglichen mit 12–20 Sekunden für einen konventionellen Behälter.
Das Paradoxon: Weil die Kühlzeit so kurz ist, muss das Kühlsystem Wärme mit einer höheren Rate abführen als im konventionellen Spritzgießen. Dieselbe Kunststoffmenge (nach Gewicht) wird pro Stunde verarbeitet — aber in der halben Zykluszeit, das Kühlsystem muss die Wärme also mit 2× der Rate abführen. Dünnwandwerkzeuge benötigen Hochdurchfluss-Kühlkreisläufe mit turbulenter Strömung in jedem Kanal, Kühlmittelzufuhr bei 0–5 °C (Kaltwasser, nicht Turmwasser) und Kühlkanäle so nah an der Kavitätsoberfläche, wie es die 2D-Regel erlaubt — typischerweise bei 1,5D statt 2,0–2,5D.
Dünnwand nach Anwendung
Lebensmittelverpackung — PP bei 0,4–0,8 mm
Die volumenstärkste Dünnwand-Anwendung. Margarinebecher, Joghurtbecher, Feinkostbehälter und mikrowellengeeignete Schalen werden in hochfließendem PP (35–100 MFR) bei Wandstärken von 0,4–0,8 mm gespritzt. Einfachwerkzeuge auf Hochgeschwindigkeits-Speichermaschinen erzeugen Zykluszeiten von 2–5 Sekunden. Die Teile werden gestapelt, verpackt und mit Produktionsraten von über 10 Millionen Einheiten pro Jahr und Werkzeug ausgeliefert. Der begrenzende Faktor ist nicht der Spritzgießprozess, sondern das Teilehandling — bei einem 4-Sekunden-Zyklus muss ein Roboter das Teil entnehmen, stapeln und in unter 2 Sekunden zum Werkzeug zurückkehren.
Medizin — Pipettenspitzen und Vials bei 0,5–0,8 mm
Pipettenspitzen sind die ultimative Dünnwand-Herausforderung: ein konisches Teil von 50–120 mm Länge mit einer Wandstärke, die von 0,8 mm an der Basis auf 0,3 mm an der Spitze abnimmt, gespritzt in PP oder PE in 32–96-fach-Werkzeugen. Die Fließweglänge vom Anguss (an der Basis) zur Spitze beträgt 120 mm durch eine Wand, die im Mittel 0,5 mm dick ist — ein Fließwegverhältnis von 240:1. Das Werkzeug muss alle 96 Kavitäten gleichmäßig füllen, bevor die Fließfront in irgendeiner Kavität erstarrt. Das Prozessfenster wird in Millisekunden gemessen.
Elektronik — Batteriefächer und Steckverbinder bei 0,5–1,0 mm
Smartphone-Akkufächer, Laptop-Untergehäuse und elektronische Steckverbinder werden in PC/ABS, PC, PBT oder LCP bei Wänden von 0,5–1,0 mm gespritzt. Die Anforderungen ergänzen die Dünnwand-Füllaufgabe um optische Qualität (keine Fließmarken auf sichtbaren Oberflächen) und Strukturintegrität (Überleben des Falltests). Das Material muss hohe Fließfähigkeit (zum Füllen der dünnen Wand) mit hoher Schlagzähigkeit (zum Überstehen des Falltests) in Einklang bringen — eine Kombination, die hochfließende PC/ABS-Blends zum Standardmaterial für Dünnwand-Elektronikgehäuse macht.
Dünnwand vs. Konventionell — Prozessvergleich
| Parameter | Konventionell | Dünnwand | Verhältnis |
|---|---|---|---|
| Wandstärke | 2,0–3,5 mm | 0,3–1,5 mm | 2–10× dünner |
| Füllzeit | 1,0–3,0 s | 0,05–0,5 s | 5–20× schneller |
| Einspritzdruck | 60–120 MPa | 120–250 MPa | 2–3× höher |
| Einspritzgeschwindigkeit | 80–180 mm/s | 300–800 mm/s | 3–5× schneller |
| Kühlzeit | 8–30 s | 1–4 s | 5–10× kürzer |
| Gesamtzykluszeit | 15–45 s | 3–8 s | 3–6× kürzer |
| Schließkraft (für 300 cm² proj.) | 180–360 t | 450–750 t | 2–3× höher |
| Angusspunkt-Tiefe (% der Wand) | 50–70 % | 75–100 % | Breitere Angüsse |
| Nachdruck-Beitrag | 5–15 % Gewicht | <2 % Gewicht | Nachdruck nahezu irrelevant |
| Schussvolumen-Toleranz | ±1,0 % | ±0,5 % | 2× enger |
Das Elektronik-Team realisierte das Tablet-Rückabdeckungsprojekt erfolgreich durch Austausch der konventionellen 280-Tonnen-Maschine gegen eine 450-Tonnen-Hochgeschwindigkeits-Dünnwandmaschine mit Speicherunterstützung, 600 mm/s Einspritzgeschwindigkeit, einer 24:1-L/D-Schnecke und dem 45-MFR-PC/ABS. Die 1,0-mm-Wand füllte in 0,32 Sekunden bei 165 MPa Einspritzdruck. Zykluszeit: 11,5 Sekunden — eine Reduzierung um 64 % gegenüber dem konventionellen 32-Sekunden-Zyklus. Das Teil bestand den 1-Meter-Falltest im ersten Qualifikationslauf zu 100 %. Die Gewichtsreduzierung von 95 g auf 55 g sparte 100 Tonnen PC/ABS pro Jahr — bei ¥35/kg eine Materialeinsparung von ¥3,5 Millionen jährlich, gegenüber Maschineninvestitionen von ¥1,8 Millionen.
Dünnwand-Spritzgießen ist kein Verarbeitungstrick, den man auf einer Standardmaschine einstellen kann. Es ist eine eigenständige Fertigungsdisziplin — eine, die eine Hochgeschwindigkeitsmaschine, ein hochfließendes Material, ein für 200+ MPa Kavitätsdrücke gebautes Werkzeug und eine Teilekonstruktion kombiniert, die die Physik des Füllens eines Submillimeter-Kanals anerkennt, bevor der Kunststoff erstarrt.