Spritzgussfehler und Ausschuss — die vier Quellen, ihre Kosten und wie man sie senkt
Die meisten Spritzgussprogramme werden gegen eine „Ausschussquote" geführt, die niemand definiert hat. Zwei Personen im selben Review können 0,4 % und 45 % nennen, und beide haben recht — weil sie mit demselben Wort unterschiedliche Dinge messen.
Ausschuss im Spritzguss hat vier Quellen. Jede wird durch eine andere Entscheidung bestimmt, in einer anderen Einheit gemessen und meist von einer anderen Person verantwortet. Die Reihenfolge unten richtet sich danach, wie leicht sich etwas ändern lässt — nicht danach, wie oft darüber gesprochen wird.
Fehler sind nicht dasselbe wie Ausschuss
Eine Fehlerrate ist der Anteil der gefertigten Teile, die die Prüfung nicht bestehen. Ihr Nenner sind die gefertigten Teile.
Eine Ausschussquote ist der Anteil des Materials, das in die Maschine geht und nie als lieferfähiges Teil herauskommt. Ihr Nenner ist der Schuss.
Die Differenz zwischen beiden besteht aus dem Anguss, den Schüssen beim Anfahren und jedem Teil, das in der Mühle landet. Nichts davon steht in einem Prüfbericht. Alles davon steht auf der Materialrechnung.
Wir veröffentlichen eine Fehlerrate: Unsere von Kunden gemeldete Fehlerrate liegt bei etablierten Serienprogrammen unter 0,3 %, und neue Programme zielen auf unter 1 % innerhalb der ersten 90 Tage. Das ist eine Fehlerrate. Es ist keine Ausschussquote, und sie als solche darzustellen wäre irreführend — sie schließt den Anguss vollständig aus, sie schließt die Bemusterungsschüsse bei T0 und T1 aus, und sie schließt die ersten Stunden nach einem Umbau aus.
| Quelle | Wird entschieden durch | Gemessen als | Sichtbar in |
|---|---|---|---|
| Anguss und Verteilerkanal | Werkzeugkonzept: Heiß- oder Kaltkanal, Kanalquerschnitt, Kavitätenzahl | Angussgewicht ÷ Schussgewicht | Materialrechnung, Durchsatz der Mühle |
| Ausschussteile | Prozessfenster, Werkzeugzustand, Materialtrocknung | Cpk → PPM, Fehlerrate | Prüfdaten, Sortieraufwand |
| Anfahren und Umrüsten | Bemusterungsprozess, Standardisierung des Umrüstens, Parametersperre | Ausschussschüsse pro Anlauf × Anzahl Anläufe | Anlaufkurven, Ausschussbehälter zu Schichtbeginn |
| Mahlgutverlust | Materialchemie, Kundenspezifikation, Mahlgutanteil | Mahlgutanteil × Degradation pro Durchlauf | Ausbeute des wiederaufbereiteten Materials |
Behandelt man diese vier als eine Zahl, kommt bei der Anweisung „Ausschuss senken" genau deshalb nichts heraus. Ein Heißkanal behebt kein Füllungleichgewicht. Eine statistische Prozessregelung holt die 18 Gramm Anguss pro Schuss nicht zurück. Die vier Posten sind getrennte Budgets mit getrennten Verantwortlichen, und sie müssen getrennt angegangen werden.
Quelle 1 — Anguss und Verteilerkanal
Das ist die einzige der vier Quellen, die sich exakt berechnen lässt, bevor ein einziger Schuss gefallen ist.
Ein dünnwandiges ABS-Gehäuse, Einfachkavität, 500.000 Teile pro Jahr. Das Teil wiegt 22 Gramm. Der Anguss — das Kanalsystem, das die Schmelze von der Maschinendüse zur Kavität führt — wiegt 18 Gramm. Der Schuss wiegt 40 Gramm, davon sind 22 Gramm Produkt und 18 Gramm Ausschuss, der direkt in die Mühle geht.
Das sind 45 % jedes Schusses.
Auf ein Jahr gerechnet verbraucht das Programm 11.000 kg Material als verkaufsfähige Teile und 9.000 kg als Anguss. Die 9.000 kg sind kein Totalverlust — sie werden gemahlen und rückgeführt —, aber Mahlgut ist kein Neuware-Material. Jeder Durchlauf verkürzt die Polymerketten, und der Anteil, den man zurückführen darf, wird von der Kundenspezifikation begrenzt, nicht von der eigenen Anlage.
Kaltkanalsysteme verwandeln in jedem Zyklus 15–30 % des Schusses in Anguss und Verteilerkanal. Ein Heißkanal hält die Schmelze im beheizten Verteiler zwischen den Schüssen flüssig, sodass nur das Teil ausgeworfen wird und der Angussanteil gegen null geht. Der Preis dafür ist real: Das Werkzeug kostet mehr, der Verteiler braucht Wartung, und die Angussqualität wird zu einer eigenen Engineering-Aufgabe. Bei 500.000 Teilen pro Jahr bezahlt die Materialersparnis diesen Unterschied in der Regel innerhalb des ersten Jahres zurück. Der vollständige Vergleich, einschließlich der Fälle, in denen ein Kaltkanal die richtige Antwort ist, steht in Heißkanal vs. Kaltkanal.
So misst man es: Werkzeuglayout nehmen und das Angussvolumen addieren. Diese Zahl ist zum Angebotszeitpunkt bekannt. Sie ist die erste Frage an einen Lieferanten, dessen Teilepreis zu niedrig aussieht.
Quelle 2 — Ausschussteile
Ausschussteile sind das, was die meisten unter „Ausschuss" verstehen — und sie sind nach Gewicht meist die kleinste der vier Quellen.
Fehler sind ein Fähigkeitsproblem, also werden sie gegen die Prozessfähigkeit gemessen und nicht gegen das Material:
| Cpk | Ungefähre Fehlerrate | Bedeutung in der Praxis |
|---|---|---|
| < 1,00 | über 2.700 PPM (0,27 %) | Nicht fähig. Teile werden sortiert, nicht beherrscht. |
| 1,33 | ca. 63 PPM (0,006 %) | Übliche Prozessfähigkeit. Ausreichend für die meisten Handelsprodukte. |
| 1,67 | ca. 0,6 PPM | Einstiegsvoraussetzung für PPAP in der Automobilindustrie und in der Medizinproduktion. |
| 2,00 | ca. 0,002 PPM | Sicherheitskritische Maße. Bei engen Toleranzen selten dauerhaft haltbar. |
Stellt man beide Quellen nebeneinander, ist der Größenunterschied das eigentliche Argument. Der Anguss führt 45 % des Schusses als Mahlgut zurück; ein fähiger Prozess erzeugt 0,006 % Ausschussteile. Der Abstand beträgt mehr als drei Größenordnungen. Die Zahl, die ein Qualitätsmeeting beherrscht, ist nicht die Zahl, die die Materialkosten beherrscht.
Ausschussteile bleiben trotzdem kaufmännisch relevant, aus einem Grund, der nichts mit Material zu tun hat: Bei einem Mehrfachwerkzeug kann eine fehlerhafte Kavität den ganzen Schuss verderben, wenn sich die Teile nicht wirtschaftlich sortieren lassen. Bei einem 16-fach-Werkzeug ist eine gratende Kavität ein Verlust von 16 Teilen pro Zyklus, nicht von einem.
So misst man es: Cpk über Kavitäten, Materialchargen und Zeit hinweg berechnet — nicht an fünf Teilen aus einer Kavität bei T1. Der Unterschied zwischen einem Bericht und einer Fähigkeitsaussage ist die Stichprobe. Unsere veröffentlichte Position und der Prüfablauf dahinter stehen auf der Qualitätsseite; die Fähigkeitsrechnung und ihre Angabe auf der Zeichnung in Spritzguss-Toleranzen.
Quelle 3 — Anfahren, Umrüsten und Qualifizierung
Das ist die Quelle, für die es nirgends einen belastbaren veröffentlichten Benchmark gibt — auch hier nicht. Wir nennen keine Anlaufausschusszahl, weil eine Zahl aus einem Werkzeug und einem Material nicht mit Ihrem Programm vergleichbar wäre und eine Genauigkeit suggerieren würde, die wir nicht gemessen haben.
Was in diesem Posten steckt:
- Bemusterungsschüsse. T0 und T1 existieren, um das Prozessfenster zu finden. Jeder Schuss vor dem ersten freigegebenen Muster ist per Definition Ausschuss.
- Erstmusterfreigabe. Die Serie startet nicht, bevor die ersten Teile gemessen und freigegeben sind.
- Material- und Farbwechsel. Reinigungsgranulat, Übergangsschüsse und das Warten, bis die Farbe stabil ist.
- Wiederanlauf nach Wartung. Eine reparierte Kavität oder ein getauschter Einschub muss neu qualifiziert werden, bevor Teile versendet werden.
- Kaltstart. Ein Werkzeug, das von Umgebungstemperatur hochfährt, braucht länger bis zum thermischen Gleichgewicht als eines, das gelaufen ist.
Der Hebel liegt hier nicht in der Prozessoptimierung, sondern in Häufigkeit und Standardisierung: ein dokumentiertes Anfahrblatt mit dem freigegebenen Erstmuster als visueller Referenz, gegen unbefugtes Verstellen gesperrte Prozessparameter und eine Umrüstsequenz, die nicht davon abhängt, wer Schicht hat. Ein Werkzeug, das zweimal pro Woche angefahren wird, hat einen anderen Anlaufaufwand als eines im Dauerlauf — und keiner der beiden wird durch Nachjustieren des Einspritzprofils behoben.
Der Bemusterungsprozess von T0 bis zur Serienfreigabe beschreibt, wie die Qualifizierungsphase aufgebaut wird, damit die Bemusterung ein einmaliger Aufwand bleibt und nicht zu einem wiederkehrenden wird.
Quelle 4 — Mahlgut
Mahlgut ist teilweise Rückgewinnung, kein Recycling — und es ist die einzige Quelle, deren Grenze außerhalb der Fabrik gesetzt wird.
Die Rechnung ist einfach. Die Materialkosten pro Teil lauten:
Materialkosten = (Teilgewicht in Gramm ÷ 1.000) × Materialpreis pro kg × (1 + Ausschussquote)
Ein 50-Gramm-Teil aus ABS zu 4,00 $/kg ergibt bei 3 % Ausschussquote 0,21 $ pro Teil. Bei 0 % wären es 0,20 $. Bei einer Million Teile sind diese 3 % 10.000 $ — echtes Geld, aber nicht in derselben Größenordnung wie der Anguss.
Die technische Grenze ist wichtiger als die Rechnung. Jeder Mahldurchlauf verkürzt die Molekülketten und senkt die Eigenschaften des Materials:
- ABS und PC: zuerst fällt die Schlagzähigkeit, dann das Oberflächenbild — sichtbare Fließmarken und Farbdrift.
- PA (Polyamid): das Molekulargewicht sinkt, und Mahlgut nimmt Feuchtigkeit schneller auf als Neuware, sodass die Trocknung kritischer wird, nicht weniger kritisch.
- Glasfaserverstärkte Typen: Die Fasern brechen beim Mahlen. Gemahlenes GF30 ist kein GF30 mehr, und ein Teil, das mit Neuware besteht, kann im selben Werkzeug bei hohem Mahlgutanteil durchfallen.
- PVC und die meisten flammgeschützten Typen: praktisch nicht mahlfähig, entweder weil das Additivpaket degradiert oder weil die Spezifikation es verbietet.
Die Begrenzung kommt meist aus der Kundenspezifikation und nicht aus dem Prozess: Automobilprogramme deckeln Mahlgut häufig auf einen genannten Prozentsatz mit Rückverfolgbarkeit, und Medizinprogramme verlangen oft ausschließlich Neuware. Diese Grenzen gehören in die Bestellung, nicht in eine mündliche Absprache. Die Rechnung pro Teil, einschließlich der Aufteilung zwischen Material und Maschinenzeit, steht in Spritzguss-Kosten.
Was die vier Quellen kosten — und warum sie einander nicht ersetzen
Am klarsten vergleicht man sie in einem Programm, in dem alle vier zugleich auftreten. Ein Gerätegehäuse, 85 g aus PC/ABS, 400.000 Teile über drei Jahre, mit zwei Werkzeugstrategien:
| Position | Günstiges Werkzeug (P20, minimale Kühlung) | Richtiges Werkzeug (H13, konforme Kühlung, gehärtet) |
|---|---|---|
| Werkzeugpreis | 6.000 $ | 11.000 $ |
| Zykluszeit | 38 s (angeboten 30) | 28 s |
| Ausschussquote | 2,1 % | 0,4 % |
| Ausschusskosten über 400.000 Teile | 5.880 $ | 1.120 $ |
| Verarbeitungskosten über 400.000 Teile | 120.000 $ | 88.000 $ |
| Programmsumme (Werkzeug + alles) | 140.280 $ | 101.920 $ |
Zwei Dinge fallen auf, und beide sprechen dagegen, Ausschuss zur Hauptkennzahl zu machen.
Erstens: Die Differenz beim Ausschuss beträgt 4.760 $ über das gesamte Programm. Das ist ein echter Posten und es lohnt, ihn zurückzuholen. Zweitens: Die Differenz bei der Verarbeitung beträgt 32.000 $ — fast siebenmal mehr, und sie kommt aus der Zykluszeit, nicht aus dem Ausschuss. Ein Programm, das seine Ausschussquote saniert und den 38-Sekunden-Zyklus behält, hat die kleinere Hälfte des Arguments gewonnen. Das vollständige Modell einschließlich Wartung und Stillstand steht in Gesamtkosten einer Spritzgussform.
Die praktische Folge ist eine Reihenfolge. Anguss zuerst, weil er vor der Serie konstruiert und kalkuliert wird und nach Gewicht der größte Anteil ist. Anfahren zweitens, weil Standardisierung billig und umkehrbar ist. Ausschussteile drittens, weil Fähigkeitsverbesserung langsam ist und Daten braucht. Mahlgut zuletzt, weil seine Obergrenze von der Kundenspezifikation gesetzt wird und nicht vom Prozess.
Und sie ersetzen einander tatsächlich nicht. Einen Heißkanal zu kaufen, um „Ausschuss zu senken", während das Werkzeug weiterhin gratet, ergibt ein Programm mit teurem Verteiler und einer Sortierstelle. Ausschussteile auf 0,1 % zu drücken, während der Anguss 45 % des Schusses bleibt, ergibt ein Programm, das stolz auf eine Zahl ist, die nie eine Rolle gespielt hat.
Die fünf Fehler, die den meisten Ausschuss erzeugen
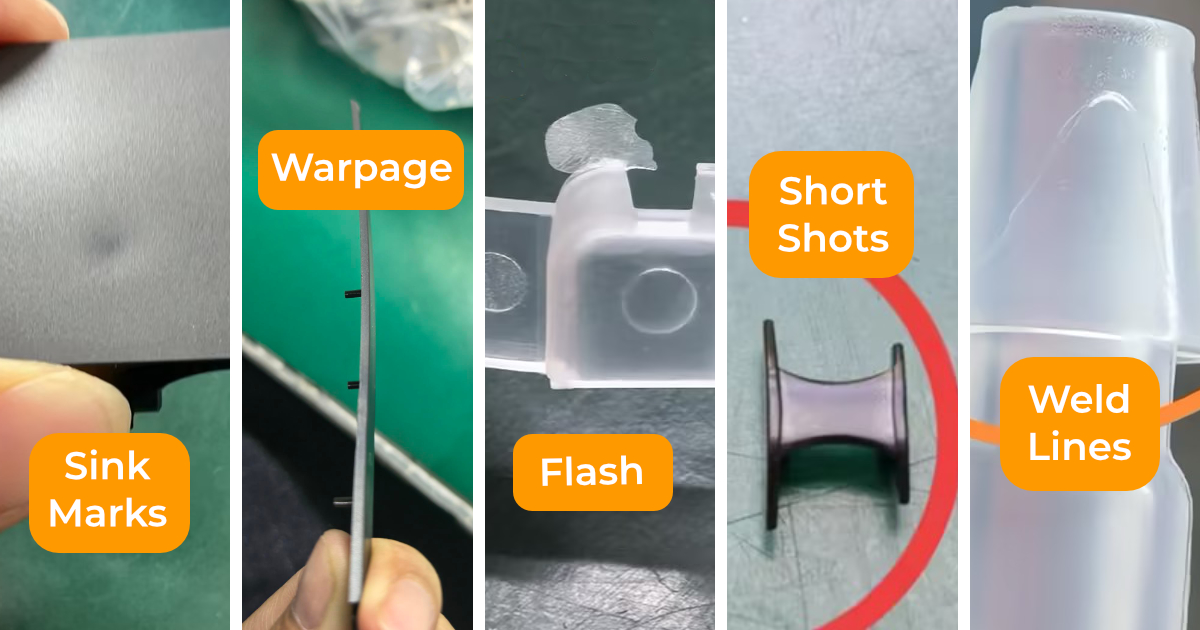
Nach Gewicht sind Ausschussteile die kleinste der vier Quellen — aber die einzige, die der Kunde sieht. Sie kommen als Reklamation an, nicht als Rechnungsposten. Fünf Symptome decken den größten Teil davon ab, und jedes hat eine eigene Seite mit Ursachen und Korrekturen.
1. Einfallstellen
Eine sichtbare Vertiefung gegenüber einer dicken Wandstelle, einem Dom oder einer Rippe. Die Außenhaut erstarrt, während der Kern noch schwindet, und die Kontraktion zieht die Oberfläche nach innen.
Die erste Prüfung gilt dem Wandstärkenverhältnis: Rippen bei 50–60 % der Nennwandstärke, gleichmäßige Wandstärken, ausgehöhlte Dome. Die zweite gilt Nachdruck und Nachdruckzeit, die die dicke Stelle erreichen müssen, bevor der Anguss einfriert. Erkennen lässt sich das unter Streiflicht — bei Sichtteilen sollte die zulässige Einfalltiefe vor der Serie vereinbart werden, nicht danach. Vollständige Anleitung: Einfallstellen im Spritzguss.
2. Verzug
Das Teil kommt krumm, verdreht oder uneben aus dem Werkzeug — maßlich falsch, obwohl jede Wandstärke innerhalb der Toleranz liegt.
Verzug ist unterschiedliches Schwinden, die Ursachen sind also Unsymmetrien: ungleiche Wandstärken, ein außermittiger Anguss, Kühlkreise mit unterschiedlicher Temperatur auf Düsen- und Auswerferseite. Teilkristalline Materialien (PP, PA, POM, PBT) verziehen sich deutlich stärker als amorphe (ABS, PC, PMMA). Die Reihenfolge der Abhilfe ist Geometrie zuerst, Kühlbalance zweitens, Prozessparameter zuletzt. Vollständige Anleitung: Verzug im Spritzguss.
3. Grate
Ein dünner Materialfilm über die Teilekante hinaus, entlang der Trennebene, um Auswerferstifte oder an Entlüftungen.
Grat ist ein Kräftegleichgewicht: Einspritzdruck gegen Schließkraft, dazwischen die Passung der Trennebene. Bei einem neuen Werkzeug deutet er auf ein Konstruktions- oder Bearbeitungsproblem. Bei einem Werkzeug mit Historie deutet er meist auf Verschleiß, und das Wartungsintervall lässt sich über die Schusszahl setzen. Vollständige Anleitung: Grate im Spritzguss.
4. Kurzschüsse
Ein Teil der Kavität wurde nicht gefüllt — normalerweise an der letzten Füllstelle, weit vom Anguss entfernt oder in der dünnsten Wand.
Der Schmelze ging Druck, Wärme oder Fließweg aus. Die Prüfreihenfolge ist Entlüftung zuerst (eingeschlossene Luft erzeugt einen Staudruck, den kein Einspritzdruck überwindet), dann Massetemperatur, dann Angussquerschnitt, dann Schussvolumen. Wandstärken unter etwa 0,8 mm erschweren alle vier gleichzeitig.
5. Bindenähte
Eine sichtbare Naht, an der zwei Schmelzefronten aufeinandertreffen — hinter einem Kern, einem Einsatz oder einem Fensterdurchbruch.
Bindenähte sind optisch und mechanisch relevant: Die Festigkeit an der Naht kann 30–80 % der Grundmaterialfestigkeit betragen, und glasfaserverstärkte Typen verlieren mehr als unverstärkte. Die Angusslage entscheidet, wo die Naht landet; Massetemperatur und Werkzeugtemperatur entscheiden, wie fest sie wird. Vollständige Anleitung: Bindenähte im Spritzguss.
Zwei weitere, die man kennen sollte. Schlieren und Silberschlieren sind fast immer Feuchtigkeit — das Material wurde nicht auf die Spezifikation des Lieferanten getrocknet, und keine Prozessänderung behebt nasses Material. Verbrennungsstellen und Gasnester sind Entlüftungsfehler: Die Luft hatte keinen Weg und hat unter Kompression gedieselt.
Wie man Ausschussdaten von einem Lieferanten anfordert
Wenn Sie einen Spritzgießer bewerten, fragen Sie die vier Zahlen getrennt ab. Ein Lieferant, der mit einer gemischten Kennzahl antwortet, misst sie entweder nicht getrennt oder möchte nicht, dass Sie es tun.
| Frage | Wie eine gute Antwort aussieht |
|---|---|
| Angussanteil für dieses Teil | Ein Prozentsatz aus dem Werkzeuglayout, bevor das Werkzeug gebaut wird |
| Fehlerrate bei vergleichbaren Programmen | Monatliche Daten zu etablierten Teilen, mit genannter Datenbasis |
| Anlaufausschuss pro Werkzeuganlauf | Ausschussschüsse pro Anlauf — oder ein ehrliches „so erfassen wir das nicht" |
| Mahlgutregelung | Der Anteil, ob pro Charge rückverfolgt, und wie er durch die Kundenspezifikation begrenzt wird |
| Cpk bei kritischen Maßen | Daten über Kavitäten, Chargen und Zeit — nicht ein Muster aus der T1 |
Vertrauenswürdig sind die Antworten mit einem Nenner. „Unter 1 %" ohne genannte Basis ist keine Messung, sondern eine Beruhigung.
Unsere eigenen veröffentlichten Zahlen betreffen die Fehlerseite: unter 0,3 % nach Kundenmeldung bei etablierten Programmen, unter 1 % in den ersten 90 Tagen eines neuen Programms. Die Serienprogramme, in denen diese Zahlen gehalten werden, sind auf der Seite Großserienfertigung beschrieben, und die Prozessregelung dahinter — SPC alle 50–100 Schüsse, schussgenaue Protokollierung, kavitätsspezifische Validierung — in Qualitätskontrolle im Spritzguss.
Wenn Sie den Angussanteil für Ihr Teil berechnet haben möchten, bevor Sie sich auf ein Werkzeug festlegen, senden Sie uns die Teiledatei und die Jahresmenge. Das gehört zur DFM-Prüfung, die wir zu jedem Angebot machen.