Spritzguss-Toleranzen — Normen, Fähigkeitsdaten und wie man sie spezifiziert
Ein spritzgegossenes Teil ist kein gefrästes Teil. Es kommt nicht mit dem exakten CAD-Maß aus dem Werkzeug — es kommt innerhalb eines Toleranzbands heraus. Zu verstehen, wie breit dieses Band sein sollte und warum es sich mit Werkstoff, Geometrie und Prozess ändert, ist der Unterschied zwischen einer Zeichnung, die bezahlbare Teile ergibt, und einer Zeichnung, die teure Diskussionen ergibt.
Dieser Leitfaden behandelt Spritzguss-Toleranzen aus der Sicht des Werkzeugbauers: was erreichbar ist, was Geld kostet, was physikalisch unmöglich ist, und wie man Toleranzen so spezifiziert, dass das Angebot zur Erwartung passt.
Warum Spritzguss-Toleranzen anders sind
Beim Fräsen legen Sie eine Werkzeugbahn fest, und das Werkzeug folgt ihr. Die Streuung kommt aus Werkzeugverschleiß, Wärmedehnung und Maschinensteifigkeit — bei einem fähigen CNC-Betrieb typischerweise im Bereich von ±0,01 mm bis ±0,05 mm.
Beim Spritzguss kommt die Streuung aus einer viel längeren Kette:
- Der Werkzeugstahl wird auf ein Maß bearbeitet. Eine Kavität wird per CNC oder EDM in Werkzeugstahl eingebracht, typischerweise auf ±0,01–0,02 mm zum Zielmaß.
- Die Werkzeugoberfläche wird poliert oder texturiert. Polieren trägt 0,005–0,03 mm ab, je nach Oberflächengrad. Texturieren addiert oder subtrahiert eine kontrollierte Tiefe — aber die Tiefe selbst hat eine Toleranz, typischerweise ±10 % der spezifizierten Texturtiefe.
- Die Kunststoffschmelze füllt die Kavität unter Druck. Die Schmelzeviskosität des Polymers, die Füllgeschwindigkeit und der Nachdruck bestimmen, wie vollständig die Kavität gefüllt wird. Schwankungen in Massetemperatur oder Einspritzgeschwindigkeit verschieben das Füllbild.
- Das Teil kühlt ab und schwindet. Jedes Polymer schwindet beim Erstarren. Die Schwindung ist werkstoff-, temperatur- und geometrieabhängig. Amorphe Werkstoffe schwinden weniger (0,4–0,7 %); teilkristalline schwinden stärker (1,0–2,5 % ungefüllt). Die Abkühlrate hängt von der Wandstärke ab — dicke Querschnitte kühlen langsamer und schwinden stärker. Das ist in den meisten spritzgegossenen Teilen die dominierende Quelle der Maßstreuung.
- Das Teil schwindet nach dem Entformen weiter. Nachschwindung läuft über Stunden bis Tage, während sich das Teil an Umgebungstemperatur und -feuchtigkeit angleicht — besonders bei hygroskopischen Werkstoffen wie PA (Polyamid), das Feuchtigkeit aufnimmt und leicht wächst.
Jeder Schritt bringt seine eigene Streuung mit. Die endgültige Toleranz ist die Summe all dieser Beiträge, nicht nur die Genauigkeit des Stahls.
Toleranznormen: DIN 16901 und ISO 20457
Die beiden im Spritzguss am häufigsten referenzierten Normen sind:
DIN 16901 (Deutschland)
Die klassische deutsche Norm. Sie definiert Toleranzgruppen auf Basis von Bauteilgröße und Schwindungskategorie des Werkstoffs, nicht auf Basis nominaler Toleranztabellen. Die Norm teilt Toleranzen ein in:
- Serie 1 (Normal): Erreichbar unter Standardproduktionsbedingungen mit einem ordentlich ausgelegten Werkzeug, Einfachkavität oder kleiner Mehrfachkavität, Standardzykluszeiten und gleichbleibender Verarbeitung. Das ist die Standarderwartung für Teile in kommerzieller Qualität.
- Serie 2 (Fein): Erfordert engere Prozessführung, hochwertigeren Werkzeugbau und häufigere Prüfung. Erhöht die Werkzeugkosten um etwa 20–50 %.
- Serie 3 (Präzision): Erfordert individuell optimierte Prozessparameter je Kavität, präzisen Werkzeugbau mit engeren Stahltoleranzen und statistische Prozessregelung. Erhöht die Werkzeugkosten um etwa 50–100 %.
DIN 16901 ist werkstoffbewusst: Die Toleranzgruppe für ein Maß von 100 mm in PP (hohe Schwindung, Gruppe E) ist weiter als für dasselbe Maß in ABS (mittlere Schwindung, Gruppe C). Dieser werkstoffgebundene Ansatz macht die Norm realistischer als Normen, die eine einzige Toleranz für alle Werkstoffe angeben.
ISO 20457 / GB/T 14486
Die chinesische Norm GB/T 14486 (die eng mit ISO 20457 übereinstimmt) verwendet einen ähnlichen Ansatz: Schwindungskategorien (MT1 bis MT7, wobei MT1 die geringste Schwindung und die engste Toleranz bedeutet, MT7 die höchste Schwindung und die weiteste Toleranz), mit den Toleranzgraden A (Präzision), B (Standard) und C (grob).
Schwindungskategorien (DIN 16901 / GB/T 14486 abgestimmt):
| Schwindungskategorie | Typische Werkstoffe | Toleranz relativ zu ABS |
|---|---|---|
| MT2 (sehr niedrig) | ABS, PC, PC/ABS, PPO, PMMA | Referenz |
| MT3 (niedrig) | PA66-GF30, PBT-GF30, PPS-GF | ~1,1× weiter |
| MT4 (mittel) | PA6, PA66 (ungefüllt), POM | ~1,3× weiter |
| MT5 (mittelhoch) | PP (gefüllt), PE-HD | ~1,5× weiter |
| MT6 (hoch) | PP (ungefüllt), PE-LD | ~1,8× weiter |
| MT7 (sehr hoch) | TPE, TPU, Weich-PVC | ~2,0× weiter |
Die praktische Bedeutung: Wenn ABS auf einem gegebenen Maß ±0,10 mm halten kann, hält ungefülltes PP unter denselben Produktionsbedingungen etwa ±0,18 mm. Der Werkstoff setzt die Grenze, nicht die Kunst des Werkzeugbauers.
Realistische Toleranztabellen
Die folgenden Tabellen zeigen erreichbare Toleranzen unter Standardproduktionsbedingungen (Einfachkavität, gleichbleibende Verarbeitung, Konditionierung nach dem Entformen) für die am häufigsten spezifizierten technischen Thermoplaste. Es sind Werte der Serie 1 / Grad B — erreichbar ohne hochwertigen Werkzeugbau oder statistische Prozessregelung.
Amorphe Werkstoffe (geringere Schwindung, engere Toleranzen)
ABS, PC, PC/ABS, PMMA, PPO:
| Maßbereich | Standard (±mm) | Technisch (±mm) | Präzision (±mm) |
|---|---|---|---|
| 1–3 mm | 0,10 | 0,06 | 0,04 |
| 3–6 mm | 0,12 | 0,08 | 0,05 |
| 6–10 mm | 0,14 | 0,10 | 0,06 |
| 10–18 mm | 0,18 | 0,12 | 0,07 |
| 18–30 mm | 0,21 | 0,14 | 0,09 |
| 30–50 mm | 0,25 | 0,18 | 0,11 |
| 50–80 mm | 0,30 | 0,22 | 0,14 |
| 80–120 mm | 0,40 | 0,28 | 0,18 |
| 120–180 mm | 0,50 | 0,35 | 0,22 |
| 180–250 mm | 0,65 | 0,45 | 0,28 |
Glasfaserverstärkte technische Thermoplaste
PA66-GF30, PBT-GF30, PPS-GF40, PC-GF20:
| Maßbereich | Standard (±mm) | Technisch (±mm) | Präzision (±mm) |
|---|---|---|---|
| 1–3 mm | 0,12 | 0,08 | 0,05 |
| 3–6 mm | 0,14 | 0,10 | 0,06 |
| 6–10 mm | 0,16 | 0,12 | 0,08 |
| 10–18 mm | 0,20 | 0,14 | 0,09 |
| 18–30 mm | 0,24 | 0,16 | 0,11 |
| 30–50 mm | 0,28 | 0,20 | 0,13 |
| 50–80 mm | 0,35 | 0,25 | 0,16 |
| 80–120 mm | 0,45 | 0,32 | 0,20 |
| 120–180 mm | 0,55 | 0,40 | 0,25 |
| 180–250 mm | 0,70 | 0,50 | 0,32 |
Glasfaserverstärkte Werkstoffe schwinden weniger als ihre ungefüllten Entsprechungen — die Glasfasern behindern die Schwindung — und können daher im Mittel engere Toleranzen halten. Allerdings orientieren sich die Glasfasern beim Füllen in Fließrichtung, was anisotrope Schwindung erzeugt: Das Teil schwindet in Fließrichtung weniger und quer dazu mehr. Daraus entsteht eine Verzugsneigung, die den Toleranzgewinn aufzehren kann, wenn die Angussposition nicht optimiert ist.
Teilkristalline Werkstoffe (höhere Schwindung, weitere Toleranzen)
PA66 (ungefüllt), POM, PP (ungefüllt):
| Maßbereich | Standard (±mm) | Technisch (±mm) | Präzision (±mm) |
|---|---|---|---|
| 1–3 mm | 0,14 | 0,10 | 0,07 |
| 3–6 mm | 0,16 | 0,12 | 0,08 |
| 6–10 mm | 0,20 | 0,14 | 0,10 |
| 10–18 mm | 0,24 | 0,18 | 0,12 |
| 18–30 mm | 0,30 | 0,22 | 0,15 |
| 30–50 mm | 0,35 | 0,26 | 0,18 |
| 50–80 mm | 0,45 | 0,32 | 0,22 |
| 80–120 mm | 0,55 | 0,40 | 0,28 |
| 120–180 mm | 0,70 | 0,50 | 0,35 |
| 180–250 mm | 0,85 | 0,60 | 0,42 |
Sonderfall: TPE, TPU und weiche Werkstoffe
| Maßbereich | Standard (±mm) | Technisch (±mm) |
|---|---|---|
| 1–10 mm | 0,25 | 0,15 |
| 10–30 mm | 0,35 | 0,22 |
| 30–80 mm | 0,50 | 0,32 |
| 80–120 mm | 0,70 | 0,45 |
| 120–180 mm | 0,90 | 0,60 |
Weiche Werkstoffe sind grundsätzlich weniger maßstabil. Ihr niedriger Modul bedeutet, dass sie sich unter ihrem Eigengewicht und unter Messvorrichtungen verformen. Die Werte oben setzen eine Messung 48 Stunden nach dem Spritzen bei 23±2 °C voraus, mit dem Teil auf einer Vorrichtung abgestützt, die es in der gespritzten Form hält. Ohne Vorrichtung wird die gemessene Toleranz weiter — nicht weil das Teil falsch ist, sondern weil die Messmethode Streuung einführt.
Faktoren, die die erreichbare Toleranz bestimmen
1. Werkstoffauswahl: die größte Variable
Wie die Tabellen oben zeigen, setzt die Werkstoffwahl die Toleranzuntergrenze. Ein Konstrukteur, der an einem ungefüllten PP-Teil bei 150 mm ±0,05 mm spezifiziert, verlangt etwas, was der Werkstoff nicht liefern kann, unabhängig von der Werkzeugqualität. Die Schwindung des Polymers ist, was sie ist — keine Werkzeugpräzision kann sie beseitigen.
Schnelle Entscheidungshilfe:
| Sie brauchen enge Toleranzen? | Sie können weitere Toleranzen zulassen? |
|---|---|
| Amorph einsetzen: ABS, PC, PC/ABS, PMMA | Teilkristallin ist in Ordnung: PP, PE, PA, POM |
| Glasfaser zusetzen (senkt die Schwindung, erhöht die Steifigkeit) | Ungefüllt kann akzeptabel sein |
| Vorrichtungen nach dem Entformen erwägen (Kühllehren) | Standardzyklus mit freier Abkühlung |
2. Bauteilgröße: lineare Skalierung
Die Toleranz skaliert nicht linear mit dem Maß, sie wird aber mit der Bauteilgröße weiter. Ein Maß von 5 mm in ABS kann ±0,12 mm halten. Ein Maß von 200 mm im selben Werkstoff kann etwa ±0,55–0,65 mm halten.
Der Grund: Größere Maße haben längere Fließwege, größere Gesamtschwindung (Schwindung ist ein Prozentsatz des Maßes) und mehr Kühlstreuung über das Teil. Die Toleranz in Prozent — die Toleranz als Anteil am Nennmaß — verbessert sich mit der Größe sogar, obwohl die absolute Toleranz weiter wird.
3. Kavitätenzahl
Einfachkavität: Beste Toleranzkontrolle. Die Prozessparameter können auf diese eine Kavität optimiert werden, und es gibt keine Kavität-zu-Kavität-Streuung. Die Werte in den Tabellen oben setzen Einfachkavität voraus.
Mehrfachkavität (2–4): Leichte Aufweitung. Die Kavitäten werden auf dasselbe Nennmaß bearbeitet, aber geringe Unterschiede bei Entlüftung, Kühlung und Füllbalance erzeugen Kavität-zu-Kavität-Streuung. Rechnen Sie mit einer Aufweitung des Toleranzbands um etwa 10–15 %.
Hohe Kavitätenzahl (8–32): Deutliche Aufweitung. Ab 16 Kavitäten wird es zu einer Herausforderung der Prozessführung, über alle Kavitäten identisches Füllen, Nachdrücken und Kühlen zu halten. Das Angusssystem muss natürlich ausbalanciert sein (oder rheologisch balanciert mit Moldflow), und selbst dann sind Kavität-zu-Kavität-Abweichungen von 15–25 % des Toleranzbands üblich. Spezifizieren Sie die Toleranzen, die Sie brauchen, auf den kritischen Maßen und akzeptieren Sie weitere Streuung an nicht-funktionalen Merkmalen.
4. Wanddicke und Kühlgleichmäßigkeit
Teile mit gleichmäßiger Wandstärke kühlen gleichmäßig. Teile mit stark variierender Dicke kühlen ungleichmäßig — dicke Querschnitte bleiben heiß, während dünne erstarren, und erzeugen eine differentielle Schwindung, die das Teil verzieht. Dieser Verzug kommt zur Toleranzstreuung hinzu und kann das gesamte Toleranzband aufbrauchen, bevor irgendeine andere Streuquelle berücksichtigt ist.
Die praktische Regel: Wenn Ihr Teil eine Nennwand von 3 mm mit einem 6 mm hohen Bossfuß hat, werden Sie mehr Maßstreuung sehen, als die Tabellen vorhersagen. Entkernen Sie den dicken Querschnitt, um gleichmäßige Wandstärke herzustellen, oder weiten Sie die Toleranz an den vom dicken Bereich betroffenen Maßen.
5. Werkzeugtemperierung
Konturnahe Kühlung — Kühlkanäle, die der Kavitätskontur folgen statt gerader Bohrlöcher — verkürzt die Kühlzeit und verbessert die Maßhaltigkeit. Der Unterschied ist messbar: Konturnahe Kühlung kann das Toleranzband um 10–20 % einengen im Vergleich zu konventioneller Bohrungskühlung, besonders bei komplex konturierten Teilen, bei denen geradlinige Kanäle Hotspots erzeugen.
Das kostet einen Aufpreis (3D-gedruckte oder vakuumgelötete Einsätze statt tiefgebohrter Kanäle), aber in der Serienproduktion, in der Zykluszeit und Maßhaltigkeit gleichermaßen zählen, spricht die Wirtschaftlichkeit häufig für konturnahe Kühlung.
6. Konditionierung nach dem Entformen
Hygroskopische Werkstoffe (PA, PBT, PET, PC in geringerem Maß) nehmen nach dem Spritzen Feuchtigkeit aus der Luft auf. Besonders Polyamid erfährt ein Maßwachstum von 0,2–0,5 %, während es Feuchtigkeit aus der Umgebung aufnimmt — es geht vom trockenen Zustand nach dem Spritzen in das konditionierte Gleichgewicht über, und die Maße verschieben sich dabei.
Für Polyamidteile mit engen Toleranzen:
- Spezifizieren Sie den Konditionierungszustand auf der Zeichnung („trocken nach dem Spritzen“ oder „konditioniert auf Gleichgewicht bei 50 % rF, 23 °C“)
- Oder fügen Sie vor der Endprüfung einen Konditionierungsschritt ein (48 Stunden bei 23 °C, 50 % rF, oder beschleunigte Konditionierung in Wasser bei 50 °C)
- Der schlechteste Ansatz ist, Teile trocken zu messen, wie sie gespritzt wurden, und an einen Kunden zu liefern, der sie konditioniert misst und zurückweist
Toleranzzonen am Bauteil: nicht alle Maße sind gleich
Nicht jedes Maß an einem Spritzgussteil braucht dieselbe Toleranz. Ein brauchbares Raster teilt Maße in drei Kategorien:
Kategorie A — kritisch (5–15 % der Maße): Maße, die Passung, Funktion oder Montage direkt beeinflussen. Angussdurchmesser, Rastverbindungseingriff, Lagerflächen, Dichtungsnuten. Spezifizieren Sie diese eng — aber prüfen Sie, ob der Werkstoff die spezifizierte Toleranz erreichen kann.
Kategorie B — wichtig (15–30 % der Maße): Maße, die Optik oder Sekundärfunktion betreffen. Außenmaße von Gehäusen, Tastenabstände, optischer Spalt und Versatz zwischen zwei Paarungshälften. Spezifizieren Sie hier Standardtoleranzen.
Kategorie C — unkritisch (55–80 % der Maße): Alles andere. Rippenpositionen, Auswerferstempelmarken, innere Freistellungen, Strukturmerkmale mit großzügigem Freiraum. Tolerieren Sie diese nicht über den Allgemeintoleranzhinweis auf der Zeichnung hinaus.
Der häufigste Fehler bei Spritzguss-Toleranzen ist die Übertolerierung von Kategorie-C-Merkmalen. Jede enge Toleranz auf einer Zeichnung ist ein Kostensignal an den Werkzeugbauer, ob das Maß wichtig ist oder nicht.
Cpk, Prozessfähigkeit und was „fähig“ bedeutet
Wenn ein Lieferant sagt, ein Maß sei „fähig“, meint er, dass der Spritzgussprozess diese Toleranz dauerhaft halten kann — nicht nur gelegentlich, nicht nur beim Anfahren, sondern über Produktionsläufe, Schichten, Materialchargen und Umgebungsbedingungen hinweg.
Cpk: das Standardmaß
| Cpk | Fehlerrate | Praktische Bedeutung |
|---|---|---|
| Cpk ≥ 1,33 | ~63 PPM | Branchenstandard für „fähig“. Akzeptabel für die meisten kommerziellen Teile. |
| Cpk ≥ 1,67 | ~0,6 PPM | Erforderlich für Automotive-PPAP und Medizinprodukte-Produktion. |
| Cpk ≥ 2,0 | ~0,002 PPM | Six Sigma. Erforderlich für sicherheitskritische Maße. |
Ein Cpk von 1,33 bei einer Toleranz von ±0,10 mm bedeutet, dass die Prozessstreuung (6σ) 0,30 mm beträgt — das Toleranzband ist 1,33× die Prozessstreuung, der Prozess passt also mit einem gewissen Spiel in die Toleranz. Ein Cpk unter 1,0 bedeutet, dass das Toleranzband schmaler ist als die Prozessstreuung und der Prozess nicht fähig ist — es entstehen Teile außerhalb der Spezifikation, und entweder muss die Toleranz geweitet oder der Prozess verbessert werden.
Was das für Ihre Zeichnung bedeutet
Wenn Sie ±0,05 mm an einem Maß spezifizieren, das der Prozess nur mit Cpk 0,8 halten kann, hat der Werkzeugbauer drei Optionen: den Prozess zu verbessern versuchen (wenn Potenzial besteht), eine Sortierprüfung einrichten (100-%-Prüfung, erhöht die Teilekosten) oder den Auftrag ablehnen. Die dritte Option ist die häufigste Antwort guter Werkzeugbauer, die keine nichtkonformen Teile liefern wollen.
Das praktische Vorgehen: Identifizieren Sie die 3–5 wirklich kritischen Maße an Ihrem Teil — diejenigen, die bei Überschreitung zu einem Funktionsausfall führen würden — und tolerieren Sie diese auf Cpk ≥ 1,67. Tolerieren Sie alles andere mit kommerziellen Standardwerten. Blasen Sie Toleranzen nicht „nur zur Sicherheit“ auf — das signalisiert dem Werkzeugbauer, dass die Zeichnung nicht durchdacht war, und zwingt ihn, Sortierprüfungen einzupreisen, die möglicherweise gar nicht nötig sind.
Toleranzen auf der Zeichnung spezifizieren
Eine gute Spritzgusszeichnung beantwortet fünf Fragen ohne Zweideutigkeit:
1. Allgemeine Toleranznorm
Referenzieren Sie die Norm in den Zeichnungshinweisen:
ALLGEMEINTOLERANZEN NACH DIN 16901, SERIE 1, FÜR ABS
Das gibt dem Werkzeugbauer eine vollständige Toleranztabelle, ohne jedes Merkmal einzeln zu bemaßen. Für Teile mit mehreren Werkstoffen oder gemischten Anforderungen:
ALLGEMEINTOLERANZEN NACH DIN 16901, SERIE 1,
SOWEIT NICHT ANDERS ANGEGEBEN
2. Kritische Maße
Kennzeichnen Sie kritische Maße einzeln mit ihrer eigenen Toleranz:
25,00 ±0,08 (KRITISCH — Cpk ≥ 1,67 ERFORDERLICH)
3. Konditionierungszustand (für hygroskopische Werkstoffe)
ALLE MASSE GELTEN 48 STUNDEN NACH DEM ENTFORMEN,
KONDITIONIERT AUF GLEICHGEWICHT BEI 23±2 °C, 50±10 % rF
4. Messmethode
Bei weichen Werkstoffen oder großen Teilen, bei denen die Messvorrichtung das Ergebnis beeinflusst:
MASSE GELTEN MIT BAUTEIL ABGESTÜTZT AUF
PRÜFVORRICHTUNG NACH JBR-DWG-FIX-001
5. Toleranzen für Anguss- und Auswerferpositionen
Angussrest und Auswerferstempelmarken haben ihre eigene Maßvorgabe:
ANGUSSREST: MAX. 0,1 mm ÜBERSTAND ÜBER DER OBERFLÄCHE
AUSWERFERSTEMPELMARKEN: MAX. 0,05 mm VERTIEFUNG UNTER DER OBERFLÄCHE
Kostenwirkung: Wie enge Toleranzen die Teilepreise beeinflussen
Jede Toleranzstufe von Standard über Technisch zu Präzision erhöht die Werkzeugkosten und die Teilekosten.
| Toleranzgrad | Auswirkung auf Werkzeugkosten | Auswirkung auf Teilekosten | Grund |
|---|---|---|---|
| Standard (Serie 1) | Referenz | Referenz | Standardwerkzeugbau, Standard-QS |
| Technisch (Serie 2) | +20–50 % | +10–20 % | Engere Stahltoleranzen, mehr QS-Prüfstunden, eventuell Sortierung |
| Präzision (Serie 3) | +50–100 % | +20–50 % | Hochwertiger Werkzeugbau, Cpk-Überwachung je Kavität, ggf. 100-%-Prüfung auf kritischen Maßen |
| Jenseits der Präzision | angebotsabhängig | angebotsabhängig | Kann kundenspezifische Vorrichtungen, Konditionierung nach dem Entformen, kavitätsspezifische Prozessoptimierung oder Konzessionen an der Konstruktion erfordern |
Die wirksamste einzelne Maßnahme: Reduzieren Sie die Zahl der eng tolerierten Maße. Ein Teil mit 3 kritischen Maßen ist fertigbar. Ein Teil mit 30 kritischen Maßen ist ein Entwicklungsprojekt, kein Produktionsauftrag.
Häufige Toleranzfehler
1. Bearbeitungstoleranzen auf Spritzgussteile anwenden
±0,025 mm an einem Spritzgussteil zu spezifizieren, weil „das ist, was ich auf ein gefrästes Teil schreiben würde“, ist der häufigste Fehler. Ein Spritzgussteil wird die Toleranzfähigkeit eines gefrästen Teils bei Maßen über etwa 30 mm nie erreichen — allein die Polymerschwindung übersteigt die Bearbeitungstoleranz. Konstruieren Sie für den Prozess, den Sie nutzen, nicht für den, den Sie kennen.
2. Anisotrope Schwindung bei glasfaserverstärkten Werkstoffen übersehen
Ein PA66-GF30-Teil schwindet in Fließrichtung etwa 0,3 % und quer dazu 0,8 %. Dieselbe Toleranz an einer Länge (parallel zur Fließrichtung) und einer Breite (quer zur Fließrichtung) zu spezifizieren, ignoriert diese Physik. Die Breitentoleranz wird weiter, oder das Werkzeug muss mit unterschiedlichen Stahlmaßen in jeder Richtung kompensieren — was eine Moldflow-Analyse erfordert, um es korrekt vorherzusagen.
3. Keine Konditionierungsangabe an Polyamidteilen
Ein Polyamidteil, frisch von der Maschine gemessen, und ein Polyamidteil, zwei Wochen später bei der Wareneingangsprüfung des Kunden gemessen, haben unterschiedliche Maße. Der Unterschied beträgt typischerweise 0,2–0,5 % des Nennmaßes — bei einem 100-mm-Teil sind das 0,2–0,5 mm, was das gesamte Toleranzband leicht aufbrauchen kann. Spezifizieren Sie den Konditionierungszustand.
4. Enge Toleranzen auf freien Flächen
Eine Fläche, die mit nichts in Kontakt kommt, braucht keine enge Toleranz. ±0,05 mm an der Außenwölbung eines Sichtgehäuses zu spezifizieren, wenn die einzige Anforderung ist, dass sie für das Auge gerade aussieht, kostet Geld ohne funktionalen Nutzen. Das menschliche Auge erkennt etwa 1 mm Abweichung auf 300 mm Länge — etwa 0,3 % — was deutlich weiter ist als Standard-Spritzgusstoleranzen.
5. Maße über die Trennebene tolerieren
Maße, die die Trennebene kreuzen — wo die beiden Werkzeughälften aufeinandertreffen —, haben zusätzliche Streuung aus Werkzeugausrichtung, Schwankungen der Schließkraft und Gratdicke. Jedes Maß, dessen Messweg die Trennebene enthält, hat eine weitere Toleranz als ein Maß, das vollständig in einer Werkzeughälfte liegt. Legen Sie kritische Maße wo möglich innerhalb einer Werkzeughälfte fest.
Was JBRplas erreichen kann
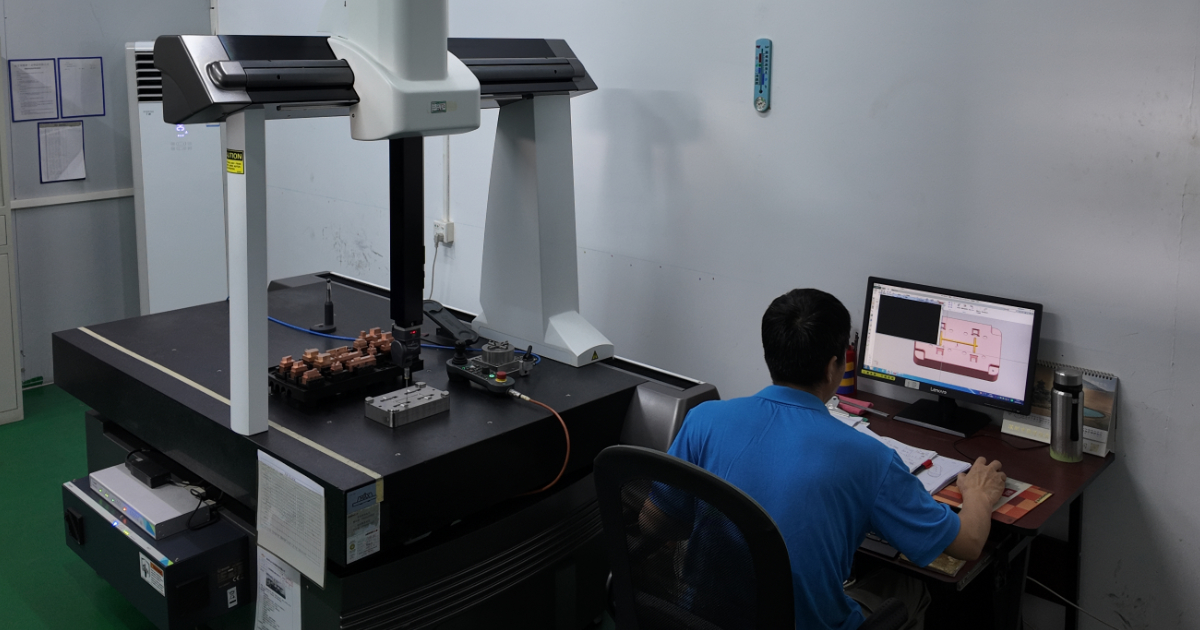
Mit einem ordentlich ausgelegten Werkzeug und gleichbleibender Prozessführung erreicht unsere Standardproduktion Toleranzen der Serie 1 (DIN 16901) als Basis bei allen technischen Thermoplasten. Unsere Präzisionsspritzgussfähigkeit — separate Maschinen mit geschlossener Prozessregelung, Cpk-Überwachung je Kavität und CMM-Prüfung im Haus — unterstützt Toleranzen der Serie 2 bei amorphen Werkstoffen und glasfaserverstärkten technischen Typen.
Für Teile, die Toleranzen der Serie 3 erfordern, führen wir vor der Angebotserstellung eine Prüfung der Spritzgussfähigkeit jedes kritischen Maßes durch — wir bewerten Werkstoff, Geometrie, Wandstärke, Angussposition und Kühllayout, um festzustellen, ob die Toleranz erreichbar ist und welcher Werkzeugansatz nötig ist, um sie zu liefern.
Die Prüfung ist in jedem Angebot enthalten. Senden Sie uns Ihre tolerierte Zeichnung, und wir liefern eine schriftliche Bewertung: welche Toleranzen in Standardproduktion erreichbar sind, welche hochwertigeren Werkzeugbau erfordern und welche — falls überhaupt — eine Konstruktionsänderung erfordern.