Einfallstellen beim Spritzgießen — Ursachen und Wie Man Sie Verhindert
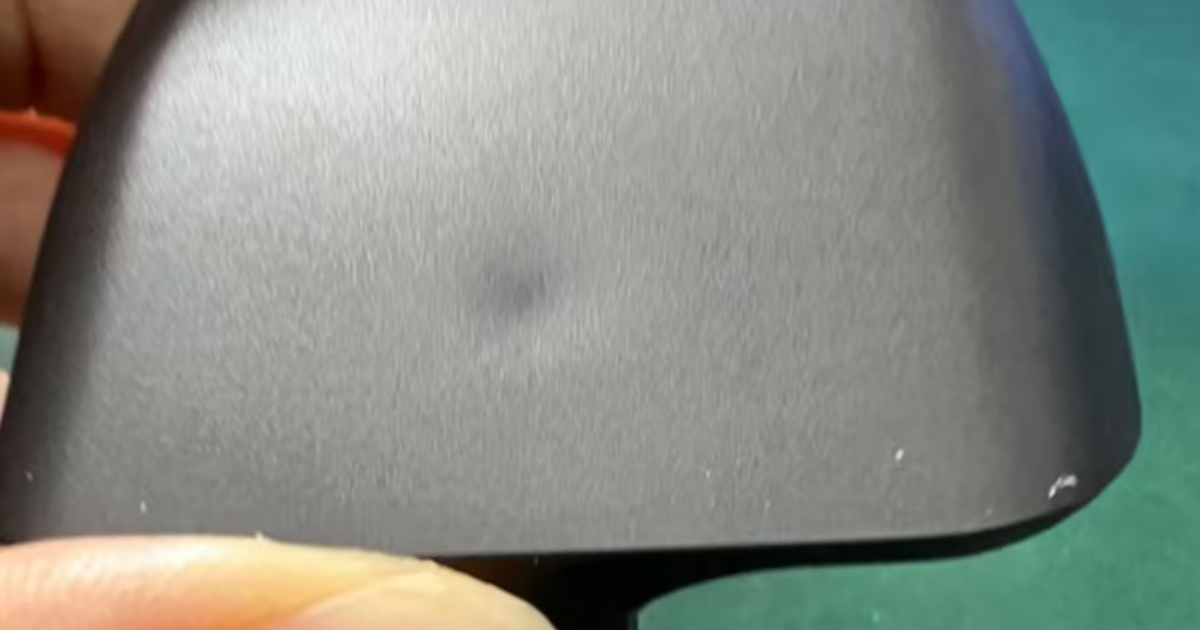
Ein Qualitätsingenieur bei einem Hersteller von Unterhaltungselektronik steht vor einem kosmetischen Ausschuss. Das Gehäuse ist ein mattschwarzes ABS-Teil — 140 × 85 mm, 2,2 mm Nennwandstärke, vier M3-Schraubdome auf der Innenseite. Die Außenseite ist eine Klasse-A-Oberfläche. Unter der 800-Lux-Prüfbeleuchtung zeigt jede Domposition eine flache kreisförmige Vertiefung auf der Außenseite — eine Einfallstelle von etwa 6 mm Durchmesser und 0,03–0,05 mm Tiefe. Auf Armlänge sind die Einfallstellen unsichtbar. Unter dem schräg einfallenden Prüflicht, das die Wareneingangskontrolle des Kunden einsetzt, sind sie unverkennbar.
Der Spritzgießtechniker hat den Nachdruck von 60 MPa auf 95 MPa erhöht, die Nachdruckzeit von 8 auf 16 Sekunden verlängert und die Werkzeugtemperatur von 45 °C auf 62 °C angehoben. Die Einfallstellen sind flacher — vielleicht 0,02 mm —, aber sie sind immer noch vorhanden, und die Zykluszeit ist von 32 auf 41 Sekunden gestiegen. Die Teilekosten sind durch die verlängerte Zykluszeit schätzungsweise um 22 % gestiegen, und die Einfallstellen sind nicht beseitigt.
Die Ursache waren nicht die Prozessparameter. Es war die Domwandstärke. Mit 2,8 mm betrug die Domwand das 1,3-fache der Nennwand — und erzeugte einen lokalisierten dicken Querschnitt, der langsamer abkühlte als das umgebende Material. Kein Nachdruck kompensiert eine Domwand, die die 0,5–0,6×-Regel verletzt.
Was eine Einfallstelle ist (und was nicht)
Eine Einfallstelle ist eine flache Vertiefung auf der Oberfläche eines Spritzgussteils, typischerweise gegenüber einer Rippe, einem Dom oder einem Wandstärkenübergang. Die Vertiefung ist kein Lunker — sie ist ein volumetrisches Defizit. Wenn ein lokaler dicker Querschnitt des Teils abkühlt, schwindet das Material in diesem Bereich stärker als das Material in den angrenzenden dünnen Bereichen. Die Oberfläche des Teils — die bereits an der Formwand erstarrt ist — wird durch das darunter kontrahierende Material nach innen gezogen, und es entsteht die Vertiefung.
Eine Einfallstelle ist mit einem Lunker verwandt, aber nicht mit ihm gleichzusetzen:
| Merkmal | Einfallstelle | Lunker |
|---|---|---|
| Ort | An der Bauteiloberfläche | Im Bauteilinneren |
| Ursache | Oberfläche durch innere Schwindung nach innen gezogen | Material kontrahiert, erzeugt Vakuumblase |
| Sichtbarkeit | Sichtbar, besonders auf glänzenden Flächen | Von der Oberfläche nicht sichtbar; Nachweis durch Trennschnitt oder Röntgen |
| Häufig bei | Kosmetikteilen mit Domen/Rippen | Dicken Querschnitten (>6 mm) mit unzureichender Nachspeisung |
| Nachweis | Sichtprüfung unter schrägem Licht | Gewichtskontrolle, CT-Scan oder zerstörender Trennschnitt |
Eine Einfallstelle liegt immer über einem dicken Querschnitt. Wenn die gegenüberliegende Fläche keine entsprechende Rippe, keinen Dom und keinen Dickenübergang zeigt, handelt es sich nicht um eine Einfallstelle — es ist eher eine Fließmarkierung, eine Bindenaht oder eine Gasmarkierung.
Die Physik: Warum die Oberfläche absinkt
Wenn Kunststoffschmelze in die Kavität eintritt, hat sie eine gleichmäßige Temperatur und füllt das gesamte Kavitätsvolumen. Die Kavität wird durch den erstarrten Anguss versiegelt, und das Teil beginnt abzukühlen. Die Abkühlung ist nicht gleichmäßig — dünne Querschnitte kühlen schneller ab als dicke.
In einem 2,0 mm dicken Wandquerschnitt erstarrt die Kunststoffhaut innerhalb von 1–3 Sekunden an der Formwand. Der Kern bleibt weitere 5–10 Sekunden schmelzflüssig, während die Wärme durch die erstarrte Haut nach außen abgeführt wird. In dieser Zeit durchläuft das Kernmaterial eine thermische Kontraktion, während es von der Schmelztemperatur in Richtung Werkzeugtemperatur abkühlt. Die volumetrische Schwindung des Kerns zieht von innen gegen die erstarrte Haut. Bei einer gleichmäßigen Wand wird die Haut gleichmäßig durch die innere Schmelze gestützt, und sie weicht gleichmäßig aus — typischerweise unterhalb der Sichtbarkeitsschwelle.
In einem dicken Querschnitt — dem Übergang einer 2,8 mm Domwand zu einer 2,0 mm Nennwand — ist die Geometrie anders. Der dicke Querschnitt speichert Wärme länger. Die erstarrte Haut bildet sich später und ist dünner. Das Kernmaterial im dicken Querschnitt schwindet stärker, weil es bei höherer Temperatur gestartet ist und ein größeres Materialvolumen zu kontrahieren hat. Die dünne Haut über dem dicken Querschnitt weicht stärker nach innen aus als die Haut über der gleichmäßigen Wand — und erzeugt die sichtbare Vertiefung.
Die Tiefe der Vertiefung ist proportional zu:
- dem Dickenunterschied zwischen dem dicken Querschnitt und der Nennwand
- der volumetrischen Schwindung des Materials (höhere Schwindung = tiefere Einfallstelle)
- dem Modul der erstarrten Haut (höherer Modul = größerer Widerstand gegen Durchbiegung)
Deshalb zeigen glasfaserverstärkte Materialien weniger und flachere Einfallstellen: Die Glasfasern reduzieren die volumetrische Schwindung und erhöhen gleichzeitig den Modul der erstarrten Haut, die der Oberflächenverformung widersteht.
Die vier Hebel zur Vermeidung von Einfallstellen
Einfallstellen haben vier Ursachen, jede mit einer anderen Lösung. Der Verfahrenstechniker, der zuerst nach dem Nachdruck greift — ohne die Bauteilkonstruktion zu prüfen —, behandelt das Symptom, nicht die Ursache.
Hebel 1: Geometrie — Die 50-%-Regel
Die wirksamste Strategie zur Vermeidung von Einfallstellen besteht darin, den dicken Querschnitt gar nicht erst zu erzeugen. Die Regel: Rippen- und Domwandstärke sollten am Ansatz 0,5–0,6× der Nennwandstärke betragen und niemals 0,7× überschreiten.
| Nennwand (mm) | Max. Rippen-/Domwand (mm) bei 0,6× | Max. bei 0,7× (sparsam einsetzen) |
|---|---|---|
| 1,5 | 0,9 | 1,05 |
| 2,0 | 1,2 | 1,4 |
| 2,5 | 1,5 | 1,75 |
| 3,0 | 1,8 | 2,1 |
| 3,5 | 2,1 | 2,45 |
Wenn eine Rippe oder ein Dom strukturelle Last tragen muss und eine Wand mit 0,6× nicht ausreicht, besteht die Lösung nicht darin, das Merkmal zu verdicken, sondern mehr Merkmale hinzuzufügen — zwei Rippen mit 0,6× statt einer Rippe mit 1,0×, oder vier Dome statt zwei. Die Konstruktionsrichtlinien für Kunststoffteile sind eindeutig: die Anzahl der Merkmale vervielfachen, nicht die Wandstärke.
Speziell für Dome reduzieren drei zusätzliche geometrische Maßnahmen die Einfallstellen:
- Dombasis aussparen. Eine vertiefte Tasche an der Dombasis entzieht der dicken Übergangszone Material und reduziert die effektive Wandstärke am Übergang. Die Tasche sollte 0,8–1,0 mm tief sein und im Durchmesser das 1,5–2,0-fache des Dom-Außendurchmessers betragen.
- Rippen statt durchgehender Wand. Drei oder vier Verstärkungsrippen (1,0–1,2 mm dick bei 0,5× Nennwand), die den Dom mit der Bauteilwand verbinden, liefern die strukturelle Unterstützung mit weniger Material als eine durchgehende Domwand.
- Dom von der Nennwand isolieren. Ein Spalt von 0,5–0,8 mm zwischen Dom-Außendurchmesser und der nächsten Bauteilwand verhindert, dass sich die dicke Übergangszone ausbildet. Der Dom wird über Rippen, die den Spalt überbrücken, mit dem Teil verbunden.
Hebel 2: Prozess — Nachdruck, nicht Druck
Wenn die Geometrie bereits fixiert ist (das Werkzeug ist gebaut), können Prozessänderungen die Schwere der Einfallstellen reduzieren — aber keine Einfallstellen beseitigen, die auf ein grundlegendes Geometrieproblem zurückgehen.
Nachdruck (Staudruck): Nach der Füllung wird zusätzliche Schmelze in die Kavität gedrückt, um die volumetrische Schwindung während der Abkühlung des Teils zu kompensieren. Der Nachdruck muss ausreichen, um einen Schmelzefluss durch den Anguss aufrechtzuerhalten, bis der Anguss erstarrt. Die Erhöhung des Nachdrucks ist die erste Reaktion der meisten Verfahrenstechniker — und sie funktioniert, bis zu einem Punkt. Die Grenze ist die Erstarrungszeit des Angusses: Sobald der Anguss erstarrt ist, kann keine zusätzliche Schmelze mehr in die Kavität gelangen, und die Nachspeisung endet unabhängig von der eingestellten Druckhöhe.
Nachdruckzeit: Die Zeit, während der der Nachdruck aufrechterhalten wird. Sie muss lang genug sein, damit der Anguss erstarrt, solange der Nachdruck noch wirkt. Ein Anguss, der erst in der Kühlphase erstarrt (nachdem der Nachdruck abgefallen ist), erlaubt Rückströmung aus der Kavität in den Angusskanal und erzeugt Einfallstellen und Lunker in dicken Querschnitten. Die Nachdruckzeit sollte über eine Angussverschluss-Studie festgelegt werden: Teile bei schrittweise steigenden Nachdruckzeiten (in 1-Sekunden-Schritten) spritzen, jedes Teil wiegen und das Teilegewicht gegen die Nachdruckzeit auftragen. Die Nachdruckzeit, bei der das Teilegewicht ein Plateau erreicht, ist die Angussverschlusszeit — spätere Nachdruckzeiten erhöhen die Zykluszeit ohne Nutzen.
Werkzeugtemperatur: Ein heißeres Werkzeug verzögert die Hautbildung und erlaubt dem Nachdruck, länger auf das Kernmaterial zu wirken, bevor die Haut erstarrt. Eine Erhöhung der Werkzeugtemperatur um 10–20 °C kann die Einfalltiefe um 30–50 % reduzieren — aber auf Kosten einer längeren Kühlzeit. Der Kompromiss muss gegen die Kosten kosmetischer Nacharbeit bewertet werden.
Einspritzgeschwindigkeit: Eine höhere Einspritzgeschwindigkeit bringt heißere Schmelze an die Kavitätsenden (weniger Abkühlung im Angusskanal), was die Füllung dünner Rippen verbessert und das einfallstellen-erzeugende Temperaturgefälle zwischen dicken und dünnen Querschnitten reduziert. Die praktische Grenze ist das Einsetzen von Jetting oder Lufteinschluss bei überhöhten Geschwindigkeiten.
Hebel 3: Material — Schwindung zählt
Jeder Kunststoff schwindet beim Abkühlen. Die volumetrische Schwindung von der Schmelztemperatur auf Raumtemperatur ist eine Materialeigenschaft — und sie variiert über gängige Spritzgießmaterialien um den Faktor vier:
| Material | Volumenschwindung (Schmelze → 25 °C) | Einfallstellen-Neigung |
|---|---|---|
| PP (ungefüllt) | 14–18 % | Sehr hoch |
| HDPE | 15–20 % | Sehr hoch |
| ABS (Standard) | 5–7 % | Mittel |
| PC | 5–6 % | Mittel |
| PC/ABS | 4–6 % | Niedrig bis mittel |
| PA6/66 (ungefüllt) | 8–12 % | Hoch |
| PA6/66 (30 % GF) | 3–5 % | Niedrig |
| PBT (30 % GF) | 3–5 % | Niedrig |
| POM | 10–14 % | Hoch |
| PEEK (ungefüllt) | 6–8 % | Mittel |
| PPS (40 % GF) | 2–4 % | Sehr niedrig |
Wenn Einfallstellen ein dauerhaftes Problem sind und Geometrie- sowie Prozessanpassungen an ihre Grenzen gestoßen sind, kann die Materialwahl der verbleibende Hebel sein. Der Wechsel von einem ungefüllten auf einen glasfaserverstärkten Typ derselben Polymerfamilie reduziert die Schwindung um 50–70 % und verringert entsprechend die Einfalltiefe. Der Kompromiss ist ein höherer Werkzeugverschleiß durch die Glasfasern sowie veränderte mechanische Eigenschaften, die die Konstruktion aufnehmen kann oder nicht.
Hebel 4: Angussposition — Den dicken Querschnitt speisen
Die Angussposition bestimmt, wo der Nachdruck wirkt. Ein Anguss, der direkt in einen dicken Querschnitt speist, liefert den Nachdruck dorthin, wo er am meisten gebraucht wird — an den Übergang vom dicken zum dünnen Querschnitt, an dem die Einfallstelle entsteht. Ein Anguss, der einen dünnen Querschnitt weit entfernt vom dicken Querschnitt speist, erzeugt eine Situation, in der der dünne Querschnitt zuerst erstarrt und den Nachdruck daran hindert, den dicken Querschnitt zu erreichen, der ihn benötigt.
Die Regel: Der Anguss ist so zu legen, dass der Fließweg vom dicken zum dünnen Querschnitt verläuft, nicht vom dünnen zum dicken. Es ist dieselbe Füllmusterregel, die die Angussposition für die allgemeine Teilequalität bestimmt, aber sie hat besondere Relevanz für Einfallstellen — der Anguss muss offen bleiben und Nachdruck in den dicken Querschnitt liefern, bis dieser ausreichend nachgespeist ist.
Moldflow-Analyse zur Validierung
Moldflow-Simulation sagt Einfallstellen-Positionen und deren relative Schwere voraus, bevor Stahl geschnitten wird. Die Simulation berechnet die Abkühlrate an jedem Knoten der Bauteiloberfläche, identifiziert Bereiche, in denen die Abkühlrate niedriger ist als in der Umgebung (Hinweis auf einen dickeren Querschnitt), und sagt die Oberflächenverformung durch unterschiedliche Schwindung voraus. Das Ergebnis ist ein Einfallstellen-Index — eine dimensionslose Zahl von 0 (keine Einfallstelle) bis zu einem materialspezifischen Maximum, das mit der sichtbaren Einfalltiefe korreliert.
Ein Einfallstellen-Index über 0,5 auf einer Klasse-A-Oberfläche erzeugt wahrscheinlich einen sichtbaren Fehler. Werte unter 0,3 liegen in der Regel unterhalb der Nachweisgrenze unter Standard-Prüfbeleuchtung.
Die Simulation erlaubt dem Konstrukteur, geometrische Gegenmaßnahmen zu prüfen — Reduktion der Domwand, zusätzliche Aussparung, Ersatz durch Rippen —, bevor er sich auf den Werkzeugstahl festlegt. Eine DFM-Prüfung, die eine Moldflow-Analyse mit Einfallstellen-Vorhersage einschließt, identifiziert typischerweise 80–90 % der Einfallstellen-Positionen, die beim Werkzeugmuster Aufmerksamkeit erfordern.
Wann eine Einfallstelle akzeptabel ist
Nicht jede Einfallstelle ist Ausschuss. Die Zulässigkeit hängt von der kosmetischen Klasse der Oberfläche ab:
| Kosmetische Klasse | Einfallstellen-Zulässigkeit | Typische Teilearten |
|---|---|---|
| Klasse A (sichtbar, kritisch) | Keine sichtbar unter 800 Lux aus jedem Winkel | Automobil-Innenraumverkleidungen, Gehäuse von Unterhaltungselektronik, Blenden von Hausgeräten |
| Klasse B (sichtbar, unkritisch) | ≤0,02 mm Tiefe über ≤8 mm Durchmesser, bei 500 mm Abstand nicht sichtbar | Innenabdeckungen, Gehäuse von Industrieausrüstung, funktionale Umschließungen |
| Klasse C (nicht sichtbar oder verdeckt) | ≤0,05 mm Tiefe, Textur kann leichte Einfallstellen maskieren | Unterseiten, interne Halterungen, mit Etiketten oder Overlays abgedeckte Teile |
| Funktional (keine kosmetische Anforderung) | Jede Tiefe, die die mechanische Funktion nicht beeinträchtigt | Interne Strukturbauteile, in ein größeres System eingebaute Teile |
Die entscheidende Frage bei der DFM-Prüfung lautet: Welche Flächen sind Klasse A, und gibt es dicke Merkmale auf der gegenüberliegenden Seite dieser Flächen? Wenn beides zutrifft, muss die Dom- oder Rippenkonstruktion vor dem Werkzeugbau überarbeitet werden — denn Prozessanpassungen allein können eine Einfallstelle nicht beseitigen, die durch ein Rippen-zu-Wand-Verhältnis von 1,3× entsteht.
Der Qualitätsingenieur, der mit einfalldenden Kosmetikgehäusen begonnen hatte, ging schließlich die Ursache an: Die Domwand wurde von 2,8 mm auf 1,3 mm reduziert (0,6× der 2,2 mm Nennwand), an jeder Dombasis wurde eine 1,0 mm tiefe Aussparung ergänzt, und die Dome wurden mit drei 1,0 mm dicken Rippen statt einer durchgehenden Domwand an die Bauteilwand angebunden. Das überarbeitete Werkzeug produzierte Teile ohne sichtbare Einfallstellen an den Dompositionen unter 800-Lux-Prüfung. Die Zykluszeit kehrte auf 32 Sekunden zurück. Der Nachdruck wurde auf 70 MPa reduziert. Die Teilekosten kehrten zum ursprünglichen Angebotspreis zurück.
Einfallstellen sind kein Spritzgießproblem, das zufällig auf der Oberfläche sichtbar wird. Sie sind ein Konstruktionsproblem, das der Spritzgießprozess sichtbar macht. Korrigieren Sie zuerst die Geometrie, dann optimieren Sie den Prozess.