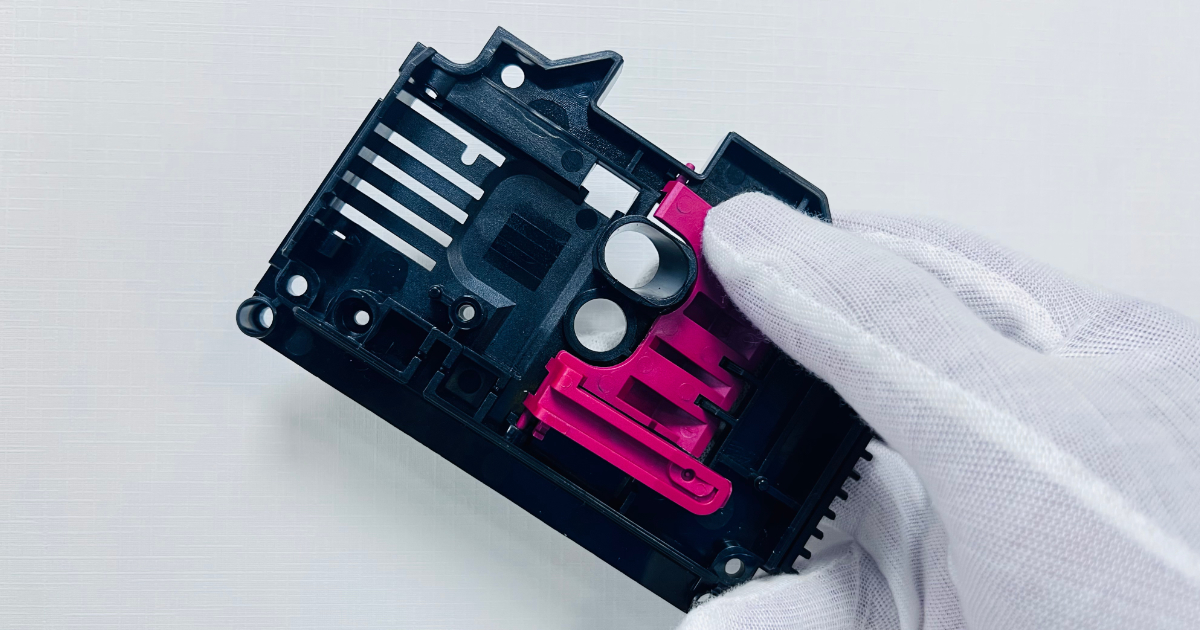
Schnappverbindungen für Spritzgussteile — Berechnung, Materialien und Fehlermodi
Eine Schnappverbindung ist ein mechanisches Verbindungselement, das vollständig aus dem Teilwerkstoff gebildet wird — keine Schrauben, keine Klebstoffe, keine separaten Clips. Das Teil wird mit einem integrierten Balken oder einer Lasche konstruiert, die beim Fügen ausgelenkt wird und in eine verriegelte Position zurückschnappt. Wenn es funktioniert, erfolgt die Montage sofort, werkzeuglos und dauerhaft. Wenn es versagt, bricht der Balken, die Baugruppe klappert, oder die Schnappverbindung verliert nach einigen Fügezyklen die Haltekraft.
Schnappverbindungen gehören zu den effizientesten Elementen im Design von Kunststoffteilen — aber nur, wenn Geometrie, Material und Werkzeugkonstruktion zusammenpassen. Dieser Leitfaden behandelt die drei Haupttypen von Schnappverbindungen, die Konstruktionsberechnungen, die die Balkenlebensdauer bestimmen, die Materialauswahl für Schnappverbindungen und die werkzeugbaulichen Konsequenzen der gewählten Schnappgeometrie.
Drei Arten von Schnappverbindungen
1. Kragarm-Schnappverbindung
Die Kragarm-Schnappverbindung ist der häufigste Typ — ein Balken, der von der Teilwand absteht und am freien Ende einen Haken oder eine Rastnase trägt. Beim Fügen biegt sich der Balken, damit die Rastnase das Gegenstück passiert, und schnappt dann in die verriegelte Position zurück.
Konstruktionsparameter:
- Balkenlänge (L): Der Abstand von der Balkenwurzel bis zur Eingriffsfläche
- Balkendicke (h): Die Abmessung in Auslenkungsrichtung
- Balkenbreite (b): Die Abmessung senkrecht zur Auslenkung
- Auslenkung (y): Wie weit die Balkenspitze bewegt werden muss, um ein- oder auszurasten
- Hinterschneidungstiefe: Die Höhe der Rastnase, die das Gegenstück hält
Die maßgebende Gleichung für eine Kragarm-Schnappverbindung mit Rechteckquerschnitt:
Maximale Dehnung an der Balkenwurzel während der Auslenkung:
ε = (1,5 × y × h) ÷ L²
Wobei:
- ε = Dehnung an der Balkenwurzel (muss unter der zulässigen Dehnung des Materials liegen)
- y = erforderliche Auslenkung an der Balkenspitze (mm)
- h = Balkendicke (mm)
- L = Balkenlänge (mm)
Was das aussagt: Um die Dehnung zu reduzieren (und die Lebensdauer der Schnappverbindung zu erhöhen), verlängern Sie den Balken oder reduzieren Sie die Balkendicke. Eine Verdopplung der Balkenlänge reduziert die Dehnung auf ein Viertel. Eine Halbierung der Balkendicke halbiert die Dehnung.
Konstruktionsgrenzen für einen Rechteck-Kragarm:
| Parameter | Richtwert |
|---|---|
| Balkenlänge (L) | 5–10× Balkendicke für eine Standard-Schnappverbindung; 3–5× für eine steife Schnappverbindung |
| Balkendicke (h) | 1,0–3,0 mm typisch |
| Auslenkung (y) | Maximal 0,5–1,5 mm für die meisten Materialien |
| Verjüngung | 0,5°–1° pro Seite entlang der Balkenlänge (verbessert die Spannungsverteilung) |
| Wurzelradius | Mindestens 0,5 mm an der Balkenbasis; 1,0 mm bevorzugt |
Verjüngte Kragarm-Schnappverbindungen verteilen die Dehnung gleichmäßiger entlang der Balkenlänge als Balken mit konstantem Querschnitt. Statt die gesamte Dehnung an der Wurzel zu konzentrieren, verteilt die Verjüngung die Dehnung über das mittlere Drittel des Balkens — das erhöht die Ermüdungslebensdauer bei gleicher Auslenkung. Ein Balken, der von voller Dicke an der Wurzel auf 50 % Dicke an der Spitze verjüngt, reduziert die Spitzendehnung um etwa 30 % im Vergleich zu einem Balken mit konstantem Querschnitt gleicher Länge.
2. Ring-Schnappverbindung (zylindrisch)
Eine Ring-Schnappverbindung ist ein durchgehender Materialring um ein zylindrisches Teil — eine Kappe, ein Deckel, eine Steckerhülse. Der Ring lenkt beim Fügen radial nach außen (oder nach innen) aus und schnappt in eine Gegenringnut. Der gesamte Umfang trägt zur Halterung bei.
Konstruktionsparameter:
- Ringdurchmesser: Typisch 10–60 mm
- Ringquerschnitt: Rechteckig oder halbkreisförmig
- Übermaß: 0,2–0,6 mm pro Seite (radial); 0,3–1,0 mm bei größeren Durchmessern
- Fügewinkel: 20°–30° zur Achse (ein flacher Winkel erleichtert die Montage)
- Haltewinkel: 45°–90° zur Achse (ein steilerer Winkel widersteht dem Abziehen)
Wann Ring, wann Kragarm:
- Ring: zylindrische Teile, Kappen, Steckverbinder, durchgehende Dichtung erforderlich, gleichmäßige Haltekraft über den gesamten Umfang
- Kragarm: flache Platten, Gehäuse, einseitiger Zugang, lokale Halterung
Hinweise zur Konstruktion von Ring-Schnappverbindungen:
- Der Ring entsteht durch eine Hinterschneidung auf der Kernseite — typischerweise sind ein Schrägauswerfer oder ein Kollabierkern zum Entformen erforderlich. Ein einfaches Zweiplattenwerkzeug kann eine Ringschnappverbindung ohne Mechanik nicht entformen.
- Geteilte Ringe (ein Ring mit einem oder mehreren Spalten) lassen sich ohne Schrägauswerfer entformen, wenn der Spalt mit der Trennebene übereinstimmt und die Ringsegmente beim Auswerfen nach innen federn können.
- Gegenringnuten werden in der Kavität geformt und erfordern keine besondere Werkzeugmechanik — nur der Schnappring selbst ist eine Hinterschneidung.
3. Torsions-Schnappverbindung
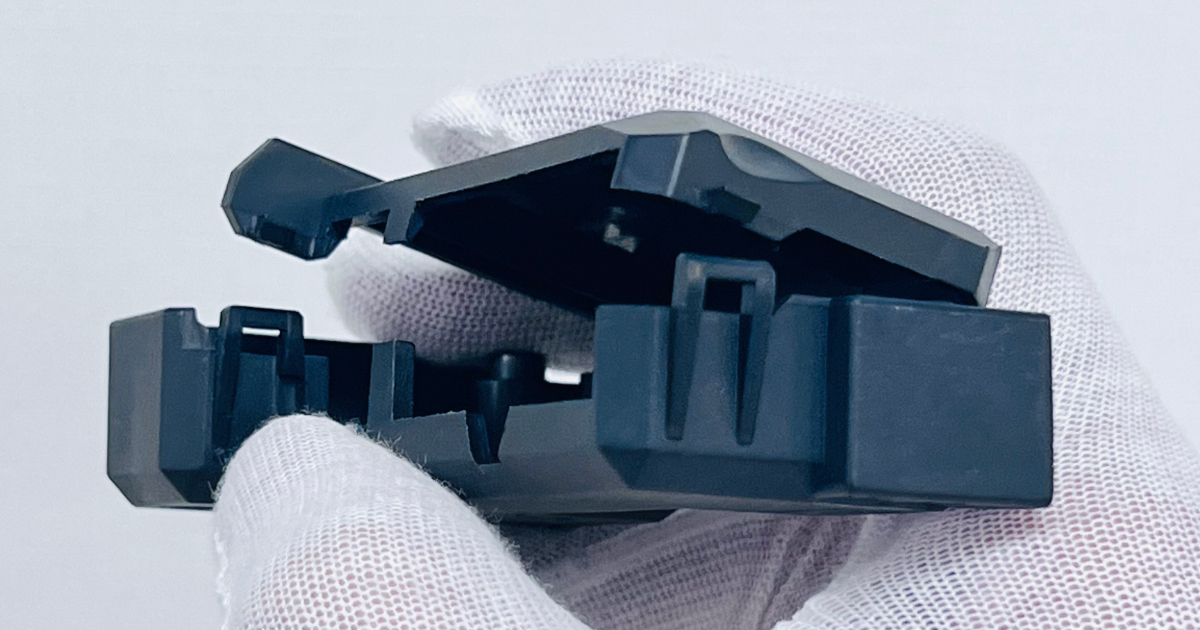
Wann einsetzen:
- Das Schnappelement muss in einer Richtung senkrecht zur verfügbaren Balkenlänge auslenken
- Platzbeschränkungen verhindern einen Kragarm ausreichender Länge
- Die Haltekraft ist rotatorisch statt linear
Konstruktionsprinzip: Der Torsionsbalken ist typischerweise ein dünner, breiter Querschnitt — breit in der Ebene senkrecht zur Verdrehachse, dünn in der Verdrehebene. Dicke (t) und Breite (w) bestimmen die Torsionssteifigkeit: Steifigkeit ∝ w × t³.
Torsions-Schnappverbindungen sind seltener als Kragarme, weil sie eine komplexere Werkzeuggeometrie erfordern — der Balken muss mit einer Trennebene geformt werden, die das Entformen der Verdrehachse erlaubt. Sie werden typischerweise dort eingesetzt, wo ein Kragarm geometrisch unmöglich ist.
Materialauswahl für Schnappverbindungen
Nicht alle Kunststoffe eignen sich für Schnappverbindungen. Die entscheidende Materialeigenschaft ist die zulässige Dehnung — wie weit sich das Material dehnen kann, bevor es fließt oder bricht. Ein Material mit hoher Dehnung an der Streckgrenze kann weiter auslenken, ohne bleibend verformt zu werden. Ein Material mit hoher Ermüdungsfestigkeit übersteht mehr Fügezyklen.
Zulässige Dehnung nach Material
| Material | Dehnung an der Streckgrenze (%) | Empfohlene zulässige Dehnung (%) | Eignung für Schnappverbindungen |
|---|---|---|---|
| ABS | 2,5–3,5 | 1,0–1,5 | Sehr gut — das Standardmaterial für Schnappverbindungen |
| PC | 6,0–7,0 | 2,0–3,0 | Gut für einzelne Schnappverbindungen; schlechte Ermüdung; kerbempfindlich |
| PC/ABS | 4,0–5,0 | 1,5–2,0 | Sehr gut — bessere Ermüdung als PC, höhere Festigkeit als ABS |
| PA66 (unverstärkt, konditioniert) | 25–40 | 3,0–4,0 | Sehr gut — ändert sich jedoch mit dem Feuchtegehalt |
| PA66-GF30 | 2,5–3,5 | 1,0–1,5 | Gute Festigkeit; reduzierte Dehnung durch Glasfaser |
| POM | 8,0–12,0 | 2,0–3,0 | Sehr gut — hohe Elastizität, gute Ermüdung; für integrale Blattfedern verwendet |
| PP | 8,0–12,0 | 3,0–4,0 | Gut für Schnappverbindungen mit geringer Haltekraft; niedrige Steifigkeit begrenzt die Haltekraft |
| TPE (Shore A 60–80) | > 50 | > 20 | Elastische Verformung — Schnappverbindungen, die zum Dehnen ausgelegt sind |
| PBT-GF30 | 2,0–3,0 | 0,7–1,0 | Eingeschränkt; geringe Dehnung, spröde bei niedriger Temperatur |
Warum PC eine schlechte Ermüdung für Schnappverbindungen hat: Die hohe Dehnung an der Streckgrenze von Polycarbonat suggeriert gute Schnappverbindungen, aber PC ist kerbempfindlich — die scharfe Ecke an der Wurzel der Schnappverbindung konzentriert Spannung, und PC leitet unter zyklischer Belastung an Spannungsspitzen Risse ein. Eine PC-Schnappverbindung, die 5 Fügevorgänge übersteht, kann beim 50. versagen. Für Anwendungen mit wiederholtem Fügen und Trennen ist PC/ABS oder POM die bessere Wahl.
Warum PA66 vom Feuchtegehalt abhängt: PA66 im trockenen Zustand ist steif und relativ spröde — die zulässige Dehnung liegt bei etwa 2 %. Nach der Konditionierung auf Umgebungsfeuchte (2,5 % Feuchtegehalt) plastifiziert das Material, und die zulässige Dehnung steigt auf 4 % oder mehr. Wenn Ihre Schnappverbindung am ersten Tag funktionieren muss (trockenes Teil, erste Montage) und über Jahre halten soll (konditioniert), konstruieren Sie auf die zulässige Dehnung im trockenen Zustand und akzeptieren Sie den zusätzlichen Sicherheitsfaktor im konditionierten Zustand.
Konstruktionsregeln für zuverlässige Schnappverbindungen
1. Wurzel verrunden
Die Balkenwurzel ist die Zone mit der höchsten Spannung. Eine scharfe Ecke an der Wurzel konzentriert Spannung und leitet Risse ein. Ein Wurzelradius von mindestens 0,5 mm — idealerweise 1,0 mm oder 0,5× Balkendicke, je nachdem, welcher Wert größer ist — verteilt die Spannung und verbessert die Ermüdungslebensdauer um 50–100 % gegenüber einer scharfen Ecke.
2. Bindenähte durch den Balken vermeiden
Wenn die Angusslage dazu führt, dass die Bindenah (dort, wo zwei Schmelzefronten aufeinandertreffen) auf den Schnappbalken fällt, bricht der Balken an der Bindenah — unabhängig davon, wie gut der Rest des Teils konstruiert ist. Legen Sie die Angusslage so fest, dass Bindenähte in Schnappelementen vermieden werden. Ist eine Bindenah durch den Balken unvermeidbar, erhöhen Sie die Balkenabmessungen um 20–30 %, um die reduzierte Festigkeit an der Bindenah zu kompensieren.
3. Auslenkanschlag konstruieren
Der Schnappbalken darf nie über seine zulässige Dehnung hinaus ausgelenkt werden. Ein Auslenkanschlag — ein physisches Element, das den Balkenweg begrenzt — verhindert Überdehnung beim Fügen. Der Anschlag sollte den Balken oder das Gegenstück berühren, bevor der Balken die maximale Dehnung erreicht. Es ist ein Konstruktionselement für 0,00 $, das den häufigsten Fehlermodus von Schnappverbindungen verhindert.
4. Formschwindung berücksichtigen
Die Balkenabmessungen im Werkzeug sind nicht die Balkenabmessungen im Teil. Der Werkzeugstahl wird um den Schwindungsfaktor überdimensioniert gefertigt — typischerweise 0,5–2,5 % je nach Material. Ist die Balkendicke im CAD-Modell mit 1,5 mm konstruiert, erzeugt die Werkzeugkavität einen 1,5 mm dicken Balken. Der Wurzelradius des Balkens, die Rastgeometrie und das Übermaß zum Gegenstück müssen jedoch alle die Abmessungen im gespritzten Zustand berücksichtigen — einschließlich des Toleranzbands.
5. Die Angusslage ist bei Schnappverbindungen entscheidend
Die molekulare Orientierung des Materials am Schnappbalken beeinflusst seine Festigkeit. Kunststoff, der entlang der Balkenlänge fließt, richtet die Polymerketten parallel zum Balken aus — das erhöht die Biegefestigkeit. Kunststoff, der quer zum Balken fließt, richtet die Ketten senkrecht zur Biegerichtung aus — das reduziert die Festigkeit. Positionieren Sie den Anguss nach Möglichkeit so, dass die Schmelze entlang des Balkens fließt, nicht quer dazu.
Werkzeugbauliche Konsequenzen
Jede Schnappverbindung erzeugt eine Hinterschneidung. Die Hinterschneidung muss entformt werden, bevor das Teil ausgeworfen werden kann. Wie sie entformt wird, bestimmt die Werkzeugkosten.
| Schnapptyp | Lage der Hinterschneidung | Werkzeugmechanik | Kostenaufschlag |
|---|---|---|---|
| Externer Kragarm (Trennebene) | Am Teilrand, in der Ebene der Werkzeugöffnung | Keine — durch Öffnen der Kavität entformt | $0 |
| Externer Kragarm (Seitenwand) | An einer Seitenwand, senkrecht zur Werkzeugöffnung | Seitenbewegung (Schieber) | $1.000–$2.500 |
| Interner Kragarm | Im Teil, nach innen ragend | Schrägauswerfer | $800–$1.500 |
| Ring (geschlossener Ring) | Innere oder äußere Ringhinterschneidung | Schrägauswerfer oder Kollabierkern | $1.500–$5.000 |
Konstruktionsstrategien zur Vermeidung von Werkzeugmechanik:
- Schnappbalken in die Trennebene legen — der Balken wird zur Hälfte im Kern, zur Hälfte in der Kavität geformt und entformt beim Öffnen des Werkzeugs
- Fenster-Schnappverbindung verwenden — ein Loch in die Seitenwand schneiden und von außen durch die Öffnung einrasten; das Loch wird durch einen Kernstift geformt (keine Mechanik)
- Geteilte Ring-Schnappverbindungen verwenden — der Spalt erlaubt dem Ring, beim Auswerfen zu federn
- Interne Kragarme durch externe ersetzen — das Teil so umkonstruieren, dass die Schnappverbindung außen liegt
Häufige Fehlermodi
| Fehlermodus | Ursache | Vorbeugung |
|---|---|---|
| Balkenbruch bei der ersten Montage | Dehnung überschreitet die Dehnung an der Streckgrenze; scharfe Wurzelecke | Balkenlänge erhöhen oder Dicke reduzieren; Wurzelradius ergänzen; Toleranzkette im ungünstigsten Fall prüfen |
| Rissbildung am Balken nach wiederholter Montage | Ermüdung — zyklische Dehnung überschreitet die Dauerfestigkeit | Zulässige Dehnung reduzieren; Material mit besserer Ermüdungsfestigkeit wählen (POM statt PC) |
| Schnappverbindung verliert mit der Zeit die Haltekraft | Kriechen — Material entspannt unter Dauerlast | Dauerdehnung reduzieren; Material mit geringerem Kriechen wählen (PA66-GF30 statt PP) |
| Versagen bei niedriger Temperatur | Material spröde unterhalb Tg oder bei kalter Temperatur | Material mit ausreichender Schlagzähigkeit bei der niedrigsten Einsatztemperatur wählen |
| Balkenbruch neben der Bindenah | Bindenahschwäche im Schnappbereich | Anguss verlegen, damit die Bindenah vom Schnappbalken fernbleibt |
| Schnappverbindung rastet ein, klappert aber | Toleranzkette — Übermaß unzureichend bei Min.-Material / Max.-Gegenstück | Übermaß erhöhen; sekundäres Halteelement ergänzen |
Häufig gestellte Fragen
Wie oft lässt sich eine Schnappverbindung montieren und demontieren?
Bei einer korrekt konstruierten Schnappverbindung in ABS oder PC/ABS sind 10–20 Zyklen Standard, bevor die Haltekraft merklich nachlässt. Mit POM sind 50–100 Zyklen erreichbar. Bei TPE-umspritzten Schnappverbindungen sind es Hunderte Zyklen. Die Spezifikation sollte in der Konstruktionsphase festgelegt werden — „diese Schnappverbindung muss 15 Montagezyklen ohne einen Verlust der Haltekraft von mehr als 10 % überstehen" — und an Serienteilen durch physikalische Prüfung validiert werden.
Lässt sich eine Schnappverbindung an einem bestehenden Werkzeug ergänzen?
Das Ergänzen einer Schnappverbindung an einem bestehenden Werkzeug erfordert in der Regel eine zusätzliche Seitenbewegung oder einen Schrägauswerfer — das heißt spanende Bearbeitung in den vorhandenen Werkzeugstahl. Das ist möglich, wenn das Werkzeug an der Änderungsstelle ausreichend Stahlstärke aufweist und die Änderung bestehende Elemente nicht beeinträchtigt. Die Kosten liegen typischerweise bei $1.500–$4.000, je nach erforderlicher Mechanik. Es ist immer günstiger, die Schnappverbindung bereits im ursprünglichen Werkzeugkonzept vorzusehen.
Wie klein darf eine Schnappverbindung an kleinen Teilen sein?
Eine Kragarm-Schnappverbindung mit 3 mm Länge × 1 mm Dicke × 2 mm Breite ist in den meisten technischen Kunststoffen realisierbar. Unterhalb dieser Abmessungen ist die für den Eingriff erforderliche absolute Auslenkung möglicherweise nicht erreichbar, ohne die zulässige Dehnung des Materials zu überschreiten. Mikro-Schnappverbindungen in Medizinprodukten können kleiner werden, erfordern aber eine enge Prozessführung und materialspezifische Validierung.
Wie validiert man eine Schnappverbindungskonstruktion, bevor Stahl geschnitten wird?
Fließanalyse mit Verzugssimulation und FEA an der Schnappgeometrie unter den ungünstigsten Toleranzbedingungen. Prototyp-Schnappverbindungen lassen sich für physikalische Tests aus Plattenmaterial fräsen, wenn die Konstruktion nicht erprobt ist. Bei kritischen Schnappverbindungen (Sicherheit, Medizin, Automotive) ist ein Prototypenwerkzeug aus Aluminium mit der Schnappgeometrie die zuverlässigste Validierung vor der Serie — es liefert echte gespritzte Teile mit echten Materialeigenschaften und echter molekularer Orientierung.
Eine gut konstruierte Schnappverbindung ist berechnet, nicht geraten. Die Balkenabmessungen ergeben sich aus der zulässigen Dehnung des Materials. Die Wurzel ist verrundet. Der Anguss ist so gelegt, dass die Bindenah fernbleibt. Die Werkzeugmechanik wird vor der Werkzeugbestellung festgelegt, nicht erst im Konstruktionsreview des Werkzeugs entdeckt. Wenn das alles erledigt ist, funktioniert die Schnappverbindung — leise, zuverlässig, tausendmal.