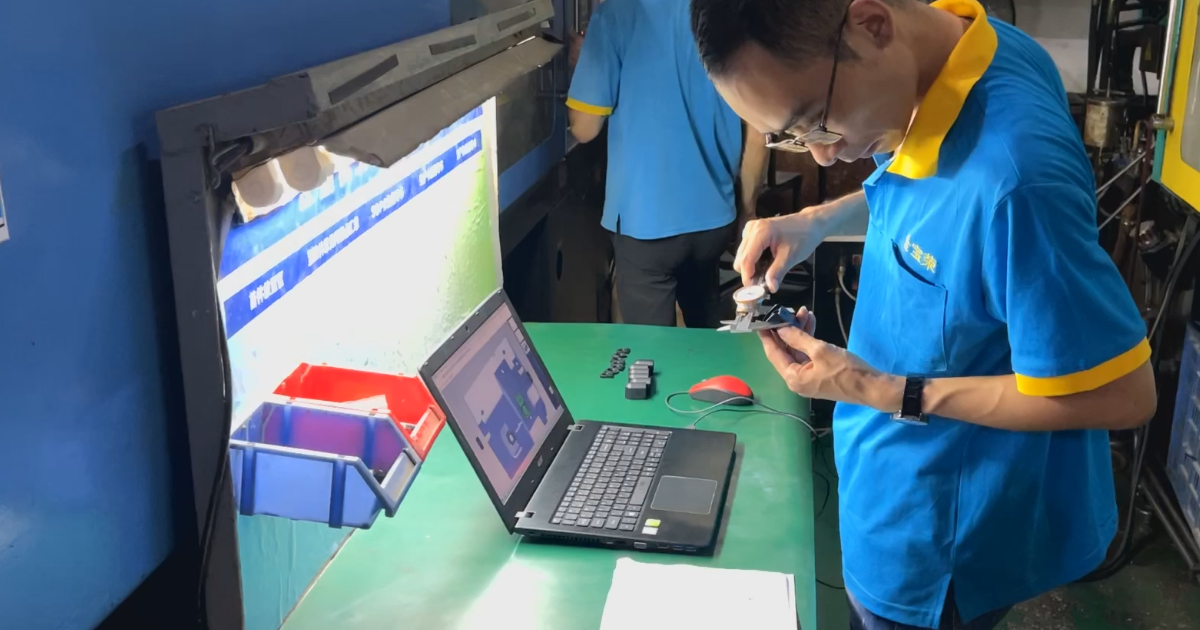
Qualitätskontrolle im Spritzguss — KMG, SPC und Prüf-Workflow
Ein Einkäufer erhält eine Lieferung von 10.000 Spritzgussteilen. Der Maßbericht sagt, dass alles innerhalb der Toleranz liegt. Der Sichtprüfbericht sagt, dass keine Fehler gefunden wurden. Das Konformitätszertifikat ist unterschrieben und datiert.
Drei Wochen später steht die Montagelinie. Die Teile passen nicht. Der Maßbericht — so stellt sich heraus — hatte fünf Teile aus einer Kavität eines Achtfach-Werkzeugs gemessen. Die anderen sieben Kavitäten liefen an einem kritischen Dom 0,15 mm über Nennmaß. Der Bericht war nicht falsch. Er war unvollständig. Der Einkäufer wusste nicht, was er verlangen sollte, also lieferte der Lieferant, was verlangt wurde: einen Bericht, irgendeinen Bericht, mit „bestanden" darauf.
Qualitätskontrolle im Spritzguss handelt nicht vom Zertifikat. Sie handelt von den Daten hinter dem Zertifikat — was gemessen wurde, wie viele Teile gemessen wurden, wann sie gemessen wurden und was die Messungen tatsächlich aussagen. Dieser Leitfaden geht den Prüfablauf durch, den ein kompetenter Verarbeiter bei jedem Produktionsauftrag fährt, und was ein Einkäufer in jeder Stufe erwarten sollte.
1. Der fünfstufige Prüfablauf
Ein Produktionsauftrag durchläuft in einem qualitätsgemanagten Spritzgussbetrieb fünf Prüfschleusen. Jede Schleuse erzeugt Dokumentation. Wird eine Schleuse übersprungen, ist die Dokumentation der nachfolgenden Schleusen nicht belastbar.
Stufe 1 — Eingangsprüfung des Materials
Bevor Material in die Maschine gelangt, wird die Harzcharge gegen die Bestellung und die Materialspezifikation verifiziert.
Was passiert: Das eingehende Harz wird auf die richtige Type geprüft (z. B. PA66-GF30, nicht PA6-GF30), auf den richtigen Lieferanten und die richtige Chargennummer. Bei hygroskopischen Materialien (PA, PC, PET) kann eine Feuchtemessung an einer Stichprobe erfolgen. Das Materialzeugnis des Harzlieferanten wird zur Rückverfolgbarkeit abgelegt.
Erzeugte Dokumentation: Materialeingangsprotokoll mit Chargennummer, Lieferantenname, Typenverifikation und Feuchtemessergebnis (falls zutreffend).
Was der Einkäufer sehen sollte: Die Chargennummer auf dem Materialzeugnis sollte sich vorwärts auf jede Lieferung von Fertigteilen zurückverfolgen lassen, die aus dieser Charge gefertigt wurde. Wer fragt „welche Harzcharge wurde für die Teile in Lieferung #247 verwendet?" und vom Lieferanten in unter fünf Minuten keine Antwort erhält, hat es mit einem Rückverfolgbarkeitssystem zu tun, das nicht existiert.
Stufe 2 — Erstmusterprüfung
Die ersten Schüsse des Produktionslaufs — nachdem der Prozess stabil ist — werden für eine vollständige Maßprüfung gezogen. Das ist die wichtigste Prüfschleuse, weil sie belegt, dass Werkzeug, Material und Prozessparameter Teile erzeugen, die der Zeichnung entsprechen, bevor der Lauf weiterläuft.
Was passiert: Typischerweise werden 3–5 Schüsse genommen, sobald der Prozess den Beharrungszustand erreicht (stabile Massetemperatur, konstante Füllzeit, konstanter Restpolster). Jedes Maß der Zeichnung wird gemessen und gegen Nennmaß und Toleranz aufgezeichnet. Bei Mehrfachwerkzeugen werden Teile jeder Kavität getrennt gemessen — die Streuung von Kavität zu Kavität wird dokumentiert.
Erzeugte Dokumentation: Erstmusterprüfbericht. Das ist eine Maß-für-Maß-Tabelle mit Zeichnungsangabe, Nennwert, oberer und unterer Toleranz sowie Messwerten je Kavität.
Was der Einkäufer sehen sollte: Der FAI-Bericht sollte zeigen, aus welcher Kavität jede Messung stammt. Eine einzelne Messspalte mit der Bezeichnung „Muster Nr. 1" ohne Kavitätszuordnung ist ein Warnsignal — der Lieferant weiß entweder nicht, welche Kavität welches Teil erzeugt hat, oder er hat nur eine Kavität gemessen und stellt die Daten als repräsentativ für alle Kavitäten dar.
Stufe 3 — In-Prozess-Prüfung
Während des Produktionslaufs werden Teile in definierten Intervallen für laufende Maß- und Sichtprüfungen gezogen. Das fängt Prozessdrift ab — ein Maß, das bei der Erstbemusterung in der Toleranz lag und sich in Richtung Grenze bewegt hat, weil sich die Werkzeugtemperatur stabilisiert hat, die Materialcharge streut oder eine Kavität zu verschleißen beginnt.
Was passiert: In Intervallen, die der Control Plan definiert (typisch alle 2–4 Stunden oder alle N Schuss), zieht der Bediener 1–3 Schüsse aus jeder Kavität. Kritische Maße — nicht alle Maße, sondern die 3–8, die für Fügung und Funktion am wichtigsten sind — werden gemessen und auf einer Regelkarte aufgezeichnet.
Erzeugte Dokumentation: In-Prozess-Prüfprotokolle mit Regelkarten (X-quer und R oder Einzelwert und gleitende Spannweite) für die kritischen Maße.
Was der Einkäufer sehen sollte: Die Regelkarte sollte Datenpunkte über die Zeit mit Eingriffsgrenzen zeigen. Eine flache Linie auf Nennmaß ohne Streuung ist nicht gut — sie bedeutet, dass niemand tatsächlich misst. Echte Messdaten streuen.
Stufe 4 — Endprüfung
Nach Abschluss des Produktionslaufs und vor dem Verpacken beprobt eine Endprüfung die fertigen Teile auf Maße, Sicht und Funktion.
Was passiert: Die Stichprobe wird nach einem AQL-Stichprobenplan gezogen (Acceptable Quality Limit) — typisch AQL 1,0 oder 0,65 für kritische Fehler, AQL 2,5 oder 4,0 für Nebenfehler. Der Stichprobenumfang hängt vom Losumfang ab. Ein Los von 3.200–10.000 Teilen bei AQL 1,0 verlangt 125 geprüfte Teile, mit maximal 3 zulässigen fehlerhaften Teilen.
Erzeugte Dokumentation: Endprüfbericht mit AQL-Stichprobenplan, Fehlerklassifizierung (kritisch/Haupt/Neben), geprüften Mengen, gefundenen Fehlern je Kategorie und Annahme- oder Rückweiseentscheidung.
Was der Einkäufer sehen sollte: AQL-Niveau und Stichprobenumfang sollten ausdrücklich genannt sein. Ein Bericht, der bei einem Los von 5.000 Teilen „100 % geprüft — keine Fehler" sagt, ist falsch. Niemand prüft 5.000 Teile zu 100 %, es sei denn, die Teile sind mehr wert als die Prüfarbeit.
Stufe 5 — Vorsendungsprüfung (Pre-Shipment Inspection)
Eine abschließende Verifikation, bevor die Teile in den Versandcontainer geladen werden. Das ist typischerweise der letzte Kontrollpunkt und derjenige, der der Wareneingangsprüfung des Einkäufers am nächsten liegt.
Was passiert: Die Stichprobe wird aus den verpackten Kartons gezogen — nicht aus der Produktionslinie —, um zu verifizieren, dass die versandten Teile den freigegebenen Mustern und der Verpackungsspezifikation entsprechen. Maße können an einer Teilmenge geprüft werden. Verpackungsqualität, Kennzeichnung und Menge je Karton werden verifiziert.
Erzeugte Dokumentation: Vorsendungs-Prüfbericht, Packliste mit Inhalten je Karton.
2. Einen KMG-Bericht lesen
Eine Koordinatenmessmaschine tastet die Teilemaße mit einem Taster ab, indem sie die X-, Y- und Z-Koordinaten definierter Punkte auf der Teileoberfläche aufzeichnet. Das Ergebnis ist ein Bericht, der jedes gemessene Maß, den Nennwert, die obere und untere Toleranzgrenze, den tatsächlichen Messwert und die Abweichung auflistet.
Was ein guter KMG-Bericht Ihnen sagt:
- Teilenummer, Revisionsstand und Zeichnungsnummer — damit Sie wissen, welche Version gemessen wurde.
- Messdatum und verwendetes Messmittel — Rückführbarkeit auf ein kalibriertes Messmittel.
- Je Maß: der Messwert, die Abweichung vom Nennmaß und ob innerhalb oder außerhalb der Toleranz.
- Kavitätszuordnung — jede Kavität getrennt gemessen und berichtet.
- Die Referenz des KMG-Programms — damit dieselbe Messroutine auf künftigen Losen wiederholt werden kann.
Worauf zu achten ist:
- Alle Maße in der Toleranz, aber einseitig ausgerichtet. Wenn jedes kritische Maß +0,05 vom Nennmaß entfernt liegt (innerhalb einer Toleranz von ±0,10), läuft der Prozess an einem Rand des Toleranzbandes. Eine leichte Materialschwankung oder Werkzeugverschleiß schiebt ihn aus der Toleranz. Das ist kein Bericht, den man ohne Diskussion annimmt — es ist ein Bericht, der sagt: „Wir müssen den Prozess auf Mitte stellen."
- Ein Maß außerhalb, alles andere perfekt. Sind 25 Maße innerhalb der Toleranz und eines um 0,02 mm außerhalb, braucht das Werkzeug möglicherweise eine kleine Korrektur — oder die Zeichentoleranz auf diesem Maß ist für Material und Geometrie unrealistisch eng. So oder so hat der Bericht seine Aufgabe erfüllt, indem er das Problem vor dem Versand sichtbar gemacht hat.
- Gar kein Bericht. Der Einkäufer fordert einen KMG-Bericht an und erhält eine einseitige Zusammenfassung mit dem Satz „alle Maße in der Toleranz" ohne Messwerte. Das ist kein KMG-Bericht. Es ist eine Zusicherung auf Papier, und sie ist wertlos.
3. SPC-Daten verstehen
Statistische Prozesslenkung nutzt Regelkarten, um normale Prozessstreuung (Common Cause — immer vorhanden) von ungewöhnlicher Streuung (Special Cause — etwas hat sich geändert und muss untersucht werden) zu unterscheiden.
Die zwei gebräuchlichsten Regelkarten im Spritzguss:
X-quer- und R-Karte: Je Prüfintervall wird eine kleine Stichprobe (typisch 3–5 Teile) gemessen. Mittelwert (X-quer) und Spannweite (R) jeder Stichprobe werden eingetragen. Die X-quer-Karte zeigt, ob der Prozessmittelwert stabil ist. Die R-Karte zeigt, ob die Streuung innerhalb der Stichprobe stabil ist. Eine Verschiebung der X-quer-Karte ohne entsprechende Verschiebung in R bedeutet, dass sich der Prozessmittelwert verschoben hat — möglicherweise eine Änderung der Werkzeugtemperatur, eine Verschiebung der Materialviskosität oder eine beginnende Kavitätsabnutzung. Eine Verschiebung in R ohne X-quer bedeutet, dass die Streuung zugenommen hat — möglicherweise inkonsistentes Nachdrücken, Verschleiß des Rückstromsperrings oder Streuung der Materialfeuchte.
Einzelwert- und gleitende-Spannweite-Karte (I-MR): Wird verwendet, wenn je Prüfintervall nur eine Messung anfällt. Die Einzelwertkarte trägt jede Messung ein. Die gleitende-Spannweite-Karte trägt die absolute Differenz zwischen aufeinanderfolgenden Messungen ein. I-MR-Karten sind im Spritzguss üblich für Maße, die langsam zu messen sind — KMG-Messungen, bei denen jeder Datenpunkt 5–10 Minuten braucht.
Was ein Einkäufer fragen sollte:
- „Welchen Cpk halten Sie auf den kritischen Maßen?" Cpk ≥ 1,33 ist die Standardantwort für einen fähigen Prozess. Cpk ≥ 1,67 ist die Erwartung in Automotive und Medizintechnik. Kann der Lieferant keinen Cpk-Wert nennen, fährt er kein SPC — er misst Teile und legt die Daten ab, ohne sie auszuwerten.
- „Zeigen Sie mir die letzten drei Produktionsläufe für dieses Teil." Prozessfähigkeit ist keine Einmalmessung. Ein Cpk von 1,67 in einem Lauf und 0,95 in den beiden folgenden bedeutet, dass der Prozess nicht stabil ist — unabhängig davon, was der erste Bericht sagt.
4. Dokumentationsstandards: FAI, PPAP und ISO 13485
Erstmusterprüfbericht
Die FAI ist die häufigste Dokumentationsanforderung von Einkäufern. Sie verifiziert, dass die ersten Teile eines Produktionslaufs die Zeichnungsanforderungen erfüllen. Ein vollständiges FAI-Paket enthält:
- Maßbericht (alle Zeichnungsmaße, Messwerte, Bestanden/Nicht bestanden je Maß)
- Materialzeugnis (Harztype, Chargennummer, Lieferant)
- Erscheinungsfreigabe (Farbe, Oberflächenbeschaffenheit gegen Referenzmuster)
- Funktionsprüfungsergebnisse (falls zutreffend — Dichtheitsprüfung, Falltest, Zugversuch)
Der Branchenstandard für FAI ist AS9102 (Luftfahrt) oder die Maßanforderungen des PPAP (Automotive). Die meisten industriellen Einkäufer brauchen kein AS9102-Format — sie brauchen den Inhalt, nicht die Form.
PPAP (Production Part Approval Process)
PPAP ist eine Anforderung der Automobilindustrie, aber seine Struktur ist für jeden Einkäufer nützlich, der einen Großserienauftrag vergibt. Eine Einreichung nach PPAP Level 3 umfasst 18 Elemente — die wichtigsten für einen Spritzguss-Einkäufer:
- Konstruktionsunterlagen (die Zeichnung, die Sie freigegeben haben)
- Maßergebnisse (KMG oder manuell — jedes Maß, jede Kavität)
- Materialzertifikate (Zeugnis des Harzlieferanten plus alle Zeugnisse für Sekundärmaterialien)
- Prozessflussdiagramm (Materialtrocknung → Spritzguss → Entgraten → Prüfung → Verpackung)
- Control Plan (was geprüft wird, wie oft, mit welcher Methode, gegen welche Spezifikation)
- Messsystemanalyse (Gage R&R — belegt, dass die Messmethode wiederholbar ist)
- Erste Prozessfähigkeitsuntersuchung (Cpk-Daten für kritische Maße)
- Part Submission Warrant (das unterschriebene Deckblatt, das sagt: „Diese Teile sind serienreif")
Ein Einkäufer, der PPAP von einem Lieferanten verlangt, der es nicht kennt, erhält einen leeren Blick. Ein Einkäufer, der es von einem Lieferanten verlangt, der weiß, was es ist, erhält einen Ordner voller Daten, der jede Frage beantwortet, bevor sie gestellt wird.
ISO 13485-Dokumentation
Für Medizintechnik-Komponenten ergänzt ISO 13485 Dokumentationsanforderungen über ISO 9001 hinaus:
- Chargenrückverfolgbarkeit — jedes Teil rückführbar auf Harzcharge, Produktionsdatum, Maschine, Bediener und Werkzeugkavität
- Reinraum-Überwachungsprotokolle — Partikelzahlen, Temperatur, Feuchte und Druckdifferenz je Schicht protokolliert
- Änderungslenkung — jede Prozess-, Material- oder Werkzeugänderung dokumentiert mit Begründung, Validierungsdaten und Kundenfreigabe
- Aufbewahrungsfrist — Aufzeichnungen mindestens 10 Jahre aufbewahrt (Produktlebensdauer + Post-Market-Surveillance)
5. Fragen an das Qualitätsteam Ihres Lieferanten
Vor der Vergabe eines Produktionsauftrags sollten Sie diese fünf Fragen stellen. Die Antworten — oder die Unfähigkeit zu antworten — sagen Ihnen mehr über das Qualitätssystem des Lieferanten als jedes Zertifikat an der Wand.
„Zeigen Sie mir einen Maßbericht aus Ihrem letzten Produktionslauf — keinen Musterbericht, den tatsächlichen Bericht zu den Teilen, die Sie versandt haben." Ein Lieferant mit einem echten Qualitätssystem legt das in Minuten vor. Ein Lieferant, der ausweicht oder anbietet, einen zu erstellen, sagt Ihnen damit, dass die Berichte nachträglich erzeugt werden.
„Wie ist Ihr Kavitätskennzeichnungssystem?" In einem Mehrfachwerkzeug sollte jede Kavität physisch gekennzeichnet sein (gravierte Kavitätsnummer auf einer nicht sichtbaren Fläche), damit Teile auf die Kavität zurückgeführt werden können, die sie erzeugt hat. Sind die Kavitäten nicht gekennzeichnet, sind kavitätsspezifische Prüfdaten unmöglich.
„Was passiert, wenn eine In-Prozess-Prüfung ein Maß außerhalb der Toleranz findet?" Die Antwort sollte ein definiertes Verfahren beschreiben: Produktion stoppen, Teile bis zur letzten guten Prüfung sperren, Ursache ermitteln, korrigieren, dokumentieren. Die Antwort sollte nicht „wir korrigieren das Maß und laufen weiter" lauten, ohne Sperrung und Ursachenermittlung zu erwähnen.
„Darf ich die Prüfabteilung während der Produktion besuchen?" Nicht als formales Audit — nur um sie im Betrieb zu sehen. Ein sauberer, geordneter, gut beleuchteter Prüfraum mit kalibrierten Messmitteln und durchlaufenden Teilen ist das ehrlichste Qualitätszertifikat, das es gibt.
„Wer unterschreibt das Konformitätszertifikat, und was zertifiziert diese Person?" Lautet die Antwort „ein QC-Prüfer bestätigt, dass die Teile der Zeichnung entsprechen", fragen Sie nach: „Liegt diesem Prüfer die Zeichnung vor, wenn er unterschreibt?" Das CoC sollte konkrete Dokumente referenzieren: „Teile entsprechen Zeichnung REV C gemäß FAI-Bericht Nr. 2026-0472 vom 03-Jun-2026."
Ein Qualitätssystem sind nicht die Zertifikate an der Wand der Empfangshalle. Es sind die Daten aus der Prüfabteilung, erzeugt während der Produktion, von Menschen, die wissen, dass am anderen Ende jemand sie tatsächlich liest. Bevor Sie einen Auftrag vergeben, verlangen Sie, die Daten zu sehen. Erhalten Sie eine einseitige Zusammenfassung ohne Messwerte, fordern Sie die zugrunde liegenden Berichte an. Ein Lieferant, der sie hat, schickt sie. Ein Lieferant, der sie nicht hat, sucht Ausreden. Dieser Unterschied ist mehr wert als jede Audit-Checkliste.