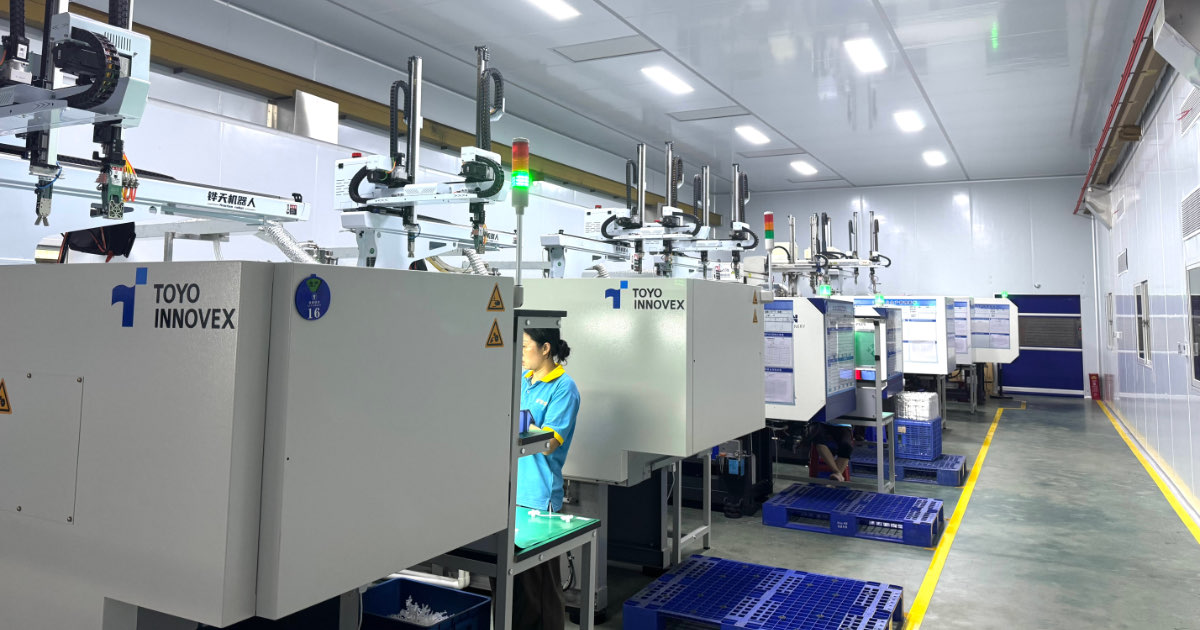
Präzisionsspritzguss im Reinraum — Warum Temperatur und Luftfeuchtigkeit die Toleranz bestimmen
Ein Gehäuse für ein Zahlteminal, das wir fertigen, hält ±0,2 mm über eine 106 mm lange Durchzugbahn für Magnetkarten — eine Toleranz, die der Kunde vorgegeben hat, weil das Lesen der Magnetspur scheitert, wenn die Führung wandert. Die Erstbemusterung war in Ordnung. Das Werkzeug wurde abgenommen. Acht Monate später meldete derselbe Kunde sporadische Lesefehler an Geräten, die im Winter montiert worden waren.
Am Prozess hatte sich nichts geändert. Dasselbe Werkzeug, dasselbe Prozessdatenblatt, eine rückverfolgbare und spezifikationsgerechte Materialcharge. Geändert hatte sich die Temperatur des Teils in dem Moment, in dem es gemessen und in dem es montiert wurde.
Genau das erfasst eine Zeichnung nicht. Ein Maß auf der Zeichnung ist eine einzelne Zahl. Das Maß eines Kunststoffteils ist eine Funktion aus Material, aktueller Temperatur und aktuellem Feuchtegehalt.
Warum das Maß eines Spritzgussteils keine feste Größe ist
Stahl hält seine Maße. Kunststoff nicht. Zwei Mechanismen verändern ein Teil nach dem Entformen, und beide laufen kontinuierlich ab, nicht einmalig.
Wärmeausdehnung
Jeder Thermoplast hat einen Wärmeausdehnungskoeffizienten, der etwa eine Größenordnung über dem von Stahl liegt. Typische Werte in µm/m·K, gemessen in Fließrichtung:
| Material | Typischer Wärmeausdehnungskoeffizient (µm/m·K) | Hinweis |
|---|---|---|
| PEEK | 40–50 | Gefüllte Typen niedriger |
| PC | 65–70 | Amorph, isotrop |
| ABS | 70–100 | Amorph |
| PA66 (unverstärkt, trocken) | 70–100 | Steigt mit der Feuchte stark an |
| PBT | 70–100 | Teilkristallin |
| POM | 100–120 | Teilkristallin |
| PP (unverstärkt) | 100–180 | Höchster Wert der gängigen Technischen Kunststoffe |
| PA66-GF30 | 20–40 längs / 60–100 quer | Stark anisotrop |
Die Werte schwanken je Typ, Additivpaket und Richtung. Nehmen Sie die Zahl aus dem Datenblatt des Materials, nicht aus einer Tabelle wie dieser.
Die Rechnung ist einfach und wenig nachsichtig:
ΔL = L × α × ΔT
Eine Umgebungsschwankung von 10 °C verschiebt ein Maß von 106 mm um:
| Maß | Material | ΔT = 10 °C | Toleranzband | Anteil am Band |
|---|---|---|---|---|
| 6,10 mm Teststreifenschacht | ABS (medizinisch) | 0,004–0,006 mm | ±0,03 mm | 7–10 % |
| 32,6 mm Sensorgehäuse-Ø | PEEK | 0,013–0,016 mm | ±0,05 mm | 13–16 % |
| 106 mm Durchzugbahn | PC | 0,069–0,074 mm | ±0,2 mm | 17–19 % |
| 106 mm Durchzugbahn | POM | 0,106–0,127 mm | ±0,2 mm | 27–32 % |
| 106 mm Durchzugbahn | PP (unverstärkt) | 0,106–0,191 mm | ±0,2 mm | 27–48 % |
Die ersten drei Zeilen sind reale JBRplas-Teile: der Teststreifenschacht mit ±0,03 mm am Gehäuse eines Blutglukosemessgeräts, der Sensorkörper aus PEEK am Gehäuse eines Wasserqualitätssensors und die Durchzugbahn am Gehäuse eines POS-Terminals.
Aus dieser Tabelle folgen zwei Dinge, und sie ziehen in entgegengesetzte Richtungen.
Die Umgebungsdrift skaliert mit der Bauteilgröße. Ein Merkmal von 6 mm bemerkt eine Schwankung von 10 °C kaum — 0,005 mm gegen ein Band von 0,06 mm. Ein Merkmal von 106 mm bemerkt sie deutlich. Deshalb konzentrieren sich Präzisionsprobleme auf große Teile und auf Maße, die die gesamte Bauteillänge überspannen. Kleine Merkmale sind vergleichsweise sicher; Gesamtlänge, Lochbild und Ebenheit über eine lange Achse sind es nicht.
Die Materialwahl kann mehr bewirken als der Spritzgussprozess. Wird unverstärktes PP durch PC ersetzt, verdreifacht sich die umgebungsbedingte Drift auf demselben Maß von 106 mm nahezu. Wenn die Materialwahl kostengetrieben war und die Toleranz aus einer früheren Konstruktion übernommen wurde, können die beiden Entscheidungen einander widersprechen. Die Abwägung von der Auswahlseite her behandelt unser Leitfaden zur Materialauswahl.
Die Bezugstemperatur der Messung
Die internationale Längenmesstechnik verwendet eine Bezugstemperatur von 20 °C (ISO 1). Ein Teil, das bei 28 °C gemessen wird, wird nicht bei der Bezugstemperatur gemessen — der Messwert trägt also bereits eine thermische Abweichung, bevor der Messgerätefehler überhaupt betrachtet wird.
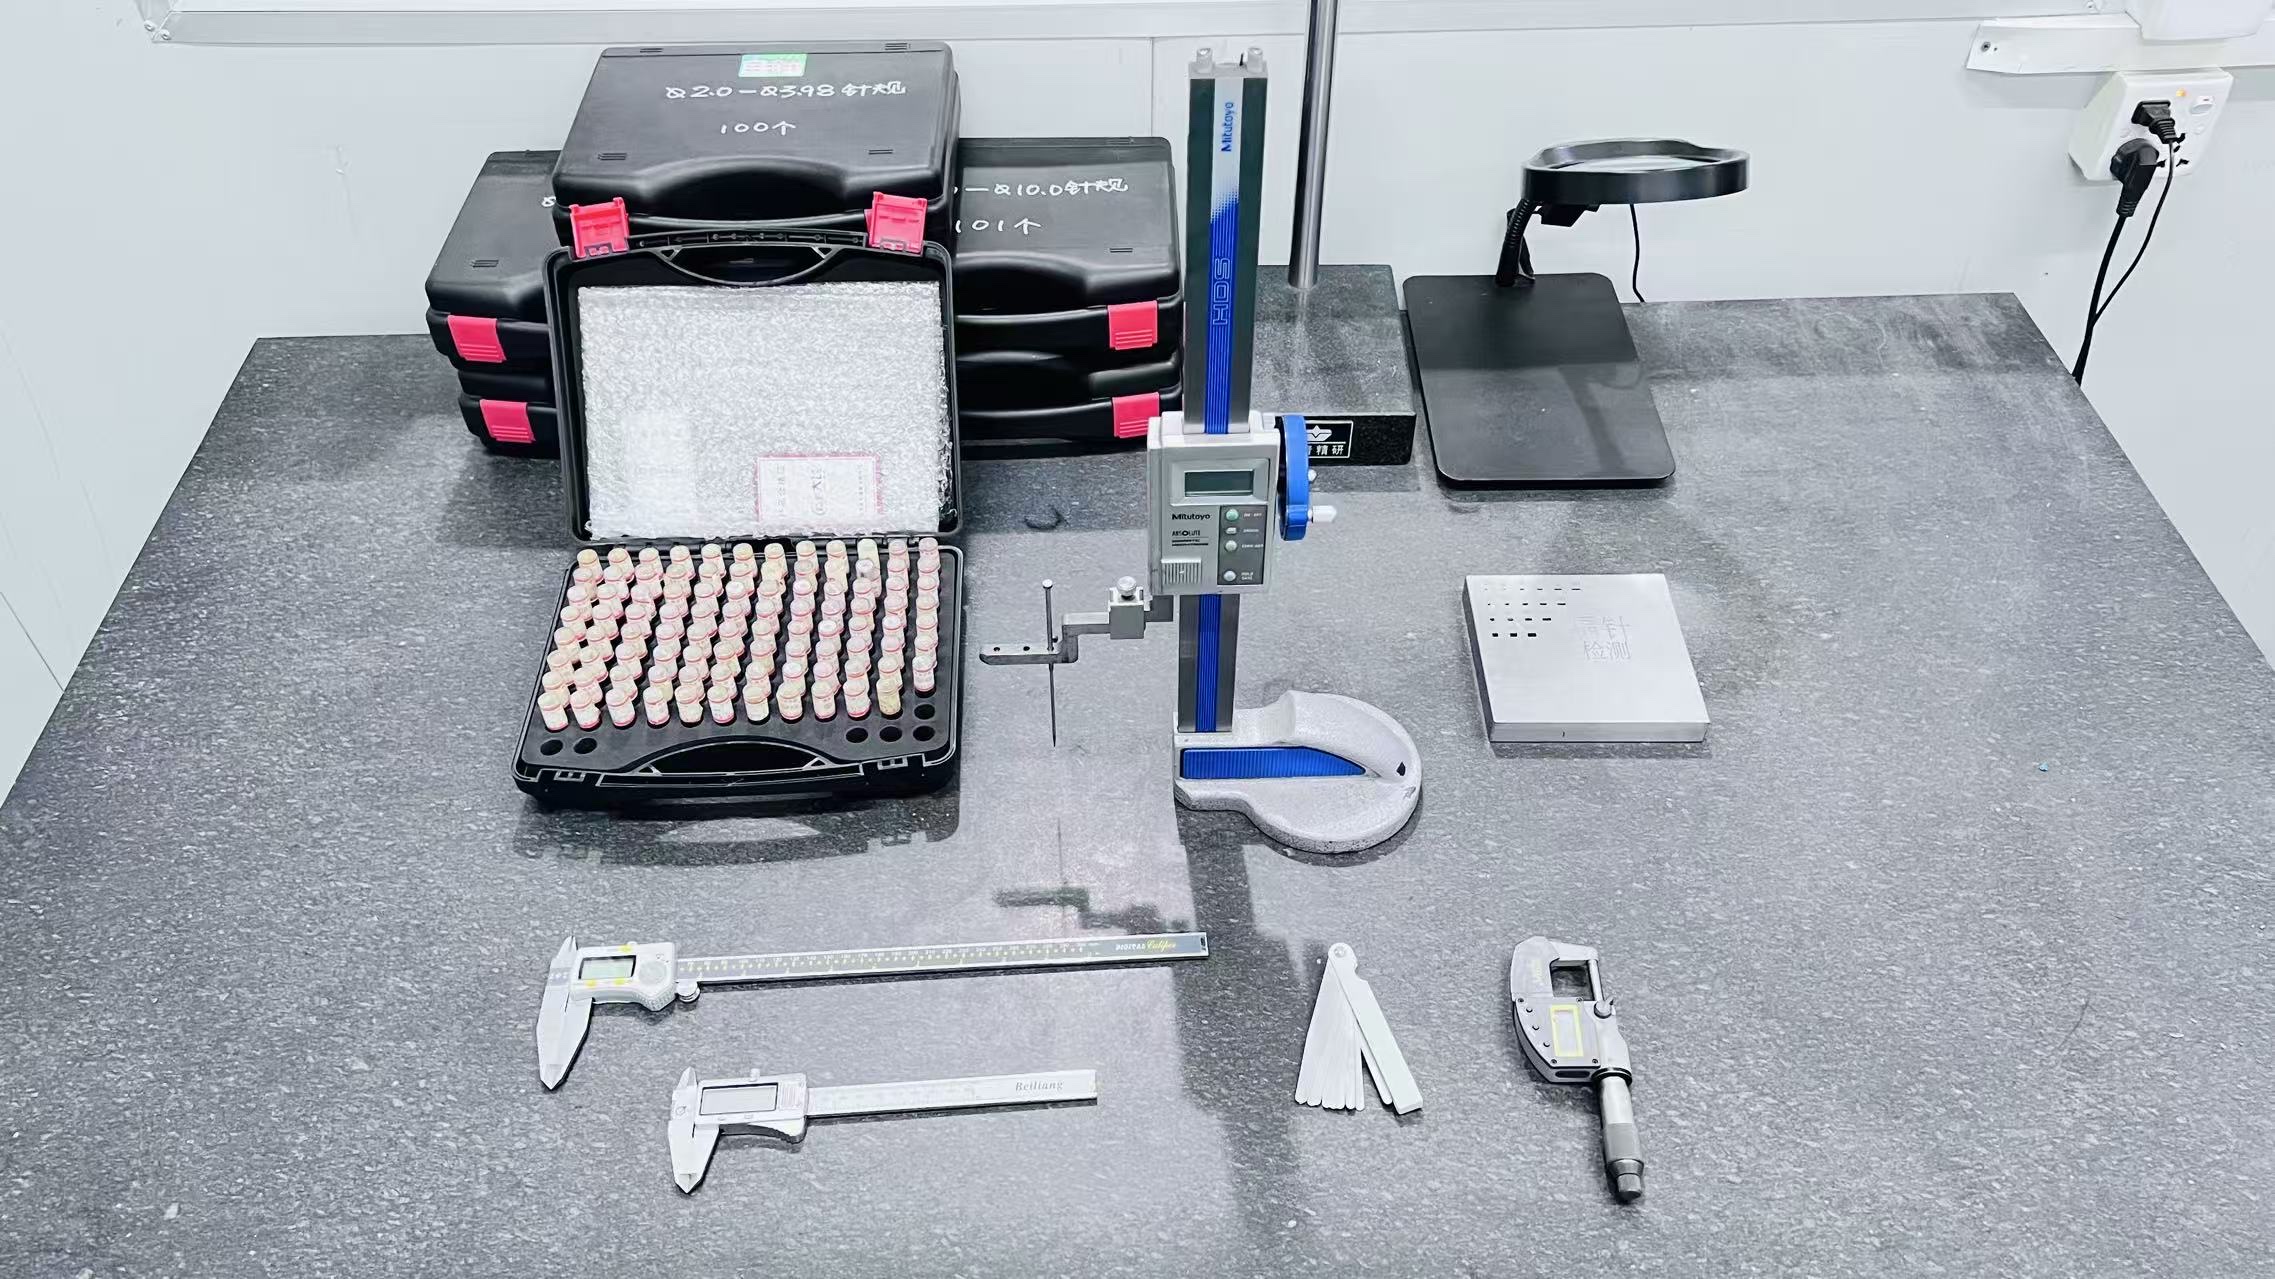
Nehmen Sie dasselbe PC-Teil mit 106 mm. Auf der Werkstattfläche bei 28 °C statt im Messraum bei 20 °C gemessen, weicht der Wert um etwa 0,05–0,06 mm ab. Das CMM in unserem Messraum ist mit ±0,001 mm spezifiziert. Optische Messprojektoren sind mit ±0,005 mm spezifiziert.
Das Messgerät ist damit rund 50-mal genauer als der Temperaturfehler, der ignoriert wird. Ein besseres CMM löst keine Messung, die im falschen Raum stattfindet.
Feuchtigkeit in hygroskopischen Kunststoffen
Polyamide, PBT und PC nehmen Wasser aus der Umgebungsluft auf. Aufgenommenes Wasser wirkt als Weichmacher: das Teil quillt, und bei PA66 ist der Effekt auf dicken Querschnitten groß genug, um die gesamte Toleranzdiskussion zu dominieren. Ein PA66-Teil, trocken wie gespritzt gemessen, und dasselbe Teil nach der Konditionierung bei 23 °C / 50 % r. F. sind nicht gleich groß.
Das ist ein Spezifikationsproblem, kein Spritzgussproblem. Die Zeichnung muss den Konditionierungszustand nennen, in dem die Toleranz gilt — sonst misst der Hersteller trocken, der Kunde misst konditioniert, und beide haben recht. Die Normen und die typischen Fehlerbilder behandelt unser Leitfaden zu Spritzguss-Toleranzen; das Feuchteverhalten von PA66 und PA6 speziell der Leitfaden zum Nylon-Spritzguss.
Was eine klimatisierte Zelle tatsächlich verändert
Ein Reinraum wird üblicherweise wegen der Sauberkeit spezifiziert. Der dimensionale Nebeneffekt ist der Teil, der übersehen wird, und er wirkt über drei getrennte Mechanismen.
1. Gespritzt wird bei stabiler Temperatur
Die Schwindung ist eine Funktion der Temperaturdifferenz zwischen Schmelze und Kavität. Die Werkzeugtemperatur selbst wird über einen Temperierkreis geregelt — dieser Kreis gibt seine Wärme aber an den Raum ab. Schwankt der Raum zwischen einem Januarmorgen und einem Augustnachmittag um 15 °C, regelt der Temperierkreis gegen ein wanderndes Ziel, und die Kavitätsoberflächentemperatur wandert mit. Die Schwindung wandert mit ihr.
Wird in einer temperierten Zelle gespritzt, fällt die Umgebungsschwankung aus der Gleichung heraus, und das bei der Erstbemusterung festgelegte Prozessfenster bleibt über das Jahr gültig.
2. Gemessen wird bei der Bezugstemperatur
Unsere klimatisierte Zelle hält 20–24 °C ±2 °C und 40–60 % r. F. Ein CMM oder optischer Projektor, der in diesem Raum betrieben wird, misst bei oder nahe der ISO-1-Bezugstemperatur, und aufeinanderfolgende Messungen sind unabhängig von der Jahreszeit vergleichbar.
3. Die Kontamination wird beherrscht
Das ist der Punkt, mit dem Reinraumanbieter üblicherweise beginnen, und er ist aus einem anderen Grund wichtig als die Maßhaltigkeit. Partikel auf einem Steckkontakt, einer optischen Fläche oder in einem Fluidweg sind funktionale Fehler. In der Zelle halten wir zusätzlich das Material in geschlossenen Vorratstrichtern auf einem dedizierten Trockner, und Teile werden im kontrollierten Bereich verpackt und versiegelt statt über eine Produktionsfläche getragen.
Die tatsächliche Spezifikation unserer ISO-8-Zelle
| Parameter | Spezifikation |
|---|---|
| Reinheitsklasse | ISO 8 / Klasse 100.000 (ISO 14644-1) |
| Partikelgrenze ≥0,5 µm | 3.520.000 Partikel/m³ |
| Partikelgrenze ≥5,0 µm | 29.300 Partikel/m³ |
| Filtration | HEPA, 99,97 % bei 0,3 µm |
| Luftdruck | Überdruck — Strömung nach außen |
| Temperatur | 20–24 °C ±2 °C |
| Relative Luftfeuchte | 40–60 % r. F. |
| Luftwechsel | Mindestens 20 pro Stunde |
| Überwachung | Partikelzähler, Temperatur, r. F. — protokolliert pro Schicht |
| Maschinen | Dedizierte servohydraulische 90–250 t, Roboterentnahme |
| Materialhandling | Geschlossene Trichter, dedizierter Trockner, kein geteiltes Material |
| Verpackung | Im Reinraum verpackt und versiegelt |
Die Zelle ist auf unserer Seite Reinraumspritzguss ausführlicher beschrieben, einschließlich Personal- und Einkleideprotokoll.
Welche Teile das brauchen — und welche nicht
Ein Reinraum ist nicht automatisch für enge Toleranzen erforderlich, und das Gegenteil zu behaupten wäre eine Vertriebsposition statt einer Ingenieursposition. Die Drifttabelle oben liefert das Entscheidungsraster: erwartete umgebungsbedingte Drift gegen das Toleranzband stellen und gemeinsam mit den übrigen Streuquellen betrachten.
| Situation | Umgebungsbedingte Drift | Praktische Bewertung |
|---|---|---|
| Großes unverstärktes Teil (>80 mm), Toleranz ≤±0,1 mm | Hoch — kann 30 % des Bands überschreiten | Klimatisierung plus Konditionierungsangabe auf der Zeichnung |
| Medizinprodukt oder Implantat, jede Toleranz | Mittel bis hoch | Kontrollierte Zelle ohnehin wegen Sauberkeit erforderlich |
| Optische Flächen oder Kontaktflächen von Steckern | Geringe dimensionale Wirkung | Kontrollierte Zelle wegen Partikelkontrolle erforderlich |
| Glasfaserverstärkter Typ, enge Toleranz | Gering — Anisotropie und Bindenähte dominieren | Werkzeugkonstruktion und Angusslage wichtiger als Umgebungskontrolle; stabiler Messraum dennoch erforderlich |
| Amorphes Teil (PC, ABS) mit ±0,15 mm oder weiter | Gering | Standardfertigung ausreichend |
| Kleine Merkmale unter 10 mm | Vernachlässigbar | Standardfertigung ausreichend |
Die ehrliche Zusammenfassung: Klimatisierung kauft die Eliminierung einer Streuquelle. Sie ist entscheidend, wenn die Drift einen großen Anteil des Bands ausmacht und der Prozess ohnehin nahe seiner Fähigkeitsgrenze läuft. Sie ersetzt weder ein fähiges Werkzeug noch einen stabilen Prozess noch eine korrekt tolerierte Zeichnung.
Was auf die Zeichnung gehört
Wenn die Toleranzdiskussion die Umgebung betreffen soll, muss die Zeichnung das sagen. Fünf Angaben, die routinemäßig fehlen:
1. Bezugstemperatur. Geben Sie an, dass die Maße bei 20 °C gelten, oder nennen Sie die tatsächliche Temperatur, bei der Ihr Wareneingang das Teil prüft.
2. Konditionierungszustand. Bei PA, PBT und PC geben Sie an, ob die Toleranz trocken wie gespritzt gilt oder nach Konditionierung nach ISO 291 (23 °C / 50 % r. F.) bzw. ISO 1110. Ohne diese Angabe können Erstbemusterung und Wareneingangsprüfung berechtigterweise voneinander abweichen.
3. Messverfahren und Messmittel. CMM, optischer Projektor und Tastlehre liefern am selben Merkmal unterschiedliche Zahlen, besonders an weichen oder dünnwandigen Teilen, bei denen die Tastkraft das Teil verformt. Ein CMM mit ±0,001 mm und eine Handlehre mit ±0,02 mm sind nicht austauschbar.
4. Bezugssystem. Toleranzen sind ohne definierte Bezüge bedeutungslos. An Spritzgussteilen ist die praktische Hierarchie üblicherweise ein primärer Positionierdom oder eine Auflagefläche, ein sekundäres Positioniermerkmal und die Angussnarbe als tertiärer Bezug.
5. Welche Maße funktional und welche Referenz sind. Eine Zeichnung, die jedes Maß gleich toleriert, zwingt den Hersteller, nichtfunktionale Merkmale zu verfolgen, und erhöht die Kosten ohne Gegenwert. Kennzeichnen Sie die funktionalen Maße und überlassen Sie den Rest der Allgemeintoleranz.
Maße, die unabhängig vom Raum nicht zu halten sind
Drei Fälle, in denen eine engere Umgebung nicht hilft und die Toleranz entspannt oder die Konstruktion geändert werden sollte:
- Über eine Bindenaht hinweg. Material, das aus zwei Richtungen füllt, trifft mit reduzierter Festigkeit und unvorhersehbarer lokaler Schwindung aufeinander. Jedes Maß, dessen Messweg eine Bindenaht kreuzt, trägt eine Streuung, die keine Klimakontrolle beseitigt.
- Über die Trennlinie hinweg. Die Ausrichtung der Formhälften, die Streuung der Schließkraft und die Gratdicke tragen Streuung bei. Definieren Sie kritische Maße bevorzugt innerhalb einer Formhälfte.
- Auf freien Flächen. Nicht bezogene Flächen ohne Positionierbezug zum Werkzeug haben keinen geregelten Bezug; enge Toleranzen sind dort nicht durchsetzbar.
Häufige Fragen
Erfordert Präzisionsspritzguss einen Reinraum?
Nein. Viele Präzisionsteile werden auf einer Standardfläche gespritzt und in einem temperierten Messraum gemessen. Ein Reinraum ist erforderlich, wenn das Teil zusätzlich Kontaminationskontrolle verlangt — Medizinprodukte, optische Flächen, Fluidwege, Steckkontakte — oder wenn das Teil so groß ist, dass die Umgebungstemperaturdrift einen erheblichen Anteil des Toleranzbands verbraucht.
Bei welcher Temperatur sollten Spritzgussteile gemessen werden?
20 °C ist die internationale Bezugstemperatur der Längenmesstechnik (ISO 1). Eine Messung bei 20–24 °C hält die thermische Abweichung klein gegenüber üblichen Toleranzbändern. Kann Ihre Wareneingangsprüfung die Temperatur nicht regeln, geben Sie die tatsächliche Prüftemperatur auf der Zeichnung an, damit Hersteller und Kunde unter denselben Bedingungen messen.
Wie stark verschiebt eine Temperaturänderung von 10 °C ein Kunststoffteil tatsächlich?
Das hängt von Material und Länge des Maßes ab. An einem PC-Merkmal von 106 mm etwa 0,07 mm. Auf derselben Länge in unverstärktem POM oder PP 0,10–0,19 mm. An einem Merkmal von 6 mm unter 0,01 mm. Die Drift ist proportional zur Länge — deshalb sind große Teile und über die volle Länge laufende Maße die, die ausfallen.
Lässt sich ±0,02 mm an einem unverstärkten Nylonteil halten?
Auf einem großen Maß nicht. Unverstärktes PA66 hat einen Wärmeausdehnungskoeffizienten von etwa 70–100 µm/m·K und nimmt Feuchtigkeit auf; ein Maß von 100 mm bewegt sich also allein durch eine mäßige Temperaturänderung um mehr als 0,02 mm — noch bevor Prozessstreuung betrachtet wird. ±0,02 mm an unverstärktem Nylon ist an kleinen Merkmalen mit beherrschtem Prozess und festgelegtem Konditionierungszustand realistisch. Auf langen Maßen ändert sich entweder das Material zu einem glasfaserverstärkten Typ, oder die Toleranz wird entspannt.
Was ist der Unterschied zwischen trocken wie gespritzt und konditioniert?
Trocken wie gespritzt bedeutet, dass das Teil unmittelbar nach dem Spritzen gemessen wird, bevor es Umgebungsfeuchte aufgenommen hat. Konditioniert bedeutet, dass das Teil bei definierter Temperatur und Feuchte gehalten wurde, bis sich der Feuchtegehalt stabilisiert hat — üblicherweise 23 °C / 50 % r. F. nach ISO 291. Bei PA66 kann der Maßunterschied zwischen beiden Zuständen auf dicken Querschnitten das gesamte Toleranzband überschreiten. Die Zeichnung muss sagen, für welchen Zustand die Toleranz gilt.
Verbessert ein Reinraum die Maßhaltigkeit?
Indirekt, und nur in bestimmten Punkten. Er entfernt Umgebungstemperaturschwankungen aus dem Spritzgussprozess, erlaubt die Messung bei der Bezugstemperatur und hält die Materialfeuchte über dedizierte Trocknung kontrolliert. Er korrigiert kein Werkzeug, das nicht fähig ist, keinen Prozess, der nicht stabil läuft, und keine Toleranz, die das Material nicht halten kann.
Wie wir Präzisionsteile in der kontrollierten Zelle fertigen
Kritische Maße werden per SPC alle 50–100 Schuss überwacht, mit Cpk-Auswertung pro Kavität statt einer Einzelteilmessung. Die Erstbemusterung enthält einen vollständigen Maßbericht über jedes Zeichnungsmaß, gemessen auf einem SEREIN CMM mit ±0,001 mm und auf nationale Normale rückführbarer Kalibrierung. Unser vollständiger Prüfablauf ist auf der Seite Qualitätssicherung beschrieben.
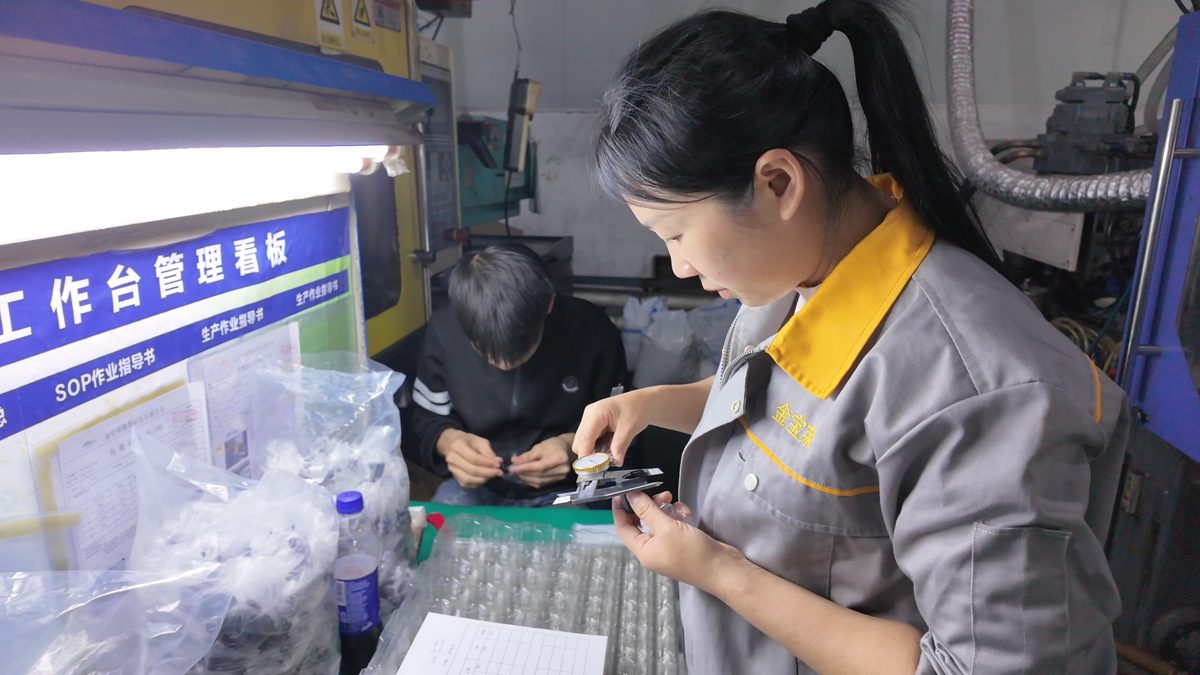
Für Teile, die enge Toleranzen mit einer Sauberkeitsanforderung verbinden, läuft die Produktion in der ISO-8-Zelle mit dedizierten servohydraulischen Maschinen, Roboterentnahme und versiegelter Verpackung im kontrollierten Bereich. Die Fähigkeitsseite — Toleranzen bis ±0,02 mm mit Cpk ≥1,67 an validierten Merkmalen — beschreibt der Präzisionsspritzguss.
Vor der Kalkulation eines Präzisionsteils prüfen wir jedes tolerierte Maß gegen Material, Geometrie, Wandstärke, Angusslage und Kühlauslegung, und wir sagen Ihnen, welche Maße in Standardfertigung erreichbar sind, welche Premium-Werkzeugbau erfordern und welche mit keinem Verfahren zu halten sind. Diese Prüfung ist in jedem Angebot enthalten.
Zeichnung und tolerierte Maße für eine DFM-Prüfung einreichen →