Wie man ±0,005mm Toleranzen im Spritzguss erreicht
Ein Beschaffungsingenieur eines Medizintechnikunternehmens sendet dieselbe Teiledatei an drei Spritzgießer. Das Teil ist ein Sensorgehäuse — 45 mm lang, ABS/PC, mit einer Toleranz der Lagerbohrung von 28,00 ±0,02 mm und einer Dichtungsnuttiefe von 1,50 ±0,01 mm. Zwei Lieferanten bieten Standard-P20-Werkzeuge zu ähnlichen Preisen an. Der dritte Lieferant bietet ein S136-Edelstahlwerkzeug zu rund 40 Prozent mehr an und fragt nach Kühlmitteltemperaturregelung, Werkzeuginnendrucksensoren und ob die Cpk-Anforderung 1,33 oder 1,67 beträgt.
Der dritte Lieferant bietet Präzisionsspritzguss an. Die ersten beiden bieten Spritzguss an. Der Unterschied ist kein Marketing — es sind Werkzeugstahl, Prozesskontrolle und Messfähigkeit, und er bestimmt, ob die Lagerbohrung jedes Mal 28,02 mm beträgt oder meistens 28,02 mm.
Dieser Leitfaden erklärt, was Präzisionsspritzguss vom Standardspritzguss unterscheidet, wie das System funktioniert und worauf bei der Qualifizierung eines Lieferanten für engtolerierte Teile zu achten ist.
1. Was Präzisionsspritzguss tatsächlich bedeutet
Standardspritzguss hält typischerweise ±0,05 mm an gut konstruierten Teilen in stabilen Materialien. Präzisionsspritzguss verschiebt dies auf ±0,01–0,02 mm — und in einigen Fällen auf ±0,005 mm an bestimmten Merkmalen. Der Unterschied ist nicht nur eine engere Zahl auf einer Zeichnung. Es ist ein grundlegend anderer Ansatz zur Prozesskontrolle.
Im Standardspritzguss spritzt die Maschine Material in ein Werkzeug, das Teil kühlt ab, das Werkzeug öffnet sich und das Teil wird ausgeworfen. Maßabweichungen werden beherrscht, indem Prozessparameter innerhalb eines Fensters eingestellt und die natürliche Streuung des Prozesses akzeptiert werden — typischerweise ein Cpk von 1,0–1,33 an unkritischen Maßen.
Im Präzisionsspritzguss wird der Prozess aktiv gesteuert, um die Maßabweichung unter einem festgelegten Grenzwert zu halten. Werkzeuginnendrucksensoren überwachen die Füll- und Nachdruckphase in Echtzeit. Die Werkzeugtemperatur wird durch ein geschlossenes Temperiergerät innerhalb von ±1°C gehalten — nicht durch einen Schlauch vom Wassernetz. Die Einspritzgeschwindigkeit wird profiliert, nicht auf einen Einzelwert eingestellt. Der Prozess schaltet bei einem bestimmten Werkzeuginnendruck von Geschwindigkeits- auf Druckregelung um — nicht an einem Schneckenpositions-Endschalter. Dies sind keine optionalen Upgrades. Sie sind die Mindestanforderungen, um ±0,02 mm oder besser über eine Produktionsserie zu halten.
Die Zielgruppe für Präzisionsspritzguss sind Ingenieure, die Teile konstruieren, bei denen Maßabweichungen direkt die Funktion beeinflussen: Lagerbohrungen, Dichtflächen, Schnappverbindungen, Zahnradprofile, optische Ausrichtmerkmale. Wenn Ihr Teil bei ±0,1 mm einwandfrei funktioniert, brauchen Sie keinen Präzisionsspritzguss. Wenn es bei +0,03 mm versagt, brauchen Sie ihn.
2. Die vier Säulen des Präzisionsspritzgusses
Präzisionsspritzguss-Fähigkeit ist keine Maschinenspezifikation. Es ist ein System aus vier voneinander abhängigen Elementen.
Säule 1 — Werkzeugstahl
Der Werkzeugstahl bestimmt die thermische Stabilität und Verschleißfestigkeit der Kavität über die Produktionslebensdauer des Werkzeugs. Für Präzisionsarbeit ist die Stahlsorte nicht verhandelbar.
| Stahl | Härte | Wärmeleitfähigkeit | Am besten für |
|---|---|---|---|
| P20 | 28–32 HRC (vorvergütet) | Mittel | Allgemeinproduktion, Toleranzen bis ±0,05 mm |
| H13 | 48–52 HRC | Niedriger | Großserienproduktion, gefüllte Materialien |
| S136 / 420SS | 48–52 HRC | Niedriger | Korrosionsbeständigkeit, optische Oberflächen, Medizinprodukte |
| NAK80 | 38–42 HRC | Mittel | Hochglanzpolitur, enge Toleranzen, ausgezeichnete Dimensionsstabilität |
| NAK55 | 38–42 HRC | Mittel | Wie NAK80, mit zusätzlicher Zerspanbarkeit |
Für Präzisionsspritzguss ist P20 selten die richtige Wahl. P20 bewegt sich unter dauerhafter thermischer Wechselbelastung — die Kavitätsmaße verschieben sich über tausende Zyklen im Mikrometerbereich, wenn der Stahl sich ausdehnt und zusammenzieht. Ein Werkzeug, das mit 300°C Massetemperatur und 20°C Kühlmittel läuft, durchläuft bei jedem Zyklus einen Temperaturwechsel von 280°C. Der Stahl dehnt sich mit jedem Schuss aus und zieht sich während der Abkühlung zusammen. P20 hat bei 28–32 HRC eine geringere Streckgrenze als gehärtete Werkzeugstähle und wird kriechen — langsam, mikroskopisch, irreversibel — über die Lebensdauer des Werkzeugs. Bei Teilen mit Toleranz ±0,05 mm liegt diese Bewegung innerhalb des Toleranzbands. Bei Teilen mit ±0,02 mm verbraucht sie die Hälfte der verfügbaren Toleranz, bevor das erste Teil gespritzt ist.
S136 Edelstahl und NAK80 sind die Standardwahl für Präzisionsarbeit. S136 bietet Korrosionsbeständigkeit für Medizin- und Optikanwendungen. NAK80 bietet außergewöhnliche Dimensionsstabilität mit besserer Zerspanbarkeit als S136 — es lässt sich nach den Oberflächenstandards auf SPI A-1 polieren, ohne die Porosität, die bei gehärtetem H13 manchmal auftritt. Beide halten die Kavitätsgeometrie über 500.000+ Zyklen mit einer Maßdrift unter 0,005 mm.
Säule 2 — Temperaturregelung
Die Werkzeugtemperatur ist die größte einzelne Prozessvariable, die die Teileabmessungen beeinflusst. Eine Schwankung der Werkzeugoberflächentemperatur um 5°C verändert die Abkühlrate des Polymers, was das Kristallisationsverhalten teilkristalliner Harze und die Relaxation des freien Volumens amorpher Harze verändert — beides verändert die endgültigen Teileabmessungen.
Präzisionsspritzguss erfordert Werkzeugtemperaturregelung innerhalb ±1°C. Dies wird erreicht durch:
- Ein dediziertes Temperiergerät (TCU) mit geschlossener PID-Regelung — nicht Leitungswasser durch einen Durchflussregler
- Unabhängig geregelte Kühlkreisläufe für Kavität und Kern — die Kavitätsseite läuft typischerweise 5–10°C heißer als der Kern, um die Richtung des Verzugs zu steuern
- Kühlmittelverteiler mit individuellem Durchflussmesser pro Kreislauf — ein teilweise verstopfter Kühlkanal auf einer Seite der Kavität erzeugt asymmetrische Kühlung und unterschiedliche Schwindung über das Teil
Das Kühlmittel selbst ist relevant. Wasser ist der Standard. Für Werkzeugtemperaturen über 90°C — erforderlich für PEEK, PPS, LCP und andere hochtemperaturbeständige technische Harze — sind druckbeaufschlagte Wasser- oder Öl-Temperiergeräte nötig. Das Temperiergerät muss die Temperatur nicht nur am Geräteausgang halten, sondern an der Werkzeugoberfläche, was einen ausreichenden Kühlmitteldurchfluss, saubere Kanäle und korrekt dimensionierte Zuleitungen voraussetzt.
Säule 3 — Prozesskontrolle
Die Spritzgießmaschine für Präzisionsarbeit muss den Prozess mit höherer Auflösung steuern als eine Standardmaschine.
Geschlossene Einspritzgeschwindigkeitsregelung. Eine Standardmaschine regelt die Schneckenposition — die Schnecke fährt auf eine festgelegte Umschaltposition, und die Steuerung schaltet auf Nachdruck um. Eine Präzisionsmaschine regelt die Einspritzgeschwindigkeit als profilierte Kurve — Geschwindigkeit am Anguss, während der Füllung, am Füllende — mit Rückmeldung vom Schneckenpositionssensor, die jede Millisekunde aktualisiert wird. Das Geschwindigkeitsprofil wird während der Prozessentwicklung erarbeitet und als Rezeptparameter gesperrt, nicht als Bedienereinstellung.
Werkzeuginnendruck-Umschaltung. Die Umschaltung von Füllen auf Nachdruck ist das empfindlichste Ereignis im Spritzzyklus. Bei einer Standardmaschine erfolgt die Umschaltung an einer Schneckenposition — typischerweise 2–5 mm, bevor die Schnecke das Ende ihres Hubs erreicht. Bei einer Präzisionsmaschine erfolgt die Umschaltung bei einem Werkzeuginnendruck-Sollwert, gemessen durch einen piezoelektrischen Drucksensor, der in der Werkzeugkavität oder im Angusskanal montiert ist. Wenn der Werkzeuginnendruck den Sollwert erreicht — typischerweise 200–400 bar für technische Kunststoffe — schaltet die Steuerung auf Druckregelung um. Dies eliminiert Schuss-zu-Schuss-Streuung durch Rückstromsperren-Leckage, Schmelzviskositätsänderungen und Schneckenpositionssensor-Drift.
Profilierter Nachdruck. Der Nachdruck ist kein Einzelwert, der für eine feste Zeit gehalten wird. Er ist eine profilierte Kurve — hoher Druck während der Anguss-Siegelung, stufenweise reduziert, während das Teil erstarrt — ausgelegt, um das Teil auf das Zielgewicht zu verdichten und dabei Eigenspannungen zu minimieren. Das Profil wird aus Anguss-Siegelpunkt-Studien entwickelt: die Haltezeit auf jeder Druckstufe wird bestimmt, indem das Teilegewicht bei fortschreitend längeren Haltezeiten gemessen wird, bis das Gewicht stabil bleibt — was anzeigt, dass der Anguss gesiegelt ist.
Säule 4 — Messung und Verifikation
Präzisionsspritzguss ohne Präzisionsmessung ist kein Präzisionsspritzguss — es ist Standardspritzguss mit engeren Zahlen auf der Zeichnung und keinem Nachweis, dass die Teile sie erfüllen.
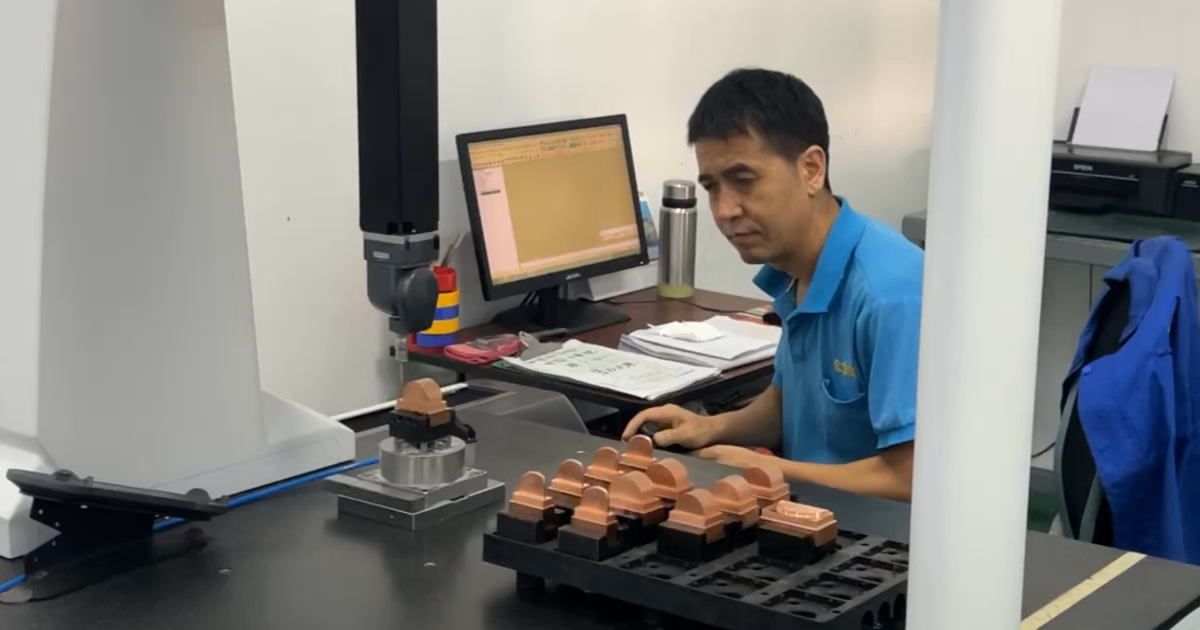
CMM-Prüfung. Ein Koordinatenmessgerät mit ±0,002 mm volumetrischer Genauigkeit ist das Minimum für die Prüfung von Teilen mit ±0,02 mm Toleranz. Die Messunsicherheit des CMM muss unter 10 Prozent des Toleranzbands liegen — für ±0,02 mm muss das CMM auf ±0,002 mm oder besser genau sein. Zeiss- und Hexagon-Brücken-CMMs mit Scanning-Tastern sind der Industriestandard. Touch-Trigger-Taster an älteren CMMs verursachen Punktabtastfehler auf gekrümmten Oberflächen und sind für Arbeit unter 0,03 mm nicht ausreichend.
SPC und Prozessfähigkeit. Maßdaten vom CMM werden in eine SPC-Software eingespeist, die für jedes kritische Maß den Cpk berechnet. Der Cpk beschreibt, wie gut der Prozess innerhalb des Toleranzbands zentriert ist und wie groß die Streuung relativ zur Toleranzbreite ist. Ein Cpk von 1,33 bedeutet, dass die Prozessstreuung (6 Sigma) mit etwas Spielraum innerhalb des Toleranzbands liegt. Ein Cpk von 1,67 — typisch für Automotive PPAP Level 3 — bedeutet, dass die Prozessstreuung mit komfortablem Spielraum innerhalb des Toleranzbands liegt und der Prozessmittelwert gut zentriert ist. Für Medizinprodukte ist Cpk ≥ 1,67 an kritischen Maßen der erwartete Standard.
Erstmusterprüfung. Jedes neue oder geänderte Werkzeug durchläuft eine Erstmusterprüfung (FAI): eine vollständige Maßprüfung der ersten Produktionsteile gegen die 2D-Zeichnung, bei der jedes Maß berichtet wird. Der FAI-Bericht legt die Basislinie fest. Die Prüfung während der Produktion in definierten Intervallen — typischerweise alle 2–4 Stunden — bestätigt, dass der Prozess nicht von der Basislinie abgewichen ist.
3. Materialüberlegungen für Präzisionsteile
Das Polymer selbst ist eine Quelle von Maßabweichungen. Unterschiedliche Materialien erfordern unterschiedliche Präzisionsstrategien.
Amorphe Harze (ABS, PC, PS, PMMA) schwinden vorhersagbar und isotrop — 0,4–0,7 Prozent gleichmäßig in alle Richtungen. Sie sind inhärent dimensionsstabiler als teilkristalline Harze und werden für Präzisionsteile bevorzugt, wo die Anwendung ihren Einsatz erlaubt.
Teilkristalline Harze (PA, POM, PBT, PEEK, PPS) schwinden anisotrop — stärker in Fließrichtung als quer dazu, und das Verhältnis hängt vom Kristallinitätsgrad ab, der von der Abkühlrate abhängt. Ein PA66-Teil, das langsam in einem heißen Werkzeug abkühlt, kristallisiert stärker und schwindet anders als dasselbe Teil, das schnell in einem kalten Werkzeug abkühlt. Dadurch sind teilkristalline Harze deutlich schwerer engtolerant zu spritzen — das Prozessfenster, das akzeptable Maße liefert, ist schmaler, und die Werkzeugtemperatur muss innerhalb ±1°C geregelt werden, um eine gleichbleibende Kristallinität zu erreichen.
Gefüllte Materialien. Glasfaser- und Mineralstofffüllstoffe reduzieren die Schwindung und verbessern die Dimensionsstabilität — PA66-GF30 schwindet 0,2–0,5 Prozent gegenüber 1,0–2,0 Prozent für ungefülltes PA66 — aber sie führen Anisotropie ein: die Schwindung in Fließrichtung kann halb so groß sein wie die Schwindung quer zur Fließrichtung. Die Faserorientierung, die von Angussposition und Teilegeometrie abhängt, bestimmt das lokale Schwindungsverhalten. Präzisionsteile in gefüllten Materialien erfordern eine Moldflow-Simulation, um Füllbild und Faserorientierung vorherzusagen, bevor die Angussposition festgelegt wird.
4. DFM für Präzisionsspritzguss
Die Auslegung für Präzisionsspritzguss erfordert Aufmerksamkeit für Merkmale, die im Standardspritzguss unkritisch wären.
Wandstärkengleichmäßigkeit. Differenzielle Schwindung zwischen dicken und dünnen Abschnitten ist die größte Quelle von Verzug und Maßabweichung — siehe unseren Leitfaden zur Wandstärke für Regeln zur nominellen Wandstärke bei Präzisionsteilen. Eine 3,0 mm dicke Wand neben einer 1,5 mm dicken Wand kühlt mit anderer Rate ab, schwindet anders und zieht das Teil aus der Toleranz. Ziel ist eine gleichmäßige nominelle Wandstärke. Wo Dickenübergänge unvermeidbar sind, diese graduell gestalten — eine 30-Grad-Rampe, keine Stufe.
Angussposition und -größe. Der Anguss bestimmt das Füllbild und die Faserorientierung in gefüllten Materialien. Ein Anguss an einem Ende eines langen, schmalen Teils erzeugt ein lineares Füllbild mit hoher Anisotropie — unterschiedliche Schwindung längs und quer zum Teil. Ein Anguss in der Mitte erzeugt ein radiales Füllbild mit gleichmäßigerer Schwindung. Für Präzisionsteile sollte die Angussposition durch Moldflow-Simulation bestimmt werden, nicht durch Bequemlichkeit.
Entformungsschrägen. Präzisionsteile brauchen dennoch Entformungsschräge. Seitenwände ohne Schräge sind mit zusätzlicher Werkzeugkomplexität möglich (einschiebbare Kerne, aufweitende Kavitäten), erhöhen aber Kosten und Durchlaufzeit. 0,5 Grad an einem 20 mm tiefen Merkmal ist das praktische Minimum für präzises Auswerfen ohne Teileverzug. Polierte Kavitätsoberflächen — SPI A-1 oder A-2 — erlauben flachere Entformungsschrägen als texturierte Oberflächen.
Bezugssystem. Die Teilezeichnung muss das Bezugssystem definieren — die drei orthogonalen Ebenen, von denen aus alle Maße gemessen werden. Bei Zeichnungen spanend gefertigter Teile ist das Standard, bei Zeichnungen von Spritzgussteilen fehlt es häufig. Für den Präzisionsspritzguss sagt das Bezugssystem dem Werkzeugbauer, welche Merkmale die Funktion des Teils bestimmen und wie das CMM-Prüfprogramm aufzusetzen ist. Ohne dieses Bezugssystem messen Werkzeugbauer und Prüfer möglicherweise dasselbe Maß von unterschiedlichen Referenzflächen aus.
5. Die Kosten der Präzision
Präzisionsspritzguss kostet mehr als Standardspritzguss. Zu verstehen, woher die Kosten kommen — und wann sie gerechtfertigt sind — gehört zur Beschaffungsentscheidung.
| Kostentreiber | Standard-Spritzguss | Präzisionsspritzguss | Aufpreis |
|---|---|---|---|
| Werkzeugstahl | P20 | S136 / NAK80 | +40–80% auf Werkzeugkosten |
| Temperierung | Leitungswasser, ±5°C | Geschlossener TCU, ±1°C | +5–15 $/h Maschinenstundensatz |
| Werkzeuginnendruck | Nicht verwendet | Piezosensoren + Steuerung | +3.000–8.000 $ pro Werkzeug |
| Prozessentwicklung | 4–8 Stunden | 16–40 Stunden (Anguss-Siegelpunkt, DOE, Cpk-Studie) | +1–3 Tage Durchlaufzeit |
| Prüfung | Stichprobe mit Messschieber/Mikrometer | CMM, SPC, Cpk-Bericht | +200–500 $ pro Prüfbericht |
| Stückkosten | Basis | +15–30% | Zykluszeit ggf. länger, Ausschussrate niedriger |
Der Aufpreis ist real. Real sind auch die Kosten, wenn Präzision nicht spezifiziert wird, obwohl das Teil sie erfordert. Ein Medizinprodukt, das bei der Prüfung der Maßhaltigkeit im FDA-Zulassungsverfahren durchfällt, ein Automotive-Sensor, der aus der Kalibrierung driftet, weil das Gehäuse sich verzogen hat, ein Steckverbinder, der sporadisch ausfällt, weil der Rasterabstand zwischen den Kontakten um 0,03 mm variierte — diese Fehler kosten um Größenordnungen mehr als der Aufpreis für Präzisionsspritzguss.
Der Entscheidungsrahmen: Wenn Maßabweichungen direkt Funktion, Sicherheit oder regulatorische Konformität des Teils beeinflussen, ist Präzision zu bezahlen. Wenn sie nur das Aussehen oder die Passung unkritischer Gegenstücke betreffen, ist Standardspritzguss mit realistischen Toleranzen die wirtschaftlichere Wahl.
Häufig gestellte Fragen
Was ist die engste erreichbare Toleranz im Spritzguss?
±0,005 mm ist an bestimmten Merkmalen erreichbar — typischerweise Durchmesser, Bohrungstiefen und kurze Längenmaße — mit einem optimierten Präzisionsspritzgießsystem. Dies erfordert S136- oder NAK80-Werkzeugstahl, ±1°C Werkzeugtemperaturregelung, Werkzeuginnendruck-Umschaltung und CMM-Verifikation. Es ist nicht an jedem Merkmal jedes Teils erreichbar und sollte nur dort spezifiziert werden, wo die Funktion des Teils es erfordert. ±0,005 mm an einer nicht funktionalen Sichtfläche zu spezifizieren, erhöht die Kosten ohne technischen Nutzen.
Woher weiß ich, ob mein Teil Präzisionsspritzguss braucht?
Drei Fragen: (1) Verursacht eine Maßabweichung bei ±0,05 mm ein Funktionsversagen? (2) Betrifft die Toleranz ein sicherheits- oder zulassungsrelevantes Merkmal? (3) Passt das Teil mit einer anderen Präzisionskomponente zusammen, deren Schnittstellentoleranz die Systemleistung bestimmt? Bei „Ja“ zu einer dieser Fragen ist Präzisionsspritzguss gerechtfertigt. Ist das nicht der Fall, liefert Standardspritzguss bei ±0,05 mm funktionsfähige Teile zu geringeren Kosten.
Erfordert Präzisionsspritzguss einen bestimmten Maschinentyp?
Eine vollelektrische Maschine wird für Präzisionsarbeit bevorzugt, weil sie eine höhere Auflösung der Einspritzgeschwindigkeitsregelung, eine bessere Wiederholgenauigkeit der Schneckenposition und keine Temperaturdrift des Hydrauliköls bietet — all das reduziert die Schuss-zu-Schuss-Streuung. Eine gut gewartete servohydraulische Maschine kann ebenfalls Präzisionsergebnisse erzielen, wenn sie mit geschlossener Regelung und Werkzeuginnendruck-Umschaltung ausgestattet ist. Die Maschine zählt weniger als Werkzeugstahl, Temperaturregelung und Prozessentwicklung — ein Präzisionswerkzeug in einer Standardmaschine übertrifft ein Standardwerkzeug in einer Präzisionsmaschine.
Was ist der Unterschied zwischen Präzisionsspritzguss und wissenschaftlichem Spritzgießen?
Wissenschaftliches Spritzgießen ist die Methodik der Prozessentwicklung — das Einspritzgeschwindigkeitsprofil festlegen, die Anguss-Siegelzeit bestimmen, das Prozessfenster abbilden und mit Cpk-Daten validieren. Präzisionsspritzguss ist die Fähigkeit — Teile über eine Produktionsserie innerhalb eines engen Toleranzbands zu liefern. Wissenschaftliches Spritzgießen lässt sich an einem Standardteil betreiben, um Zykluszeit zu optimieren und Ausschuss zu reduzieren. Präzisionsspritzguss ist ohne wissenschaftliches Spritzgießen als Grundlage nicht möglich. Für mehr Details siehe unseren Leitfaden Wissenschaftliches Spritzgießen & Prozessvalidierung — IQ/OQ/PQ.
Präzisionsspritzguss ist ein System, keine Einstellung. Werkzeugstahl, Temperaturregelung, Prozessparameter und Messverifikation müssen als kohärentes Ganzes spezifiziert, implementiert und aufrechterhalten werden. Das Ergebnis sind Teile, die ihre Maßanforderungen erfüllen — nicht meistens, nicht wenn der Bediener zuschaut, sondern über die gesamte Produktionslebensdauer des Werkzeugs. Für die Medizin- und Elektronikingenieure, die sich auf diese Maße verlassen, ist das der Unterschied zwischen einem qualifizierten Lieferanten und einem teuren Problem.
Reichen Sie Ihre CAD-Datei für eine kostenlose DFM-Prüfung und Präzisionsspritzguss-Bewertung ein →
Erfahren Sie mehr über JBRplas Präzisionsspritzguss-Kapazitäten →