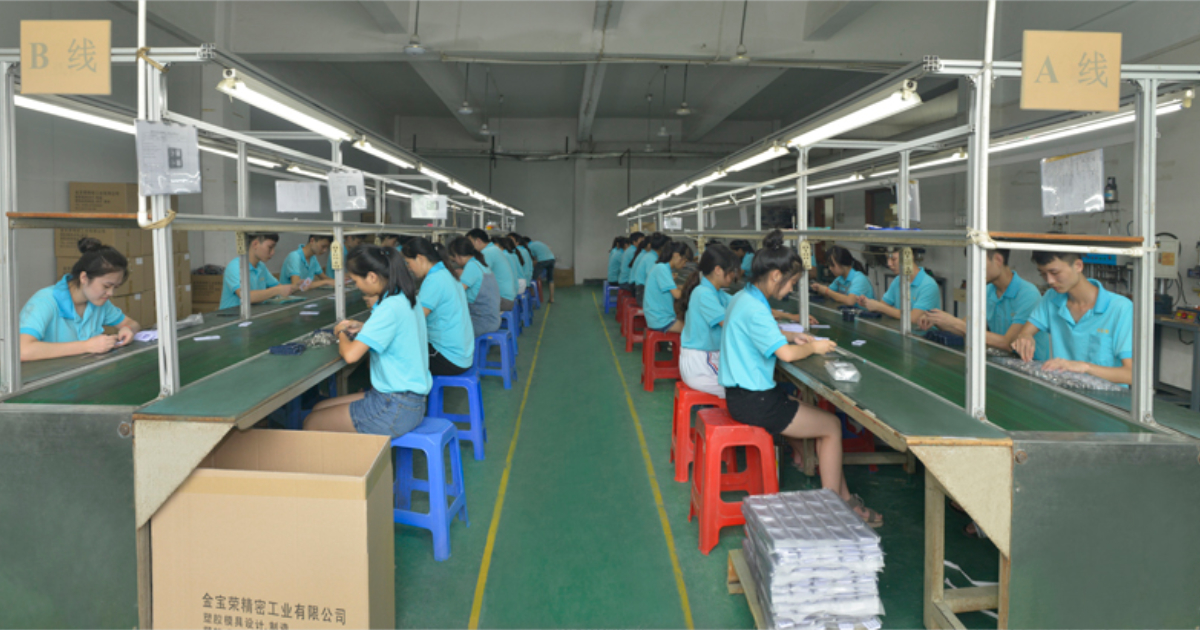
Nachbearbeitung von Spritzgussteilen — Vom Tampondruck bis zur Montage
Sie haben ein Kunststoffteil. Es ist gespritzt. Es kommt maßhaltig aus der Maschine, im richtigen Werkstoff, ohne Grat und ohne Einfallstellen. Und es ist trotzdem noch nicht versandfertig.
Es braucht ein aufgedrucktes Logo. Einen in einen Dom eingepressten Messingeinsatz. Eine auf ein Gehäuse ultraschallgeschweißte Linse. Eine Beschichtung, die nach sechs Monaten in der Sonne nicht abblättert. Plötzlich ist das Spritzgussangebot — das so übersichtlich aussah — nur ein Teil eines Puzzles aus mehreren Prozessen. Jeder Arbeitsgang fügt Kosten, Durchlaufzeit und einen möglichen Fehlerpunkt hinzu. Die Nachbearbeitung richtig zu spezifizieren zählt genauso viel wie das Werkzeug richtig auszulegen.
Dieser Leitfaden behandelt die sechs häufigsten Nachbearbeitungsverfahren — Tampondruck, Ultraschallschweißen, Wärmeprägen, Spritzlackierung, Laserbeschriftung und Montage — aus der Perspektive eines Einkäufers, der eine Anfrage schreibt. Was jedes Verfahren leistet. Was es kostet. Was der Lieferant wissen muss, um es belastbar zu kalkulieren.
1. Tampondruck
Der Tampondruck überträgt ein 2D-Bild auf eine 3D-Kunststoffoberfläche: Ein Silikonkissen nimmt Farbe von einer geätzten Klischeeplatte auf und drückt sie auf das Teil. Es ist das Standardverfahren für Logos, vorgeschriebene Kennzeichnungen und mehrfarbige Grafiken auf gewölbten oder strukturierten Oberflächen.
Einsatzbereiche: Gehäuse der Unterhaltungselektronik (Markenlogos, Tastenaufschriften), Kennzeichnungen an Medizinprodukten (Skalenteilungen, Warnhinweise), Automobil-Interieurteile (Tastensymbole, Gangwahlanzeigen).
Was die Kosten treibt:
- Farbanzahl. Jede Farbe erfordert einen eigenen Druckgang mit eigener Klischeeplatte und eigenem Kissen. Ein einfarbiges Logo kostet etwa $0,02–0,05 pro Teil. Eine vierfarbige Grafik kostet 4× so viel, dazu eine Einrichtungsgebühr von $80–150 pro Farbe für das Klischee.
- Oberflächengeometrie. Ein Logo auf einer ebenen Fläche ist unproblematisch. Ein Logo, das um eine doppelt gekrümmte Fläche läuft, kann ein Kissensonderprofil und eine Vorrichtung erfordern. Komplexe Geometrie fügt $100–300 an Vorrichtungskosten hinzu.
- Stückzahl. Klischeeplatten verschleißen nach etwa 50.000 Abdrücken. Bei Serien über dieser Grenze sind die Kosten für den Plattenersatz einzuplanen.
Konstruktionsregeln:
- Mindestlinienstärke: 0,2 mm für lesbaren Text. Feinerer Detailgrad ist möglich, erhöht aber die Ausschussrate.
- Registertoleranz: ±0,3 mm einfarbig. ±0,5 mm mehrfarbig (kumulierter Fehler).
- Die Farbhaftung hängt von der Oberflächenenergie ab. Polypropylen und Polyethylen erfordern vor dem Druck eine Beflammung oder eine Coronabehandlung. ABS, PC und PMMA lassen sich ohne Vorbehandlung bedrucken.
2. Ultraschallschweißen
Beim Ultraschallschweißen werden zwei Teile aus Thermoplast gefügt, indem hochfrequente Schwingung (typisch 20 kHz oder 40 kHz) über eine Sonotrode eingeleitet wird, die das obere Teil kontaktiert. Die Schwingung erzeugt Reibungswärme an der Fügefläche, schmilzt den Kunststoff lokal und erzeugt in weniger als einer Sekunde eine stoffschlüssige Verbindung.
Einsatzbereiche: Gehäuseabdichtung (zweischalige Gehäuse), Montage von Medizinprodukten (Filtergehäuse, Fluidkammern), Automobilbeleuchtung (Schweißnähte zwischen Linse und Gehäuse), Unterhaltungselektronik (Ladegerätgehäuse, Gehäuse von Elektrowerkzeugen).
Was die Kosten treibt:
- Fügekonstruktion. Ein richtig ausgelegter Energierichtungsgeber — ein dreieckiger Steg, der an einer Hälfte der Fügung angespritzt ist — ist zwingend erforderlich. Ist Ihr Teil ohne Energierichtungsgeber konstruiert, muss das Werkzeug eventuell geändert werden ($200–600 pro Kavität). Ist er von Anfang an vorgesehen, liegen die Einrichtekosten für das Schweißen typischerweise bei $300–800 für Sonotrode und Vorrichtung.
- Materialpaarung. Gleiche Werkstoffe schweißen gut (ABS auf ABS, PC auf PC). Unterschiedliche Werkstoffe in der Regel nicht — ABS schweißt nicht auf PP, und PC schweißt nicht auf PA. Die Materialentscheidung, die Sie vor Monaten getroffen haben, bestimmt, ob Ultraschallschweißen überhaupt eine Option ist.
- Teilegröße. Ein kleines Ladegerätgehäuse schweißt auf einer 20-kHz-Tischmaschine in 0,5 Sekunden. Eine große Automobillinse erfordert eine 15-kHz-Anlage mit kundenspezifischem Sonotrodenarray, höhere Einrichtekosten ($1.000–2.500) und längere Zykluszeit.
Konstruktionsregeln:
- Höhe des Energierichtungsgebers: 0,3–0,8 mm je nach Werkstoff. ABS: 0,4–0,6 mm. PC: 0,5–0,8 mm. PP: 0,3–0,5 mm.
- Die Fügung muss in der Ebene des Sonotrodenkontakts liegen. Schweißen unter einem Winkel oder auf einer nicht parallelen Fläche erzeugt ungleichmäßigen Druck und schwache Nähte.
- Halten Sie den Abstand vom Sonotrodenkontakt zur Fügestelle unter 6 mm (Nahfeldschweißen). Abstände über 6 mm (Fernfeld) sind möglich, reduzieren aber Festigkeit und Konsistenz der Naht.
3. Wärmeprägen
Beim Wärmeprägen formt ein beheiztes Werkzeug einen Kunststoffdom oder eine Rippe durch Aufschmelzen zu einem Kopf um, der ein anderes Bauteil mechanisch hält — eine Leiterplatte, einen Metallkontakt, eine Linse, einen Gewindeeinsatz. Anders als beim Schweißen werden dabei nicht zwei Kunststoffteile gefügt. Es wird ein Kunststoffmerkmal verformt, um einen fremden Werkstoff zu fassen.
Einsatzbereiche: Leiterplattenbefestigung in Elektronikgehäusen, Einbringen von Gewindeeinsätzen, Linsenfixierung in Beleuchtungsbaugruppen, Befestigung von Membranschaltern.
Was die Kosten treibt:
- Anzahl der Prägstellen. Jede Prägstelle erfordert eine eigene beheizte Spitze im Werkzeug. Ein Teil mit 4 Prägstellen ist im Werkzeug günstiger als eines mit 24. Die Werkzeugkosten liegen je nach Anzahl und Geometrie der Prägstellen bei $400–1.200.
- Einsatzmontage. Das Einprägen eines Messing-Gewindeeinsatzes in einen Kunststoffdom erfordert präzise Temperaturführung — zu heiß, und der Einsatz schmilzt das umgebende Material an; zu kalt, und er steht über der Oberfläche. Stationen zum Einprägen von Einsätzen kosten typischerweise $600–1.500 für beheizte Spitze, Temperaturregler und Einsatzzuführung.
- Zykluszeit. Ein Teil mit 4 Prägstellen wird in 8–15 Sekunden verarbeitet. Jede weitere Prägstelle fügt etwa 2–3 Sekunden hinzu.
Konstruktionsregeln:
- Außendurchmesser des Doms für Einsätze: mindestens 2× der Einsatzdurchmesser, um ein Aufreißen des Doms bei der Montage zu verhindern.
- Domhöhe: 0,3–0,5 mm höher als die Einsatzlänge, damit Material in die Rändelung fließen kann.
- Durchmesser des Prägenkopfes nach dem Umformen: 1,5× der Domdurchmesser für ausreichenden Halt. Das Werkzeug muss oberhalb des gehaltenen Bauteils genügend Materialvolumen bereitstellen.
4. Spritzlackierung
Die Spritzlackierung bringt eine flüssige Beschichtung auf gespritzte Teile auf — aus optischen, schützenden oder funktionalen Gründen. Das reicht von einfacher mattschwarzer Lackierung zur Lichtabdichtung bis zu Hochglanz-Klavierlack-Schwarz mit Grundierung, Basislack, Decklack und UV-Klarlack.
Einsatzbereiche: Unterhaltungselektronik (Hochglanz-Frontblenden), Automobil-Interieurverkleidungen (Soft-Touch-Haptik, Farbabstimmung), Frontblenden von Hausgeräten (Metallic-Effekt), EMV-Abschirmung (leitfähiger Lack).
Was die Kosten treibt:
- Anzahl der Lackschichten. Einschicht-Mattlack: $0,08–0,20 pro Teil. Grundierung + Basislack + Klarlack: $0,30–0,80 pro Teil. Jede Schicht erhöht Materialkosten, Zykluszeit und einen weiteren möglichen Prüfpunkt.
- Oberflächenvorbehandlung. Gespritzte Teile kommen mit Trennmittelresten und niedriger Oberflächenenergie aus der Maschine. Eine Power-Wäsche oder ein Lösungsmittelwisch ist die Mindestvorbehandlung. Bei hohen Haftanforderungen (Automobil-Interieur-Spezifikation) kommen Plasmabehandlung oder Beflammung hinzu: $0,03–0,08 pro Teil.
- Ausbeute. Die Spritzlackierung ist der Nachbearbeitungsschritt mit dem höchsten Ausschuss. Staub, Orangenhaut, Läufer und Farbabweichungen können die Ausschussrate bei Hochglanzoberflächen auf 5–15% treiben. Diese Ausbeuteverluste sind im Stückpreis eingerechnet — ein Lackpreis von $0,30 bei 90% Ausbeute kostet effektiv $0,33 pro Gutteil.
Konstruktionsregeln:
- Abkleben: Jede Fläche, die unlackiert bleiben muss — Schnapphaken, Schweißnähte, Domoberseiten — erfordert Abkleben. Abkleben ist manuell, langsam und teuer ($0,05–0,15 pro abgeklebter Fläche). Konstruieren Sie das Teil so, dass zu lackierende Flächen geometrisch von den Flächen getrennt sind, die sauber bleiben müssen.
- Aufhängemerkmale: Teile brauchen eine nicht sichtbare Fläche mit Bohrung oder Haken zur Aufhängung an der Lackierlinie. Existiert ein solches Merkmal nicht, muss es im Werkzeug ergänzt werden.
- Lackdicke: 15–30 μm pro Schicht. Berücksichtigen Sie das in den Spielen der Schnappverbindungen — eine 20-μm-Lackschicht auf beiden Hälften einer Schnappverbindung reduziert den Spalt um 40 μm.
5. Laserbeschriftung
Die Laserbeschriftung erzeugt mit einem fokussierten Strahl eine dauerhafte Markierung auf der Kunststoffoberfläche — durch Dunkelfärbung des Materials (Karbonisierung), Bleichen des Pigments (Aufschäumen) oder Abtragen einer aufgebrachten Beschichtung. Anders als der Tampondruck benötigt die Laserbeschriftung keine Verbrauchsmaterialien und erzeugt keinen Farbabfall. Anders als ein Etikett kann sie nicht abblättern.
Einsatzbereiche: UDI-Codes an Medizinprodukten, Rückverfolgbarkeits-Barcodes an Automobilteilen, vorgeschriebene Kennzeichnungen auf Elektronikgehäusen, Markenlogos auf höherwertigen Konsumgütern.
Was die Kosten treibt:
- Markierfläche und Komplexität. Ein einfaches Logo unter 10 × 10 mm benötigt weniger als 1 Sekunde. Ein vollständiger UDI-Barcode mit lesbarem Klartext benötigt 3–8 Sekunden. Der Stückpreis wird fast vollständig von der Zykluszeit bestimmt — etwa $0,005–0,03 pro Markierung.
- Werkstoff. Nicht jeder Kunststoff lässt sich gleich gut markieren. ABS und PC markieren gut mit dem Faserlaser. PP markiert ohne lasersensitives Additiv schlecht (etwa $0,50–1,00/kg zusätzlich auf den Harzpreis). PA markiert gut mit dem UV-Laser, mit dem Faserlaser uneinheitlich. Legen Sie die Markieranforderung in der Materialauswahl fest — ein Laseradditiv nachträglich in ein laufendes Produktionsteil einzubringen ist teuer.
- Kontrastanforderungen. Dunkle Markierung auf hellem Untergrund funktioniert bei den meisten Werkstoffen. Helle Markierung auf dunklem Untergrund (Weiß auf Schwarz) erfordert eine bestimmte Pigmentchemie. Prüfen Sie den Kontrast mit dem Laserdienstleister, bevor Sie sich auf ein Farbschema festlegen.
Konstruktionsregeln:
- Die markierte Fläche muss eben oder nahezu eben sein (±0,5 mm Schärfentiefe bei Standardoptik). Die Markierung auf einer gewölbten Fläche erfordert einen 3-Achs- oder Galvo-Kopf mit dynamischer Fokusnachführung — höhere Anlagenkosten, aber vernachlässigbarer Unterschied im Stückpreis.
- Die Markierstelle muss für den Laserstrahl ohne Sichtbehinderung durch benachbarte Teilegeometrie erreichbar sein.
- Die Oberflächenbeschaffenheit beeinflusst die Markierqualität. Eine glatte Oberfläche (SPI A-2 oder B-1) erzeugt eine saubere, kontrastreiche Markierung. Eine strukturierte Oberfläche (VDI 24+) erzeugt eine diffuse Markierung mit geringerem scheinbarem Kontrast.
6. Montage
Die Montage umfasst alles von der einfachen Schnappverbindung aus zwei Teilen bis zur Mehrtaktstraße, in der Leiterplatten, Befestigungselemente, Federn, Dichtungen, Kabel und Etiketten verarbeitet werden. Für den Einkäufer ist das Nutzenversprechen schlicht: ein versandfertiges Produkt statt einer Kiste Einzelteile, die noch zusammengesetzt werden müssen.
Einsatzbereiche: Jedes Produkt, das aus mehr als einem Teil besteht. Unterhaltungselektronik, Medizinprodukte, Automobil-Baugruppen, Komponenten für Hausgeräte.
Was die Kosten treibt:
- Arbeitsinhalt. Die Montage ist der arbeitsintensivste Nachbearbeitungsschritt. Eine einfache Schnappverbindung benötigt 5–10 Sekunden Bedienerzeit. Eine Montage mit 12 Schritten, Schrauben, Federn und Steckverbindern braucht 2–5 Minuten. Bei Montagelöhnen in Shenzhen ($4–7/Stunde Vollkosten) liegt der Lohnanteil dieser 12-Schritt-Montage bei $0,13–0,58 pro Einheit.
- Prüfaufwand. Jede Montagestation sollte eine prozessbegleitende Prüfung enthalten — Drehmomentkontrolle an Schrauben, Zugprüfung an Schnappverbindungen, Durchgangsprüfung an elektrischen Verbindungen. Das erhöht die Montagezykluszeit um 20–40%, verhindert aber, dass eine fehlerhafte Charge den Kunden erreicht.
- Verpackung. Handelsfertige Verpackung (Blister, Faltschachtel, Barcode-Etikett) verursacht Materialkosten und eine weitere Montagestation. Industrielle Mengenverpackung (Folienbeutel + Karton) ist die günstigste Variante.
Konstruktionsregeln:
- Poka-Yoke-Konstruktion (Verwechslungssicherheit): Wenn ein Bauteil verkehrt herum eingebaut werden kann, wird es irgendwann verkehrt herum eingebaut. Eine kleine Asymmetrie in der Geometrie (ein versetzter Dom, ein codierter Steckverbinder) beseitigt den Fehlermodus zu null Stückkosten.
- Minimieren Sie die Anzahl der Befestigungselementtypen: Wenn ein Produkt M3 × 8 mm und M3 × 12 mm Schrauben verwendet, muss der Bediener sie in jedem Zyklus unterscheiden. Eine einzige Länge beseitigt Sortierzeit und das Risiko einer zu kurzen Schraube in einem tiefen Dom.
Die richtige Kombination wählen
Die meisten Serienteile durchlaufen zwei oder mehr Nachbearbeitungsschritte. Ein typisches Gehäuse der Unterhaltungselektronik kombiniert Tampondruck (Logo), Ultraschallschweißen (Gehäusedichtung) und Wärmeprägen (Leiterplattenfixierung). Ein Medizinproduktgehäuse ergänzt Laserbeschriftung (UDI-Code) und Reinraummontage.
Die Kosten der Nachbearbeitung sind nicht einfach die Summe der einzelnen Prozesskosten. Die Wechselwirkungen zählen:
- Die Reihenfolge zählt. Tampondruck vor dem Lackieren, nicht danach. Schweißen vor der Montage, nicht danach. Ein Prozess, der einen bereits abgeschlossenen Arbeitsgang beschädigt, verdoppelt die Ausschusskosten.
- Handhabung zwischen den Arbeitsgängen. Jedes Mal, wenn ein Teil von einer Station zur nächsten wandert, wird es angefasst. Handhabung kostet Arbeitszeit und bringt das Risiko von Kratzern, Kontamination und falscher Orientierung. Werden die Arbeitsgänge bei einem Lieferanten gebündelt, entfällt der Transport zwischen Betrieben, und es bleibt nur die Übergabe innerhalb des Werks.
- Reinraumanforderungen. Wenn ein Arbeitsgang einen Reinraum erfordert (Medizintechnik, Optik), müssen alle nachgelagerten Arbeitsgänge unter reinen Bedingungen stattfinden. Ein Teil, das den Reinraum zur Lackierung verlässt, kann ohne erneute Reinigung nicht zur Montage zurückkehren.
Was in Ihre Anfrage gehört
Wenn Sie gespritzte Teile mit Nachbearbeitung anfragen, legen Sie bei:
- Fertigteilzeichnung mit ALLEN Nachbearbeitungsmerkmalen — gedruckte Grafiken mit Maßen, Einsatzpositionen mit Toleranzen, Schnittdarstellungen der Schweißverbindung, Lackierflächen mit Farbreferenz (Pantone oder RAL).
- Montage-Stückliste (falls zutreffend) mit allen Bauteilen, ihrem Werkstoff und ihrer Quelle. Geben Sie an, ob JBRplas die Bauteile beschafft oder ob Sie sie beistellen.
- Qualitätsanforderungen — AQL-Niveau, spezifische Prüfungen (Zugprüfung an Schweißnähten, Gitterschnittprüfung an Lack, Drehmomentprüfung an Einsätzen) und Dokumentationsanforderungen (Prüfberichte, Zertifikate).
- Zieljahresmenge. Die Bepreisung von Nachbearbeitung ist mengensensitiv. Eine Vorrichtung für $1.200, über 5.000 Teile abgeschrieben, fügt $0,24 pro Teil hinzu. Dieselbe Vorrichtung über 100.000 Teile fügt $0,012 pro Teil hinzu.
- Verpackungsspezifikation. Wenn Sie nichts festlegen, erhalten Sie industrielle Mengenverpackung. Wenn Sie handelsfertige Verpackung benötigen, spezifizieren Sie sie — sie verändert das Angebot erheblich.
Ein Teil, das aus der Maschine kommt, ist halbfertig. Die Nachbearbeitung ist kein Anhängsel — sie ist Teil des Teils. Spezifizieren Sie sie mit derselben Präzision wie die Werkzeugkonstruktion, und Sie erhalten ein Angebot, das die Realität abbildet, nicht eine niedrige Zahl, die sich verdoppelt, wenn die Bestellung eintrifft.