Moldflow-Analyse — Wie Simulation DFM-Iterationen reduziert
Ein Ingenieur reicht ein Bauteil zur DFM-Prüfung ein. Der Werkzeugkonstrukteur sieht sich die Geometrie an und erkennt ein Problem: Die Wanddicke variiert über das Teil von 1,5 mm bis 4,0 mm, die vom Ingenieur festgelegte Angusslage liegt auf einer Sichtfläche, und die Rippen sind um den Faktor 2,5 tiefer als die Nennwanddicke. Der Konstrukteur schreibt einen DFM-Bericht mit sechs Problemen. Der Ingenieur überarbeitet die Konstruktion. Der Konstrukteur prüft erneut. Zwei Wochen vergehen. Die Werkzeugkonstruktion wird freigegeben. Stahl wird geschnitten.
T1-Muster kommen zurück. Das Teil hat Einfallstellen an drei Positionen. Der Verzug über die 200 mm Länge beträgt 1,2 mm — die Toleranz ist ±0,3 mm. Eine Bindenaht läuft über eine Sichtfläche, die SPI A-2 Glanz haben sollte. Die Werkzeugänderungen kosten $3.200 und verzögern T2 um 10 Tage.
Eine Moldflow-Analyse hätte alle drei Probleme vorhergesagt, bevor die erste Elektrode Stahl berührt. Sie hätte $400–800 gekostet und $3.200 an Nacharbeit plus zwei Wochen Termin eingespart. Dieser Leitfaden erklärt, was eine Moldflow-Analyse leistet, was sie vorhersagen kann und was nicht — und wann sie die Investition wert ist.
1. Was die Moldflow-Analyse simuliert
Die Moldflow-Analyse — auch Spritzgießsimulation genannt und im Sprachgebrauch meist nach der dominierenden Software Moldflow (Autodesk) benannt — ist eine Computersimulation, die vorhersagt, wie sich geschmolzener Kunststoff in einer Formkavität verhält. Sie teilt die Bauteilgeometrie in tausende kleine Elemente (ein Netz) und löst für jedes Element über den Spritzzyklus die Gleichungen für Strömung, Wärmeübertragung und Materialverhalten.
Ein Simulationsbericht deckt fünf Bereiche ab:
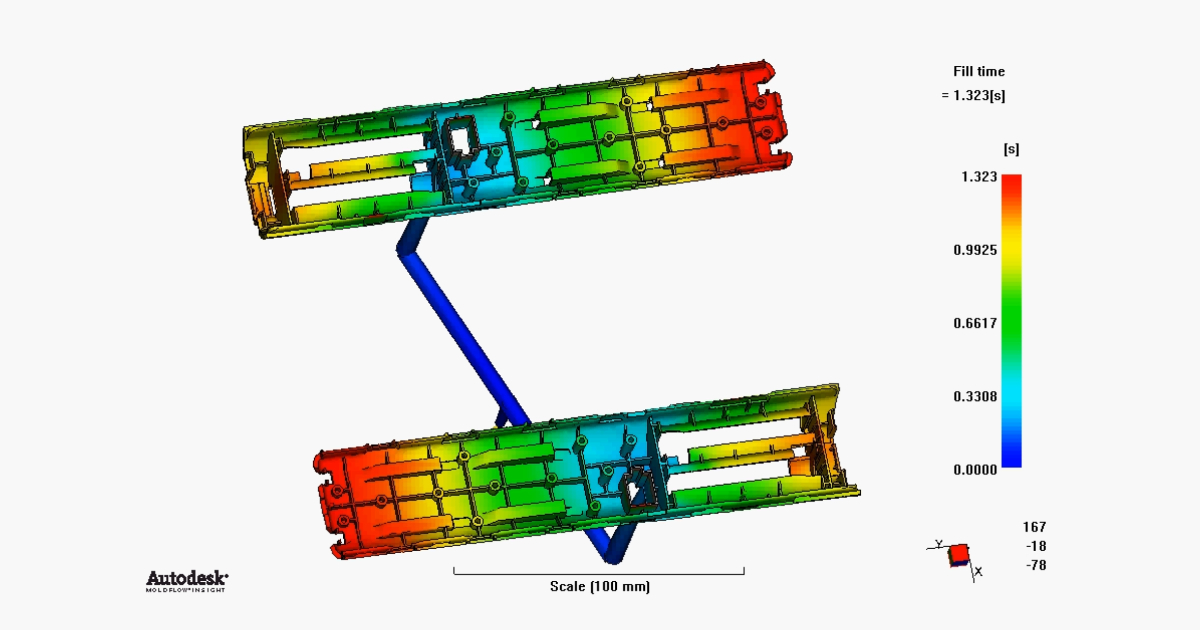
Füllanalyse
Was sie vorhersagt: Wie die Schmelzefront von der Angussstelle durch die Kavität vorrückt. Ob die Kavität vollständig füllt. Ob alle Kavitäten eines Mehrfachwerkzeugs mit gleicher Rate füllen. Wo die Schmelzefront auf sich selbst trifft — und eine Bindenaht erzeugt.
Wie die Ausgabe aussieht: Eine farbcodierte Animation, die zeigt, wie die Schmelzefront über die Zeit durch die Kavität vorrückt, mit Isolinien der Füllzeit. Eine balancierte Füllung zeigt alle Fließwege, die etwa gleichzeitig das Füllende erreichen. Eine unbalancierte Füllung zeigt einen Bereich, der vollständig füllt, während ein anderer zu 40 % leer ist — ein Hinweis auf eine falsche Angusslage oder eine Wanddicken-Ungleichheit.
Druck und Schließkraft
Was sie vorhersagt: Den Einspritzdruck, der nötig ist, um die Kavität bei der vorgegebenen Füllzeit zu füllen. Die Druckverteilung über das Teil. Die Schließkraft, die das Werkzeug geschlossen hält.
Warum das wichtig ist: Überschreitet der erforderliche Druck die Maschinenkapazität, kann das Werkzeug nicht auf der vorgesehenen Maschine laufen. Ist die Druckverteilung ungleichmäßig, werden einige Bereiche der Kavität überpackt (Grat, Spannung, Kleben), andere unterpackt (Einfallstellen, Maßabweichung). Die Simulation sagt, ob Ihre Bauteilgeometrie zur verfügbaren Schließkraft passt.
Bindenähte-Vorhersage
Was sie vorhersagt: Wo Schmelzefronten aufeinandertreffen und Bindenähte bilden. Die Temperatur der Schmelze an der Treffstelle — sie bestimmt die Festigkeit der Bindenaht.
Warum das wichtig ist: Eine Bindenaht auf einer nichttragenden, nicht sichtbaren Fläche ist zulässig. Eine Bindenaht über einem Schnapphaken ist ein vorprogrammierter Versagenspunkt. Eine Bindenaht auf einer Sichtfläche mit SPI A-2 Glanz ist sichtbar und nicht akzeptabel. Die Simulation zeigt, wo Bindenähte entstehen, bevor das Werkzeug gebaut ist — so lassen sich die Angusslage verschieben, die Wanddicke anpassen oder die Sichtfläche verlegen.
Lufteinschlüsse und Entlüftung
Was sie vorhersagt: Wo Luft eingeschlossen wird, wenn die Schmelzefront zusammenläuft. Stellen, die ohne Entlüftung Brandmarken oder Kurzschüsse erzeugen.
Warum das wichtig ist: Lufteinschlüsse, die die Simulation findet, lassen sich durch Entlüftungen an genau diesen Stellen in der Werkzeugkonstruktion abfangen. Entlüftungen kosten während des Werkzeugbaus fast nichts — eine flache Nut, in die Trennebene eingeschliffen. Entlüftungen nach dem Werkzeugbau nachzurüsten bedeutet, das Werkzeug aus der Maschine zu nehmen und in die Werkzeugmacherei zurückzubringen. Die Simulation verhindert das zweite Szenario.
Kühlung und Verzug
Was sie vorhersagt: Wie das Teil nach dem Füllen abkühlt. Die Temperaturverteilung beim Auswerfen. Die Eigenspannungen aus unterschiedlicher Kühlung. Den daraus folgenden Verzug — wie stark das Teil nach dem Auswerfen und Abkühlen auf Umgebungstemperatur von der Form abweicht.
Warum das wichtig ist: Verzug ist die teuerste Korrektur nach T1. Ursache ist unterschiedliche Schwindung — ein Bereich kühlt und schwindet schneller als ein anderer, was Eigenspannungen erzeugt und das Teil verzieht. Die Simulation sagt Betrag und Richtung des Verzugs voraus. Überschreitet der vorhergesagte Verzug die Zeichnungstoleranz, kann der Konstrukteur Kühlkanäle ergänzen, die Wanddicke anpassen oder die Angusslage ändern, bevor Stahl geschnitten wird.
2. Wann sich die Moldflow-Analyse rechnet
Eine Moldflow-Analyse ist nicht kostenlos. Eine typische Simulation für ein Einzelkavitäten-Teil kostet $400–800 und dauert 1–3 Tage, je nach Komplexität und Auslastung des Analysten. Bei einem komplexen Mehrfachwerkzeug mit Nadelverschluss-Sequenzsteuerung können die Kosten $1.200–2.000 erreichen.
Die Frage ist nicht, ob sich eine Simulation abstrakt „lohnt". Die Frage ist, ob die Kosten der Simulation unter den erwarteten Kosten der Werkzeugänderungen liegen, die sie verhindert.
| Szenario | Simulationskosten | Risiko ohne Simulation | Bewertung |
|---|---|---|---|
| Einfaches Teil, gleichmäßige Wanddicke, ein Anguss, ungefülltes PP | $400–600 | Gering — die Geometrie verzeiht Fehler | Optional. Simulation gibt Sicherheit, verhindert aber wahrscheinlich keine Nacharbeit |
| Teil mit 2:1 Wanddickenvariation, mehreren Domen und Rippen, glasfaserverstärktem Material | $500–800 | Hoch — Risiko für Einfallstellen, Verzug und Bindenähte | Empfohlen. Eine einzige vermiedene T1-Nacharbeit bezahlt die Simulationskosten 4-mal |
| Mehrfachwerkzeug (8+ Kavitäten), enge Anforderung an die Kavitätenbalance | $800–1.500 | Sehr hoch — Kavitätenungleichgewicht erzeugt Maßabweichung zwischen den Kavitäten | Unverzichtbar. Die Verteilerbalance nach dem Werkzeugbau zu korrigieren heißt, den Verteiler neu zu fräsen |
| Sichtteil mit A-Oberfläche, Anguss auf sichtbarer Fläche | $600–900 | Mittel — Risiko von Angussresten und Bindenähten auf der Sichtfläche | Empfohlen. Änderungen der Angusslage nach dem Werkzeugbau sind teuer |
| Teil mit langer Fließlänge relativ zur Wanddicke (>200:1 L/t-Verhältnis) | $500–800 | Hoch — Risiko von Kurzschuss oder überhöhtem Druck | Empfohlen. Die Simulation bestätigt die Füllbarkeit, bevor der Werkzeugbau beauftragt wird |
Die Faustregel: Kostet das Werkzeug mehr als $10.000, lohnt sich eine Moldflow-Analyse. Die Simulationskosten liegen bei 4–8 % der Werkzeuginvestition und verhindern Änderungen, die typischerweise 10–25 % der Werkzeugkosten ausmachen. Die Rechnung ist einfach: Eine Simulation für $600 an einem Werkzeug für $15.000, die eine Änderung für $3.000 verhindert, hat eine Rendite von 5:1.
3. Was Simulation nicht vorhersagen kann
Eine Moldflow-Analyse ist keine Garantie. Sie ist ein Modell, und jedes Modell hat Grenzen.
Sie kann keine Schwankung der Materialcharge vorhersagen. Die Simulation nutzt die veröffentlichten Daten des Materialherstellers für Viskosität, spezifische Wärme, Wärmeleitfähigkeit und PVT-Verhalten. Reale Harzchargen schwanken innerhalb der Spezifikation des Herstellers. Ein Prozess, der mit den veröffentlichten Daten perfekt simuliert, kann mit einer bestimmten Materialcharge am Rand des Prozessfensters laufen.
Sie kann keine Fertigungsschwankung des Werkzeugs vorhersagen. Die Simulation setzt voraus, dass die Kavitätsmaße exakt dem Modell entsprechen. Reale Kavitäten werden auf Toleranz gefertigt — typisch ±0,01–0,02 mm bei kritischen Maßen. Diese Schwankung bildet die Simulation nicht ab.
Sie kann keine bedienerabhängige Prozessdrift vorhersagen. Die Simulation rechnet mit Nenneinstellungen. Dass ein Einrichter um 3 Uhr nachts den Nachdruck erhöht, weil die Charge davor etwas zähflüssiger war, modelliert sie nicht.
Sie ist nur so gut wie das Netz. Ein grobes Netz liefert schnelle, aber grobe Ergebnisse. Ein feines Netz liefert genaue Ergebnisse, braucht aber länger zum Rechnen. Der Analyst muss die Netzfeinheit passend zur Geometrie wählen — und eine schlechte Netzentscheidung liefert irreführende Ergebnisse.
Diese Grenzen machen Simulation nicht nutzlos. Sie machen sie zu einem Werkzeug zur Entscheidungsunterstützung, nicht zum Ersatz der Entscheidung. Die Simulation zeigt, wo die Risiken liegen. Sie garantiert nicht, dass sie eintreten — oder dass keine anderen Risiken bestehen.
4. Einen Simulationsbericht lesen
Ein Moldflow-Bericht umfasst typisch 20–50 Seiten. Die drei Seiten, die am wichtigsten sind:
Füllzeit-Plot. Prüfen Sie: Schwankt die Füllzeit zwischen den Fließwegen um mehr als 10 %? Wenn ja, ist die Kavität unbalanciert — einige Bereiche füllen deutlich schneller als andere, was ungleichmäßige Druckverteilung und mögliche Kurzschüsse erzeugt.
Bindenähte-Karte. Prüfen Sie: Bindenähte auf tragenden Merkmalen (Schnapphaken, Domwurzeln), Bindenähte auf Sichtflächen und eine Bindenähttemperatur unterhalb der empfohlenen Verarbeitungstemperatur des Materials. Kalte Bindenähte sind schwach.
Verzugsplot. Prüfen Sie: maximale Durchbiegung, die die Zeichnungstoleranz um mehr als 50 % überschreitet. Sagt die Simulation 0,6 mm Verzug bei einer Toleranz von ±0,3 mm voraus, wird das Teil in der Serie verziehen. Sagt sie 0,2 mm voraus, ist die Reserve zu dünn — die Realität wird darüber hinausschieben.
Sind diese drei Plots unauffällig, ist die Werkzeugkonstruktion wahrscheinlich solide. Zeigt einer davon ein Problem, lösen Sie es in der Konstruktion, bevor Stahl geschnitten wird. Die Simulation hat ihre Aufgabe erfüllt.
5. Simulation vs. Trial-and-Error: die realen Kosten
Ein Vergleich zweier Vorgehensweisen am gleichen Teil — ein Automobilhalter aus PA66-GF30, 180 × 120 × 40 mm, 2,5 mm Nennwanddicke, eine Kavität:
| Mit Simulation | Ohne Simulation | |
|---|---|---|
| Simulationskosten | $650 | $0 |
| Werkzeugkonstruktionszeit | 5 Tage (weniger Iterationen) | 8 Tage (drei DFM-Revisionsrunden) |
| Werkzeugbauzeit | 4 Wochen | 4 Wochen |
| T1-Ergebnis | Geringer Angussrest — akzeptiert | Einfallstellen an drei Domen, Verzug 0,8 mm, Bindenaht auf dem Schnapphaken |
| T1-Korrekturen | Keine | Anguss nachfräsen, Kühlkanal ergänzen, Angusslage verlegen — $3.200 |
| T2-Termin | Im Plan | +2 Wochen |
| Gesamtkosten | $650 | $3.200 + 2 Wochen |
Die Simulation kostete $650 und verhinderte $3.200 an Nacharbeit. Der Terminverzug von zwei Wochen ist schwerer zu beziffern, aber oft teurer als die Nacharbeit selbst — ein verzögerter Produktstart, eine stillstehende Montagelinie, ein Expressversand.
Eine Moldflow-Analyse ist eine Versicherung für die Werkzeugkonstruktion. Sie kostet 4–8 % der Werkzeuginvestition und zahlt sich aus, wenn sie eine Werkzeugänderung verhindert, die 10–25 % der Werkzeuginvestition kosten würde. Die Auszahlung ist nicht garantiert — ein einfaches Teil in der Hand eines erfahrenen Konstrukteurs braucht vielleicht keine Simulation. Aber die Prämie ist klein gegenüber der Deckung, und die Schadensquote ist hoch genug, dass der Verzicht auf Simulation bei einem Serienwerkzeug eine Wette ist, keine Entscheidung.
Besprechen Sie Ihre Werkzeugkonstruktion mit unserem Engineering-Team →