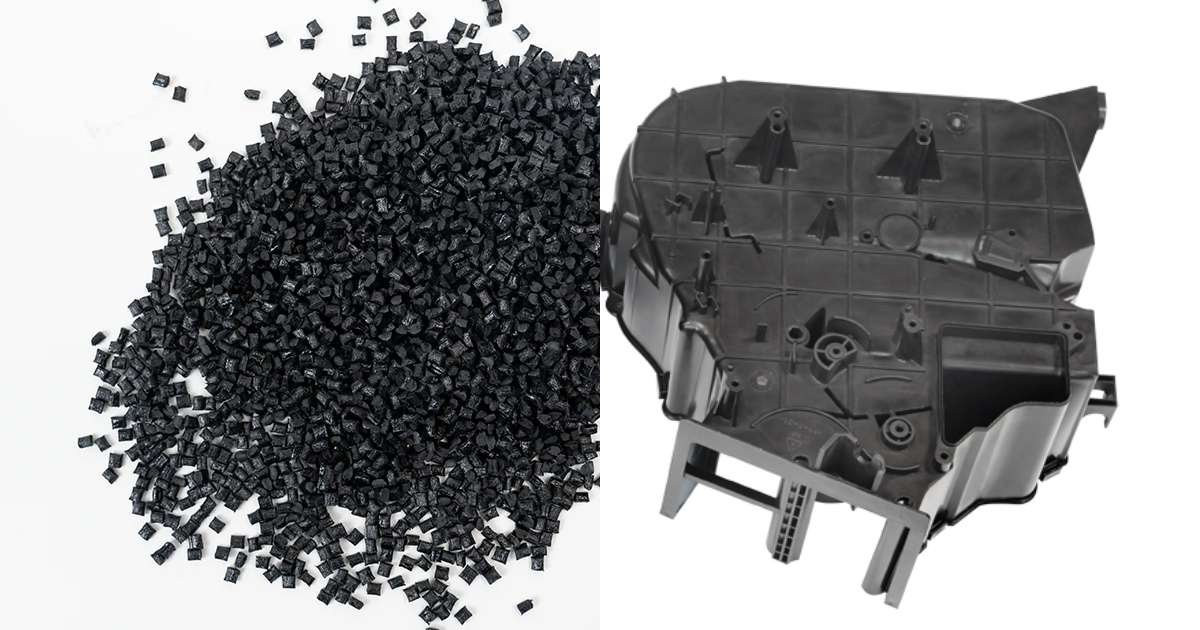
Metall-zu-Kunststoff Umwandlung — Kosten, Gewicht und Konstruktion
Ein Produktentwickler übernimmt eine gefräste Aluminiumhalterung — 380 g, 14 Fertigungsschritte, $4,70 Stückkosten bei 50.000 Stück pro Jahr. Die Halterung verbindet drei Baugruppen. Sie hat acht Gewindebohrungen, zwei eingepresste Buchsen und eine gefräste Positionierkontur. Sie steht in der Stückliste, seit das Produkt 2013 auf den Markt kam. Niemand hat sie hinterfragt.
Der Entwickler rechnet die Umwandlung auf spritzgegossenes PA66-GF50 durch. Die Kunststoffhalterung wiegt 210 g — 45 % weniger. Aus den 14 Fertigungsschritten wird einer: spritzgießen, fertig. Die acht Gewindebohrungen werden zu eingespritzten Gewindeeinsätzen. Die zwei eingepressten Buchsen werden zu angespritzten Funktionselementen. Die gefräste Positionierkontur wird zu einer angespritzten Rippe. Werkzeugkosten: $18.000. Teilekosten bei 50.000 Stück/Jahr: $1,15. Jährliche Einsparung: $177.500. Amortisation: 5 Wochen.
Bei der Umwandlung von Metall auf Kunststoff geht es nicht darum, einen Werkstoff durch einen billigeren zu ersetzen. Es geht darum, ein Fertigungsverfahren durch ein grundsätzlich anderes zu ersetzen — und die Konstruktionsfreiheit zu nutzen, die der Spritzguss bietet. Dieser Leitfaden behandelt, wann die Umwandlung technisch und wirtschaftlich sinnvoll ist und wie man sie angeht, ohne ein Metallproblem gegen ein Kunststoffproblem zu tauschen.
1. Wann Umwandlung sinnvoll ist
Nicht jedes Metallteil sollte aus Kunststoff werden. Die Umwandlung ist eine Reihe von Abwägungen, und die Analyse beginnt bei den funktionalen Anforderungen des Teils — Last, Temperatur, Chemikalienkontakt, Maßhaltigkeit und Stückzahl.
| Kriterium | Spricht für Metall | Spricht für Kunststoff |
|---|---|---|
| Dauergebrauchstemperatur | > 150 °C | < 150 °C (PPA, PPS, PEEK reichen bis 200–260 °C) |
| Erforderliche Zugfestigkeit | > 200 MPa | < 200 MPa (PA66-GF50: ~210 MPa bei 23 °C) |
| Maßtoleranz | < ±0,02 mm | ±0,05–0,15 mm typisch für technische Kunststoffe |
| Chemikalienkontakt | Aggressive Lösungsmittel, starke Säuren/Laugen | Die meisten Automotive-Fluide, milde Chemikalien |
| Elektrische Anforderung | Leitfähigkeit erforderlich | Isolierung erforderlich |
| Jahresstückzahl | < 5.000 (Zerspanung gewinnt) | > 10.000 (Werkzeug amortisiert) |
| Teilegeometrie | Einfach, prismatisch | Komplex, konturiert, organische Formen |
| Baugruppenkonsolidierung | 1–2 Teile | 3+ Teile lassen sich oft zu einem Spritzgussteil zusammenfassen |
Das wirtschaftliche Signal. Der stärkste Hinweis darauf, dass ein Metallteil auf eine Umwandlung geprüft werden sollte, ist eine hohe Zahl an Sekundäroperationen. Jeder Zerspanungsschritt, jedes Gewinde, jedes Einpressen einer Buchse, jeder Entgratvorgang — jeder ist ein Kostenblock, den der Spritzguss beseitigt, indem er die fertige Geometrie im Werkzeug abformt. Ein Metallteil mit 10+ Fertigungsschritten ist ein Umwandlungskandidat, unabhängig von Größe und Werkstoff des Teils.
Das technische Signal. Metallteile, die für ihre funktionale Last überdimensioniert sind — eine Halterung aus 6061-T6, bei der die Spitzenspannung 40 MPa gegen eine Streckgrenze von 276 MPa beträgt —, tragen einen Gewichts- und Kostenaufschlag, den ein richtig konstruierter Ersatz aus technischem Kunststoff beseitigt. Der Sicherheitsfaktor, der sinnvoll war, als das Teil aus dem Vollen gefräst wurde, ist womöglich unnötig, wenn das Teil gezielt für die Last konstruiert wird.
2. Festigkeitsvergleich: Technische Kunststoffe gegen Metalle
Die erste Frage, die Einkäufer stellen, lautet: „Ist Kunststoff fest genug?“ Die Antwort lautet: Es kommt darauf an, welcher Kunststoff, welches Metall und welche Eigenschaft für die Funktion entscheidend ist.
| Eigenschaft | 6061-T6 Aluminium | Baustahl (1018) | PA66-GF30 | PA66-GF50 | PPS-GF40 | PEEK-GF30 |
|---|---|---|---|---|---|---|
| Dichte (g/cm³) | 2,70 | 7,87 | 1,38 | 1,56 | 1,66 | 1,49 |
| Zugfestigkeit (MPa) | 310 | 440 | 180 | 210 | 170 | 160 |
| Zugmodul (GPa) | 69 | 205 | 10 | 16 | 14 | 10 |
| Biegemodul (GPa) | 69 | 205 | 8,5 | 14 | 13 | 9 |
| HDT bei 1,82 MPa (°C) | — | — | 250 | 255 | 270 | 315 |
| Kerbschlagzähigkeit Izod (J/m) | — | — | 110 | 130 | 80 | 95 |
| CLTE (×10⁻⁶/°C) | 23 | 12 | 30–35 | 18–25 | 20–25 | 20–25 |
Die Zahlen zeigen das reale Bild: Kunststoff ist kein direkter Ersatz für Metall. Eine Halterung aus PA66-GF50 hat ein Drittel der Steifigkeit des Aluminiumteils, das sie ersetzt. Das ist kein Problem — es ist eine Konstruktionsrandbedingung. Das Kunststoffteil muss mit Rippen, Knotenblechen und dickeren Querschnitten an den Lastpunkten neu konstruiert werden, um den geringeren Modul auszugleichen. Eine richtig konstruierte Kunststoffhalterung ist keine Metallhalterung aus einem anderen Werkstoff. Sie ist eine Halterung, die für den Werkstoff konstruiert wurde.
Die Rippen-Regel. Damit ein Kunststoffteil die Biegesteifigkeit eines Metallteils mit identischen Hüllmaßen erreicht, muss das Widerstandsmoment um das Verhältnis der E-Moduln erhöht werden. Ein PA66-GF50-Teil, das 6061-T6-Aluminium ersetzt, braucht etwa das 4,3-Fache des Widerstandsmoments des Aluminiumteils, um die gleiche Biegesteifigkeit zu erreichen (69 GPa ÷ 16 GPa). Das wird über Rippen erreicht — Rippenhöhe und Rippenabstand werden so ausgelegt, dass die erforderliche Steifigkeit entsteht, ohne die nominelle Wandstärke zu erhöhen.
Wann Glasfaser den Unterschied macht. Ungefülltes PA66 hat eine Zugfestigkeit von ~80 MPa und einen Biegemodul von ~3 GPa — kein Gegner für das weichste Strukturmetall. Mit 30 % Glasfaser (PA66-GF30) mehr als verdoppelt sich die Festigkeit, und der Modul verdreifacht sich nahezu. Mit 50 % Glasfaser (PA66-GF50) steigt der Modul auf 16 GPa — noch deutlich unter Aluminium, aber hoch genug, dass eine verrippte Konstruktion die Steifigkeitslücke schließt. Glasfaser ist das, was den Ersatz von Strukturmetall möglich macht.
3. Gewichtsreduktion
Bei gleicher Hüllgeometrie senkt der Wechsel von Metall auf Kunststoff das Gewicht um 40–70 % — nach Berücksichtigung der Verrippung und der Querschnittserhöhungen, die zum Ausgleich des geringeren Moduls nötig sind.
| Metallteil | Gewicht (g) | Kunststoff-Äquivalent | Gewicht (g) | Reduktion |
|---|---|---|---|---|
| Aluminiumhalterung (gefräst) | 380 | PA66-GF50 (verrippt, gespritzt) | 210 | 45 % |
| Stahl-Montageplatte (gestanzt) | 850 | PA6-GF30 (gespritzt) | 340 | 60 % |
| Zinkdruckguss-Gehäuse | 520 | PC/ABS (gespritzt) | 195 | 63 % |
| Stahl-Schweißkonstruktion (4-teilige Baugruppe) | 2.400 | PP-GF40 (ein Spritzgussteil) | 820 | 66 % |
Gewichtsreduktion zählt aus drei Gründen über die Werkstoffkosteneinsparung hinaus: geringeres Versandgewicht (jedes Kilogramm, das an einer Fahrzeugkomponente eingespart wird, ist über die Fahrzeuglebensdauer etwa $3–5 an Kraftstoffeinsparung wert), geringerer Handhabungs- und Montageaufwand und — bei handgehaltenen, tragbaren oder fahrzeugmontierten Produkten — eine bessere Nutzererfahrung und kleiner dimensionierte Motoren und Aktuatoren.
4. Baugruppenkonsolidierung
Die wertvollsten Umwandlungen von Metall auf Kunststoff sind keine Werkstoffwechsel. Es sind Baugruppenkonsolidierungen — eine mehrteilige Metallbaugruppe wird durch ein einziges Spritzgussteil ersetzt.
Eine Metallbaugruppe, die einen gestanzten Halter, einen gefrästen Positionierstift, zwei punktschweißte Laschen, einen genieteten Federclip und einen Werker zur Montage erfordert, lässt sich oft durch ein einziges Spritzgussteil ersetzen, das alle fünf Funktionen direkt aus dem Werkzeug mitbringt. Das Werkzeug kostet mehr als jedes einzelne der Metallfertigungswerkzeuge. Es kostet weniger als deren Summe, plus die Montagearbeit.
Konsolidierungsbeispiel — Automotive-HVAC-Halterung:
| Metallbaugruppe | Kunststoff-Umwandlung | |
|---|---|---|
| Komponenten | 4 (gefräster Halter, 2 Buchsen, Befestigungsclip) | 1 Spritzgussteil |
| Fertigungsschritte | 12 (Zerspanen, Entgraten, Gewinde × 8, Einpressen × 2, QS) | 1 (Spritzguss) |
| Montageschritte | 3 (Buchsen montieren, Clip, Drehmomentprüfung) | 0 — alle Funktionen angespritzt |
| Gewicht | 380 g (Aluminium) | 210 g (PA66-GF50) |
| Stückkosten (50K/Jahr) | $4,70 | $1,15 |
| Werkzeuginvestition | $3.500 (Vorrichtungen) | $18.000 (Werkzeug) |
Das Werkzeug hatte sich in weniger als 5 Wochen Produktion bezahlt. Danach war jede produzierte Halterung $3,55 billiger als ihr Metallvorgänger. Jährliche Einsparung: $177.500.
5. Eliminierung von Sekundäroperationen
Jede Sekundäroperation an einem Metallteil ist ein Kostenblock, den ein gut konstruiertes Kunststoffteil beseitigt. Hier wird die Umwandlungsrechnung überzeugend.
| Metalloperation | Kunststoff-Äquivalent | Einsparung |
|---|---|---|
| Gewindeschneiden | Eingespritzte Gewindeeinsätze aus Messing/Edelstahl | Entfallen Gewindeschneiden + Arbeitsaufwand für die Einsatzmontage. Einsätze werden beim Spritzen eingebettet (Insert-Molding) oder nach dem Spritzen heißverstemmt. |
| Entgraten | Nicht erforderlich — Trennebene-Grat wird über Werkzeugpassung und Prozess beherrscht | Vollständig entfällt |
| Eingepresste Buchsen | Angespritzte Lagerflächen oder eingespritzte Buchsen | Entfallen Einpressvorgang + Buchsenlager |
| Punktschweißen / Nieten | Angespritzte Schnappverbindungen, Bosse oder Filmscharniere | Entfällt der sekundäre Fügeprozess |
| Eloxieren / Galvanisieren / Lackieren | In der Masse eingefärbt (Masterbatch) oder Tampondruck für Kennzeichnungen | Entfällt der Beschichtungsprozess. Hinweis: erfordert UV-stabilisiertes Material für Außenanwendungen |
| Zerspanen von Positionierkonturen | Angespritzte Rippen, Bosse, Auflageflächen — in der Kavität geformt | Vollständig entfällt |
Die Umkehrung: Hat ein Metallteil keine Sekundäroperationen — ein einfacher Stanzhalter, der direkt von der Presse zum Montageband läuft —, ist der wirtschaftliche Anreiz zur Umwandlung deutlich geringer. Der Wert der Umwandlung kommt aus dem Kollabieren der Prozesskette, nicht aus dem Werkstoffdelta.
6. DFM-Regeln für Umwandlungsteile
Ein Metallteil, das eins zu eins in Kunststoff kopiert wird, wird versagen. Die Konstruktion muss für den Werkstoff und für den Prozess neu ausgelegt werden.
Gleichmäßige Wandstärke. Metallteile dürfen dicke Bosse und dünne Stege haben, weil Metall isotrop und homogen ist. Kunststoff schwindet beim Abkühlen, und dicke Querschnitte schwinden stärker als dünne — das verursacht Einfallstellen, Lunker und Verzug. Jeder Querschnitt eines Umwandlungsteils muss auf eine gleichmäßige nominelle Wandstärke ausgelegt werden, für Strukturanwendungen typischerweise 2–3 mm. Dicke Querschnitte müssen ausgehöhlt, dünne verdickt werden.
Entformungsschrägen. Metallteile haben Wände ohne Schräge. Ein gefrästes Aluminiumteil steht exakt senkrecht zur Trennebene. Kunststoffteile brauchen Schräge — typischerweise 1–3° an Außenwänden und 0,5–1° an Rippen und Bossen —, um aus dem Werkzeug zu kommen. Schrägen an einer umgewandelten Teilegeometrie sind nicht optional; sie sind eine Anforderung des Verfahrens.
Rippenkonstruktion. Rippen liefern Steifigkeit, ohne Wandstärke hinzuzufügen. Die Regel: Rippenfußdicke ≤ 60 % der nominellen Wandstärke, um Einfallstellen auf der Gegenseite zu vermeiden. Rippenhöhe ≤ 3× der nominellen Wandstärke für die Formbarkeit. Rippenabstand ≥ 2× der nominellen Wandstärke, damit Stahl zwischen den Rippen bleibt.
Befestigungsbosse. Metallteile nutzen Gewindebohrungen. Kunststoffteile nutzen eingespritzte Gewindeeinsätze oder selbstfurchende Schrauben in angespritzten Bossen. Der Außendurchmesser des Bosses sollte 2× der Einsatzdurchmesser sein, und der Boss sollte über Knotenblechrippen an die Seitenwand angebunden werden, um die Befestigungslast zu verteilen.
Materialschwindung. Metallteile werden auf Maß zerspant. Kunststoffteile schwinden beim Abkühlen — PA66-GF30 schwindet um 0,3–0,5 % gegenüber dem Kavitätsmaß. Die Kavität muss um den Schwindungsfaktor größer eingebracht werden, und die Schwindung ist anisotrop — in Fließrichtung größer als quer dazu. Der Werkzeugkonstrukteur gleicht das aus, aber der Teilekonstrukteur muss verstehen, dass die Maße im gespritzten Zustand ein breiteres Toleranzband haben als zerspante Maße.
Häufig gestellte Fragen
Kann ich ein Strukturteil mit einer Sicherheitsanforderung umwandeln?
Ja, mit dem richtigen Werkstoff und der richtigen Validierung. PA66-GF50, PPA-GF40 und PPS-GF40 werden in sicherheitsrelevanten Anwendungen eingesetzt — Strukturhalterungen im Motorraum, Motorabdeckungen, Getriebekomponenten. Entscheidend ist eine werkstoffspezifische FEA mit belastbaren Kriech- und Ermüdungsdaten, gefolgt von einer bauteilbezogenen Validierungsprüfung bei Temperatur. Nicht von der FEA des Metallteils extrapolieren.
Wie steht es um Kriechen?
Kriechen — die Neigung eines Werkstoffs, sich unter konstanter Last über die Zeit zu verformen — ist der grundsätzliche Unterschied zwischen metallischem und kunststofflichem Strukturverhalten. Kriechen von Metall ist unterhalb von etwa 0,3–0,4× der Schmelztemperatur (in Kelvin) vernachlässigbar. Für Aluminium bei Raumtemperatur liegt diese Schwelle bei ~200 °C — Kriechen ist kein Thema. Für PA66 bei Raumtemperatur ist Kriechen messbar. Ein Kunststoff-Strukturteil muss so ausgelegt werden, dass die Dauerbeanspruchung unter der kriechbegrenzten zulässigen Spannung des Werkstoffs bleibt — typischerweise 20–40 % der Kurzzeit-Zugfestigkeit bei Dauerlast und Raumtemperatur. Glasfaserverstärkung reduziert Kriechen erheblich; ungefüllte Thermoplaste sind für dauerhafte Strukturlasten in der Regel ungeeignet.
Wann ist eine Umwandlung nicht sinnvoll?
Vier Bedingungen. Erstens, wenn die Dauergebrauchstemperatur die HDT des Werkstoffs um mehr als 20 °C überschreitet — das Teil verformt sich unter Last. Zweitens, wenn die Jahresstückzahl unter 5.000 Teilen liegt — die Amortisationsdauer wird zu lang. Drittens, wenn das Teil elektrische oder thermische Leitfähigkeit braucht — Kunststoffe sind Isolatoren (wärmeleitfähige Typen gibt es, allerdings mit deutlich höherem Preisaufschlag). Viertens, wenn eine behördliche Vorgabe oder eine Kundenspezifikation Metall zwingend vorschreibt — Luftfahrt-Strukturbauteile, bestimmte Druckbehälteranwendungen und einige medizinische Implantatfixierungen sind per Vorschrift an Metall gebunden.
Was passiert mit dem vorhandenen Metallwerkzeug?
Es produziert die Restproduktion weiter, während das Kunststoffwerkzeug gebaut und qualifiziert wird. Die Umwandlung läuft gestaffelt — Metallteile bis zur Freigabe der T2-Muster, dann die Umschaltung. Das Metallwerkzeug wird nicht sofort verschrottet; es bleibt erhalten, bis das Kunststoffteil 6–12 Monate Produktionshistorie angesammelt hat. Tritt beim Kunststoffteil ein Feldproblem auf, ist das Metallteil eine funktionierende Rückfallebene.
Die Umwandlung von Metall auf Kunststoff ist eine konstruktive Neukonstruktion, kein Werkstoffaustausch. Die Wirtschaftlichkeit ist am stärksten, wenn drei Faktoren zusammenkommen: eine hohe Zahl an Sekundäroperationen am Metallteil, Jahresstückzahlen über 10.000 und eine Teilegeometrie, die von der Konstruktionsfreiheit des Spritzgusses profitiert — Konsolidierung, organische Formen, integrierte Befestigungen. Das Teil, das aus der Umwandlung hervorgeht, sieht anders aus als das Metallteil, das es ersetzt. Es wiegt weniger, kostet weniger und lässt sich schneller montieren. Aber es muss vom ersten Entwurf an für den Werkstoff konstruiert werden — nicht aus einer Metallzeichnung übertragen, in der der Werkstoffname durchgestrichen wurde.
Umwandlung von Metall auf Kunststoff mit unserem Werkzeugkonstruktionsteam besprechen →