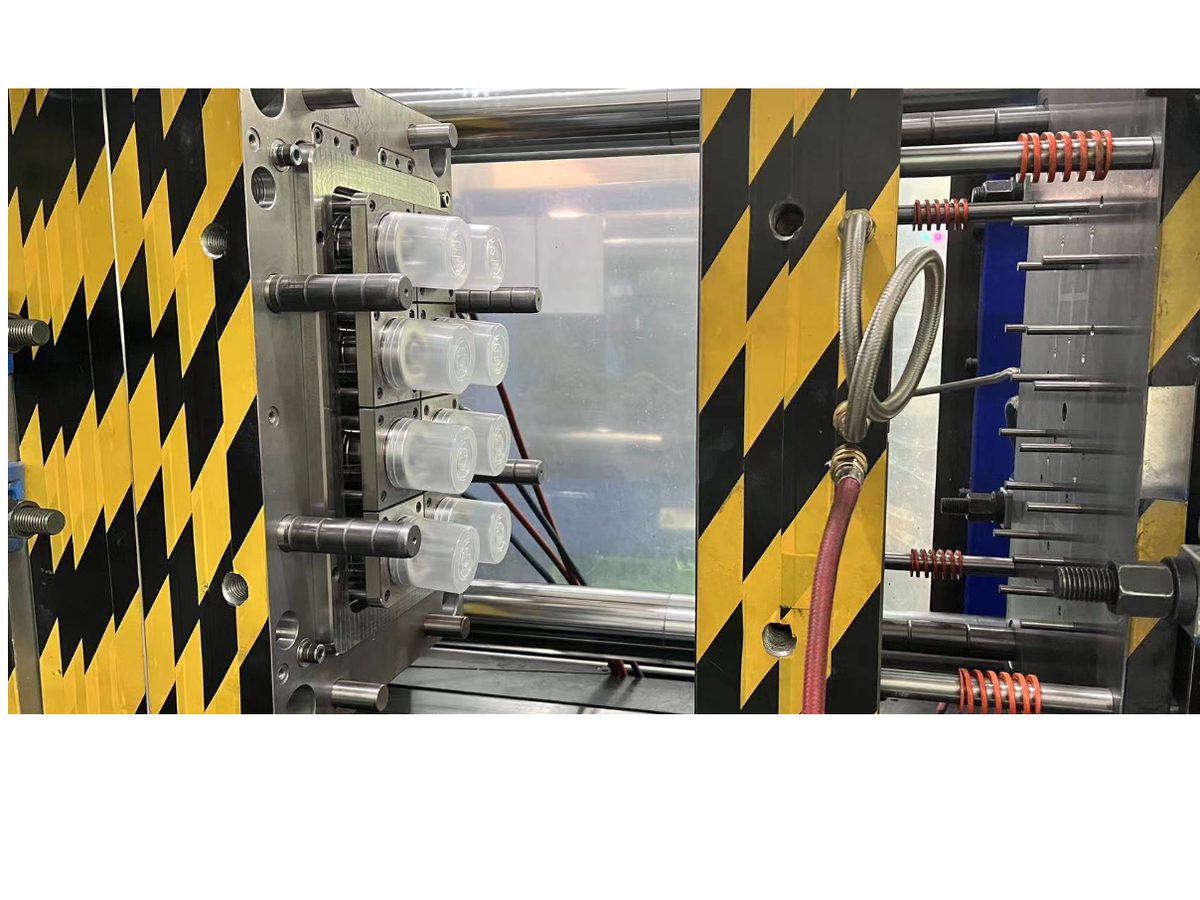
Mehrfachwerkzeug-Wirtschaftlichkeit — Kavitätenzahl, Angussbalance und Familienwerkzeug-Risiken
Ein Einkäufer braucht ein Steckergehäuse aus PA66-GF25. Jahresmenge: 600.000 Stück. Der DFM-Bericht kommt zurück und empfiehlt ein 4-fach-Werkzeug. Der Einkäufer wehrt ab — die Werkzeugkosten betragen das 3-fache des Angebots für ein Einfachwerkzeug. Er gibt stattdessen ein Einfachwerkzeug frei, mit der Begründung, Kavitäten später ergänzen zu können, falls die Nachfrage hält.
Nach sechs Monaten läuft das Einfachwerkzeug im 24/6-Betrieb, um die Aufträge zu halten. Die Maschine ist der Engpass. Die Stückkosten liegen bei $0,48. Der Einkäufer bestellt ein zweites Einfachwerkzeug, um Kapazität zu schaffen — gleiches Teil, andere Kavität. Jetzt hat er zwei Werkzeuge, die nominell identische Teile fertigen, mit leicht unterschiedlichen Prozessfenstern, unterschiedlichen Verschleißraten und einem Maßversatz von 0,03 mm zwischen den zwei Kavitäten, den die QS bei der Montagepassung findet. Die Lösung: Teile nach Kavität sortieren, Lagerbestand trennen, das Gegenstück anpassen. Jährliche Kosten dieses 0,03 mm: $12.000 an Sortierarbeit und verworfenen Baugruppen.
Das 4-fach-Werkzeug hätte $22.000 mehr gekostet und die Stückkosten auf $0,18 gesenkt — $180.000 Bearbeitungskosten im ersten Jahr gespart. Die Kavitätenentscheidung ist nach der Teilekonstruktion der größte wirtschaftliche Hebel im Spritzguss. Dieser Leitfaden zeigt, wie sie richtig getroffen wird.
1. Wirtschaftlichkeit der Kavitätenzahl
Ein Mehrfachwerkzeug produziert pro Zyklus mehrere identische Teile. Ein Einfachwerkzeug produziert ein Teil. Die Wirtschaftlichkeit ist ein Tausch zwischen Werkzeuginvestition und Stückkosten — und der Tausch rechnet sich nur, wenn die Produktionsmenge den Werkzeugaufpreis rechtfertigt.
Wie sich die Kavitätenzahl skaliert
| Kavitäten | Rel. Werkzeugkosten | Teile pro Stunde (25s-Zyklus) | Bearbeitungskosten pro Teil | Geeignet für |
|---|---|---|---|---|
| 1 | 1× (Basis) | 144 | 1× (Basis) | < 50.000 Teile/Jahr |
| 2 | 1,6–1,8× | 288 | ~0,50× | 50K–200K Teile/Jahr |
| 4 | 2,5–3,0× | 576 | ~0,25× | 200K–1M Teile/Jahr |
| 8 | 4,0–5,0× | 1.152 | ~0,13× | 1M–3M Teile/Jahr |
| 16 | 7,0–9,0× | 2.304 | ~0,06× | > 3M Teile/Jahr |
Die Werkzeugkosten skalieren nicht linear mit der Kavitätenzahl, weil Werkzeuggestell, Kühlverteiler, Auswerfersystem und Trennebene von allen Kavitäten gemeinsam genutzt werden. Ein 4-fach-Werkzeug besteht nicht aus vier zusammengeschraubten Einfachwerkzeugen — es ist ein Werkzeug mit vier in dieselben Platten eingearbeiteten Kavitätseinsätzen.
Die Break-even-Rechnung
Für ein 12-Gramm-Teil aus ABS auf einer 160-Tonnen-Maschine:
| 1-fach | 4-fach | |
|---|---|---|
| Werkzeugkosten | $6.500 | $18.000 |
| Zykluszeit | 22 s | 24 s (+2 s für balancierte Füllung) |
| Teile pro Stunde | 164 | 600 |
| Materialkosten pro Teil | $0,036 | $0,036 |
| Bearbeitungskosten pro Teil | $0,17 | $0,047 |
| Gesamtkosten pro Teil | $0,21 | $0,083 |
| Teile bis Break-even | — | 90.500 Teile |
Der Aufpreis von $11.500 für das 4-fach-Werkzeug amortisiert sich nach 90.500 Teilen allein über die geringeren Bearbeitungskosten. Bei 600.000 Teilen pro Jahr spart das 4-fach-Werkzeug $76.200 im ersten Produktionsjahr.
Die Faustregel: Liegt die Jahresmenge mehr als 40 % über der Jahresleistung des Einfachwerkzeugs und läuft das Programm länger als ein Jahr, ist das Mehrfachwerkzeug die richtige wirtschaftliche Entscheidung. Die einzigen Ausnahmen: sehr große Teile, bei denen ein Mehrfachwerkzeug die verfügbare Schließkraft übersteigt; Teile mit extrem engen Toleranzen, bei denen Kavitäts-zu-Kavitäts-Streuung nicht akzeptabel ist; oder Produkte mit unsicherer Nachfrage, bei denen der Markt nicht belegt ist.
2. Angussbalance
Beim Einfachwerkzeug ist der Anguss ein einziger Weg vom Angusssteg zum Anspritzpunkt. Beim Mehrfachwerkzeug teilt sich der Anguss in Äste — und jeder Ast muss seiner Kavität Schmelze mit gleicher Fließrate, gleichem Druck und gleicher Temperatur liefern. Ist der Anguss unbalanciert, füllen die Kavitäten zu unterschiedlichen Zeiten, verdichten bei unterschiedlichen Drücken und produzieren Teile mit unterschiedlichen Maßen, Gewichten und mechanischen Eigenschaften.
Natürlich balancierte Angusssysteme
Ein natürlich balanciertes Angusslayout gibt jeder Kavität einen identischen Fließweg vom Angusssteg zum Anspritzpunkt. Jede Kavität sieht dieselbe Angusskanallänge, dieselbe Anzahl Umlenkungen, dieselbe Scherhistorie und denselben Druckverlust.
Die klassischen Layouts:
- 2 Kavitäten: H-Muster — der Angusssteg teilt sich in zwei gleich lange Äste
- 4 Kavitäten: H-Muster (Doppelteilung) oder radial (kreuzförmig) — jede Kavität im gleichen Radius vom Angusssteg
- 8 Kavitäten: Doppel-H-Muster — zwei Verzweigungsebenen, jeder Weg identisch
- 16 Kavitäten: Vierfach-H oder radiale Anordnung
Natürlich balancierte Angusssysteme sind der Standard für Präzisionsteile und Technik-Kunststoffe. Die Bearbeitung ist unkompliziert — die Angusskanäle werden entsprechend dem balancierten Layout in die Trennebene gefräst —, aber das Layout verbraucht mehr Werkzeuggestellfläche als eine unbalancierte Anordnung. Ein natürlich balanciertes 4-fach-H-Muster braucht ein Werkzeuggestell, das etwa 20–30 % größer ist als eine unbalancierte lineare Anordnung derselben vier Kavitäten.
Künstlich balancierte Angusssysteme
Ein künstlich balancierter Anguss verwendet unterschiedliche Kanaldurchmesser oder Strömungswiderstände, um unterschiedliche Fließweglängen auszugleichen. Kavitäten näher am Angusssteg bekommen einen kleineren Kanaldurchmesser, weiter entfernte einen größeren. Das Ziel ist gleicher Druckverlust über ungleiche Weglängen.
Dieser Ansatz spart Werkzeuggestellfläche — die Kavitäten lassen sich kompakt linear anordnen —, bringt aber Empfindlichkeit ein. Ein auf Durchmesser balancierter Anguss, berechnet für ein Material und eine Füllzeit, ist für ein anderes Material oder eine andere Einspritzgeschwindigkeit unbalanciert. Wird das Material von ABS auf PC gewechselt, verschiebt die Viskositätsdifferenz den Balancepunkt. Wird der Zyklus zur Termineinhaltung verkürzt, verändert das Strukturviskositätsverhalten den effektiven Fließwiderstand jedes Astes.
Künstlich balancierte Angusssysteme funktionieren für Standardmaterialien (PP, PE, Allzweck-ABS) mit gutmütigen Prozessfenstern und Maßtoleranzen von ±0,15 mm oder weiter. Für Technik-Harze, glasfaserverstärkte Materialien und Toleranzen enger als ±0,10 mm ist ein natürlich balanciertes Layout vorzugeben.
Scherinduzierte Unwucht
Auch ein geometrisch balancierter Anguss kann unbalancierte Füllung erzeugen — durch ein Phänomen namens scherinduzierte Unwucht. Im primären Angusskanal erfährt die Schmelze nahe der Kanalwand hohe Scherung, die Schmelze in der Mitte niedrige. Teilt sich der Kanal an einem Verzweigungspunkt, neigt die Schmelze mit hoher Scherung (niedriger Viskosität) zur einen Seite und die mit niedriger Scherung (hoher Viskosität) zur anderen. Kavitäten auf der Hochscherungsseite füllen schneller.
Das Ergebnis: In einem 8-fach-H-Muster-Werkzeug können die vier inneren und die vier äußeren Kavitäten Füllzeitunterschiede von 5–15 % zeigen, obwohl die Angusswege geometrisch identisch sind. Die Schmelzetemperatur am Anspritzpunkt kann zwischen inneren und äußeren Kavitäten um 5–10 °C abweichen — genug, um das Spritzmaß um 0,02–0,05 mm zu verschieben.
Gegenmaßnahmen:
- Melt-Flipper-/MeltFlipper®-Technologie — eine patentierte Angussgeometrie (Beaumont Technologies), die die Schmelze am Verzweigungspunkt dreht und das Scherprofil gleichmäßig auf beide Äste verteilt
- Überdimensionierter Primäranguss — ein Hauptkanal mit größerem Durchmesser reduziert die Schervariation, indem er die Gesamtscherrate senkt
- Kavitätsspezifische Anspritzabstimmung — Anpassung der Anspritzlandlänge pro Kavität zum Ausgleich der Füllunwucht (erfordert iterative T0-Bemusterung, kostet Zeit und Geld)
3. Familienwerkzeuge — wenn unterschiedliche Teile ein Werkzeug teilen
Ein Familienwerkzeug produziert zwei oder mehr verschiedene Teile im selben Zyklus. Typische Anwendungen: linke und rechte Gehäusehälften, ein Boden und ein Deckel, die zusammenpassen, oder ein Satz Zahnräder mit unterschiedlichen Zähnezahlen für eine Baugruppe. Die Teile werden gleichzeitig im selben Schuss, im selben Werkzeug, auf derselben Maschine gespritzt.
Der Reiz ist offensichtlich: ein Werkzeug statt zwei. Eine Bestellung. Eine Maschine. Teile, die zusammenpassen müssen, entstehen zusammen — aus derselben Materialcharge, unter denselben Prozessbedingungen. Für die Kleinmengenproduktion — unter 30.000 Baugruppen pro Jahr — kann ein Familienwerkzeug die Werkzeuginvestition um 40–50 % gegenüber zwei getrennten Werkzeugen senken.
Das Problem mit Familienwerkzeugen
Familienwerkzeuge haben ein eingebautes Problem: Die Kavitäten sind für unterschiedliche Teile mit unterschiedlichen Volumen, unterschiedlichen Fließwegen, unterschiedlichen Wandstärken und unterschiedlichen Kühlanforderungen. Eine Kavität ist vielleicht ein dünnwandiger Deckel (1,5 mm Wand, 8 Gramm, 15 Sekunden Kühlzeit) und die andere ein Strukturboden (3,5 mm Wand, 45 Gramm, 28 Sekunden Kühlzeit). Die Zykluszeit bestimmt die am langsamsten kühlende Kavität — der Boden läuft 28 Sekunden, während der Deckel nach 15 Sekunden ausgeworfen werden könnte. Der Deckel bleibt jeden Zyklus 13 Sekunden länger im Werkzeug und sammelt unnötige Wärmehistorie.
Die vier Ausfallmodi von Familienwerkzeugen:
1. Füllunwucht. Das kleinere Teil füllt zuerst. Während der restlichen Füllzeit des größeren Teils steht die kleinere Kavität unter vollem Einspritzdruck — überpackt. Die größere Kavität ist möglicherweise unterpackt. Ergebnis: Das kleine Teil ist zu schwer, zu groß und grät eventuell. Das große Teil ist zu leicht, hat Einfallstellen und ist zu klein.
2. Zykluszeitstrafe. Die am langsamsten kühlende Kavität setzt die Zykluszeit. Alle anderen Kavitäten warten. Ein Werkzeug ist nur so schnell wie sein größtes, dickstes Teil.
3. Ungleicher Verschleiß. Unterscheidet sich der Jahresbedarf der zwei Teile — 100.000 Deckel, 60.000 Böden —, läuft eine Kavität mit reduzierter Auslastung. Wenn die Kavitäten unterschiedlich schnell verschleißen, verursacht die Maßdrift einer Kavität gegenüber der anderen irgendwann Passprobleme in der Montage. Eine einzelne Kavität lässt sich in einem Familienwerkzeug nicht ersetzen — der gesamte Einsatzsatz muss neu gefräst oder das Werkzeug ersetzt werden.
4. Ausschuss-Vervielfachung. In einem Einzelteilwerkzeug erzeugt ein verworfenes Teil ein Stück Ausschuss. In einem Familienwerkzeug ist bei Ausschuss aus einer Kavität der gesamte Schuss verloren, wenn die anderen Kavitäten gute Teile liefern — oder es wird jemand bezahlt, der die guten von den schlechten Teilen an der Maschine sortiert. Grät die kleinere Kavität, werden jeden Zyklus gute Teile der anderen Kavitäten weggeworfen, bis der Grat korrigiert ist.
Wann ein Familienwerkzeug sinnvoll ist
| Bedingung | Familienwerkzeug | Getrennte Werkzeuge |
|---|---|---|
| Montageteile, übereinstimmender Bedarf, < 30K Baugruppen/Jahr | ✓ Gute Passung | Überinvestition |
| Montageteile, übereinstimmender Bedarf, > 100K Baugruppen/Jahr | Zykluszeitstrafe zu groß | ✓ Bessere Wirtschaftlichkeit |
| Unterschiedlicher Bedarf (Teil A: 100K, Teil B: 20K) | Eine Kavität läuft mit 20 % Auslastung | ✓ Jedes Werkzeug richtig dimensioniert |
| Enge Montagetoleranz (≤ 0,05 mm) | Risiko der Kavitäts-zu-Kavitäts-Streuung | ✓ Unabhängige Prozesskontrolle |
| Großes Teil + kleines Teil (Gewichtsverhältnis > 5:1) | Risiko der Füllunwucht | ✓ Getrennte Werkzeuge |
| Prototypen- oder Brückenwerkzeug, < 5.000 Schuss | ✓ Minimale Vorabkosten | Unnötig |
Die kurze Antwort: Familienwerkzeuge sind eine Strategie für kleine Mengen. Sie sparen Werkzeugkosten auf Kosten von Zykluszeit, Prozessrobustheit und langfristiger Flexibilität. Oberhalb von 30.000 Baugruppen pro Jahr überwiegen Zykluszeitstrafe und Ausschussrisiko in der Regel die Werkzeugersparnis.
4. Echter Kostenvergleich: 1, 4, 8 und 16 Kavitäten
Ein reales Teil — ABS-Elektronikgehäuse, 45 Gramm, 120 × 80 × 30 mm, zwei seitliche Schieber, Oberfläche SPI B-1, Stahl P20, Kaltkanal. Jahresmenge: 1.200.000 Teile.
| 1-fach | 4-fach | 8-fach | 16-fach | |
|---|---|---|---|---|
| Werkzeugkosten | $12.000 | $32.000 | $55.000 | $95.000 |
| Schließkraft | 120 t | 200 t | 300 t | 450 t |
| Zykluszeit | 28 s | 30 s | 32 s | 34 s |
| Teile pro Stunde | 129 | 480 | 900 | 1.694 |
| Materialkosten/Teil | $0,14 | $0,14 | $0,14 | $0,14 |
| Bearbeitungskosten/Teil | $0,22 | $0,058 | $0,031 | $0,017 |
| Gesamtkosten/Teil | $0,36 | $0,20 | $0,17 | $0,16 |
| Maschinenstunden für 1,2M Teile | 9.302 | 2.500 | 1.333 | 708 |
| Jährliche Bearbeitungskosten | $260.500 | $70.000 | $37.300 | $19.800 |
Der Sprung von 1 auf 4 Kavitäten ist dramatisch — 44 % niedrigere Stückkosten, und der Werkzeugaufpreis amortisiert sich in weniger als 4 Wochen Produktion. Der Sprung von 8 auf 16 Kavitäten ist marginal — die Stückkosten sinken um nur $0,014, während die Werkzeugkosten um $40.000 steigen. Die abnehmenden Erträge setzen ein, weil die Prozesskosten bereits niedrig sind und die Zykluszeit mit jeder Verdopplung leicht steigt — wegen der längeren Fließwege und der größeren Werkzeugmasse.
Der praktische Sweet Spot: Für Mengen von 200.000–1.000.000 Teilen pro Jahr bieten 4-fach-Werkzeuge die beste Balance aus Werkzeuginvestition und Stückkosteneinsparung. Über 2.000.000 Teile pro Jahr werden 8 oder 16 Kavitäten wirtschaftlich, aber die Entscheidung sollte Maschinenverfügbarkeit, Wartungskomplexität und die Kosten von Stillstand einbeziehen — ein 16-fach-Werkzeug, das zur Reparatur steht, stoppt die 16-fache Produktion eines Einfachwerkzeugs.
5. DFM-Aspekte bei Mehrfachwerkzeugen
Die Konstruktion von Mehrfachwerkzeugen bringt Anforderungen mit sich, die es bei Einfachwerkzeugen nicht gibt.
Kavitätsnummerierung und Rückverfolgbarkeit. Jede Kavität sollte mit einer kleinen gravierten Nummer (0,5–1,0 mm Schrifthöhe) auf einer funktionslosen Fläche des Teils gekennzeichnet sein. Das erlaubt kavitätsspezifische Qualitätsverfolgung. Wenn Kavität #3 beginnt, Teile mit 0,03 mm Übergröße zu produzieren, wissen Sie, welchen Einsatz Sie prüfen müssen — ohne Nummerierung haben Sie eine Maßverteilung und keine Möglichkeit, die Quelle zu isolieren.
Anspritzauslegung pro Kavität. Beim Einfachwerkzeug wird der Anspritzpunkt für dieses Teil optimiert. Beim Mehrfachwerkzeug muss jeder Anspritzpunkt identisch sein — gleicher Typ, gleiche Landlänge, gleicher Landdurchmesser, gleiche Position relativ zur Teilegeometrie. Ein Anspritzland, das an Kavität #4 um 0,02 mm tiefer ist als an den Kavitäten #1–3, erzeugt einen messbaren Maßunterschied. Standardisierung der Anspritzeinsätze und In-Prozess-Verifikation während der Werkzeugfertigung verhindern das.
Kühlgleichmäßigkeit. Jede Kavität muss dieselbe Kühlrate sehen. Die Kühlkanäle sollten symmetrisch um jede Kavität geführt werden, mit gleichem Abstand von der Kavitätswand zur Kühllinie. Eine Kavität am Rand des Werkzeuggestells, die 5 °C heißer läuft als eine Kavität in der Mitte, produziert Teile mit anderen Schwindungsraten — und anderen Maßen.
Auswerferbalance. Die Auswerfkraft muss gleichmäßig über alle Kavitäten verteilt sein. Ungleichmäßiges Auswerfen — eine Kavität wirft vor einer anderen aus, weil sich eine Platte leicht durchbiegt — verzieht die Teile und hinterlässt Auswerferstiftmarken in unterschiedlicher Tiefe. Die Auswerferplatte muss dick genug sein, um der Durchbiegung unter der kombinierten Auswerflast aller Kavitäten zu widerstehen.
Toleranzrechnung. Ein Maß, das in der Zeichnung mit ±0,05 mm angegeben ist, gilt für Teile aus jeder Kavität. Beträgt die Kavitäts-zu-Kavitäts-Streuung ±0,02 mm, muss die Fertigungstoleranz pro Kavität auf ±0,03 mm verengt werden, damit die gesamte Verteilung innerhalb der Zeichnungstoleranz bleibt. Das erhöht die Kosten der Werkzeugfertigung. Der Einkäufer sollte verstehen, dass eine Toleranz von ±0,05 mm an einem 16-fach-Werkzeug eine deutlich anspruchsvollere Werkzeugbau-Anforderung ist als ±0,05 mm an einem Einfachwerkzeug.
6. Häufig gestellte Fragen
Kann ich mit einer Kavität starten und später Kavitäten ergänzen?
Technisch ja, wirtschaftlich meist nein. Kavitäten ergänzen bedeutet, die Kavitätsplatten neu zu fräsen — die vorhandenen Kavitätseinsatztaschen, Angusskanäle und Kühlkanäle lassen sich nicht wiederverwenden. In der Praxis heißt „Kavitäten ergänzen“ ein neues Werkzeug bauen. Wenn Sie absehen, dass Sie innerhalb von 18 Monaten vier Kavitäten brauchen, kaufen Sie das 4-fach-Werkzeug von Anfang an. Das Geld, das der Aufschub spart, ist typischerweise weniger als die Kosten eines zweiten Werkzeugs.
Wie verifiziere ich die Kavitätsbalance bei der Werkzeugabnahme?
Fahren Sie eine Kurzschuss-Serie — spritzen Sie eine Teilfüllung (70–95 % des vollen Schusses) bei nomineller Einspritzgeschwindigkeit und vergleichen Sie den Füllgrad über alle Kavitäten. Bei gleicher Schneckenposition sollten alle Kavitäten auf ±2 % zueinander gefüllt sein. Zeigt Kavität #2 85 % Füllung und Kavität #4 92 %, ist der Anguss unbalanciert. Wiegen Sie Teile aus jeder Kavität über eine 30-Schuss-Stichprobe. Die Kavitäts-zu-Kavitäts-Gewichtsstreuung sollte bei Technik-Kunststoffen unter 0,5 % des mittleren Teilegewichts liegen.
Was ist die praktische Grenze der Kavitätenzahl?
Die Grenze setzen drei Faktoren: die Schließkraft (mehr Kavitäten = mehr projizierte Fläche = mehr Schließkraft), die Werkzeuggestellgröße (muss zwischen die Holme der Maschine passen) und die Risikobereitschaft des Einkäufers. Ein 32-fach-Werkzeug produziert viele Teile pro Stunde — aber wenn eine Kavität grät, gehen 31 gute Teile mit der schlechten in den Granulator. Für den Großteil des kommerziellen Spritzgusses sind 16 Kavitäten die praktische Obergrenze. Darüber sind die marginalen Stückkosteneinsparungen klein und das Stillstandsrisiko groß.
Ist ein Heißkanal für Mehrfachwerkzeuge zwingend?
Nein. Kaltkanal-Mehrfachwerkzeuge sind für Standardmaterialien und mittlere Mengen üblich. Mit steigender Kavitätenzahl wird der Kaltkanal jedoch größer, dicker und länger zu kühlen — das kostet Zykluszeit. Heißkanäle eliminieren die Angusskühlzeit vollständig und werden oberhalb von 4 Kavitäten zunehmend vorteilhaft. Ab 8 Kavitäten ist ein Heißkanal Standard, weil das Kaltkanalvolumen das Schussgewicht dominieren würde.
Die Kavitätenentscheidung im Werkzeugkonstruktionsstadium bestimmt die Stückkosten, die Maschinenauslastung und das Qualitätsrisiko für die Laufzeit des Programms. Die richtige Kavitätenzahl ist die, die die Gesamtprogrammkosten bei der erwarteten Produktionsmenge minimiert — nicht die, die das Werkzeugangebot minimiert. Familienwerkzeuge sind eine völlig separate Entscheidung: Sie sehen wie eine Werkzeugkosteneinsparung aus und werden häufig zum Kostentreiber in der Produktion. Vor der Freigabe eines Familienwerkzeug-Layouts ist zu bestätigen, dass der Bedarf aller Teile der Familie übereinstimmt, die Zykluszeitstrafe akzeptabel ist und das Toleranzrisiko quantifiziert wurde. Scheitert einer dieser drei Punkte, wird die Familie in getrennte Werkzeuge geteilt und die Prozesskontrolle zurückgekauft, die man aufgegeben hat.
DFM-Prüfung für Ihre Teilekonstruktion anfordern →