Insert-Molding-Konstruktionsleitfaden — Metalleinleger, Wärmeausdehnung und Auszugsfestigkeit
Ein Konstrukteur eines Industrieanlagenherstellers finalisiert ein Pumpengehäuse, das an einen Aluminiumgussflansch geschraubt wird. Das Gehäuse ist aus glasfaserverstärktem Nylon spritzgegossen — 2,8 mm Wand, 180 × 120 mm Grundfläche, 420 g Teilegewicht. Vier M6-Schrauben führen durch das Gehäuse in Gewindebohrungen im Flansch. Die Drehmomentvorgabe für die Verschraubung beträgt 12 N·m. Der erste Prototyp verwendete selbstschneidende Schrauben direkt in gespritzten Nylon-Domen. Die Schrauben überdrehten die Kunststoffgewinde bei 7 N·m während der Montage — 40 % unter der Drehmomentvorgabe.
Die Lösung ist Insert-Molding: Metall-Gewindeeinsätze werden vor dem Einspritzen in das Werkzeug eingelegt, sodass der Kunststoff sie während des Spritzgießzyklus umkapselt. Der Einleger liefert die Gewindefestigkeit, der Kunststoff die strukturelle Geometrie. Dasselbe Gehäuse mit eingespritzten Messing-M6-Einsätzen erreichte 18 N·m Gewindefestigkeit — 50 % Reserve über dem Montagedrehmoment.
Insert-Molding löst das Gewindefestigkeitsproblem, das den Einsatz von Kunststoff für mechanisch verschraubte Baugruppen begrenzt. Es bringt aber eine andere Gruppe von Herausforderungen mit: Metalleinleger und Kunststoff schwinden unterschiedlich stark und erzeugen Eigenspannungen an der Grenzfläche. Ein zu kleiner oder zu glatter Einleger wird unter Last herausgezogen. Ein Einleger, der ohne Berücksichtigung der Werkzeug-Dichtflächen positioniert wird, erzeugt Grat, der das Gewindeloch blockiert. Dieser Leitfaden behandelt Einlegertypen, Domkonstruktion und die mechanischen und thermischen Überlegungen, die darüber entscheiden, ob eine Einlegerverbindung hält oder versagt.
Insert-Molding vs. Umspritzen — Worin der Unterschied besteht
Insert-Molding und Umspritzen werden oft gleichgesetzt, sind aber getrennte Verfahren:
| Merkmal | Insert-Molding | Umspritzen (Overmolding) |
|---|---|---|
| Was ins Werkzeug eingelegt wird | Ein vorgefertigtes Bauteil (Metall, Keramik, anderer Kunststoff) | Nichts — der erste Schuss wird gespritzt, dann das zweite Material darüber |
| Verbindungsmechanismus | Formschluss (Kunststoff schwindet auf den Einleger) | Chemische oder mechanische Bindung zwischen zwei Kunststoffen |
| Typische Anwendung | Gewindeeinsätze, elektrische Kontakte, Verstärkungsstifte | Soft-Touch-Griffe, Dichtungen, zweifarbige Kosmetikteile |
| Werkzeugkomplexität | Fügt Einlegevorgang hinzu; manuell oder automatisiert | Zweikomponentenmaschine oder zwei Werkzeuge mit Teiletransfer |
| Prozesszyklus | Ein-Schuss; Einlegen verlängert den Zyklus | Zwei-Schuss: Drehteller oder Shuttle; zwei Zyklen: erfordert Teiletransfer |
Insert-Molding ist grundsätzlich ein Ein-Schuss-Verfahren, das ein bereits vorhandenes Bauteil einbezieht. Umspritzen ist grundsätzlich ein Zwei-Material-Verfahren. Die Konstruktionsregeln unterscheiden sich, weil die Versagensarten sich unterscheiden: Insert-Molding versagt durch Auszug des Einlegers oder durch Rissbildung im Kunststoff um den Einleger; Umspritzen versagt durch Delamination der Haftgrenze zwischen den beiden Materialien. Die Spritzgießtoleranzen um Einleger-Merkmale sind enger als allgemeine Teiletoleranzen, weil die Einlegerposition die Ausrichtung des Gegenstücks der Verschraubung bestimmt.
Einlegertypen und Auswahl
Einleger werden nach der Art ihrer Verankerung im Kunststoff unterschieden:
Gewindeeinsätze
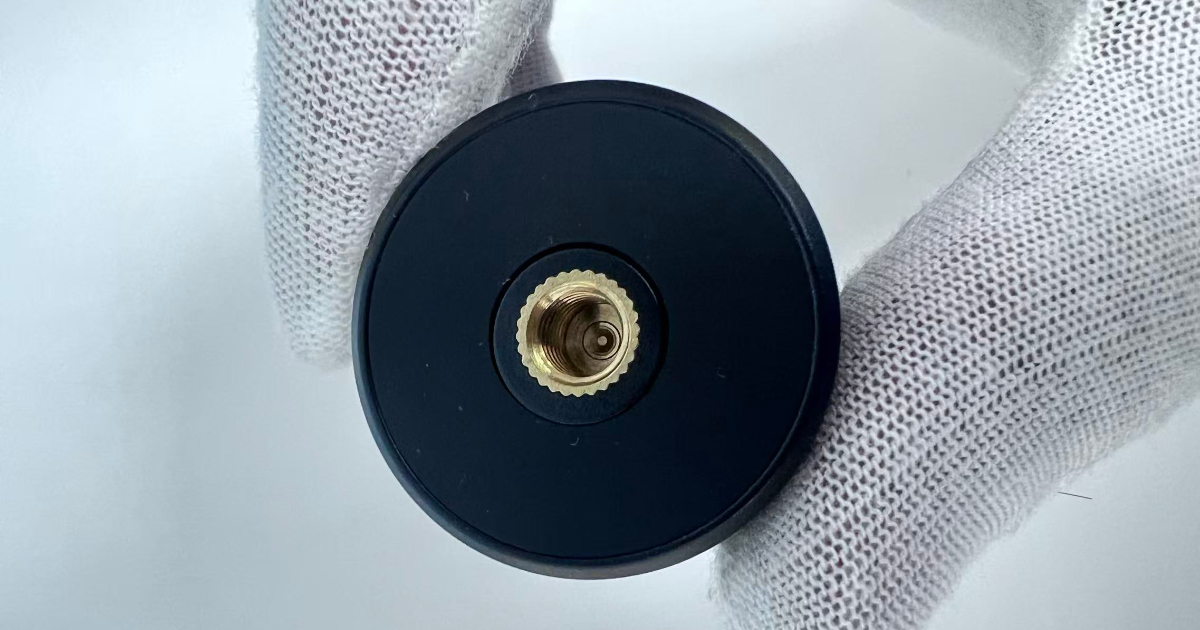
Der häufigste Einlegertyp. Ein Metallzylinder mit Innengewinde und äußeren Verankerungsmerkmalen. Erhältlich in Messing (am häufigsten), Edelstahl (Korrosionsbeständigkeit) und Aluminium (Gewichtsreduktion).
| Typ | Verankerungsmechanismus | Am besten für | Einschränkungen |
|---|---|---|---|
| Gerändelt | Diamant- oder Längsrändel am AD | Allgemein; hohes Drehmoment | Rändel kann dünne Domwände sprengen |
| Sechskant | Sechskant-AD verhindert Rotation | Höchste Ausdrehfestigkeit | Erfordert dickere Domwand |
| Hinterschneidung / genutet | Radiale Nuten oder Hinterschneidungen | Hohe Auszugsfestigkeit | Geringere Ausdrehfestigkeit als gerändelt |
| Mit Bund | Bund an einem Ende als Auflagefläche | Druckbelastung; verhindert Durchdrücken | Erfordert Senkung im Dom |
Die Einlegerabmessungen richten sich nach der Gewindegröße. Für einen Standard-Messingeinleger M6:
| Merkmal | Typischer Wert |
|---|---|
| Einleger-AD | 8,0–9,0 mm |
| Einlegerlänge | 10–15 mm |
| Rändeltiefe | 0,2–0,4 mm |
| Einführungsdurchmesser | 0,3–0,5 mm kleiner als der Körper |
| Wandstärke um den Einleger | ≥1,5× Einleger-AD oder 0,5× Nennwand, je nachdem, welcher Wert größer ist |
Nicht-Gewinde-Einleger
Nicht jeder Einleger braucht ein Gewinde. Stifte, Buchsen und Verstärkungselemente werden für andere mechanische Funktionen als das Befestigen eingespritzt:
- Positionierstifte — Gehärtete Stahlstifte, die verschleißfeste Lagerflächen oder Bezugspunkte für die Montage bereitstellen. Der Stift ist auf einen präzisen Durchmesser geschliffen; der Kunststoff umkapselt die Rückhaltemerkmale.
- Elektrische Kontakte — Messing- oder Phosphorbronze-Anschlüsse, eingespritzt in Stecker- und Schaltergehäuse. Die Kontaktfläche muss gratfrei bleiben — das verlangt am jeweiligen Kontakt eine positive Absperrung im Werkzeug.
- Verstärkungsstifte — Stahl- oder Verbundstäbe, die Biegebelastungen über ein Kunststoffteil tragen. Eingesetzt in strukturellen Anwendungen, in denen der Kunststoff allein sich zu stark durchbiegen würde.
- Buchsen und Lager — Sinterbronze- oder PTFE-beschichtete Buchsen für rotierende Wellen. Die Buchse liefert die Lagerfläche, der Kunststoff die Gehäusegeometrie.
Das Wärmeausdehnungsproblem
Metall und Kunststoff schwinden unterschiedlich stark, wenn sie von der Formgebungstemperatur auf Raumtemperatur abkühlen. Diese differentielle Schwindung ist die bestimmende ingenieurtechnische Herausforderung des Insert-Moldings.
| Material | WAK (Wärmeausdehnungskoeffizient) | Schwindung von 250 °C auf 25 °C |
|---|---|---|
| Messing | 19 × 10⁻⁶ /°C | 0,43 % |
| Stahl | 12 × 10⁻⁶ /°C | 0,27 % |
| Aluminium | 23 × 10⁻⁶ /°C | 0,52 % |
| Nylon 6/6 (ungefüllt) | 80–100 × 10⁻⁶ /°C | 1,8–2,3 % |
| Nylon 6/6 (30 % GF) | 30–40 × 10⁻⁶ /°C | 0,7–0,9 % |
| ABS | 70–90 × 10⁻⁶ /°C | 1,6–2,0 % |
| PC | 65–70 × 10⁻⁶ /°C | 1,5–1,6 % |
| PBT (30 % GF) | 30–40 × 10⁻⁶ /°C | 0,7–0,9 % |
| PP (ungefüllt) | 100–150 × 10⁻⁶ /°C | 2,3–3,4 % |
| PEEK (ungefüllt) | 45–55 × 10⁻⁶ /°C | 1,0–1,2 % |
Der Zyklus läuft so ab: Das Werkzeug schließt um einen kalten, raumtemperierten Einleger. Heiße Schmelze mit 200–350 °C fließt um den Einleger. Der Kunststoff kühlt ab und schwindet. Der Einleger, jetzt vom Kunststoff erwärmt, schwindet beim Abkühlen ebenfalls — aber mit etwa einem Viertel bis einem Sechstel der Rate des Kunststoffs. Der Nettoeffekt: Der Kunststoff schwindet auf den Einleger und erzeugt eine Druck-Ringspannung, die den mechanischen Halt liefert.
Das klingt nach einer guten Nachricht — der Kunststoff greift den Einleger. Für die meisten Einlegerkonstruktionen ist es das auch. Zwei Versagensarten können dennoch auftreten:
Ringspannungs-Rissbildung. Schwindet der Kunststoff zu stark auf einen starren Einleger — insbesondere bei ungefüllten Werkstoffen mit hoher Schwindung wie ungefülltem Nylon oder PP —, kann die Zug-Ringspannung im Kunststoff um den Einleger die Zugfestigkeit des Werkstoffs überschreiten. Das Ergebnis sind Radialrisse, die vom Einlegerort ausgehen. Glasfaserverstärkte Werkstoffe senken dieses Risiko, weil die Glasfasern sowohl den WAK als auch die absolute Schwindung reduzieren und damit die Ringspannung an der Einlegergrenzfläche verringern. Auch die Wandstärke des Doms zählt: Eine zu dünne Domwand kann die Schwindspannung nicht aufnehmen; eine zu dicke Domwand erzeugt einen lokal dicken Querschnitt, der auf der Gegenseite eine Einfallstelle hinterlässt.
Lockerung bei erhöhter Temperatur. Ein bei Raumtemperatur fester Gewindeeinsatz kann sich bei 80 °C lockern, weil sich der Kunststoff beim Erwärmen stärker ausdehnt als das Metall und der Presssitz an der Grenzfläche nachlässt. Das ist die thermische Ratsche: kalt fest, heiß locker. Die Lösung ist eine Verankerungsgeometrie (Rändel, Hinterschneidung, Sechskant-AD), die einen mechanischen Formschluss unabhängig vom thermischen Halt herstellt.
Domkonstruktion für eingespritzte Einleger
Der Dom — die zylindrische Erhebung im Kunststoff, die den Einleger umschließt — ist das kritische Konstruktionsmerkmal. Die Domgeometrie bestimmt den Einlegerhalt, die Formfüllung um den Einleger und die Oberflächenqualität der Gegenseite.
Domwandstärke
| Einleger-AD | Empfohlene Domwand | Minimale Domwand |
|---|---|---|
| ≤6 mm | 2,0–3,0 mm | 1,5 mm |
| 6–10 mm | 2,5–4,0 mm | 2,0 mm |
| 10–16 mm | 3,5–6,0 mm | 2,5 mm |
| >16 mm | 0,4–0,6× Einleger-AD | 0,3× Einleger-AD |
Die Domwand muss dick genug sein, um die Ringspannung aus der Kunststoffschwindung und die mechanische Last aus dem Anzugsdrehmoment des Befestigungselements zu tragen. Sie muss aber auch dünn genug sein, um auf der Gegenseite keine Einfallstelle zu erzeugen — der Dom bildet an seiner Basis, wo er in die Nennwand übergeht, einen lokal dicken Querschnitt. Die Standardregel für das Rippen-Wand-Verhältnis gilt: Die Domwand an der Basis sollte 0,5–0,6× der Nennwandstärke betragen, um Einfallstellen zu vermeiden.
Domhöhe
Der Dom sollte 0,5–1,0 mm über die Oberkante des Einlegers hinausragen, um für das Befestigungselement eine Einführungsfase zu bilden. Gesamtdomhöhe = Einlegerlänge + 0,5–1,0 mm. Bei einem 12 mm langen Einleger ist der Dom 12,5–13,0 mm hoch.
Entformungsschräge
Dome brauchen Schräge sowohl am AD (für die Entformung) als auch an der ID (wenn die Bohrung gespritzt und nicht vom Einleger gebildet wird):
- AD-Schräge: 1–2°, gemessen aus der Vertikalen. Die Schräge verjüngt den Dom von dick an der Basis zu dünn an der Oberkante.
- ID-Schräge: 0,5–1°, wenn der Einleger die Bohrung nicht formt. Mindestschräge für einen Kernstift, der aus der Dom-ID zurückgezogen wird.
Hinterschneidung an der Einlegerbasis
Die auszugsfestesten Einlegerkonstruktionen enthalten eine positive Hinterschneidung — eine Nut, eine Schulter oder eine Vertiefung im Einlegerkörper, die der Kunststoff beim Spritzgießen füllt. Beim Schwinden verriegelt sich der Kunststoff in dieser Hinterschneidung und bildet einen mechanischen Formschluss, der dem Auszug auch dann widersteht, wenn der thermische Halt bei erhöhter Temperatur nachlässt. Die Hinterschneidungstiefe sollte 0,3–0,5 mm für Einleger bis 10 mm AD und 0,5–0,8 mm für größere Einleger betragen.
Auszugs- und Ausdrehfestigkeit
Zwei mechanische Versagensarten bestimmen die Konstruktion des Einlegerhalts:
Auszugsfestigkeit (Axiallast)
Die Kraft, die nötig ist, um den Einleger axial aus dem Kunststoffdom zu ziehen. Bestimmt durch:
- Ringspannungs-Reibschluss: Die radiale Druckkraft aus der Kunststoffschwindung, multipliziert mit dem Reibungskoeffizienten zwischen Einleger und Kunststoff. Das ist der primäre Rückhaltemechanismus bei glatten Einlegern.
- Hinterschneidungs-Abscherung: Der Kunststoff in der Hinterschneidung des Einlegers muss abgeschert werden, damit der Einleger herausgezogen werden kann. Die Scherfläche ist die Zylinderfläche der Hinterschneidungstiefe multipliziert mit dem Einlegerumfang. Die Scherfestigkeit des Kunststoffs am Hinterschneidungsdurchmesser bestimmt die Auszugslast.
- Dom-Zugfestigkeit: Der Dom selbst darf nicht brechen. Die Zugspannungsfläche ist der ringförmige Querschnitt der Domwand.
Für einen typischen M6-Messing-Rändeleinsatz in glasfaserverstärktem Nylon mit 9 mm AD, 12 mm Länge und 2,5 mm Domwand:
| Versagensmodus | Ungefähre Tragfähigkeit |
|---|---|
| Ringspannungs-Reibschluss | 800–1.200 N |
| Hinterschneidungs-Abscherung | 2.500–3.500 N |
| Dom-Zugversagen | 4.000–5.500 N |
| Begrenzender Faktor | Ringspannungs-Reibschluss (~1.000 N) |
Der Ringspannungs-Reibschluss ist üblicherweise der begrenzende Faktor. Eine Hinterschneidung verschiebt den begrenzenden Faktor auf die Hinterschneidungs-Abscherung und erhöht die Auszugsfestigkeit dadurch auf etwa das Dreifache. Deshalb sind gerändelte und hinterschnittene Einleger Standard für mechanisch belastete Anwendungen — der glatte Einlegerkörper verlässt sich vollständig auf den thermischen Halt, der mit der Temperatur und der Materialcharge schwankt.
Ausdrehfestigkeit (Rotationslast)
Das Drehmoment, das nötig ist, um den Einleger im Dom beim Anziehen des Befestigungselements zu verdrehen. Bestimmt durch:
- Rändeleingriff: Die Rändelzähne greifen in den Kunststoff und leisten mechanischen Widerstand gegen Rotation. Diamanträndel wirken in beide Richtungen; Längsrändel wirken unidirektional (in eine Richtung besser als in die andere).
- Sechskant-AD-Geometrie: Ein sechskantiger Einleger-AD verhindert Rotation vollständig — der Kunststoff füllt den Sechskantraum, und der Einleger kann sich nicht drehen, ohne den Kunststoff an allen sechs Ecken gleichzeitig abzuscheren. Das ist die Geometrie mit der höchsten Ausdrehfestigkeit.
Für denselben M6-Einleger:
| Rändeltyp | Ungefähres Ausdrehmoment |
|---|---|
| Glatt (kein Rändel) | 1–3 N·m |
| Längsrändel | 5–10 N·m |
| Diamanträndel | 8–15 N·m |
| Sechskant-AD | 15–25 N·m |
Die Anforderung an das Ausdrehmoment ergibt sich aus dem Anzugsdrehmoment des Befestigungselements. Empfohlen ist eine Konstruktionsreserve von 2× über dem Anzugsdrehmoment: Wird die Schraube mit 12 N·m angezogen, sollte die Ausdrehfestigkeit des Einlegers mindestens 24 N·m betragen.
Werkzeugkonstruktion für Insert-Molding
Insert-Molding fügt dem Spritzgießzyklus einen Schritt hinzu: das Einlegen. Das Werkzeug öffnet, das vorherige Teil wird ausgeworfen, und ein Bediener oder Roboter legt die Einleger vor dem nächsten Zyklus ein. Dieser Schritt verlängert die Zykluszeit direkt und bringt ein Qualitätsrisiko mit — ein verrutschter Einleger beschädigt das Werkzeug.
Einlegerhaltung im Werkzeug
Das Werkzeug muss den Einleger beim Schließen und beim Einspritzen präzise halten. Bei Einspritzdrücken von 80–120 MPa kann der Schmelzestrom einen Einleger verschieben, der nicht positiv gehalten wird:
- Stifthalterung: Ein federbelasteter oder einfahrbarer Stift, der die Einleger-ID greift. Der Stift wird vor oder während des Auswerfens zurückgezogen.
- Magnetische Halterung: Bei eisenhaltigen Einlegern hält ein im Werkzeugstahl eingebetteter Magnet den Einleger. Wirksam bei kleinen, leichten Einlegern; nicht ausreichend bei Einlegern über etwa 20 g oder bei hohen Einspritzdrücken.
- Presssitz: Der Einleger-AD hat einen leichten Presssitz in einer Aussparung der Kavität. Der Bediener presst den Einleger in die Aussparung. Zuverlässig, kostet aber Bedienerzeit beim Einlegen.
- Vakuum-Halterung: Ein Vakuumanschluss im Werkzeug hält den Einleger an der Kavitätwand. Eingesetzt bei flachen, nicht-eisenhaltigen Einlegern (elektrische Kontakte, Messinganschlüsse).
Gratvermeidung am Einleger
Das Werkzeug muss gegen die Einlegeroberfläche abdichten, damit kein Kunststoff auf funktionale Flächen fließt:
- Gewindeeinsätze: Ein rückziehbarer Kernstift, der in die Einleger-ID eingeschraubt wird, dichtet das Gewinde ab und verhindert das Eindringen von Kunststoff. Der Stift wird beim Auswerfen herausgedreht, oder das Teil wird mit zurückgezogenem Stift ausgeworfen, und die Einlegergewinde bleiben sauber.
- Elektrische Kontakte: Eine positive Absperrfläche, auf 0,02 mm Spaltmaß gegen die Kontaktfläche geschliffen. Die Absperrung muss alle 5.000–10.000 Schuss auf Gratbildung an der Absperrkante geprüft werden.
- Durchgangs-Einleger: Einleger mit Durchgangsloch (Buchsen, Lager) verlangen einen Kernstift, der durch den Einleger hindurchgeht und an beiden Enden abdichtet. Der Stift überträgt die Haltekraft des Einlegers und stellt die Absperrung her.
Häufige Insert-Molding-Defekte
| Defekt | Erscheinungsbild | Ursache | Lösung |
|---|---|---|---|
| Einleger-Auszug (im Betrieb) | Einleger wird unter Last aus dem Dom gezogen | Unzureichende Hinterschneidung, glatter Einlegerkörper, Kriechen bei erhöhter Temperatur | Gerändelten oder hinterschnittenen Einleger spezifizieren; WAK-Verträglichkeit prüfen |
| Radialrisse um den Einleger | Risse strahlen vom Einleger in die Domwand aus | Übermäßige Ringspannung aus der Kunststoffschwindung; Domwand zu dünn | Domwand vergrößern; Werkstoff mit niedrigerer Schwindung verwenden (glasfaserverstärkt) |
| Grat im Gewindeloch | Kunststoff in den Einlegergewinden | Kernstift dichtet nicht an der Einlegerstirnfläche; Stiftspalt zu groß | Kernstift-Passung prüfen; Spalt auf <0,03 mm reduzieren |
| Einleger beim Spritzen verschoben | Einleger nicht in Sollposition; gekippt oder in den Dom gedrückt | Einleger nicht im Werkzeug gehalten; Einspritzdruck hat ihn verschoben | Positive Halterung verwenden (Stift, Magnet, Presssitz) |
| Einfallstelle gegenüber dem Dom | Sichtbare Vertiefung auf der dem Einlegerdom gegenüberliegenden Fläche | Domwand an der Basis zu dick; lokal dicker Querschnitt | Domwand auf 0,5–0,6× Nennwand reduzieren; Dombasis auskernen |
| Einleger nach Temperaturwechsel locker | Einleger dreht sich oder löst sich nach Temperaturbelastung | WAK-Unterschied; thermischer Halt bei erhöhter Temperatur verloren | Mechanischen Formschluss verwenden (Hinterschneidung oder Rändel); Materialpaarung prüfen |
| Kaltpfropfen am Einleger | Unvollständige Füllung um den Einleger; sichtbare Bindenaht an der Einlegeroberfläche | Einleger zu kalt; Schmelzefront erstarrt beim Kontakt mit dem Einleger | Einleger vor dem Einlegen auf 80–120 °C vorwärmen; Einspritzgeschwindigkeit erhöhen |
Das Vorwärmen der Einleger ist die wirksamste Einzelmaßnahme der Prozessführung für die Insert-Molding-Qualität. Ein Einleger bei Raumtemperatur (25 °C), der mit 280 °C heißer Schmelze in Kontakt kommt, erzeugt eine sofortige Abschreckschicht an der Einlegeroberfläche — die Kunststoffhaut erstarrt, bevor sie in die Rändel- oder Hinterschneidungsdetails des Einlegers fließen kann. Das Vorwärmen der Einleger auf 80–120 °C reduziert den Temperaturschock um 60–70 °C und lässt die Schmelze vollständig in die Rückhaltemerkmale fließen, bevor sie erstarrt. Induktionserwärmung, Heißluft-Vorwärmstationen oder beheizte Einlegermagazine, in die Automatisierungszelle integriert, sind die üblichen Lösungen.
Der Konstrukteur des Pumpengehäuses wechselte von selbstschneidenden Schrauben in gespritzten Domen zu diamantgerändelten Messing-M6-Einsätzen, eingespritzt mit einem Kernstift, der die Gewinde abdichtete, und einem federbelasteten Haltestift, der den Einleger während des Einspritzens hielt. Die Einleger wurden vor dem Einlegen auf 100 °C vorgewärmt. Die Domwandstärke betrug 3,5 mm bei 9,0 mm Einleger-AD — 0,4× der Nennwand an der Dombasis, was Einfallstellen auf der Gegenseite verhinderte. Die Baugruppe erreichte 18 N·m Gewindefestigkeit ohne Auszugsausfälle über die ersten 10.000 Einheiten.
Insert-Molding verwandelt ein Kunststoffteil von einer Komponente, die Befestigungselemente aufnimmt, in eine Komponente, die sie verankert. Der konstruktive Preis ist die Beachtung von Wärmeausdehnung, Domgeometrie und Einlegerhaltung — zahlen Sie ihn während der DFM-Phase, nicht nachdem die erste Produktionsserie Teile mit Einlegern produziert, die sich frei drehen, wenn der Kunde die Schraube anzieht.