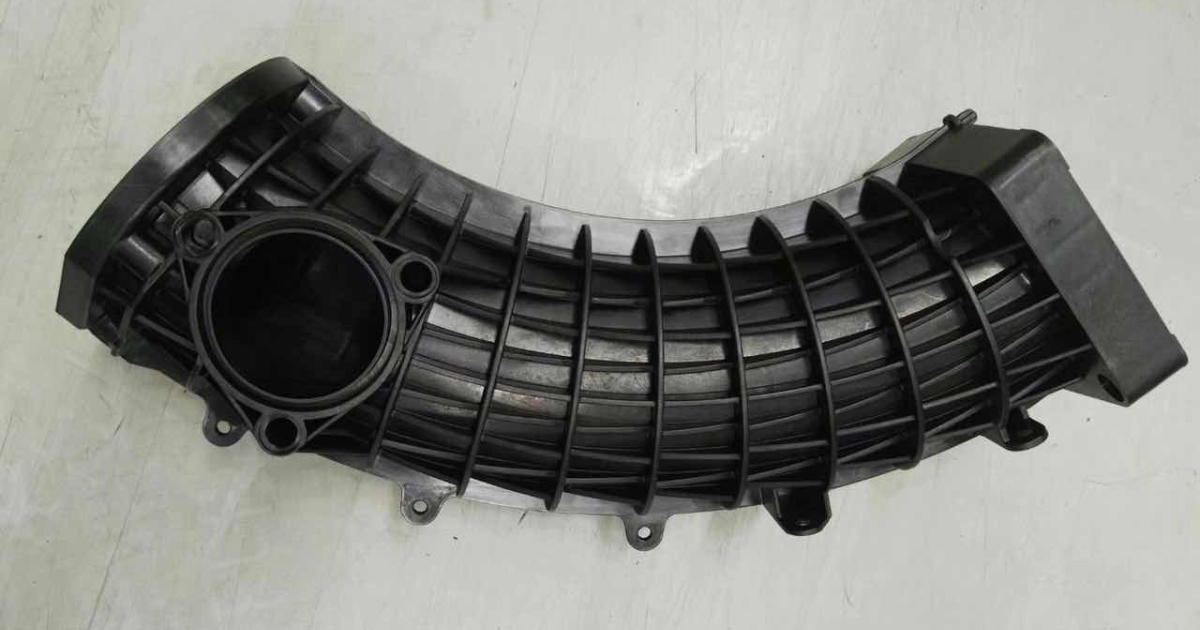
Glasfaserverstärkte Kunststoffe im Spritzguss — Wann und wie man sie einsetzt
Die Zugabe von Glasfaser zu einem thermoplastischen Harz verändert das Material grundlegend. Die Zugfestigkeit verdoppelt sich. Die Steifigkeit verdreifacht sich. Die Wärmeformbeständigkeit steigt um 30–60 °C. Die Schwindung fällt von 1,5 % auf 0,3 %. Und das Werkzeug verschleißt dreimal schneller.
Glasfaserverstärkte Kunststoffe gehören zu den am weitesten verbreiteten Konstruktionswerkstoffen im Spritzguss — und zu den am häufigsten missverstandenen. Ein Konstrukteur spezifiziert PA66-GF30, weil es „fester als ungefülltes Polyamid" ist, ohne zu berücksichtigen, dass die Glasfaser das Material zugleich anisotrop, abrasiv und kerbempfindlich gemacht hat. Das Teil, das aus dem Werkzeug kommt, ist nicht einfach eine festere Version des ungefüllten Teils — es ist ein anderer Werkstoff mit anderem Verhalten, und Konstruktion und Werkzeug müssen das berücksichtigen.
Dieser Leitfaden beschreibt, was Glasfaserverstärkung tatsächlich bewirkt, wie Sie das richtige Basisharz und den richtigen Glasfasergehalt für Ihre Anwendung wählen, und was sich bei Teilekonstruktion, Werkzeugkonstruktion und Prozessführung ändert, wenn Glasfaser hinzukommt.
Was Glasfaser bewirkt
Die Glasfaserverstärkung verändert einen Kunststoff in fünf Punkten — teils vorteilhaft, teils problematisch.
Was sich verbessert
| Eigenschaft | Veränderung (gegenüber ungefüllt) | Mechanismus |
|---|---|---|
| Zugfestigkeit | +50 % bis +150 % | Fasern tragen Last unter Zug; das Polymer überträgt die Last zwischen den Fasern |
| Biegemodul (Steifigkeit) | +100 % bis +300 % | Fasern widerstehen Biegung; Steifigkeit proportional zum Faservolumengehalt |
| Wärmeformbeständigkeit (HDT) | +30 °C bis +60 °C | Fasern erhalten die Steifigkeit bei Temperaturen, bei denen die Polymermatrix erweicht |
| Schwindung | um 50–80 % reduziert | Fasern schwinden nicht; sie behindern die Polymermatrix beim Abkühlen |
| Kriechbeständigkeit | deutlich verbessert | Fasern widerstehen zeitabhängiger Verformung unter Dauerlast |
Was sich verschlechtert
| Eigenschaft | Veränderung (gegenüber ungefüllt) | Folge |
|---|---|---|
| Bruchdehnung | um 80–95 % reduziert | Der Werkstoff ist fester, aber spröder — er bricht statt zu fließen |
| Schlagzähigkeit (ungekerbt) | um 30–60 % reduziert | Weniger Energieaufnahme vor dem Bruch |
| Kerbempfindlichkeit | deutlich erhöht | Eine scharfe Ecke konzentriert Spannung, die die Fasern nicht umverteilen können |
| Bindenahtfestigkeit | um 30–50 % reduziert | Fasern an der Bindenaht liegen parallel zur Naht, nicht quer dazu — keine Lastübertragung |
| Oberflächenerscheinung | faserreiche Oberfläche, sichtbare Orientierung | Sichtteile erfordern zusätzliche Bearbeitung (Lackieren, Folienhinterspritzen) oder einen anderen Werkstoff |
Das Anisotropieproblem: Glasfasern richten sich während des Einspritzens in Fließrichtung aus. Das resultierende Teil ist in Fließrichtung steif und fest und quer dazu schwächer. Ein PA66-GF30-Teil kann in Fließrichtung eine Zugfestigkeit von 180 MPa und quer dazu 110 MPa erreichen — ein Unterschied von 40 %. Konstruktionsannahmen auf Basis isotroper Werkstoffkennwerte überschätzen die Querfestigkeit.
Gängige glasfaserverstärkte Werkstoffe
PA66-GF30 (Polyamid 66 mit 30 % Glasfaser)
Der Arbeitstier unter den glasfaserverstärkten technischen Thermoplasten.
| Eigenschaft | PA66 ungefüllt | PA66-GF30 |
|---|---|---|
| Zugfestigkeit (MPa) | 80 (trocken) | 180 (trocken) |
| Biegemodul (GPa) | 2,8 | 8,5 |
| HDT bei 1,8 MPa (°C) | 75 | 250 |
| Bruchdehnung (%) | 25–40 | 2,5–3,5 |
| Formschwindung (%) | 1,0–2,0 | 0,3–0,8 |
| Dichte (g/cm³) | 1,14 | 1,38 |
Geeignet für: Motorraum-Halterungen, Strukturgehäuse, Zahnräder, Lüfterräder, Gehäuse von Elektrowerkzeugen. Jede Anwendung, die hohe Festigkeit und Steifigkeit bei erhöhter Temperatur verlangt.
Grenzen: Nimmt Feuchtigkeit auf — die Kennwerte ändern sich zwischen trocken und konditioniert. Bindenähte sind schwach. Anisotrop — konstruktiv auf die schwächere Querrichtung auslegen. Höhere Dichte als ungefülltes PA66 bedeutet schwerere Teile.
PA6-GF30
Ähnlich PA66-GF30, aber mit niedrigerer HDT (210 °C statt 250 °C bei 1,8 MPa) und etwas niedrigeren Kosten. Ausreichend für Fahrzeuginnenraum, allgemeine Industrie und Verbraucheranwendungen, bei denen 210 °C HDT genügen. Verarbeitet bei niedrigerer Temperatur als PA66 (240–270 °C statt 270–300 °C Massetemperatur).
PBT-GF30
Der Standardwerkstoff für elektrische Steckverbinder und Sensorgehäuse.
| Eigenschaft | PBT ungefüllt | PBT-GF30 |
|---|---|---|
| Zugfestigkeit (MPa) | 55 | 135 |
| Biegemodul (GPa) | 2,5 | 9,0 |
| HDT bei 1,8 MPa (°C) | 60 | 205 |
| Bruchdehnung (%) | 150 | 2,5–3,0 |
| Formschwindung (%) | 1,5–2,0 | 0,2–0,5 |
Geeignet für: Elektrische Steckverbinder, Sensorgehäuse, Komponenten von Zündanlagen, Relaisgehäuse. Ausgezeichnete elektrische Eigenschaften und sehr geringe Feuchtigkeitsaufnahme (0,1 % gegenüber 2,5 % bei PA66). Die Maßstabilität ist ausgezeichnet, weil Feuchtigkeitsaufnahme und Schwindung niedrig sind.
Grenzen: Kerbempfindlich. Degradiert bei Heißwasser- und Dampfkontakt — nicht für Autoklavensterilisation. Geringere Schlagzähigkeit als PA66-GF30.
PP-GF30
Glasfaserverstärktes Polypropylen — der günstige Konstruktionswerkstoff.
| Eigenschaft | PP ungefüllt | PP-GF30 |
|---|---|---|
| Zugfestigkeit (MPa) | 30 | 80 |
| Biegemodul (GPa) | 1,2 | 5,5 |
| HDT bei 1,8 MPa (°C) | 55 | 145 |
| Bruchdehnung (%) | > 100 | 3–5 |
| Formschwindung (%) | 1,5–2,5 | 0,3–0,6 |
Geeignet für: Gerätekomponenten, HVAC-Kanäle, Fahrzeug-Innenverkleidungen, Waschmaschinenteile. Wirtschaftlich, wenn Maßstabilität und mittlere Festigkeit gefragt sind, nicht aber die Hochtemperaturleistung von PA66-GF30.
Grenzen: Geringere Festigkeitsobergrenze als glasfaserverstärkte Polyamide. PP-GF30 hat chemisch eine Polypropylenmatrix — jedes Medium, das PP angreift, greift auch PP-GF30 an. Niedrigere HDT als PA66-GF30 oder PBT-GF30. Lackhaftung ist ohne Oberflächenvorbehandlung schlecht.
PC-GF20 und PC-GF30
Glasfaserverstärktes Polycarbonat — hohe Steifigkeit bei der inhärenten Schlagzähigkeit von PC. Eingesetzt für präzise Strukturbauteile, bei denen die Kerbempfindlichkeit von PC ein Thema ist. PC-GF30 erreicht einen Biegemodul um 8,0 GPa mit deutlich besserer Schlagzähigkeit als PA66-GF30 — aber zu höheren Werkstoffkosten und mit der schlechten Chemikalienbeständigkeit von PC.
PPS-GF40
Polyphenylensulfid mit 40 % Glasfaser — für die höchsten Temperaturen im Spritzguss. Dauereinsatztemperatur 200–240 °C. HDT bei 1,8 MPa > 260 °C. Von Haus aus flammwidrig (UL94 V-0 ohne Additive). Eingesetzt für Motorraumkomponenten im Turboladerumfeld, Steckverbinder in der Luftfahrt und Ausrüstung für die Halbleiterfertigung.
Der Werkstoffpreis liegt beim 5–10-Fachen von PA66-GF30. Die Verarbeitungstemperatur beträgt 320–340 °C — das erfordert gehärtete Werkzeuge mit einem Heißkanal, der dauerhaft hohe Temperaturen trägt. Kein Allzweckwerkstoff.
Konstruktive Anforderungen an glasfaserverstärkte Teile
Wanddicke
Glasfaserverstärkte Werkstoffe lassen sich dicker spritzen als ihre ungefüllten Pendants — 4,0 mm sind ohne Einfallstellen erreichbar, weil die geringe Schwindung die unterschiedliche Abkühlung minimiert, die Einfallstellen verursacht. Die praktische Obergrenze bestimmt die Zykluszeit, nicht das Werkstoffverhalten. Die Mindestwanddicke ist höher als bei ungefülltem Material — 0,6 mm Minimum für PA66-GF30 gegenüber 0,45 mm bei ungefülltem PA66 —, weil die Glasfasern die Schmelzeviskosität erhöhen.
Entformungsschrägen
Glasfaserverstärkte Werkstoffe schwinden weniger und sitzen deshalb beim Auswerfen fester auf dem Kern. Erhöhen Sie die Entformungsschrägen um 0,25°–0,5° gegenüber den für den ungefüllten Werkstoff empfohlenen Werten. Für PA66-GF30 sind mindestens 0,75° zu spezifizieren, wo ungefülltes PA66 mit 0,5° auskäme.
Bindenahtmanagement
Bindenähte in glasfaserverstärkten Werkstoffen sind strukturell geschwächt. Die Fasern an der Bindenaht liegen parallel zur Nahtebene — sie kreuzen die Grenzfläche nicht, um Last zu übertragen. Die Bindenaht hat etwa die Festigkeit der ungefüllten Polymermatrix, nicht die des verstärkten Verbunds.
Gegenmaßnahmen:
- Den Anguss so legen, dass Bindenähte in Bereiche geringer Beanspruchung fallen
- Die Wanddicke an bekannten Bindenahtstellen von 3 mm auf 4 mm erhöhen — die zusätzliche Querschnittsfläche kompensiert die reduzierte Werkstofffestigkeit
- Mehrere Angusspunkte oder Nadelverschluss-Sequenzierung nutzen, um die Lage der Bindenähte zu steuern
- Bindenähte in Schnapphaken, Filmscharnieren oder lasttragenden Rippen vermeiden
Angusskonstruktion
Glasfaserverstärkte Werkstoffe sind abrasiv. Der Anguss erfährt die höchste Schmelzegeschwindigkeit im gesamten Fließweg — und die höchste Erosionsrate. Die Angussabmessungen sollten 10–20 % größer sein als beim ungefüllten Pendant, um die Schmelzegeschwindigkeit zu senken und den Angussverschleiß zu reduzieren. Angusseinsätze (austauschbare Stahleinsätze an der Angussstelle) sind bei glasfaserverstärkten Serienwerkzeugen über 100.000 Schuss Standard — wenn der Anguss verschleißt, wird der Einsatz getauscht statt der gesamten Kavität.
Oberflächenfinish
Glasfaserverstärkte Teile haben ein charakteristisches Oberflächenbild: Die Glasfasern sind an der Oberfläche sichtbar, in Fließrichtung orientiert, und erzeugen ein leicht texturiertes, mattes Finish. Das ist dem Werkstoff eigen — es lässt sich nicht wegpolieren. Sichtteile aus glasfaserverstärktem Material werden entweder lackiert (Automobil), mit einer Folie hinterspritzt (Geräteblenden) oder in einer Farbe spezifiziert, die das Faserbild kaschiert (dunkle Farben, texturierte Oberflächen).
Wenn das Teil eine lackierte Class-A-Oberfläche verlangt, muss die Werkzeugoberfläche mindestens auf SPI A-2 poliert werden — je glatter die Werkzeugoberfläche, desto glatter das Lackbild. Keine Lackschicht verdeckt eine raue Formoberfläche darunter.
Werkzeugverschleiß bei glasfaserverstärkten Werkstoffen
Glasfaser ist abrasiv. Jeder Schuss arbeitet die Werkzeugoberfläche im mikroskopischen Maßstab ab — Fasern schaben über den Anguss, die Kavitätswand und die Trennebene. Über zehntausende Zyklen trägt diese Abrasion den Stahl ab.
| Werkstoff | Relativer Werkzeugverschleiß | Empfohlener Werkzeugstahl |
|---|---|---|
| Ungefülltes PP, PE, ABS, PC | 1× (Basis) | P20 |
| PA66-GF30, PBT-GF30 | 3–5× | H13 gehärtet (48–52 HRC) mindestens |
| PA66-GF50 | 5–8× | H13 gehärtet; D2 oder Hartmetall-Angusseinsätze erwägen |
| PPS-GF40 | 5–10× | H13 gehärtet; Hartmetall-Angusseinsätze Standard |
Wo der Verschleiß sich konzentriert:
- Der Anguss — höchste Schmelzegeschwindigkeit, höchste Erosion. Angusseinsätze empfohlen.
- Scharfe Ecken — Fasern treffen auf die Ecke und werden umgelenkt, dabei schaben sie den Stahl am Auftreffpunkt ab.
- Die Trennebene — Grat an der Trennebene erodiert die Schließfläche, wodurch der Grat zunehmend schlimmer wird.
Verschleiß in der Werkzeugkonstruktion kompensieren:
- Für alle glasfaserverstärkten Serienwerkzeuge gehärteten Stahl spezifizieren (H13, 48–52 HRC). P20 reicht über Prototypenstückzahlen hinaus nicht.
- Austauschbare Angusseinsätze vorsehen, damit die am stärksten verschleißende Komponente erneuert werden kann, ohne die Kavität zu ändern.
- Die Schließflächenbreite an der Trennebene vergrößern, um mehr tragende Fläche für die Verschleißverteilung zu schaffen.
- Bei Programmen über 500.000 Schuss Hartverchromung oder TiN-Beschichtung der Kavitätsoberflächen in Hochverschleißbereichen erwägen.
Prozessführung: Was sich mit Glasfaser ändert
Glasfaserverstärkte Werkstoffe lassen sich anders verarbeiten als ihre ungefüllten Pendants. Die wesentlichen Unterschiede:
- Höhere Massetemperatur. Die Glasfasern erhöhen die Wärmeleitfähigkeit — mehr Wärme geht in das Material über, sodass höhere Zylindertemperaturen nötig sind, um die Zielmassetemperatur an der Düse zu erreichen. Typisch 10–20 °C über dem Verarbeitungsbereich des ungefüllten Werkstoffs.
- Höherer Einspritzdruck. Glasfaserverstärkte Schmelzen sind viskoser — die Fasern widerstehen dem Fließen. Der Einspritzdruck liegt typisch 20–40 % über dem des ungefüllten Pendants.
- Schnellere Kühlung. Die Glasfasern führen Wärme effizienter aus der Schmelze ab. Die Zykluszeit kann etwas kürzer sein — aber das Werkzeug muss aggressiver gekühlt werden, um die gleiche Werkzeugoberflächentemperatur zu halten, weil pro Zeiteinheit mehr Wärme in den Stahl gelangt.
- Schnecken- und Zylinderverschleiß. Glasfasern tragen Schnecke und Zylinder mit der Zeit ab. Schnecken mit Panzerung (Colmonoy, Verchromung oder Bimetallausführung) sind bei glasfaserverstärkter Produktion Standard. Eine standardmäßig nitrierte Schnecke, die für ungefüllte Materialien eingesetzt wird, verschleißt in glasfaserverstärkter Produktion 3–5-mal so schnell.
Häufig gestellte Fragen
Was bedeutet GF30 eigentlich?
GF30 bedeutet, dass der Werkstoff 30 % Glasfaser nach Gewicht enthält. Eine Verbindung aus 70 % Polymer und 30 % Glasfaser. Volumenbezogen liegt der Glasanteil niedriger — etwa 15–18 % —, weil Glasfaser (Dichte etwa 2,54 g/cm³) dichter ist als die Polymermatrix. Höhere Glasgehalte (GF40, GF50) steigern Festigkeit und Steifigkeit weiter, reduzieren aber die Bruchdehnung und erhöhen die Werkzeugverschleißraten.
Kann ich einen glasfaserverstärkten Werkstoff als direkten Ersatz für die ungefüllte Version verwenden?
Nein. Teilekonstruktion, Werkzeugkonstruktion und Prozessparameter, die für den ungefüllten Werkstoff entwickelt wurden, übertragen sich nicht direkt. Der glasfaserverstärkte Werkstoff schwindet weniger — die Kavitätsmaße müssen neu bearbeitet werden. Er verschleißt das Werkzeug schneller — die Stahlsorte muss aufgewertet werden. Er hat eine geringere Bruchdehnung — Schnapp- und Pressverbindungen, die für den ungefüllten Werkstoff ausgelegt wurden, können versagen. Die Umstellung von ungefüllt auf glasfaserverstärkt erfordert eine Überprüfung der Werkzeugkonstruktion und wahrscheinlich eine Werkzeugänderung.
Beeinflussen Glasfasern die Recyclingfähigkeit?
Glasfaserverstärkte Thermoplaste lassen sich mahlen und wieder verarbeiten, aber das Mahlgut hat eine kürzere Faserlänge als Neuware — die Fasern brechen beim Spritzgießen und beim Mahlen. Die mechanischen Kennwerte sinken mit jedem Mahlzyklus. Übliche Praxis begrenzt Mahlgut auf 20–30 % des Schussgewichts bei Teilen, die weder sichtkritisch noch sicherheitskritisch sind. Bei Automobil-PPAP- und Medizinproduktprogrammen muss die Mahlgutverwendung vom Kunden ausdrücklich freigegeben werden.
Ist glasfaserverstärkt immer die richtige Wahl für Festigkeit?
Nicht immer. Glasfaser erhöht Zugfestigkeit und Steifigkeit — senkt aber Schlagzähigkeit und Bruchdehnung. Wenn Ihr Teil eher Schlagzähigkeit als Steifigkeit braucht (ein Schutzgehäuse, das einen Falltest überstehen muss), kann ungefülltes PC oder PC/ABS PA66-GF30 übertreffen — trotz der niedrigeren Zugfestigkeit im Datenblatt. Der richtige Werkstoff hängt von der konkreten Beanspruchung ab, nicht von der höchsten Zahl im Datenblatt.
Was ist der Unterschied zwischen Kurzglasfaser und Langglasfaser?
Kurzglasfaser (SGF) — Faserlänge 0,2–0,5 mm im gespritzten Teil. Standard im Spritzguss. Langglasfaser (LGF) — Faserlänge im Granulat zunächst 10–12 mm, im gespritzten Teil 2–5 mm. LGF-Werkstoffe liefern höhere Steifigkeit und Schlagzähigkeit, weil längere Fasern Last effektiver übertragen — sie sind aber schwieriger zu verarbeiten, teurer und erzeugen eine rauere Oberfläche. LGF wird für strukturelle Automobil- und Industriekomponenten eingesetzt, wo der Zugewinn an Leistungsfähigkeit die höheren Werkstoffkosten und die höhere Prozesskomplexität rechtfertigt.
Glasfaserverstärkung ist eines der wirksamsten Werkzeuge im Werkzeugkasten des Kunststoffingenieurs — aber sie ist nicht kostenlos. Die verbesserte Festigkeit und Steifigkeit bezahlen Sie mit höherer Sprödigkeit, stärkerem Werkzeugverschleiß, anisotropen Eigenschaften und einer Oberfläche, die nie wie ungefülltes Material aussehen wird. Die Spezifikationsentscheidung — welches Basisharz, welcher Glasgehalt — sollte von den konkreten funktionalen Anforderungen des Teils getrieben sein, nicht von den höchsten Zahlen im Datenblatt.
Werkstoffdaten: Kennwerttabellen für die gängigen technischen und Standard-Kunststoffe im Spritzguss-Werkstoffhandbuch →.
Teil für eine kostenlose DFM-Prüfung und Werkstoffempfehlung einreichen →