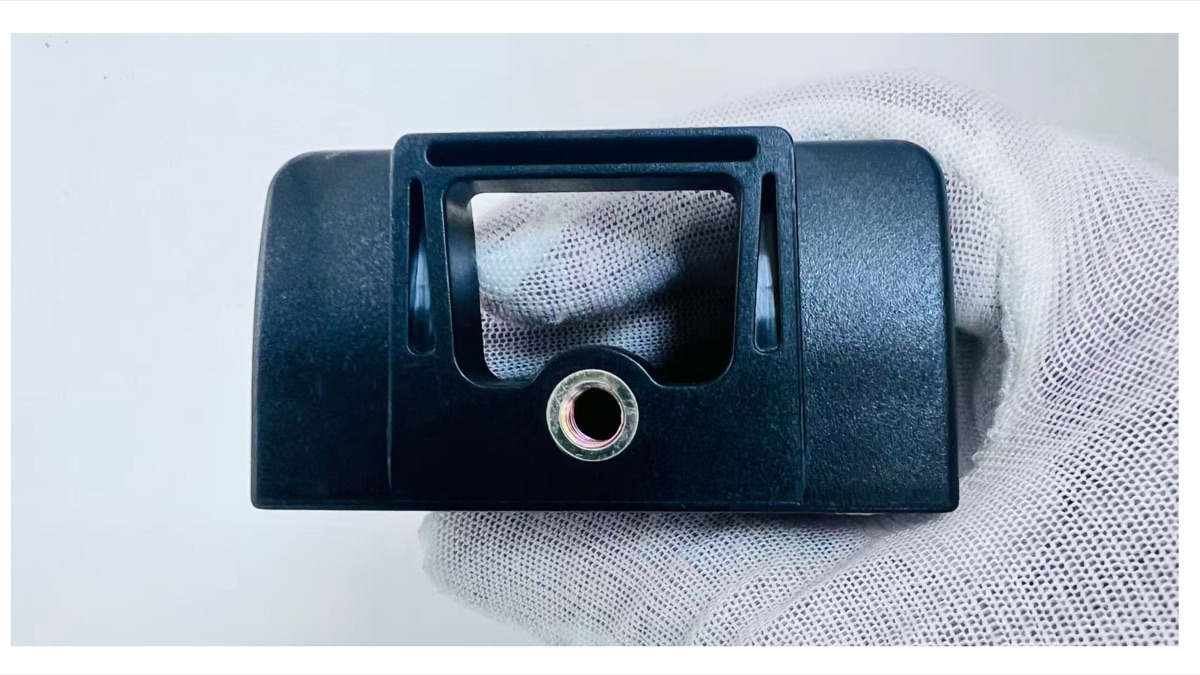
Gewindeeinsätze für Kunststoffteile — Design, Montage und Auszugskraft
Ein Kunststoffdom ist kein Gewinde. Er ist ein glatter Zylinder, der zu einem Befestigungspunkt werden soll. Sobald ein Produkt eine Schraube braucht — um eine Platine zu befestigen, ein Gehäuse zu schließen, einen Halter anzubringen —, muss der Konstrukteur entscheiden: selbstschneidende Schraube direkt in den Kunststoff oder Gewindeeinsatz?
Selbstschneidende Schrauben funktionieren einmal. Vielleicht zweimal. Beim dritten Auseinanderbauen ist das Gewinde im Kunststoff abgetragen, und der Dom ist ein Loch. Für jedes Produkt, das gewartet, wieder zusammengebaut oder wiederholt belastet wird, lautet die Antwort Gewindeeinsatz aus Metall — eine Messing- oder Edelstahlbuchse, die in den Kunststoff eingepresst, eingeprägt oder eingespritzt wird und ein wiederverwendbares, dauerhaftes Gewinde bereitstellt.
Dieser Leitfaden behandelt die drei Montageverfahren, die Kriterien der Materialauswahl, die Konstruktionsparameter für den Dom und die Auszugs- und Ausdrehfestigkeiten, mit denen Sie den Einsatz richtig dimensionieren.
1. Drei Montageverfahren
Wärmeprägen
Eine beheizte Werkzeugspitze kontaktiert den Messingeinsatz und erweicht den umgebenden Kunststoff, während der Einsatz in einen vorgeformten Dom eingepresst wird. Der Kunststoff fließt in die Rändel und Hinterschneidungen am Einsatzkörper. Wenn das Werkzeug zurückfährt und der Kunststoff abkühlt, ist der Einsatz mechanisch verriegelt.
Vorteile:
- Geringe Anlagenkosten. Eine einfache Wärmeprägestation mit Temperaturregler kostet $600–1.500. Mehrspitzenwerkzeuge für Teile mit mehreren Einsätzen kosten $200–400 pro Spitze.
- Prozesstolerant. Das Aufschmelzen über Wärmeeintrag funktioniert über einen weiten Bereich von Domdurchmessern und Einsatzgrößen bei minimaler Anpassung der Einstellungen.
- Keine Schwingungsbelastung benachbarter Bauteile. Sicher für Teile mit bereits montierten Platinen oder empfindlichen Merkmalen nahe dem Einsatzdom.
Grenzen:
- Zykluszeit: 5–12 Sekunden pro Einsatz, je nach Einsatzgröße und Kunststoff. Ein Teil mit 8 Einsätzen braucht 40–90 Sekunden Prägezeit.
- Die Temperaturführung ist kritisch. Überhitzung verbrennt den Kunststoff um den Einsatz (sichtbare Verfärbung, reduzierte Festigkeit). Unterhitzung lässt den Einsatz über der Oberfläche stehen oder führt zu unzureichendem Kunststofffluss in die Rändel.
- Glasfaserverstärkte Werkstoffe (PA66-GF30, PP-GF20) führen Wärme schneller von der Werkzeugspitze ab als ungefüllte Typen und verlangen höhere Spitzentemperaturen und längere Einwirkzeiten.
Ultraschall-Einbetten
Eine Sonotrode versetzt den Einsatz mit 20–40 kHz in Schwingung und erzeugt Reibungswärme an der Grenzfläche Kunststoff–Einsatz. Der Kunststoff schmilzt lokal und fließt in die Rändel des Einsatzes. Anders als beim Wärmeprägen entsteht die Wärme an der Grenzfläche und nicht durch Wärmeleitung durch den Einsatzkörper.
Vorteile:
- Schneller als Wärmeprägen: 1–3 Sekunden pro Einsatz. Ein Teil mit 8 Einsätzen ist in 8–24 Sekunden verarbeitet.
- Gleichbleibende Einbettiefe. Ultraschallsysteme arbeiten mit Weg- oder Kraftgrenzen und liefern damit von Zyklus zu Zyklus reproduzierbare Ergebnisse.
- Saubererer Prozess. Keine externe Wärmequelle, minimales Risiko von Oberflächenverbrennung bei korrekt eingestellten Parametern.
Grenzen:
- Höhere Anlagenkosten. Eine Ultraschall-Einbettanlage kostet $3.000–8.000, dazu kommen die Sonotrodenwerkzeuge ($400–1.200).
- Materialabhängig. Amorphe Kunststoffe (ABS, PC, PMMA) übertragen Ultraschallenergie effizient und arbeiten gut. Teilkristalline Kunststoffe (PA, PP, POM) nehmen vor dem Schmelzen mehr Energie auf und verlangen höhere Amplitude und präzisere Parameterführung.
- Die Einsatzgeometrie zählt. Einsätze, die für das Wärmeprägen ausgelegt sind, arbeiten unter Ultraschall möglicherweise nicht gut — Rändelmuster und Einführungsfase unterscheiden sich. Geben Sie das Montageverfahren bei der Bestellung der Einsätze an.
Eingespritzt (Insert-Molding)
Der Einsatz wird vor dem Einspritzen in die Kavität eingelegt. Schmelzflüssiger Kunststoff umfließt den Einsatz und kapselt ihn im Spritzgießteil ein. Kein Nacharbeitsgang erforderlich — das Teil kommt mit montierten Einsätzen aus der Maschine.
Vorteile:
- Kein Nacharbeitsgang. Die schnellste Montage pro Teil, weil sie während des Spritzgießens stattfindet und nicht danach.
- Höchste Auszugsfestigkeit. Der Einsatz ist vollständig umkapselt — Kunststoff umgibt den gesamten Körper, nicht nur den in einen Dom gepressten Rändelabschnitt. Die Auszugsfestigkeit eines eingespritzten Einsatzes liegt typisch 20–40 % über der des gleichen Einsatzes, der in einen gleichwertigen Dom eingeprägt wurde.
- Kein Risiko einer Fehlausrichtung beim Einbetten. Die Einsatzposition gibt das Werkzeug vor, nicht ein Bediener und nicht die Ausrichtung einer Maschine.
Grenzen:
- Langsamerer Spritzgießzyklus. Das Einlegen der Einsätze kostet 5–15 Sekunden pro Zyklus, je nach Anzahl und Komplexität der Positionierung. Das lässt sich automatisieren (Handling am Roboterarm, Vibrationswendelförderer) oder manuell erledigen (Bediener mit Pinzette).
- Risiko der Einsatzverschiebung. Verschiebt sich ein Einsatz beim Schließen des Werkzeugs oder beim Einspritzen, beschädigt er die Kavität. Ein verschobener Einsatz in einer Kavität für $15.000 ist ein sehr teurer Fehler.
- Die Einsätze müssen Werkzeugtemperatur (typisch 40–90 °C) und Einspritzdruck ohne Verformung aushalten. Bei Messing oder Edelstahl selten ein Problem, schließt aber einige Sonderwerkstoffe für Einsätze aus.
2. Materialauswahl: Messing oder Edelstahl
| Eigenschaft | Messing (C36000) | Edelstahl (303/304) |
|---|---|---|
| Gewindefestigkeit | Gut | Sehr gut |
| Korrosionsbeständigkeit | Mäßig (läuft in feuchter Umgebung an) | Sehr gut |
| Wärmeleitfähigkeit | Hoch (3× Edelstahl) | Niedrig |
| Kosten pro Einsatz (M3) | $0,02–0,06 | $0,06–0,15 |
| Magnetisch | Nein | Gering (304) |
| Bestes Montageverfahren | Wärmeprägen (leitet Wärme gut) | Ultraschall oder Einspritzen |
Messing wählen, wenn: die Kosten der Haupttreiber sind, das Produkt innen eingesetzt wird und das Montageverfahren Wärmeprägen ist. Messing macht etwa 80 % der Gewindeeinsätze in Konsum- und Industriegütern aus.
Edelstahl wählen, wenn: das Produkt Feuchtigkeit, Reinigungsmitteln oder Sterilisation ausgesetzt ist (Medizintechnik, Lebensmitteltechnik, Marine). Auch dann, wenn die Schraubverbindung hohe Drehmomente aufnehmen muss — Edelstahlgewinde fressen oder überdrehen bei wiederholter Nutzung weniger leicht.
Speziell das Einspritzen wählen, wenn: die Auszugsfestigkeit die kritische Konstruktionsanforderung ist und die Stückzahl die längere Zykluszeit rechtfertigt. Der Festigkeitsvorteil der vollständigen Umkapselung macht das Einspritzen zur Standardwahl für strukturelle Halterungen im Automobilbau und für hochbelastete Industriekomponenten.
3. Konstruktionsrichtlinien für den Dom
Der Kunststoffdom, der den Einsatz aufnimmt, muss so dimensioniert sein, dass er ausreichend Materialvolumen für den Einsatzkörper und für den schmelzflüssigen Kunststofffluss während der Montage bietet.
Dom für Wärmeprägen / Ultraschall
| Parameter | Empfehlung | Hinweis |
|---|---|---|
| Dom-AD | ≥ 2,0× Einsatz-AD | Verhindert Domriss beim Einbetten |
| Dom-ID | 0,1–0,2 mm kleiner als Einsatz-AD | Presssitz hält den Einsatz vor dem Prägen ausgerichtet |
| Domhöhe | Einsatzlänge + 0,3–0,5 mm | Zusätzliche Höhe liefert Schmelze, die in die Rändel fließt |
| Lochtiefe | Einsatzlänge + 0,5 mm | Freiraum für verdrängten Kunststoff unter dem Einsatz |
| Wanddicke (Dom zur Kante) | ≥ 1,0 mm ungefüllt, ≥ 1,5 mm gefüllt | Gefüllte Werkstoffe sind spröder und brauchen mehr Wandquerschnitt |
| Entformungsschräge am Dom-AD | 0,5–1,0° | Für die Entformung erforderlich |
Dom für eingespritzte Einsätze
Die Konstruktionsparameter unterscheiden sich, weil der Kunststoff den Einsatz umfließt, statt dass der Einsatz in ein vorgeformtes Loch gepresst wird.
| Parameter | Empfehlung | Hinweis |
|---|---|---|
| Kunststoffdicke um den Einsatz | ≥ 1,5 mm radial | Sichert die vollständige Umkapselung |
| Abstand Einsatz zur Werkzeugwand | ≥ 0,5 mm | Verhindert die Berührung der Kavitätsoberfläche durch den Einsatz |
| Positioniermerkmal für den Einsatz | Stift oder Absatz im Werkzeug | Formschlüssige Lage verhindert Verschiebung |
| Angussposition | Kein Anguss direkt auf den Einsatz | Schnell fließende Schmelze, die auf den Einsatz trifft, kann ihn verschieben |
Häufige Versagensbilder
Domriss. Der Einsatz-AD ist im Verhältnis zum Dom-AD zu groß, oder der Werkstoff ist zu spröde (glasfaserverstärkte Typen mit >30 % Faseranteil). Abhilfe: Dom-AD vergrößern oder Einsatzgröße reduzieren. Lässt sich die Konstruktion nicht ändern, ist der Einsatz vorzuwärmen, um den Temperaturschock beim Einbetten zu verringern.
Einsatz wird herausgezogen. Der Dom bietet zu wenig Materialvolumen, oder die Rändeltiefe des Einsatzes reicht für den Domwerkstoff nicht aus. Abhilfe: Domhöhe erhöhen, auf einen Einsatz mit tieferen Rändeln wechseln oder das Montageverfahren auf Einspritzen umstellen.
Einsatz dreht durch. Die Rändel haben gegriffen, aber die Verdrehsicherung reicht für das anliegende Drehmoment nicht aus. Abhilfe: einen Einsatz mit radialen Widerhaken oder Bund verwenden, der gezielt für Drehmomentaufnahme ausgelegt ist, oder der Domgeometrie ein mechanisches Verdrehsicherungsmerkmal hinzufügen (eine Abflachung oder eine Nut).
4. Auszugs- und Ausdrehfestigkeit
Die zwei kritischen mechanischen Eigenschaften einer Einsatzverbindung sind:
- Auszugskraft (N): die axiale Kraft, die erforderlich ist, um den Einsatz aus dem Dom zu ziehen. Sie ist eine Funktion des Domwerkstoffs, der Eingriffsfläche der Rändel und der Montagequalität.
- Ausdrehfestigkeit (N·m): das Drehmoment, das erforderlich ist, um den Einsatz im Dom durchzudrehen. Es ist eine Funktion der Verdrehsicherungsmerkmale des Einsatzes und der Scherfestigkeit des Domwerkstoffs.
Typische Auszugswerte — eingeprägter Messingeinsatz in ABS
| Einsatzgewinde | Dom-AD (mm) | Domhöhe (mm) | Auszug (N) | Ausdrehen (N·m) |
|---|---|---|---|---|
| M2 | 5,0 | 3,8 | 280–400 | 0,5–0,8 |
| M2.5 | 6,0 | 4,5 | 450–600 | 0,8–1,2 |
| M3 | 7,0 | 5,0 | 650–850 | 1,2–1,8 |
| M4 | 8,5 | 6,5 | 950–1.250 | 2,0–3,0 |
| M5 | 10,0 | 7,5 | 1.350–1.800 | 3,5–5,0 |
| M6 | 12,0 | 9,0 | 1.800–2.500 | 5,5–8,0 |
Die Werte gelten für gerändelte Messingeinsätze in ungefülltem ABS bei korrekter Montage. Für PP um 15–25 % reduzieren (geringere Scherfestigkeit). Für glasfaserverstärktes PA66 um 10–20 % reduzieren (höhere Festigkeit, aber weniger Kunststofffluss in die Rändel). Für eingespritzte Montage um 20–40 % erhöhen.
Wichtig: Dies sind Konstruktionsschätzwerte, keine Zusicherungen. Auszugs- und Ausdrehwerte müssen an T1-Mustern mit dem tatsächlichen Serieneinsatz, dem tatsächlichen Material und den tatsächlichen Montageparametern validiert werden. Eine um 10 °C abweichende Spitzentemperatur beim Wärmeprägen kann die Auszugsfestigkeit um 15 % verschieben. Prüfen Sie mindestens 30 Muster, wenn Sie eine Einsatzverbindung für ein Serienteil qualifizieren.
Konstruktions-Sicherheitsfaktor
Setzen Sie für statische Anwendungen (Gehäuseschrauben, Halterungen) einen Sicherheitsfaktor von mindestens 2,5× auf die Auszugs- und Ausdrehwerte an. Für dynamische Anwendungen (Scharnierbefestigungen, schwingungsbelastete Bauteile) setzen Sie 4,0× an. Diese Faktoren decken Materialchargenstreuung, Prozessstreuung der Montage und Kriechen des Kunststoffs unter Dauerlast ab.
5. Einsätze in der Anfrage spezifizieren
Wenn Sie Teile mit Gewindeeinsätzen anfragen, geben Sie an:
- Einsatzspezifikation. Gewindegröße (M3, #4-40, M4), Einsatztyp (gerändelter Körper, mit Bund, Durchgangsloch, Sackloch), Werkstoff (Messing, Edelstahl) und eine Teilenummer, wenn Sie einen bevorzugten Lieferanten haben.
- Montageverfahren. Wärmeprägen, Ultraschall oder Einspritzen. Wenn Sie nichts angeben, wählt der Lieferant Wärmeprägen als Standard.
- Drehmomentvorgabe für die Montage. Das Drehmoment, das bei der Produktmontage auf die Schraube kommt. Es entscheidet, ob die Ausdrehfestigkeit des Einsatzes ausreicht.
- Anforderung an die Zerlegbarkeit. Wie oft die Schraube über die Produktlebensdauer gelöst und wieder angezogen wird. Eine Serviceklappe, die im Produktleben 50-mal geöffnet wird, braucht eine andere Einsatzqualität als ein interner Halter, der einmal montiert wird.
Ein Gewindeeinsatz kostet zwei bis sechs Cent und löst ein Problem, das sonst ein zurückgeschicktes Produkt, eine Gewährleistungsforderung oder einen Außendiensteinsatz kostet. Spezifizieren Sie Einsatz, Montageverfahren und Domgeometrie als System — nicht als drei unabhängige Entscheidungen —, und die Verbindung übersteht jede Zerlegung, die das Produkt erlebt.
Angebot mit Ihren Einsatz- und Montageanforderungen anfordern →